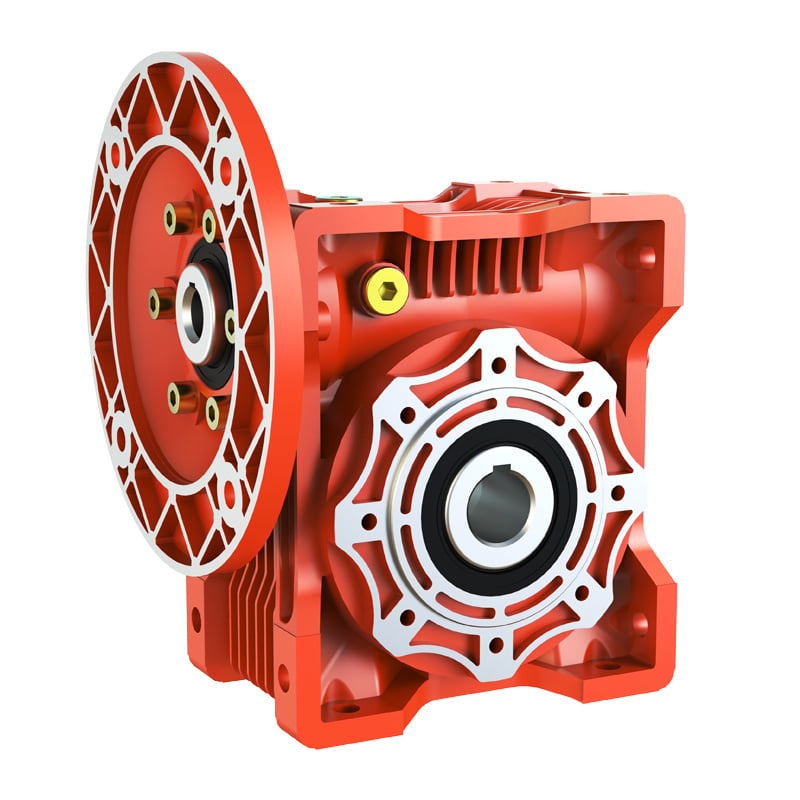
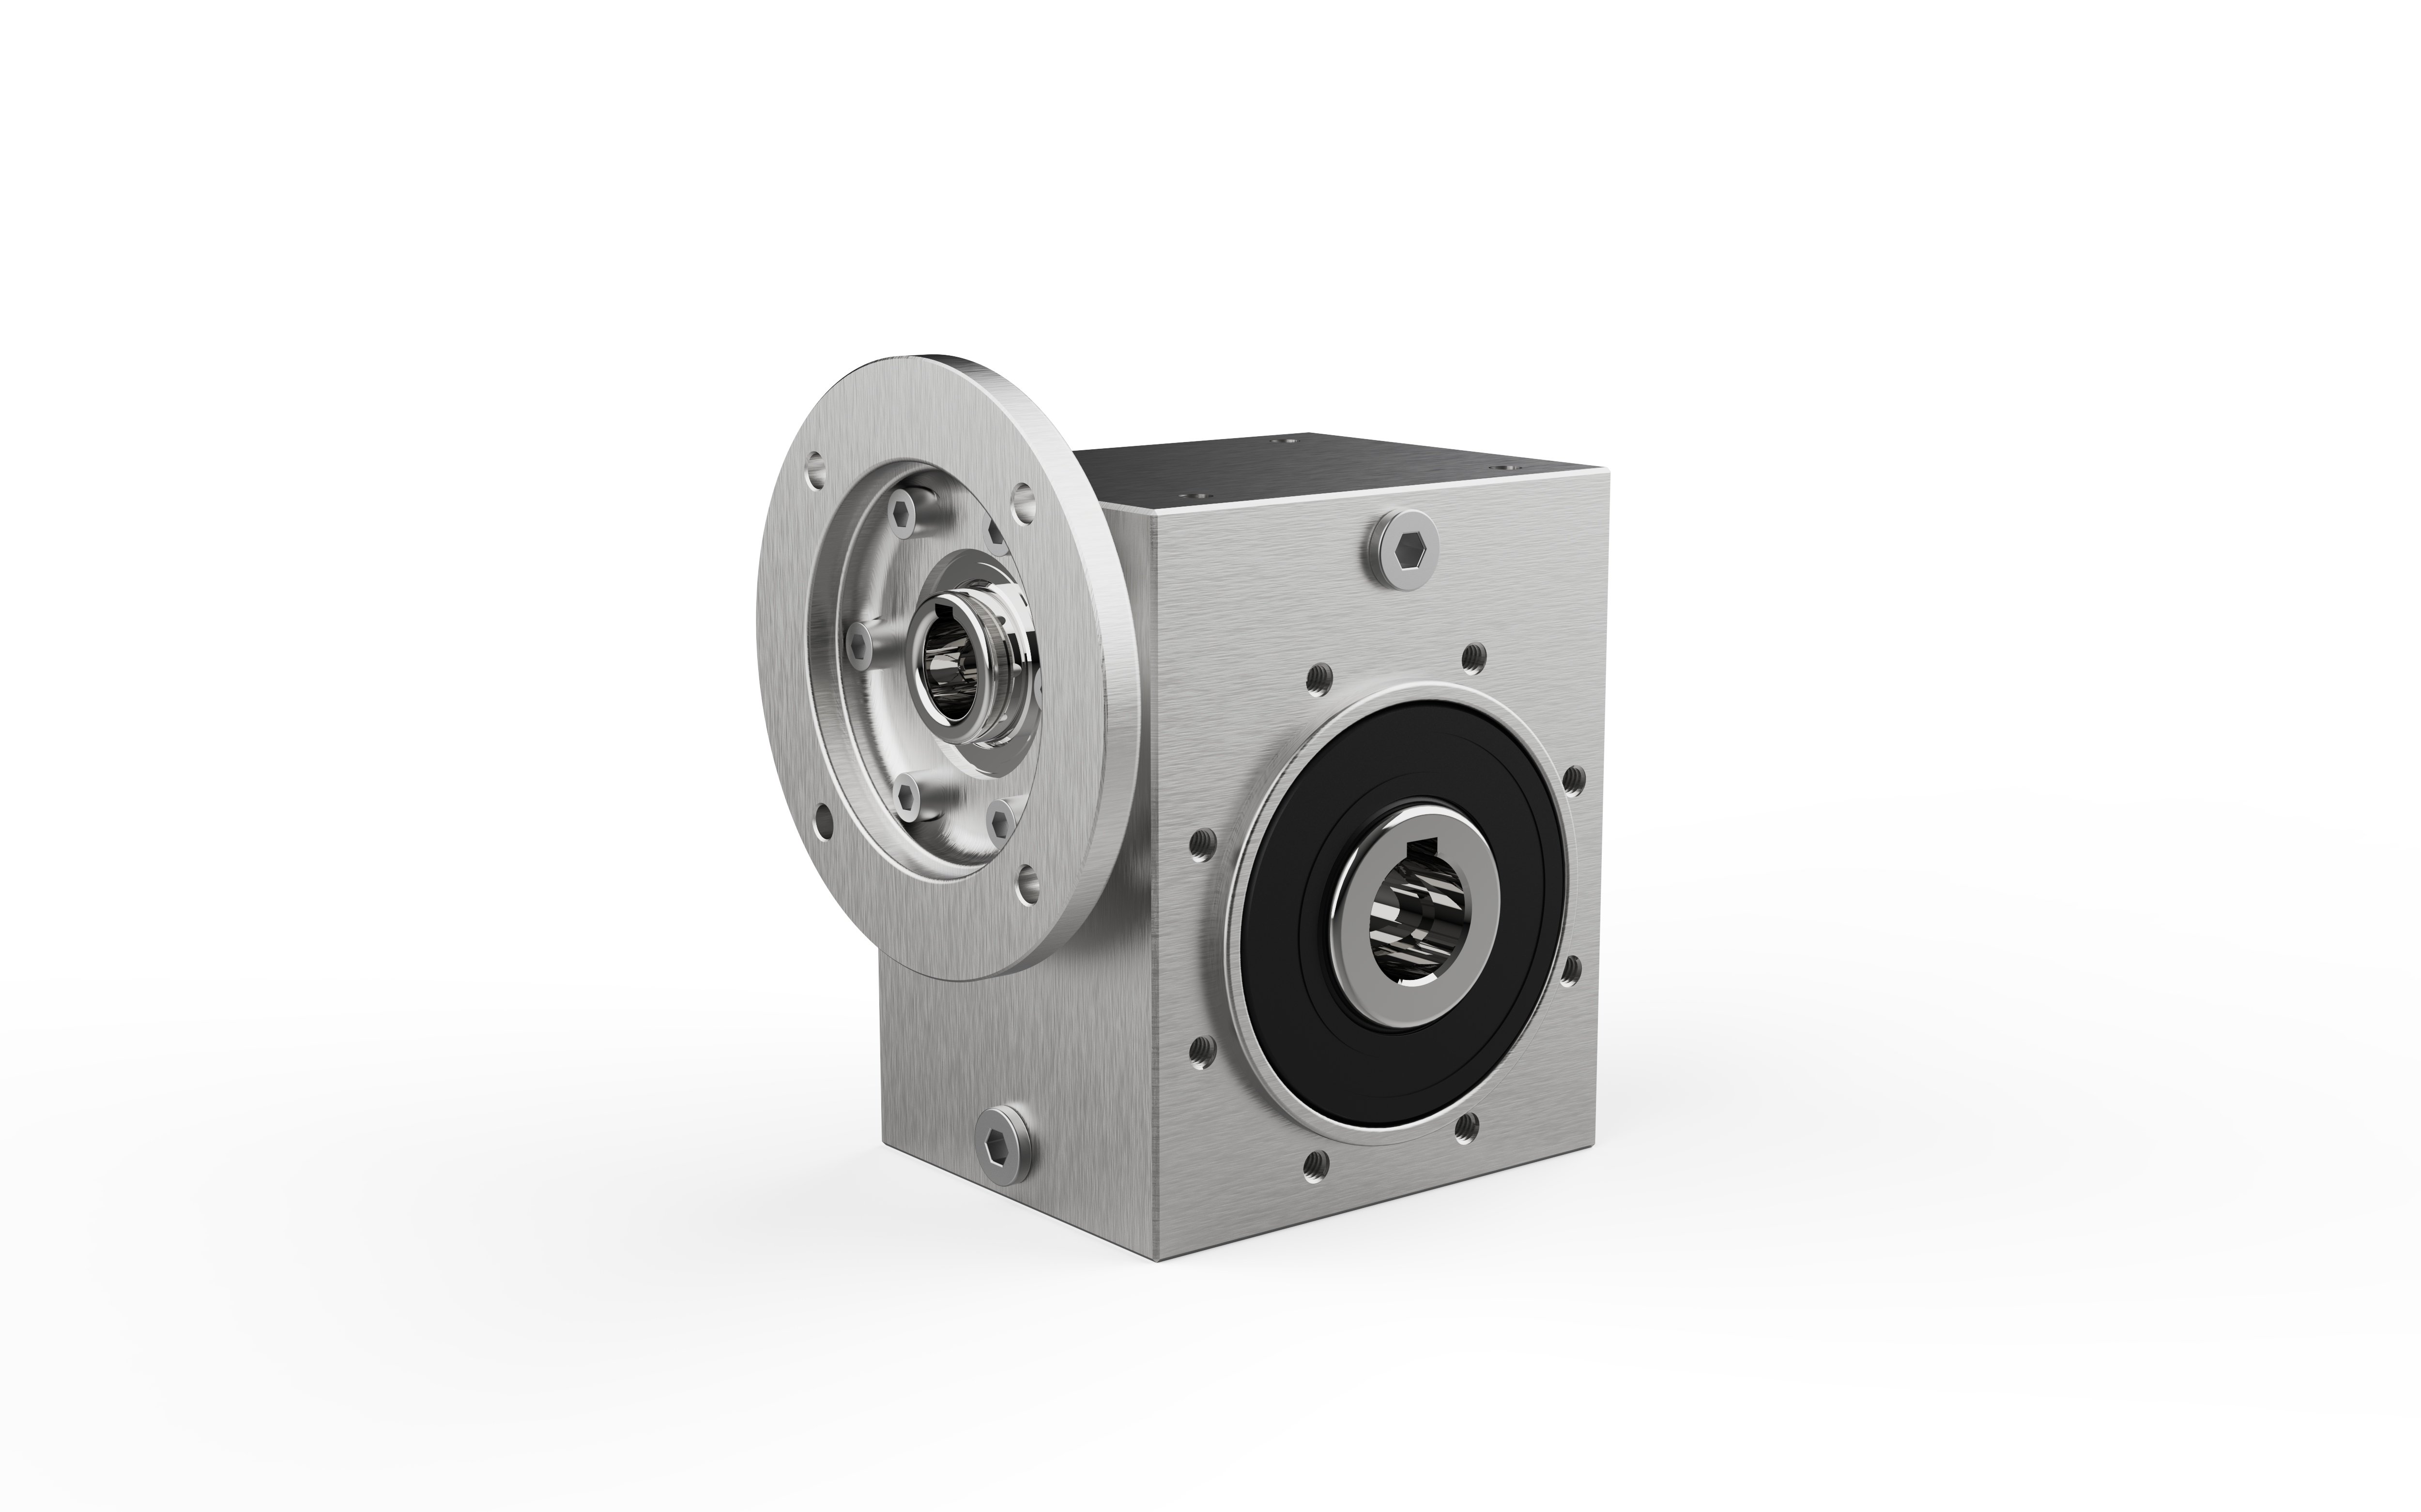
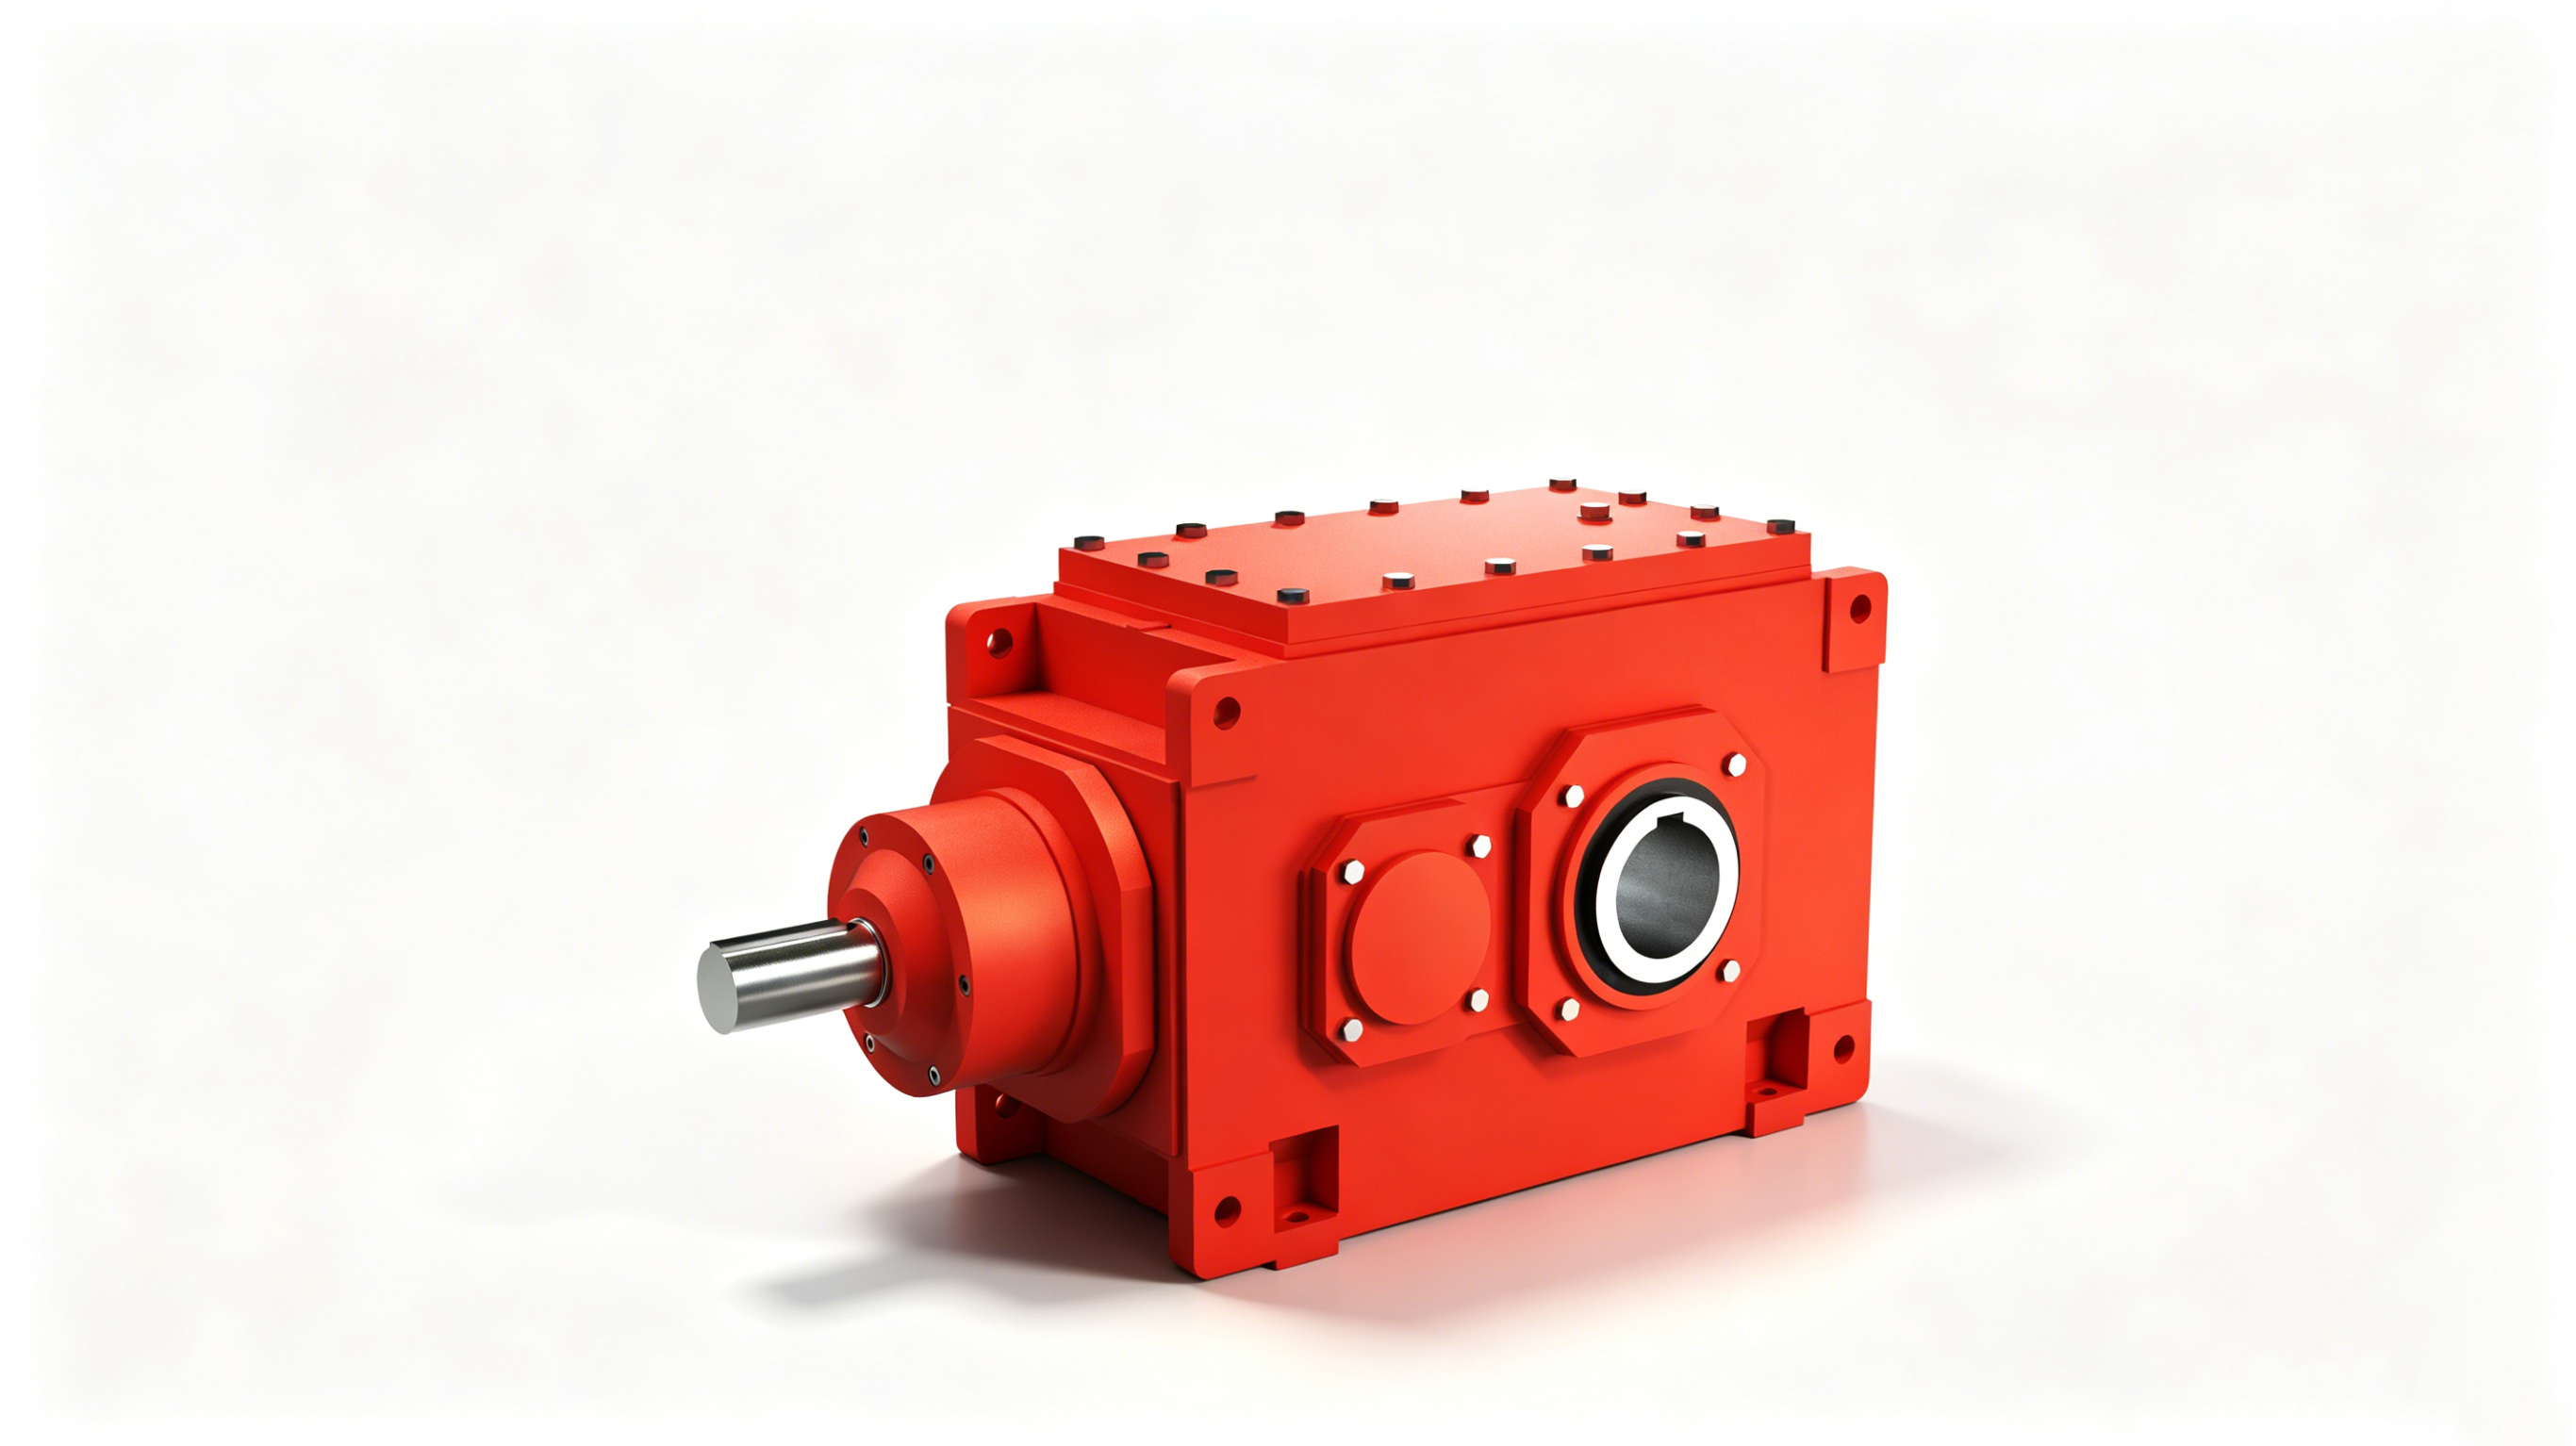
오일 손실은 단순한 실 결함으로 인한 경우가 드물다. 이는 일반적으로 작동 중 열역학, 주조 케이싱의 구조적 거동, 그리고 정비 과정에서의 편차가 복합적으로 작용한 결과이다.
지속적인 기어 톱니 맞물림과 주변 열로 인해 내부 공기가 팽창한다. 환기 구멍이 너무 작거나 없거나, 산업용 공중 부유 먼지로 막혀 있을 경우, 내부 압력이 대기압보다 상당히 높아진다. 이 압력 차는 윤활유를 축 출구 및 분할 플랜지의 미세한 틈새로 밀어낸다.
점검 커버가 볼트 피치 사이에서 토크에 의해 휘어지는 얇은 시트 메탈로 제작된 경우, 플랜지 접합부에서 누출이 발생한다. 또한, 노화 처리나 열 응력 완화를 거치지 않은 주철 하우징은 기계적 하중을 받으며 서서히 변형되어, 맞물리는 면을 따라 미세한 통로를 형성한다.
오일 서모에 과도하게 오일을 채우면 격렬한 교반과 지속적인 튀김 현상이 발생한다. 과잉 오일은 내부 배수 경로를 압도하여, 축 실링 및 점검 이음부 전면에 지속적인 액체 정압을 형성하므로, 정상 운전 압력 하에서도 누출이 가속화된다.
기존 펠트 링 실링은 동적 탄성 보상 기능이 부족하여 빠르게 열화된다. 현장 정비 시, 유출은 오염된 맞물림 면, 부적절한 실란트 선택, 오일 실의 반대 방향 설치, 또는 조립 중 샤프트 저널에 생긴 긁힘 등으로 인해 발생한다.
기어박스 오일 누출을 해결하려면 마모된 오일 실을 반복적으로 교체하는 것보다는, 공학적으로 설계된 물리적 해결책이 필요하다.
내부 열 압력을 자유롭게 배출하면서도 먼지로 인한 막힘을 방지할 수 있도록 통기 구멍 지름이 6 mm 이상인 고유량 상향식 베러 캡을 감속기(리듀서)에 장착한다. 약한 점검 커버는 두께가 6 mm 이상인 강성 판으로 교체하여 전체 주변 실링에 걸쳐 볼트 클램프력이 균일하게 작용하도록 한다.
베어링 쪽으로 튀는 윤활유가 샤프트 실을 따라 고이지 않도록 하려면, 하부 베어링 받침에 내측으로 경사진 오일 회류 홈을 가공하고, 이 홈을 엔드 커버의 대응하는 홈과 정렬시켜야 한다. 이렇게 하면 튀는 오일이 중력에 의해 실 립 부위의 정압이 형성되기 전에 주 오일 저수조로 매끄럽게 배출된다.
구식 펠트 실을 정밀 스프링 로드 스켈레톤 오일 실로 개조한다(가터 스프링은 오일 저장소 쪽을 향하도록 설치). 반축 컨베이어 구동 장치의 경우, 엔드 커버 외측에 추가 홈을 가공하여 샤프트 상에 보조 예비 실을 위치시킬 수 있도록 하고, 이를 통해 대형 커플링을 분해하지 않고도 신속한 교체가 가능하게 한다.
하우징 분할선 또는 베어링 캡을 따라 발생하는 정적 접합부 누출의 경우, 최신식 무산소 액체 개스킷 화합물 또는 고접착성 폴리머 복합재를 적용하세요. 이러한 재료는 미세한 표면 거칠기를 채우되 수축하지 않으며, 탄력적이고 진동에 강한 차단막으로 경화됩니다.
오일 레벨 표시기 준수를 철저히 하세요: 오일이 관측 유리의 중앙선 또는 드립스틱 상단 마크를 초과해서는 안 됩니다. 정비 시에는 새 실란트를 도포하기 전에 플랜지 면을 완전히 탈지하고, 가이드 공구를 사용해 실을 정확히 설치하며, 동적 립 변형을 방지하기 위해 샤프트 런아웃을 점검하세요.
| 누출 위치 | 주요 기계적 원인 | 시정 공학 조치 | 예방 기준 |
|---|---|---|---|
| 입력/출력 샤프트 출구 | 씰 립 마모, 샤프트 홈, 케이싱 압력 상승 | FKM 이중 립 씰 설치, 베스터 청소, 샤프트 Ra 점검 | 샤프트 Ra 0.4 μm 다이브 그라인딩, HRC 55–60 |
| 분할형 하우징 중심선 | 주조 열 변형, 노후화된 실란트, 불균일한 토크 | 맞물리는 면을 청소/탈지하고, 무산소 액체 가스켓을 도포 | 응력 제거된 주조 부품, 교정된 볼트 십자 토크 |
| 점검 커버 플레이트 | 볼트 구멍 사이의 얇은 시트 플레이트 왜곡 | 오일컵 환기구가 있는 6mm 이상 강화 플레이트로 업그레이드 | 통합 압력 평형 기능이 있는 강성 커버 |
| 베어링 엔드 캡 | 회유 오일 홈 부족, 정수압 유체 헤드 | 내측으로 경사진 배수 홈 및 릴리프 노치 절단 | 지속적이고 방해받지 않는 중력에 의한 오일 집유조 복귀 |
오스트리아 WUMA 모든 주철 및 알루미늄 합금 감속기 하우징은 CNC 정밀 가공 전에 열 응력 완화 노화 처리를 거쳐 작동 중 왜곡을 제거한다. 내부 오일 복귀 경로는 표준으로 적용되며, 축 저널은 Ra 0.4 μm까지 다이브 그라인딩 방식으로 마무리된다. 완성된 모든 유닛은 100% 공기압 누출 테스트 포장 전에 실시하여 엄격한 산업용 응용 분야에서도 완전한 밀봉 신뢰성을 보장한다.
기어박스의 밀봉 무결성은 적절한 윤활제 선택, 동적 축 실의 상태, 정확한 모터 정렬, 그리고 입증된 환경 침입 방호 성능에 달려 있다. 당사 전용 안내서를 통해 구동계 엔지니어링 지식을 심화시킬 수 있다:
방사형 오일 실 고장 메커니즘에 대한 심층 분석, NBR 대비 FKM 엘라스토머 화학 특성, 축 미세 거칠기, 그리고 사전 예방적 수명 연장 전략
점도 등급(VG220/320), 오일 대 그리스 선택, 합성 첨가제 조성물이 엘라스토머 실과 내부 기어와 어떻게 상호작용하는지.
방사형 샤프트 런아웃을 제거하고 동적 실링의 편심 마모 및 조기 누출을 방지하기 위해 플랜지 연결과 커플링 연결을 비교합니다.
IP55에서 IP69K 워시다운 표준까지: 회전 샤프트 실링과 정적 하우징 개스킷이 완전한 먼지, 오일, 물 차단을 달성하는 방법.
가장 흔한 원인은 막힌 또는 크기가 부족한 베스터 벤트입니다. 기어가 맞물리면서 마찰로 인해 내부 공기 온도가 상승합니다. 열팽창이 배출되지 않으면 케이싱 내 압력이 증가하여 윤활유가 동적 샤프트 실링과 개스킷 이음새를 통해 밀려나게 됩니다.
과다한 오일은 회전하는 기어를 지나치게 깊이 잠기게 하여 심한 어글링, 격렬한 오일 튀김, 그리고 과도한 내부 폼을 유발합니다. 이러한 지속적인 튀김은 샤프트 실링 립과 분할 케이싱 이음새를 넘쳐흐르게 하며 작동 온도와 내부 압력을 높입니다.
하부 베어링 시트에 가공된 오일 회류 홈은 중력에 의해 작동하는 전용 배수 경로를 제공한다. 기어가 튀긴 오일이 실 립 주변에 고이지 않도록 하여, 과잉 윤활유가 직접 주 오일 저류조로 배수된다.
예. 외부 분할선에서 미세하게 스며나오는 경우, 고성능 표면 공학 폴리머 복합 수리제를 탈지된 이음부 외부에 도포하여 산업 생산을 중단하지 않고도 압력에 견디는 마이크로 차단막을 형성할 수 있다.
전문 실 진단, 공장 밀봉 교체용 감속기, 맞춤형 구동계 실 솔루션을 위해 WUMA 응용 엔지니어링 팀에 문의하십시오.
 최신 소식
2026-08-26
2026-08-18
2026-08-15
2026-08-11
2026-07-31
2026-07-29
여러 종류의 기어 감속기 및 기어모터를 개발하고 제조하는 기어 전달 분야의 제조업체인 우마(Wuma)에 오신 것을 환영합니다.
No. 10, Xiangcun Industrial Zone, Dongyuan Town, Qingtian County, Lishui City, Zhejiang, China
Copyright © Zhejiang Wuma Drive Co., Ltd All Rights Reserved 개인정보 보호 정책 블로그
 EN