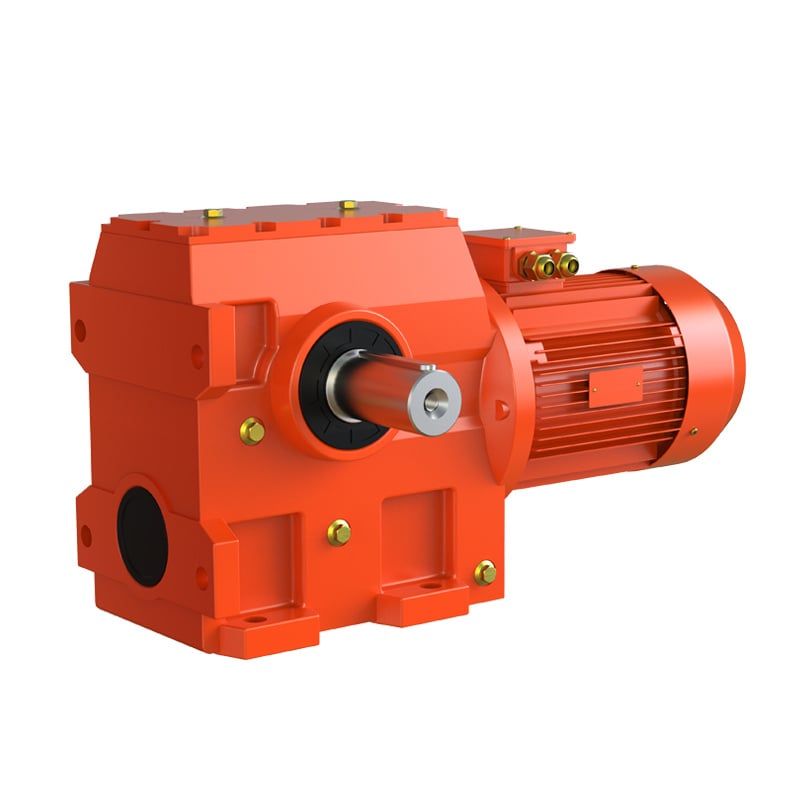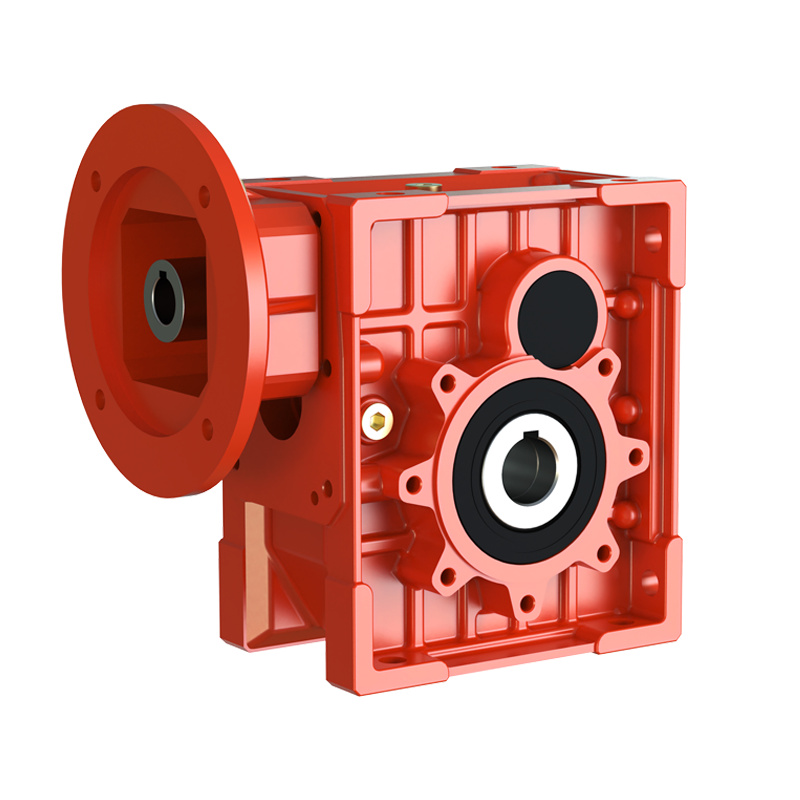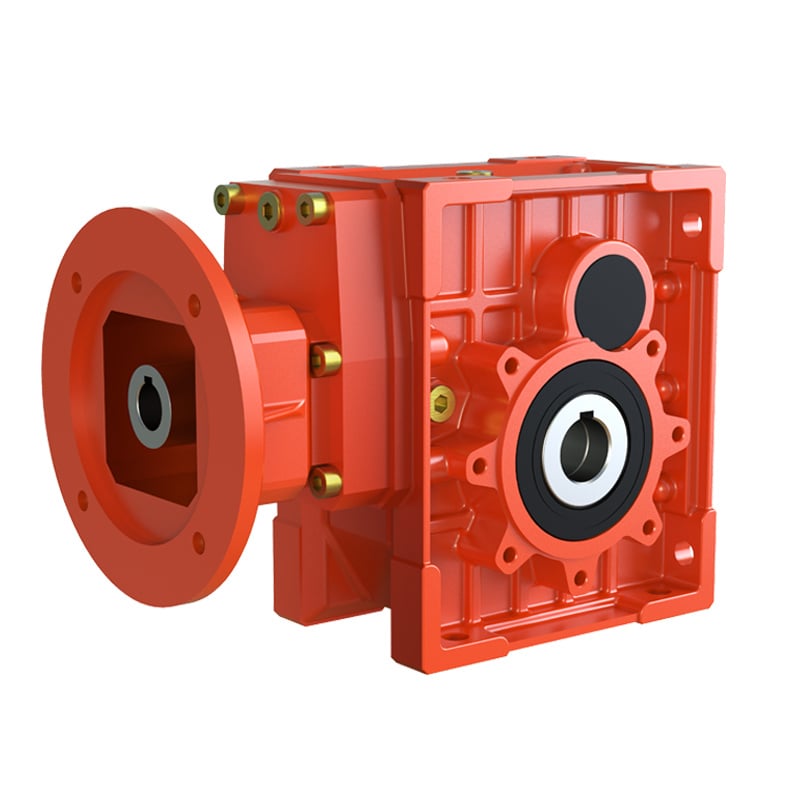
Luz w zazębieniu to luka pomiędzy nieprzenoszącymi obciążenia stronami zazębionych zębów kół zębatych, mierzona na okręgu podziałowym. Gdy jedno koło zębate jest unieruchomione, a drugie obracane, odległość kątowa, jaką ono pokonuje przed nawiązaniem kontaktu, stanowi luz w zazębieniu.
Luz w zazębieniu nie jest wadą produkcyjną. Jest to celowo zaprojektowany parametr inżynierski — określony w specyfikacji projektowej kół zębatych razem z profilem zęba, modułem i odległością osi. Każda produkcyjna przekładnia ma określoną tolerancję luzu w zazębieniu.
Brak luzu zazębienia nie jest realnym celem inżynierskim w większości zastosowań przekładni. Następujące warunki wymagają określonego luzu między zazębionymi zębami:
Zębatki i obudowy rozszerzają się pod wpływem nagrzewania się w trakcie pracy. Zębatki stalowe i obudowy aluminiowe rozszerzają się z różną szybkością. Gdy nie ma luzu zazębienia, rozszerzone zęby wypełniają całą przestrzeń międzyzębną — tarcie gwałtownie rośnie, a powierzchnie zębów dociskają się do siebie pod wpływem obciążenia cieplnego. W skrajnych przypadkach prowadzi to do zakleszczenia. Luz zazębienia zapewnia przestrzeń buforową, która pochłania tę zmianę wymiarów bez powodowania interferencji.
Działająca przekładnia zębnia opiera się na warstwie oleju, która oddziela powierzchnie zębów. Do jej utworzenia wymagana jest przestrzeń fizyczna pomiędzy bokami zębów. Bez luzu w zazębieniu środek smarny nie może przedostać się do strefy zazębienia — dochodzi do bezpośredniego kontaktu metalu z metalem, co generuje ciepło i zużycie. W przypadku przekładni ślimakowych oraz przekładni stożkowych o zębach skośnych, gdzie ścieżki przepływu środka smarnego są bardziej złożone, wystarczający luz w zazębieniu ma szczególne znaczenie dla równomiernego rozprowadzenia oleju na całej szerokości zęba.
Przy wysokim momencie obrotowym zęby kół zębatych ulegają odkształceniom sprężystym. Wały również uginają się pod wpływem obciążenia zginającego. Układ zębnicy zaprojektowany bez żadnego luzu doświadczałby niezamierzonego zakleszczenia już przy osiągnięciu poziomu obciążenia roboczego. Luz w zazębieniu kompensuje takie odkształcenia, nie powodując dodatkowego naprężenia kontaktowego na stronie niemuszczącej zęba.
Dopuszczalne odchyłki produkcyjne odległości osi, kształtu zębów i położenia wałów kumulują się w gotowym przekładni. Projektowanie przekładni bez luzu (zero-backlash) wymagałoby środowiska montażowego o niezwykle wysokiej precyzji i kontrolowanej temperaturze — co jest nierealistyczne w warunkach montażu na miejscu. Zaplanowany luz pozwala pochłonąć te skumulowane odchyłki wymiarowe i umożliwia montaż w normalnych warunkach warsztatowych.
To samo dotyczy konserwacji. Podczas demontażu przekładni w celu inspekcji, wymiany kół zębatych lub ponownego smarowania obecność luzu umożliwia rozdzielenie i ponowne zestawienie powierzchni zazębienia bez uszkodzenia kształtu zębów.
Gdy luz zazębienia przekracza dopuszczalne tolerancje projektowe, jakość działania pogarsza się w kilku mierzalnych aspektach:
| Wpływ | Mechanizm | Zasięg ramienia |
|---|---|---|
| Hałas i uderzenia | Zęby uderzają w siebie przy zmianie kierunku obrotu | Słyszalny hałas uderzeniowy; drgania przenoszone na ramę |
| Błąd pozycjonowania | Strefa martwa w układzie napędowym przy zmianie kierunku | Niedokładne pozycjonowanie w zastosowaniach serwonapędowych i CNC |
| Przyspieszonego zużycia zębów | Nierównomierny rozkład obciążenia na szerokości zęba | Skrócenie czasu eksploatacji przekładni |
| Strata sprawności przekładni | Energia uderzeniowa pochłaniana w strefie zazębienia | Wyższa temperatura pracy; wzrost obciążenia silnika |
Luz roboczy stopniowo rośnie w trakcie eksploatacji przekładni. Główne czynniki przyczynowe:
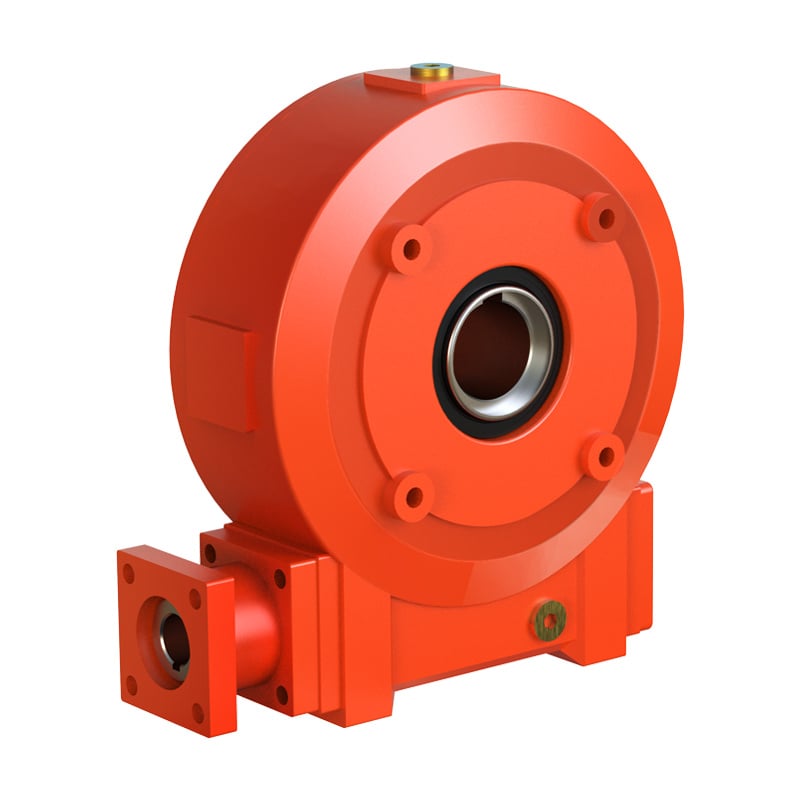
Reduktory ślimakowe wykorzystują geometrię poślizgu — gwint ślimaka przesuwa się po powierzchni zębów kółka ślimakowego, zamiast się toczyć. Powoduje to większe nagrzewanie się niż w przypadku typów zazębienia z elementami tocznymi. Aby uwzględnić rozszerzalność cieplną, ugięcie wału ślimaka oraz naturalną odkształcalność pod obciążeniem, reduktory ślimakowe projektuje się z większym luzem bocznym niż reduktory helikalne lub stożkowe. W konfiguracjach kątowych stosowanych w przekładniach sterowania przestrzennego sprężystość skrętna obudowy również wpływa na skuteczny luz boczny na wyjściu.
Gdy wymagana jest dokładność pozycjonowania lub precyzja zmiany kierunku obrotu, ta cecha czyni reduktory ślimakowe mniej odpowiednimi niż alternatywy helikalne lub hipoidalne. Zobacz Porównanie reduktorów hipoidalnych WKM i reduktorów ślimakowych WMRV dla bezpośredniego zestawienia parametrów wydajności.
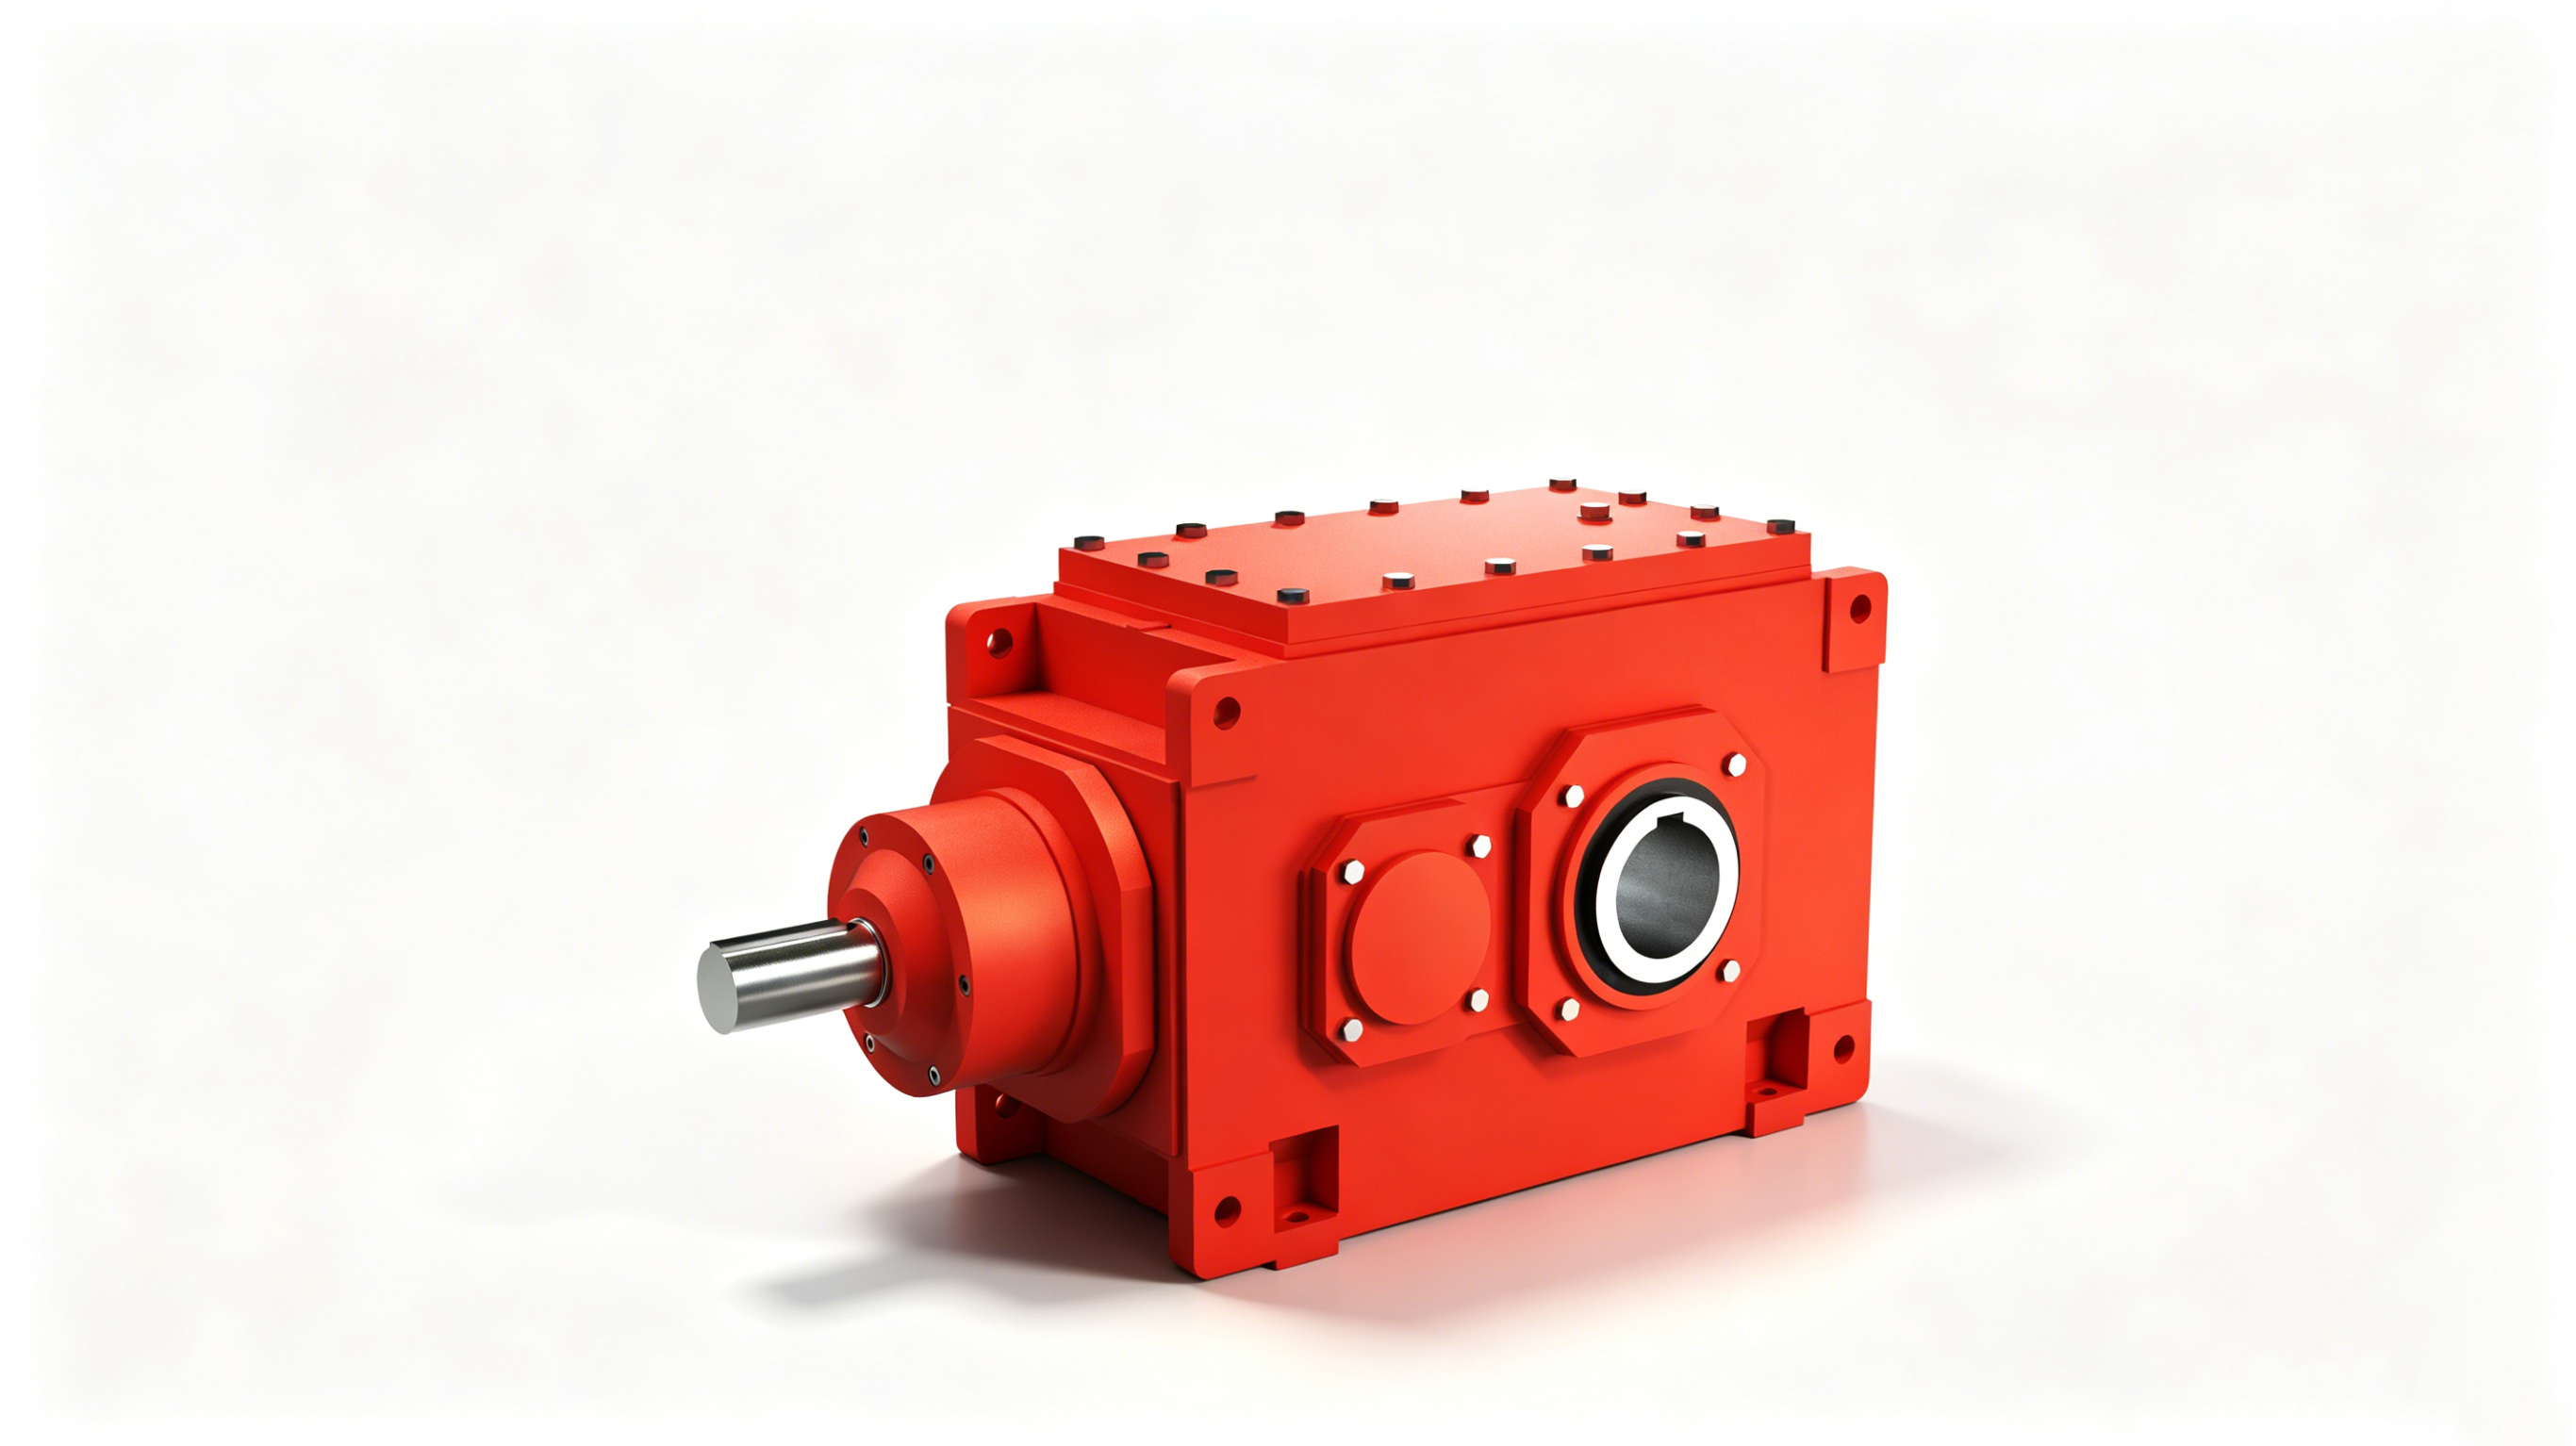
Reduktory helikalne o równoległych osiach osiągają kontakt toczny z stopniowym załamaniem zębów. Powoduje to niższe nagrzewanie się i mniejsze wymagania dotyczące luzu cieplnego w porównaniu do przekładni ślimakowych. Luzy w reduktorach helikalnych wynikają głównie z odkształceń pod obciążeniem oraz wymagań smarnych, co pozwala na stosowanie ścislszych tolerancji niż w przypadku przekładni ślimakowych. W napędach przenośników i ogólnoprzemysłowych reduktory helikalne zapewniają dobry kompromis między dopuszczalnym luzem a okresem eksploatacji. Więcej informacji na temat kryteriów doboru: Przewodnik po współczynniku obciążenia reduktorów .
Zębniki hipoidalne łączą kompaktową geometrię kątową przekładni ślimakowych z dominującym kontaktem tocznym. Oznacza to niższą temperaturę pracy i możliwość zastosowania ścislszych specyfikacji luzu niż w przypadku reduktorów ślimakowych przy jednoczesnym zachowaniu identycznego układu mocowania. W aplikacjach wymagających wyjścia kątowego z wyższą dokładnością i mniejszym luzem reduktory hipoidalne stanowią bezpośredni funkcjonalny ulepszony odpowiednik konstrukcji ślimakowych.
Tolerancja luzu wstecznego to jeden z kilku parametrów przy kompleksowym doborze przekładni. Waga tego parametru w procesie decyzyjnym zależy od typu zastosowania:
| Zastosowanie | Priorytet luzu wstecznego |
|---|---|
| Pozycjonowanie serwonapędów / robotyka | Krytyczny — wymagany niski luz wsteczny |
| Taśmy transportowe / obsługa materiałów | Niski priorytet — ważniejsze są obciążenie i współczynnik eksploatacyjny |
| Ogólnoprzemysłowe napędy | Średni — akceptowalna standardowa tolerancja |
| Wysokoprzeciwny napęd w ograniczonej przestrzeni | Średni — wymagany układ pod kątem prostym, luz wsteczny niższy niż w przekładniach ślimakowych |
Luz zazębienia to niewielka szczelina między powierzchniami styku dwóch zazębiających się zębów kół zębatych, mierzona na okręgu podziałowym. Jest to parametr zaprojektowany — nie wada — wymagany do smarowania, rozszerzalności cieplnej oraz tolerancji odkształceń spowodowanych obciążeniem.
Główną przyczyną jest zużycie powierzchni zębów, szczególnie przy dużym obciążeniu lub niewystarczającym smarowaniu. Do wzrostu luzu zazębienia w trakcie eksploatacji przyczyniają się także skumulowane tolerancje produkcyjne, niewłaściwe wycentrowanie kół zębatych, cykle termiczne oraz zmniejszanie się grubości profili zębów.
W aplikacjach serwonapędowych lub CNC nadmierny luz zazębienia tworzy strefę martwą: po zmianie kierunku napędu wał wyjściowy nie wykonuje ruchu, dopóki luz nie zostanie „wzięty”. Błąd pozycjonowania jest wprost proporcjonalny do wielkości luzu zazębienia. W tych zastosowaniach wymagane są przekładnie o niskim luzie zazębienia.
Precyzyjne przekładnie planetarne osiągają najniższy luz kątowy (< 1 minuty łuku). Przekładnie helikalne charakteryzują się niskim do średniego luzu kątowego. Przekładnie hipoidalne (seria WKM) oferują niższy luz kątowy niż odpowiednie przekładnie ślimakowe. Standardowe przekładnie ślimakowe mają najwyższy luz kątowy spośród powszechnie stosowanych typów przekładni ze względu na geometrię ślizgającego się zazębienia.
Tolerancja luzu kątowego to tylko jedna z części kompleksowego doboru. Przeglądaj poradniki porównawcze serii Wuma Drive lub skontaktuj się z naszymi inżynierami w celu przeanalizowania specyfikacji.
Przeglądaj serię przekładni Skontaktuj się z Wuma Drive Gorące wiadomości
2026-08-26
2026-08-18
2026-08-15
2026-08-11
2026-07-31
2026-07-29
Witamy w firmie Wuma, producencie zobowiązanym do rozwoju i produkcji różnych typów reduktorów i silników z przekładniami dla branży przekładni mechanicznych.
Nr 10, Strefa Przemysłowa Xiangcun, Miasto Dongyuan, Powiat Qingtian, Lishui, Zhejiang, Chiny
Prawa autorskie © Zhejiang Wuma Drive Co., Ltd. Wszelkie prawa zastrzeżone POLITYKA PRYWATNOŚCI Blog
 EN