Зазор в зацеплении шестерён — это зазор между нерабочими боковыми поверхностями сопрягаемых зубьев, измеряемый по делительной окружности. Если одну шестерню зафиксировать, а сопряжённую ей — поворачивать, то угловое перемещение последней до начала контакта и есть величина зазора.
Зазор в зацеплении не является производственным дефектом. Это намеренно задаваемый инженерный параметр, определяемый в технической документации на шестерни вместе с профилем зуба, модулем и межосевым расстоянием. У каждого серийного редуктора указывается допустимый диапазон зазора.
Нулевой люфт не является практически достижимой инженерной целью для большинства редукторных применений. Следующие условия требуют определённого зазора между зацепляющимися зубьями:
Зубчатые колёса и корпуса расширяются при нагреве в процессе работы. Стальные зубчатые колёса и алюминиевые корпуса расширяются с разной скоростью. При отсутствии люфта расширенные зубья полностью заполняют межзубовое пространство — трение резко возрастает, а поверхности зубьев начинают давить друг на друга под тепловой нагрузкой. В крайних случаях это приводит к заклиниванию. Люфт обеспечивает буферное пространство, которое компенсирует эти изменения размеров без возникновения помех.
Работоспособность зубчатой передачи зависит от масляной плёнки, разделяющей поверхности зубьев. Для формирования этой плёнки требуется физическое пространство между боковыми поверхностями зубьев. При отсутствии бокового зазора смазочный материал не может проникнуть в зону зацепления — происходит прямой металлический контакт, сопровождающийся выделением тепла и износом. В червячных и косозубо-конических редукторах, где пути движения смазочного материала более сложны, достаточный боковой зазор особенно важен для равномерного распределения масла по всей ширине зуба.
При высоком крутящем моменте зубья шестерён подвергаются упругой деформации. Валы также изгибаются под действием изгибающей нагрузки. Зубчатая система, спроектированная без зазора, будет испытывать непреднамеренное взаимное зацепление уже при достижении нагрузкой рабочих значений. Боковой зазор компенсирует такую деформацию, не вызывая дополнительных контактных напряжений на нерабочей стороне зуба.
Технологические допуски при изготовлении — по межосевому расстоянию, профилю зубьев и соосности валов — накапливаются в собранном редукторе. Конструкция с нулевым люфтом потребовала бы сборочного помещения с чрезвычайно высокой точностью и строгим контролем температуры — что непрактично для монтажа на месте. Спроектированный люфт компенсирует эту накопленную размерную погрешность и обеспечивает возможность сборки в обычных цеховых условиях.
Тот же принцип применим и к техническому обслуживанию. При разборке редуктора для осмотра, замены шестерён или повторной смазки наличие люфта позволяет развести и снова совместить сопрягаемые поверхности зубьев без повреждения их профилей.
Когда люфт превышает допустимые проектные пределы, эксплуатационные характеристики ухудшаются по нескольким измеримым параметрам:
| Эффект | Механизм | Влияние применения |
|---|---|---|
| Шум и ударные нагрузки | Зубья сталкиваются друг с другом при изменении направления вращения | Слышимый ударный шум; вибрация передаётся на раму |
| Ошибка позиционирования | Мёртвая зона в приводной цепи при смене направления | Неточная позиционирование в сервоприводах и станках с ЧПУ |
| Ускоренному износу зубьев | Неравномерное распределение нагрузки по ширине зуба | Сокращение срока службы редуктора |
| Потери КПД трансмиссии | Ударная энергия, поглощаемая в зоне зацепления | Повышенная рабочая температура; возрастает нагрузка на двигатель |
Люфт постепенно возрастает в течение срока службы редуктора. Основные факторы:
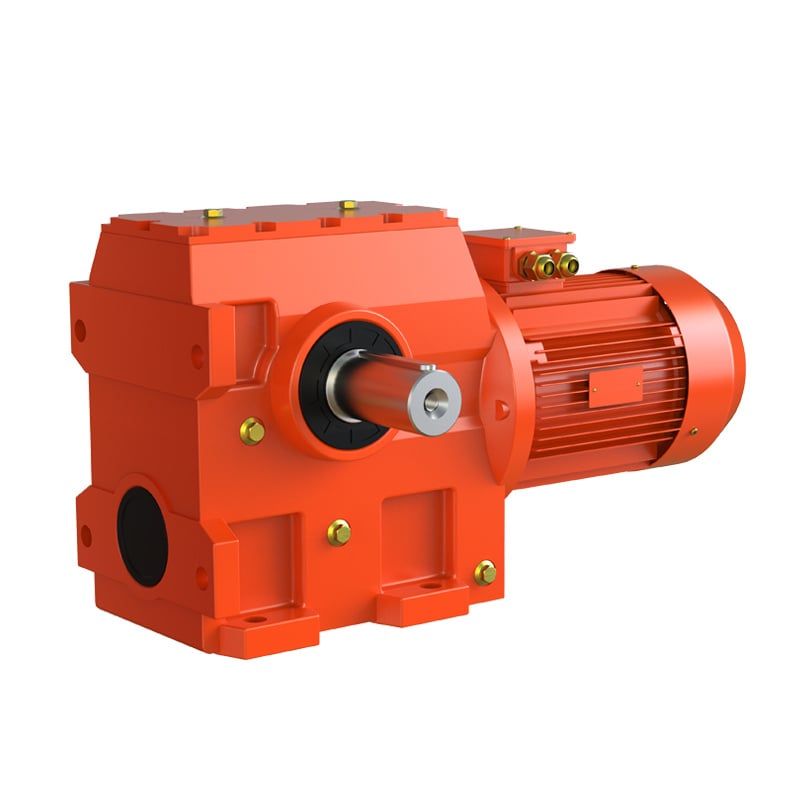
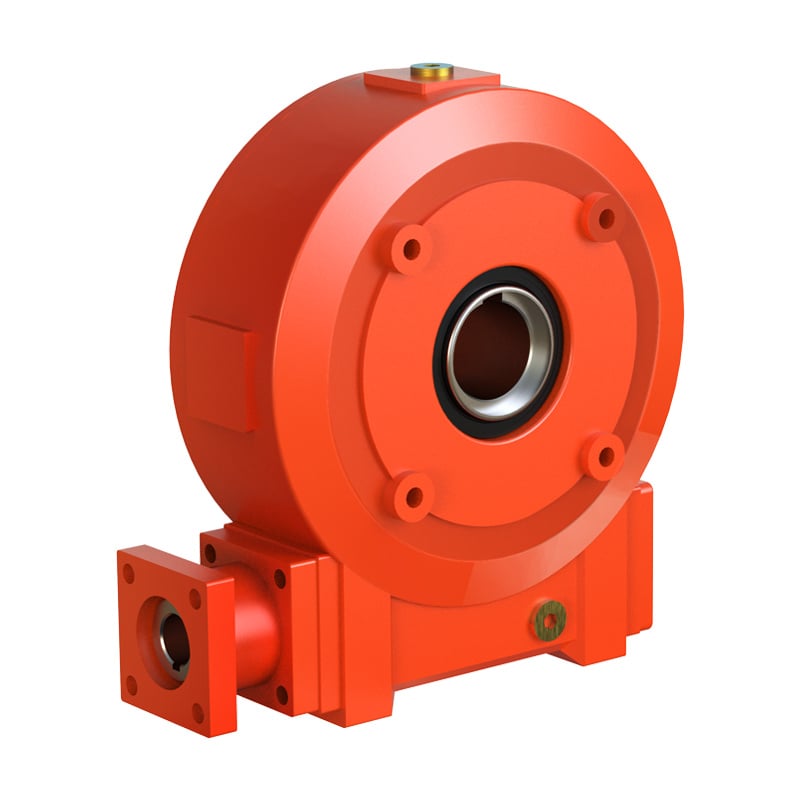
Редукторы червячные используют геометрию скольжения зацепления — резьба червяка скользит по поверхности зубьев червячного колеса, а не катится. Это приводит к большему выделению тепла по сравнению с зацеплениями, основанными на качении. Чтобы компенсировать тепловое расширение, изгиб червячного вала и естественную деформацию под нагрузкой, червячные редукторы проектируются с большим мёртвым ходом, чем цилиндрические или конические редукторы. Для угловых конфигураций, применяемых в пространственных рулевых передачах, упругая податливость корпуса также влияет на эффективный мёртвый ход на выходе.
Когда требуется высокая точность позиционирования или точность реверса, данная особенность делает червячные редукторы менее пригодными по сравнению с цилиндрическими или гипоидными аналогами. См. Сравнение гипоидного редуктора WKM и червячного редуктора WMRV для прямого сопоставления эксплуатационных характеристик.
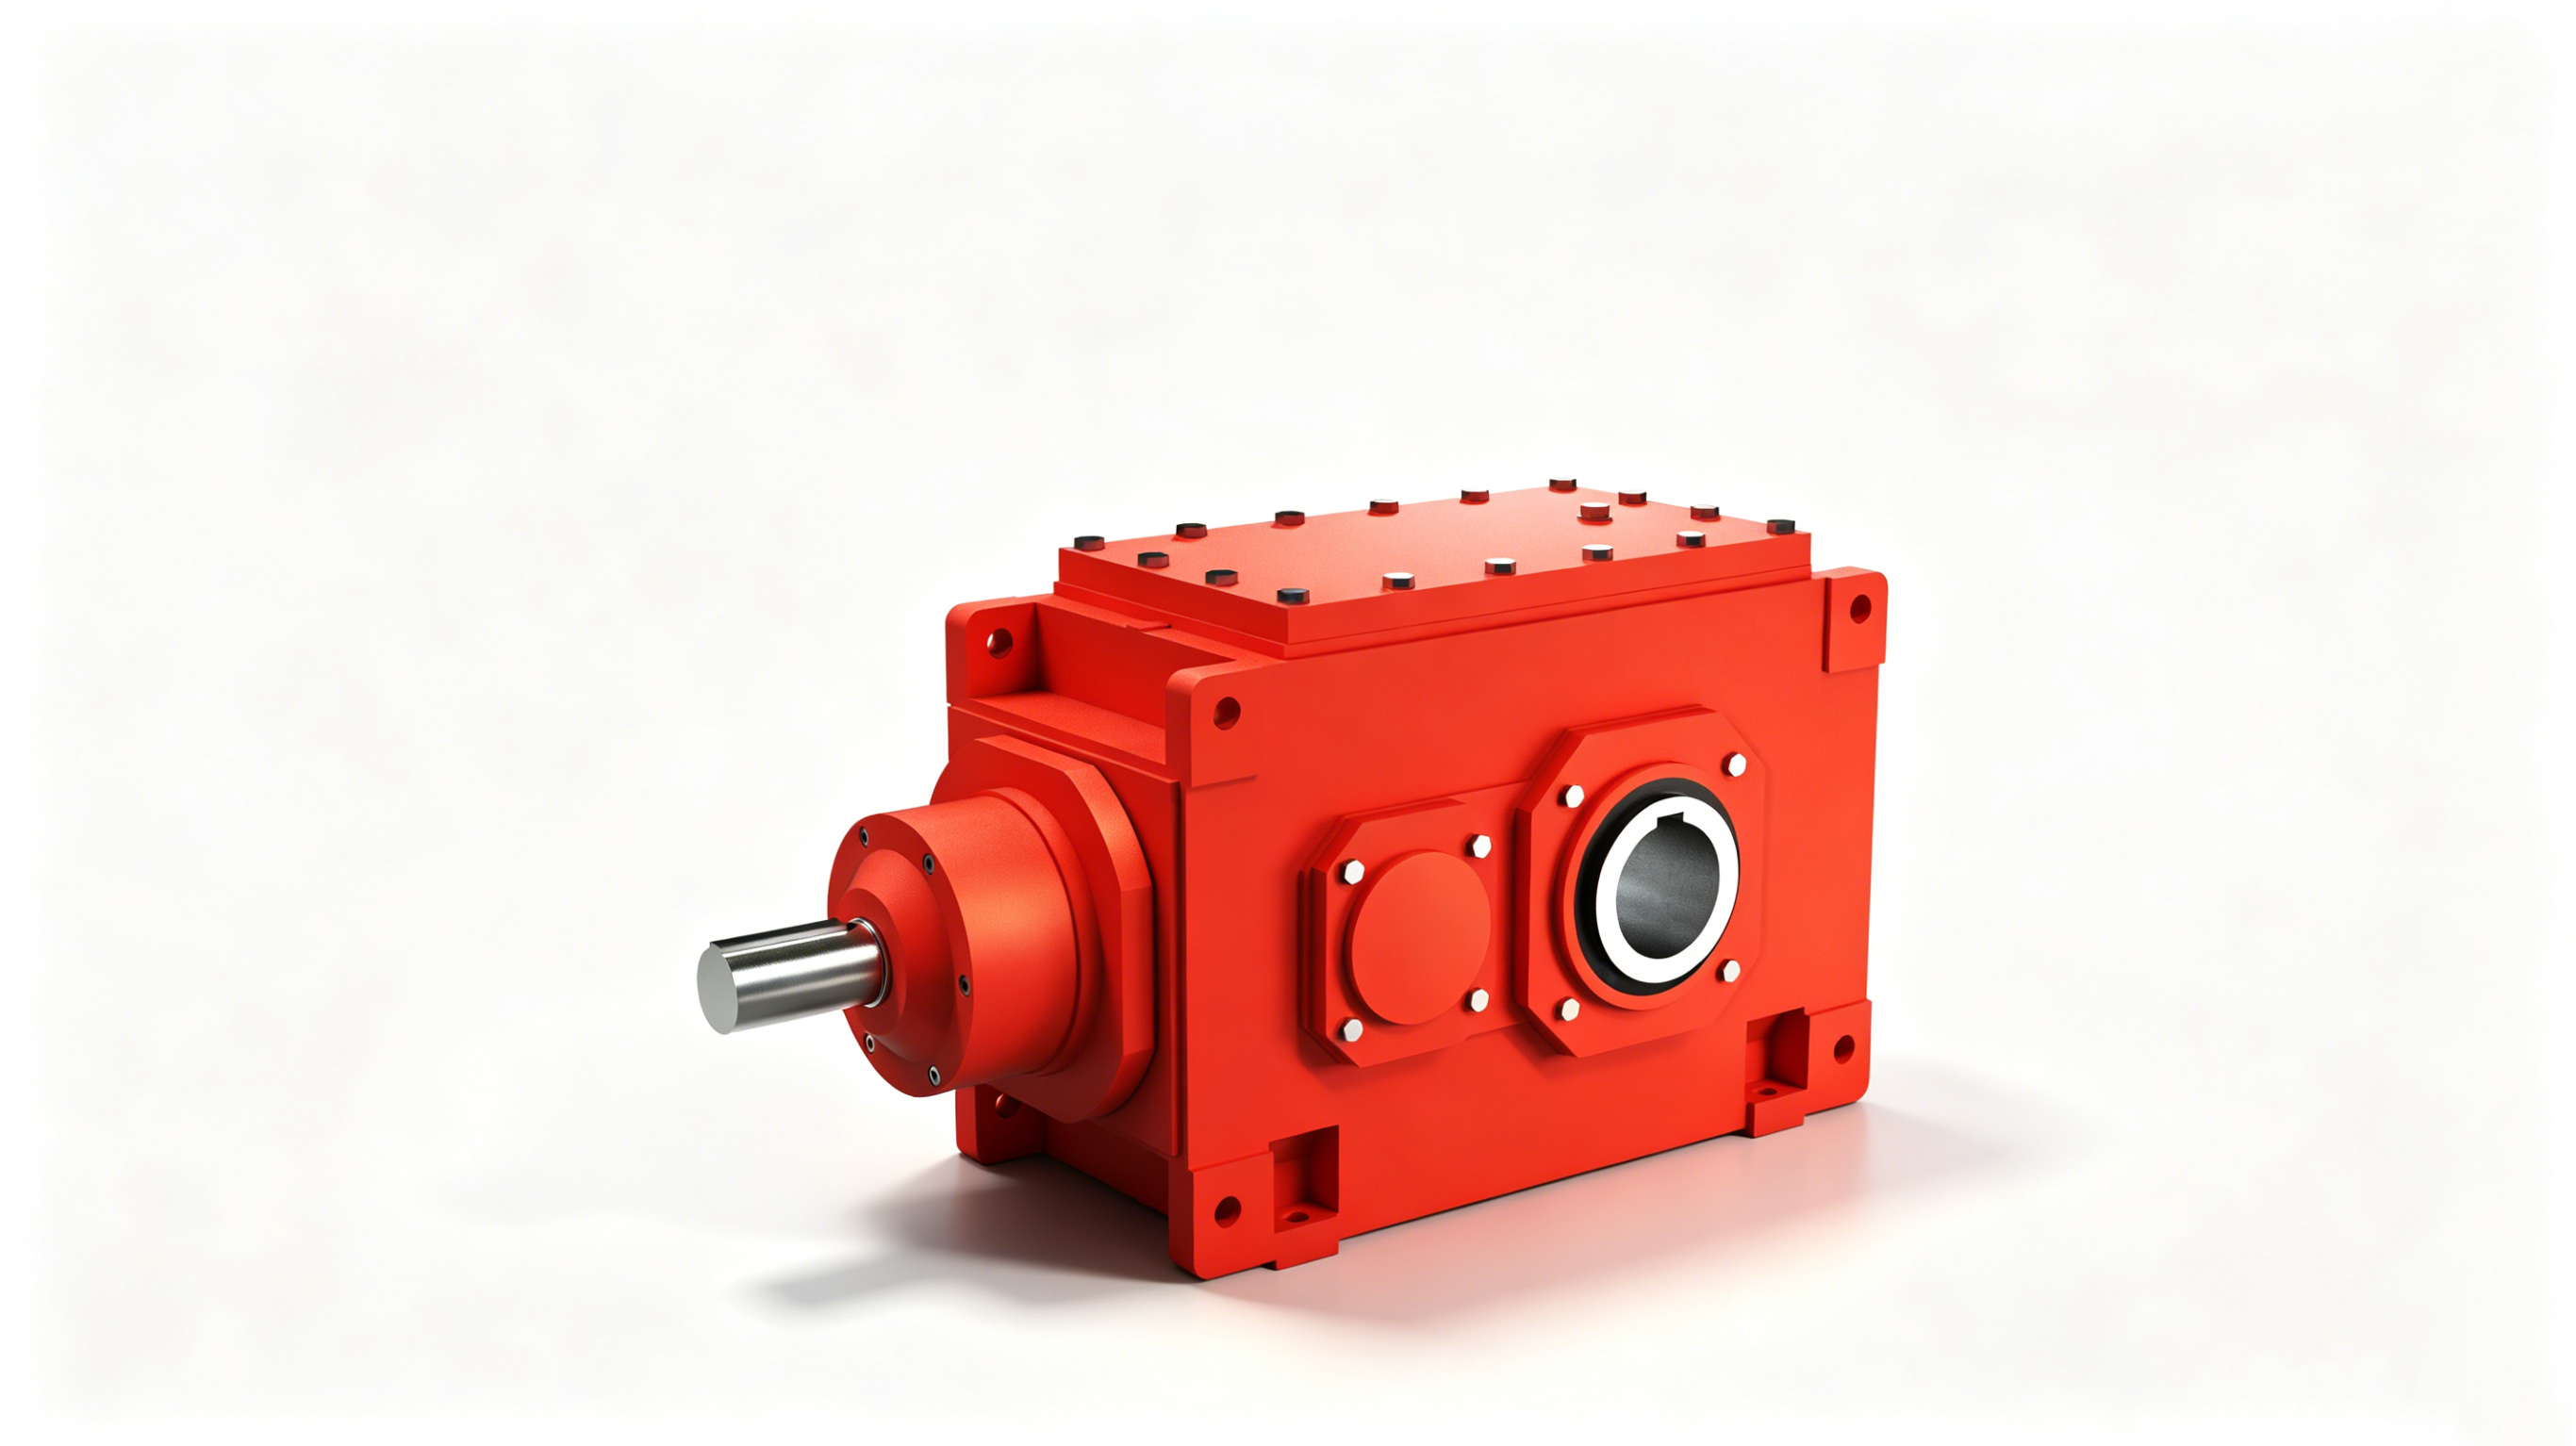
Цилиндрические косозубые редукторы обеспечивают контакт зубьев по принципу качения с постепенным зацеплением. Это приводит к меньшему выделению тепла и требует меньшего теплового зазора по сравнению с червячным зацеплением. Люфт в косозубых редукторах обусловлен в первую очередь деформацией под нагрузкой и требованиями к смазке, что позволяет обеспечить более точные допуски по сравнению с червячными редукторами. Для приводов конвейеров и других общепромышленных применений косозубые редукторы обеспечивают оптимальный баланс между приемлемым люфтом и сроком службы. Подробнее о критериях выбора: Руководство по коэффициенту эксплуатационной нагрузки редукторов .
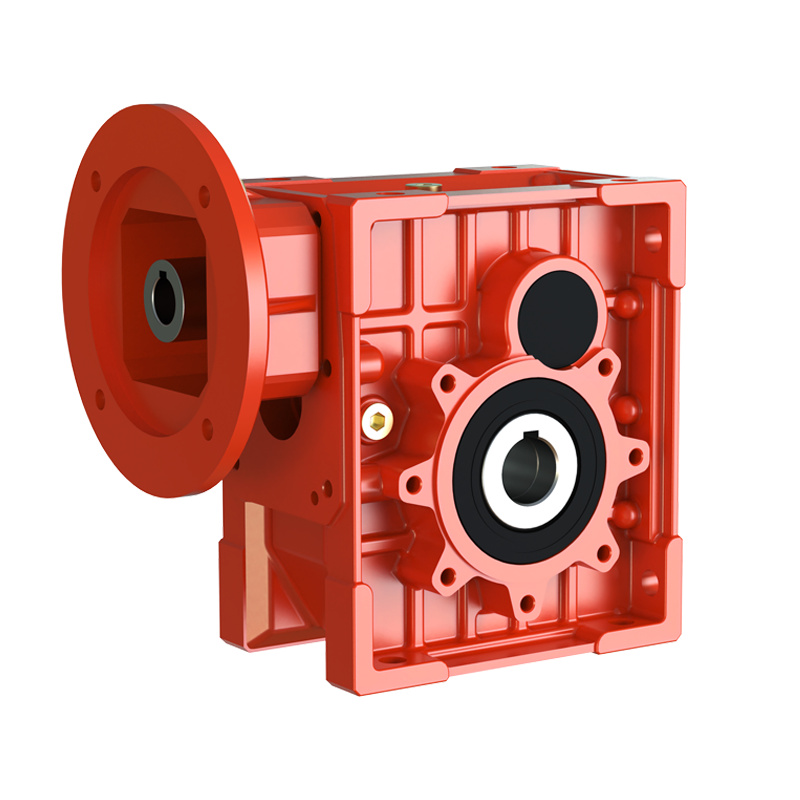
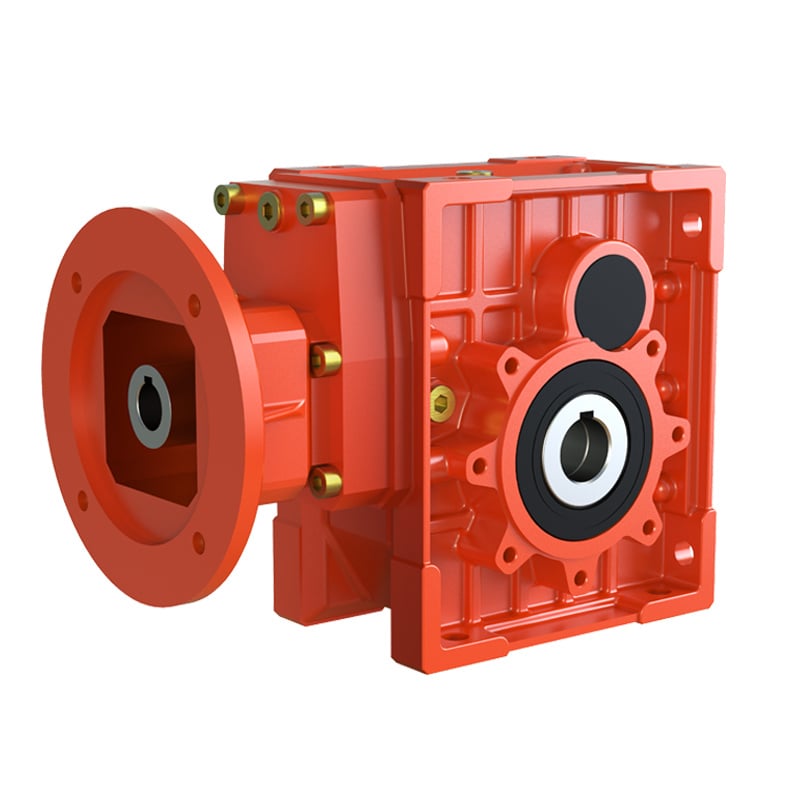
Гипоидные передачи сочетают компактную прямую геометрию под прямым углом, характерную для червячных редукторов, с преимущественно роликовым контактом зубьев. Это снижает рабочую температуру и позволяет задавать более жёсткие требования к люфту по сравнению с червячными редукторами при сохранении того же монтажного интерфейса. Для применений, где требуется выход под прямым углом с повышенной точностью и меньшим люфтом, гипоидные редукторы являются прямой функциональной заменой червячным конструкциям.
Допуск люфта — один из нескольких параметров при полном подборе редуктора. Его значимость в принятии решения зависит от типа применения:
| Применение | Приоритетность люфта |
|---|---|
| Сервопозиционирование / робототехника | Критичный — требуется низкий люфт |
| Конвейеры / транспортировка материалов | Низкий приоритет — важнее нагрузка и коэффициент эксплуатации |
| Общепромышленные приводы | Средний — допустим стандартный допуск |
| Высокомоментные решения в условиях ограниченного пространства | Средний — необходимы угловые редукторы, люфт ниже, чем у червячных |
Боковой зазор в зубчатой передаче — это небольшой зазор между контактными поверхностями двух зацепляющихся зубьев, измеряемый по делительной окружности. Это спроектированный параметр, а не дефект; он необходим для смазки, компенсации теплового расширения и допуска деформации под нагрузкой.
Основной причиной является износ поверхности зубьев, особенно при высоких нагрузках или недостаточной смазке. Накопление погрешностей изготовления, несоосность шестерён, циклические температурные изменения и утоньшение профиля зубьев — всё это способствует росту бокового зазора в процессе эксплуатации.
В сервоприводах или станках с ЧПУ чрезмерный боковой зазор создаёт «мёртвую зону»: при изменении направления вращения выходной вал не начинает двигаться до тех пор, пока зазор не будет выбран. Ошибка позиционирования прямо пропорциональна величине бокового зазора. Для таких применений требуются редукторы с низким боковым зазором.
Точечные планетарные редукторы обеспечивают наименьший люфт (< 1 угловая минута). Косозубые редукторы имеют низкий или средний люфт. Гипоидные редукторы (серия WKM) обеспечивают меньший люфт по сравнению с аналогичными червячными редукторами. Стандартные червячные редукторы имеют наибольший люфт среди распространённых типов редукторов из-за геометрии скольжения зацепления.
Допуск люфта — лишь один из параметров при полном подборе. Ознакомьтесь с руководствами Wuma Drive по сравнению серий или свяжитесь с нашими инженерами для проверки технических требований.
Просмотреть серию редукторов Свяжитесь с Wuma Drive Горячие новости
2026-08-26
2026-08-18
2026-08-15
2026-08-11
2026-07-31
2026-07-29
Добро пожаловать в Wuma — производителя, специализирующегося на разработке и изготовлении различных типов редукторов и мотор-редукторов для области передачи крутящего момента.
Номер 10, промышленная зона Сянцунь, город Донъюань, уезд Цинтянь, город Лисуй, провинция Чжэцзян, Китай
Copyright © Zhejiang Wuma Drive Co., Ltd Все права защищены ПОЛИТИКА КОНФИДЕНЦИАЛЬНОСТИ Блог
 EN