Dişli boşluğu, birbirine kavuşan dişli dişlerinin tahrik edilmeyen yan yüzeyleri arasındaki, adım dairesi üzerinde ölçülen açıklıktır. Bir dişli sabit tutulurken eşleştirilmiş dişli döndürüldüğünde, temas sağlanmadan önce kat ettiği açısal mesafe, boşluğa karşılık gelir.
Boşluk bir üretim kusuru değildir. Bu, diş profili, modül ve merkez mesafesiyle birlikte dişli tasarım belirtiminde tanımlanan kasıtlı bir mühendislik parametresidir. Her üretim dişli kutusunun belirtilmiş bir boşluk tolerans aralığı vardır.
Sıfır oyun, çoğu redüktör uygulaması için pratik bir mühendislik hedefi değildir. Aşağıdaki koşullar, kavrayan dişler arasında tanımlı bir boşluk aralığı gerektirir:
Dişliler ve muhafazalar, çalışma sırasında ısındıklarında genleşir. Çelik dişliler ve alüminyum muhafazalar farklı oranlarda genleşir. Eğer hiçbir oyun yoksa, genleşen dişler diş boşluğunu tamamen doldurur — bu durumda sürtünme keskin şekilde artar ve diş yüzeyleri termal yük altında birbirine baskı yapar. Bu, aşırı durumlarda takılmaya yol açabilir. Oyun, boyutsal değişimi etkileşim yaratmadan absorbe edecek tampon alanı sağlar.
İşleyen bir dişli sistemi, diş yüzeylerini ayıran bir yağ filmine dayanır. Bu film, yanal yüzeyler arasında oluşabilmesi için fiziksel bir boşluğa ihtiyaç duyar. Boşluk (backlash) yoksa yağlayıcı, kavrama bölgesine giremez — bu durumda metal doğrudan metalle temas eder ve ısı ile aşınma oluşur. Yağlama yolları daha karmaşık olan vida dişli ve helis-koni dişli redüktörlerde, yağın diş genişliğinin tamamına yayılabilmesi için yeterli boşluk özellikle önemlidir.
Yüksek tork altında dişli dişleri elastik olarak deform olur. Miller de eğilme yükü altında bükülür. Sıfır boşlukla tasarlanmış bir dişli sistemi, yük işletme seviyelerine ulaştığında hemen istemsiz kesişmeler yaşar. Boşluk, sürüş yapmayan yanal yüzeyde ek temas gerilimi oluşturmadan bu deformasyonu karşılar.
Merkez mesafesindeki, diş profillerindeki ve mil hizalamasındaki imalat toleransları, monte edilmiş bir redüktörde birikir. Sıfır boşluklu bir tasarım, son derece yüksek hassasiyet ve sıcaklık kontrolü gerektiren bir montaj ortamı gerektirir — bu da sahada kurulum için uygulanmaz. Tasarıma göre belirlenen boşluk, bu biriken boyutsal değişimi emer ve normal atölye koşullarında montajı mümkün kılar.
Aynı mantık bakım işlemlerine de uygulanır. Bir redüktör, muayene, dişli değiştirme veya yeniden yağlama amacıyla söküldüğünde, boşluğun varlığı, diş yüzeylerinin zarar görmeden ayrılmasını ve tekrar monte edilmesini sağlar.
Boşluk tasarım toleransını aştığında, performans birkaç ölçülebilir boyutta bozulur:
| Etki | Mekanizma | Uygulama Etkisi |
|---|---|---|
| Gürültü ve darbe | Yön değişiminde dişler birbirine çarpar | İşitilebilir darbe gürültüsü; çerçevenin titreşime geçmesi |
| Konumlandırma Hatası | Yön değişiminde tahrik zincirinde ölü bölge | Servo ve CNC uygulamalarında konumlandırma hatası |
| Dişlerin hızlandırılmış aşınması | Diş genişliği boyunca düzensiz yük dağılımı | Şanzıman servis ömrünün kısalması |
| İletim veriminde kayıp | Dişlendirme bölgesinde emilen darbe enerjisi | Daha yüksek işletme sıcaklığı; motor yükü artar |
Boşluk, bir şanzımanın servis ömrü boyunca kademeli olarak artar. Ana katkıda bulunan faktörler:
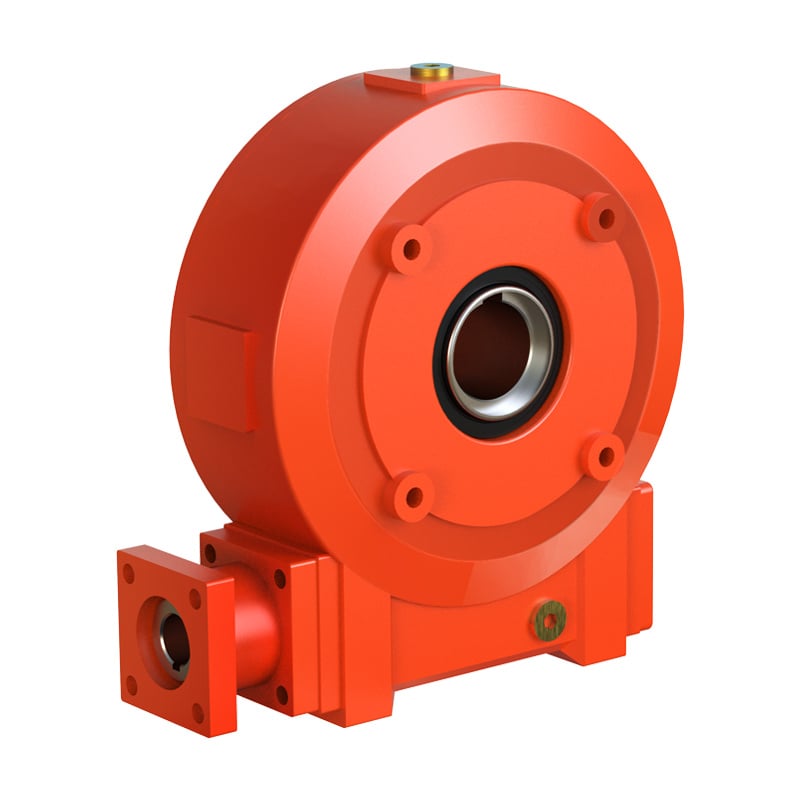
Solucu dişli kutuları, kayma iletim geometrisi kullanır — solucu dişleri, yuvarlanmak yerine solucu çarkı diş yüzeyi boyunca kayar. Bu durum, yuvarlanan elemanlı iletim tiplerine kıyasla daha fazla ısı üretir. Isıl genleşmeyi, solucu milinin eğilmesini ve yük altında doğal deformasyonu karşılayabilmek için solucu dişli kutuları, helisel veya konik dişli kutularına kıyasla daha yüksek boşluk (backlash) değerleriyle tasarlanmıştır. Uzamsal direksiyon iletimlerinde kullanılan dik açılı yapılar için muhafazanın burulma esnekliği de çıkışta etkili boşluğa katkı sağlar.
Konumlandırma doğruluğu veya yön değiştirme hassasiyeti gereken uygulamalarda bu özellik, solucu dişli kutularını helisel veya hipoid alternatiflere kıyasla daha az uygun hale getirir. Detaylı bilgi için WKM Hipoid ile WMRV Solucu Dişli Kutusu Karşılaştırması na bakınız.
Paralel milli helis redüktörler, kademeli diş etkileşimiyle yuvarlanma teması sağlar. Bu, daha düşük ısı üretir ve vida temasına göre daha az termal boşluk gerektirir. Helis redüktörlerde boşluk, çoğunlukla yük deformasyonu ve yağlama gereksinimlerine bağlıdır; bu nedenle vida tipine kıyasla daha sıkı toleranslar sağlanır. Konveyör ve genel endüstriyel tahrik uygulamaları için helis redüktörler, kabul edilebilir boşluk ile kullanım ömrü arasında iyi bir denge sunar. Seçim kriterleriyle ilgili daha fazla bilgi: Dişli Redüktör Hizmet Faktörü Kılavuzu .
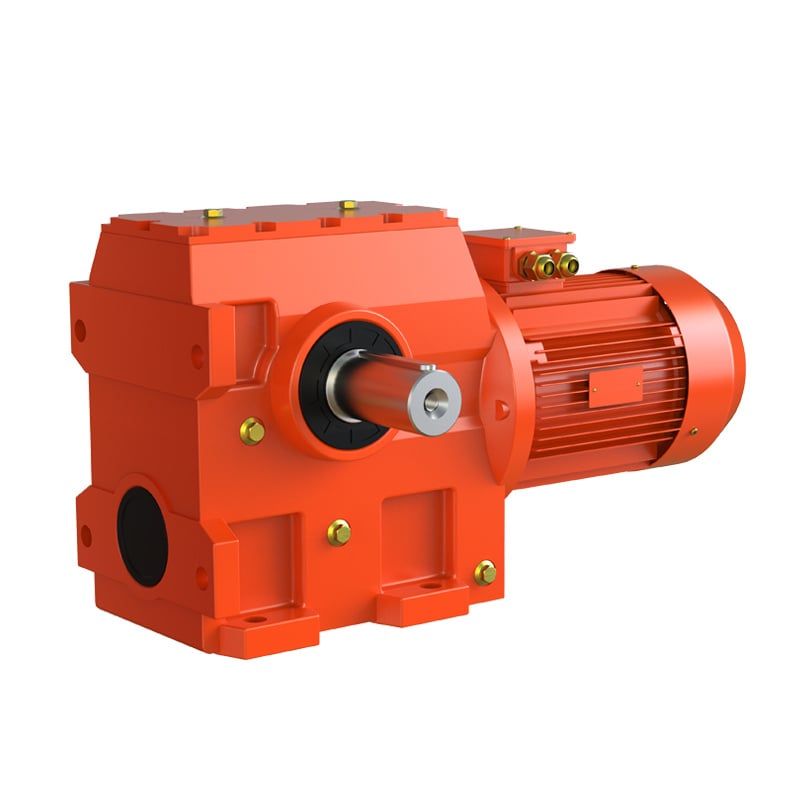
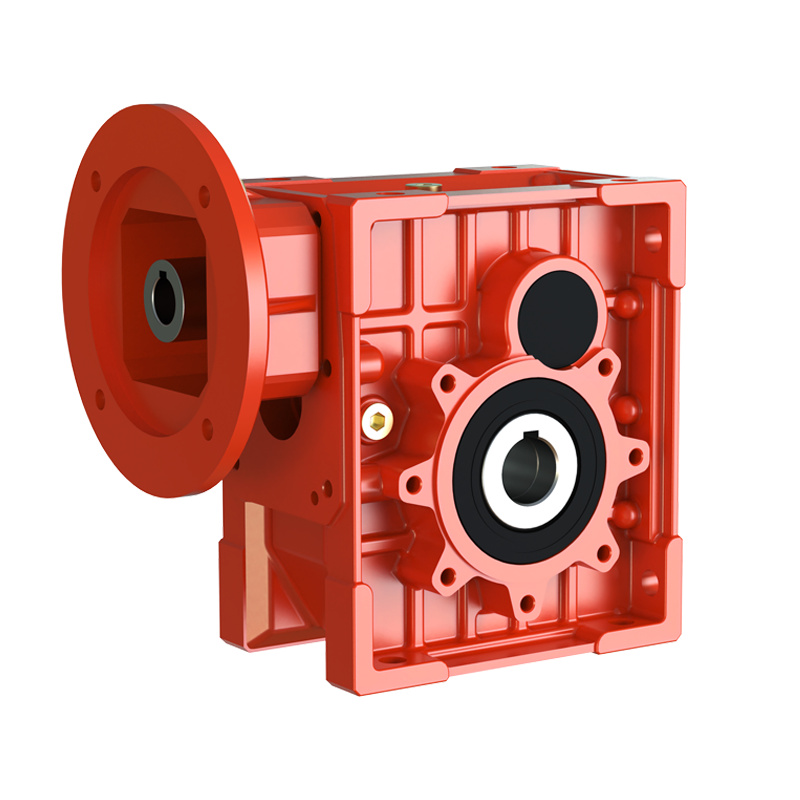
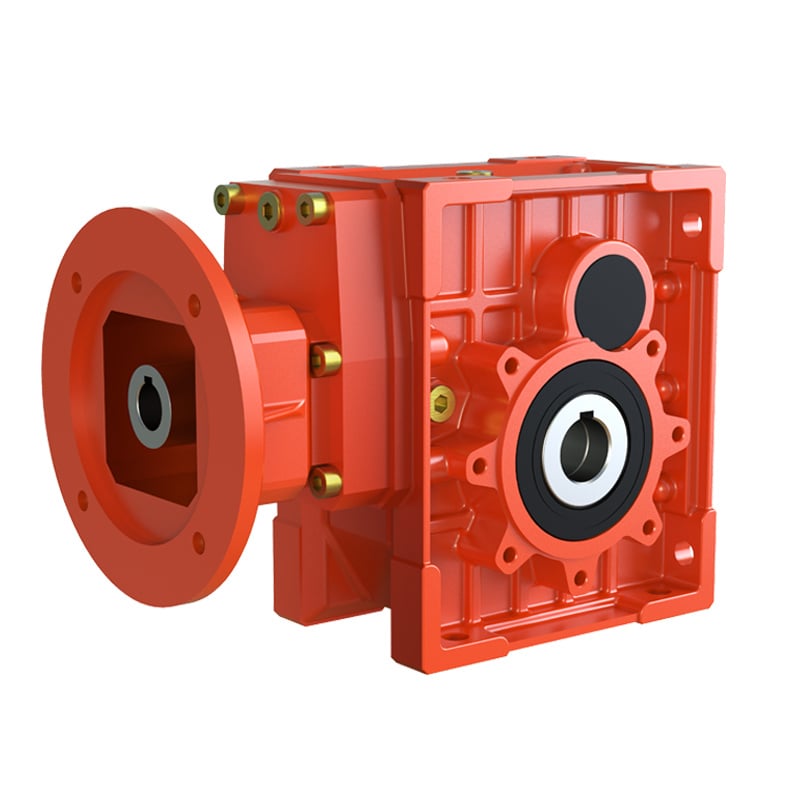
Hipoit dişliler, vida dişlilerinin kompakt dik açılı geometrisini, yuvarlanmaya dayalı temas ile birleştirir. Bu, işletme sıcaklığını düşürür ve vida redüktörlerine kıyasla daha sıkı boşluk spesifikasyonlarına izin verirken aynı montaj arayüzünü korur. Dik açılı çıkış gerektiren, daha yüksek doğruluk ve daha düşük boşluk isteyen uygulamalar için hipoit redüktörler, vida tasarımlarından doğrudan işlevsel bir yükseltmedir.
Oyun toleransı, tam bir redüktör seçimi için birkaç parametreden yalnızca biridir. Karar sürecindeki ağırlığı, uygulama türüne bağlıdır:
| Başvuru | Oyun Önceliği |
|---|---|
| Servo konumlandırma / robotik | Kritik — düşük oyun gerekir |
| Konveyör / malzeme taşıma | Düşük öncelik — yük ve servis faktörü daha önemlidir |
| Genel endüstriyel tahrik | Orta — standart tolerans kabul edilebilir |
| Yer kısıtlı yüksek torklu uygulamalar | Orta — dik açılı redüktör gerekir, vida redüktöre göre daha düşük oyun |
Dişli boşluğu, iki dişlinin birbirine geçtiği yüzeyleri arasında, adım dairesi üzerinde ölçülen küçük açıklıktır. Bu, bir kusur değil; yağlama, termal genleşme ve yük altında deformasyon toleransı için gerekli olan tasarlanmış bir parametredir.
Diş yüzeylerinde aşınma, özellikle yüksek yük altında veya yetersiz yağlama durumunda, ana nedenidir. Üretim toleranslarının birikimi, dişli hizasızlığı, termal çevrimler ve diş profillerinin incelmesi, kullanım süresince boşluğun artmasına katkıda bulunur.
Servo veya CNC uygulamalarda aşırı boşluk bir ölü bölge oluşturur: tahrik yönü tersine çevrildiğinde, boşluk alınana kadar çıkış mili hareket etmez. Konumlandırma hatası, boşluk büyüklüğüyle doğrudan orantılıdır. Bu uygulamalar için düşük-boşluklu redüktörler gereklidir.
Yüksek hassasiyetli gezegen redüktörler, en düşük boşluğu (< 1 yay dakikası) sağlar. Helis dişli redüktörler düşük ila orta düzeyde boşluğa sahiptir. Hipoit redüktörler (WKM serisi), eşdeğer vida dişli redüktörlere kıyasla daha düşük boşluk sunar. Standart vida dişli redüktörler, kayma iletim geometrisi nedeniyle yaygın redüktör tipleri arasında en yüksek boşluğa sahiptir.
Boşluk toleransı, tam seçim sürecinin yalnızca bir parçasıdır. Wuma Drive ürün serilerinin karşılaştırmalı kılavuzlarına göz atın ya da teknik özelliklerinizi incelemek üzere mühendislerimizle iletişime geçin.
Vites Kutusu Serilerini Gözden Geçir Wuma Drive ile iletişime geçin Son Haberler
2026-08-26
2026-08-18
2026-08-15
2026-08-11
2026-07-31
2026-07-29
Dişli iletim alanı için çeşitli tipte dişli redüktörleri ve dişli motorlar geliştirme ve üretme konusunda kararlı olan Wuma'ya hoş geldiniz.
No. 10, Xiangcun Sanayi Bölgesi, Dongyuan Kasabası, Qingtian İlçesi, Lishui Şehri, Zhejiang, Çin
Telif Hakkı © Zhejiang Wuma Drive Co., Ltd Tüm Hakları Saklıdır Gizlilik Politikası Blog
 EN