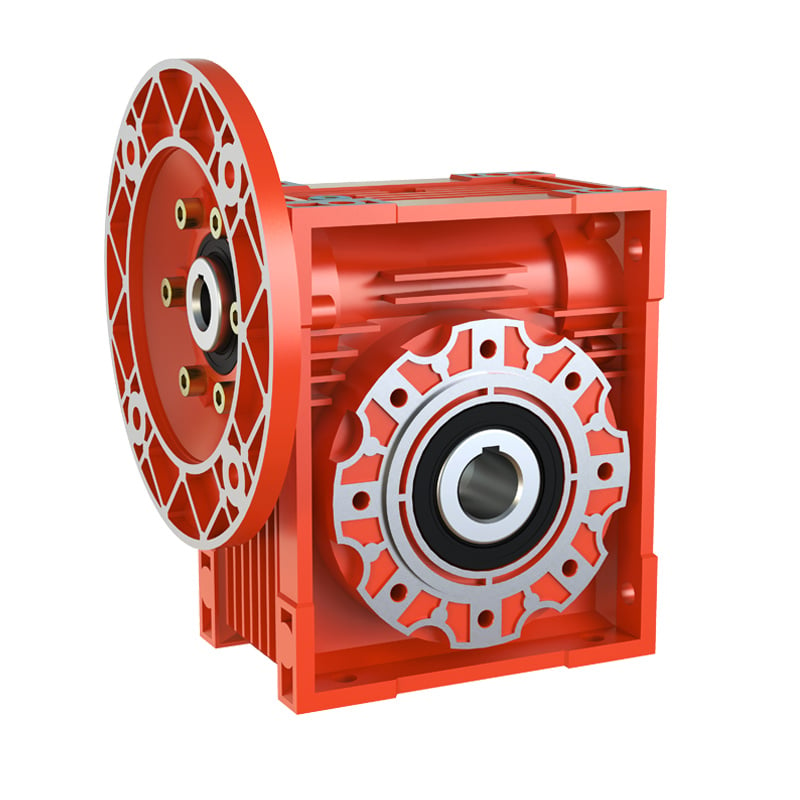
Normalne przemysłowe reduktory zębate emitują ciągły, jednorodny i niskiej amplitudy dźwięk związaný z częstotliwością zazębienia. Gdy pojawiają się odchylenia mechaniczne lub zmęczenie powierzchni, powstają charakterystyczne wzorce akustyczne. Personel konserwacyjny może diagnozować wewnętrzne przyczyny usterki za pomocą stetoskopu kontaktowego lub sondy wibracyjnej wysokiej częstotliwości umieszczonej na gniazdach łożysk.
| Sygnatura akustyczna | Charakterystyka dźwięku | Główna przyczyna mechaniczna | Natychmiastowa akcja |
|---|---|---|---|
| Brzęczenie (niski dron) | Ciągły niskoczęstotliwościowy dron; amplituda wzrasta proporcjonalnie do obciążenia momentem. | Zużycie bocznej powierzchni zęba, mikropitting, zmęczenie ścieżki toczenia łożyska lub nadmierne luzowanie zazębienia podczas zmiany kierunku obrotów. | Pobrać próbkę oleju w celu analizy metalicznych cząstek; sprawdzić profil bocznej powierzchni zęba oraz luzowania łożysk. |
| Klikanie / stukanie | Ostry, rytmiczny metaliczny uderzenie (jedno na obrót) lub przypadkowe głośne kliknięcia. | Odpryskiwanie materiału zęba spowodowane zmęczeniem, twardy zanieczyszczenie metaliczne w oleju, złamanie korzenia zęba lub luźne wpustowe połączenie wału / sprzęgło. | Sprawdzić miskę olejową za pomocą magnetycznego wtyku; przeprowadzić inspekcję koron zębów za pomocą boroskopu natychmiast po wykryciu usterki. Zatrzymać urządzenie, jeśli występują cykliczne uderzenia. |
| Przeraźliwe piszczanie / zawijanie | Wysokoczęstotliwościowy sygnał piszczący; ton rośnie wraz ze wzrostem prędkości obrotowej wału wejściowego. | Brak smarowania, zbyt niska lepkość oleju, zarysowanie klatki łożyska lub znaczne odchylenie kątowe osi wałów od równoległości. | Natychmiastowe zatrzymanie awaryjne. Sprawdzić poziom oleju, zweryfikować klasę lepkości ISO VG oraz temperaturę łożysk pracujących w wysokiej prędkości obrotowej. |
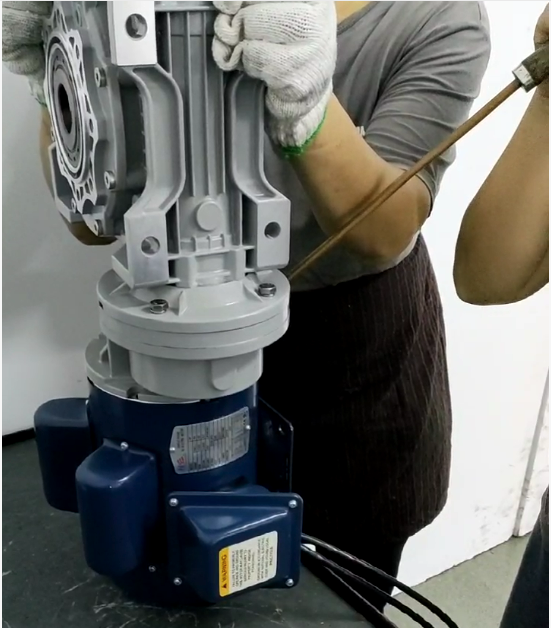
Rysunek 1: Lokalizacja wewnętrznych źródeł emisji akustycznej na pokrywach łożysk i punktach rezonansu obudowy.
Kontrola hałasu przenoszonego wymaga spojrzenia poza pojedyncze komponenty. Hałas jest wzbudzany przez błędy przekładni pod obciążeniem oraz wzmacniany przez rezonanse konstrukcyjne w czterech etapach cyklu życia.
Zbyt mała szerokość styku zębów powoduje zwiększenie ugięcia zginającego pod wpływem momentu obrotowego. Podobnie nieprawidłowe współczynniki przesunięcia profilu generują zakłócenia w zazębieniu na krzywych przejściowych przy korzeniu zęba.
Nakładanie warstwy węglowej i hartowanie (twardość powierzchniowa > 58 HRC) powodują mikroskopowe odkształcenia cieplne. Błędy skoku i błąd biegu kierunkowego skupiają obciążenie na krawędziach zębów, zwiększając poziom hałasu o do 12 dB.
Sztywne przykręcanie niezgodnie ustawionego silnika do przekładni powoduje ciągłe, cykliczne momenty zginające łożyska wejściowe, co wywołuje głośne, niskoczęstotliwościowe drgania konstrukcji.
Nieodpowiednia lepkość smaru powoduje załamania się warstwy smarującej w warunkach maksymalnych temperatur roboczych, co prowadzi do kontaktu granicznego i wysokiego, piszczącego tarcia.
Kontrola hałasu jest zaprojektowana w każdej przekładni Wuma Drive – od odlewni aż do ostatecznej wysyłki. Hałas generowany przez przekładnię eliminujemy już na etapie źródła dzięki zautomatyzowanej obróbce z wysoką precyzją oraz obowiązkowym testom akustycznym.
Każda partia produkcyjna reduktorów Wuma Drive podlega testom działania przy wielu prędkościach w naszej dedykowanej półbezechowej komorze akustycznej . Czujniki akustyczne o wysokiej czułości rejestrują poziom ciśnienia akustycznego w decybelach oraz rezonans widmowy w cyklach obrotu w przód i w tył.
W przypadku linii automatyzacji, obiektów laboratoryjnych, jednostek opakowaniowych w pomieszczeniach oraz atrakcji w parkach rozrywki, gdzie obowiązuje surowy wymóg niskiego poziomu hałasu otoczenia, wybór odpowiedniej topologii przekładni jest bardziej opłacalny niż dodawanie dodatkowej izolacji akustycznej.
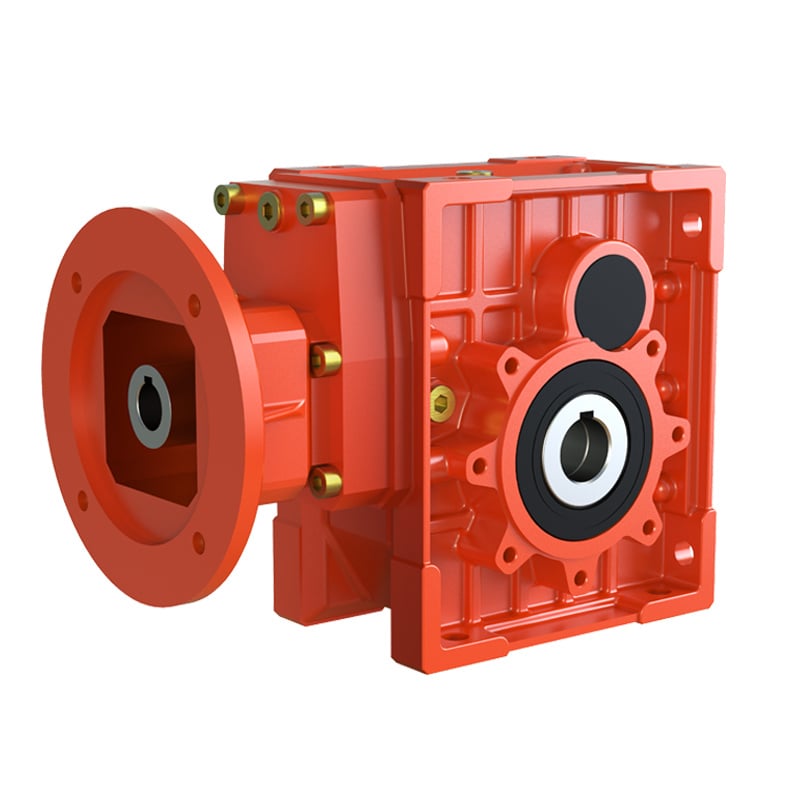
Ostateczna alternatywa o niskim poziomie hałasu dla przekładni ślimakowych. Charakteryzuje się sprawnością przekazywania mocy do 90%, gładkim tocznym zazębieniem zębów hipoidalnych oraz niższym wydzielaniem ciepła. Idealna do automatyzacji serwo, opakowań oraz maszyn o kompaktowej konstrukcji.
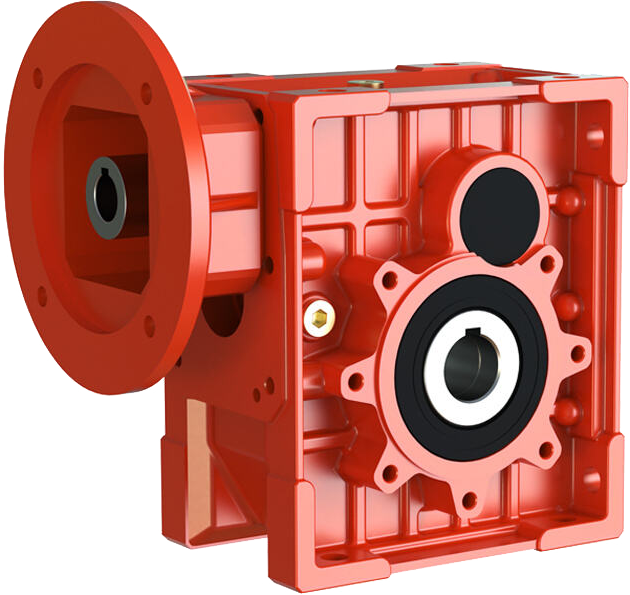
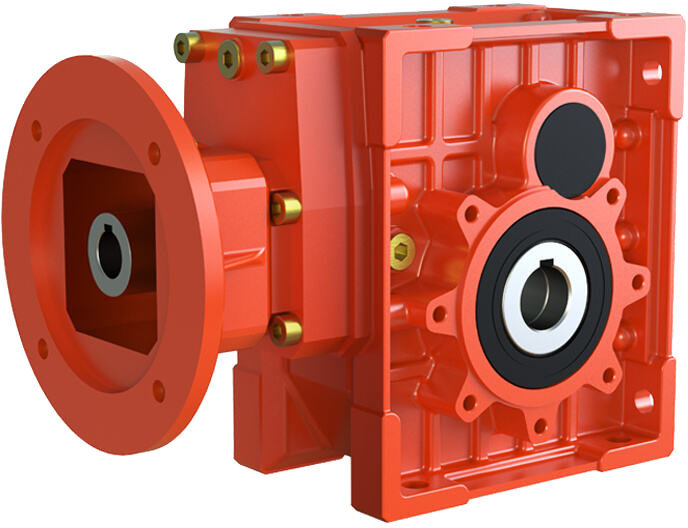
Poziom hałasu: ≤ 65 dB(A) | Przełożenia: 7,5 – 300
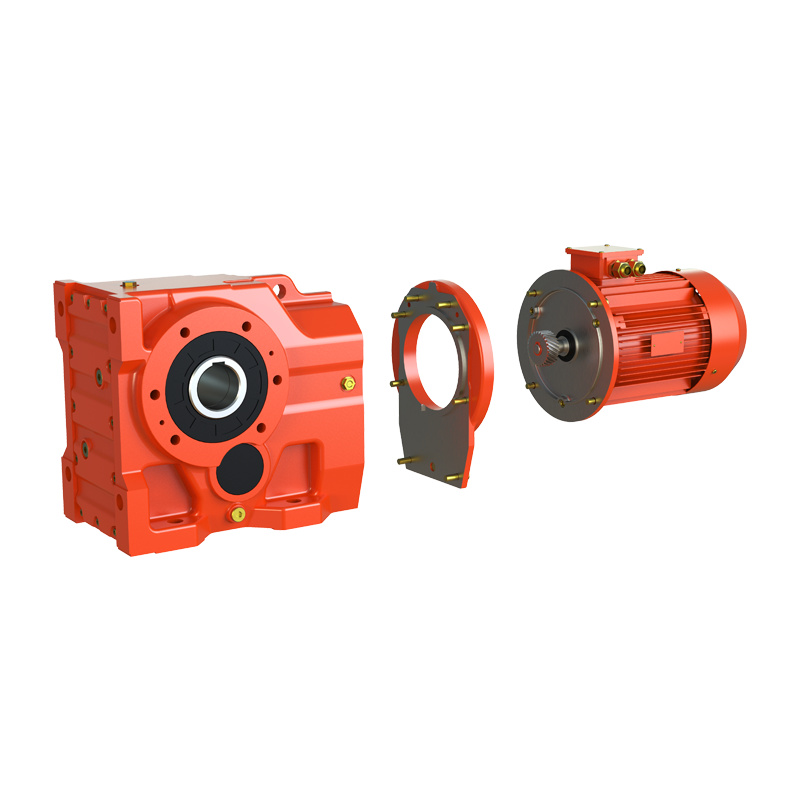
Wysokosprawna napęd ciągły. Stopniowe zazębienie zębów śrubowych zapewnia sprawność powyżej 96% oraz znacznie zmniejszone pobudzanie dynamiczne w porównaniu do przekładni zębatych prostych. Idealna do ciężkoobciążonych taśmociągów i mieszadeł.
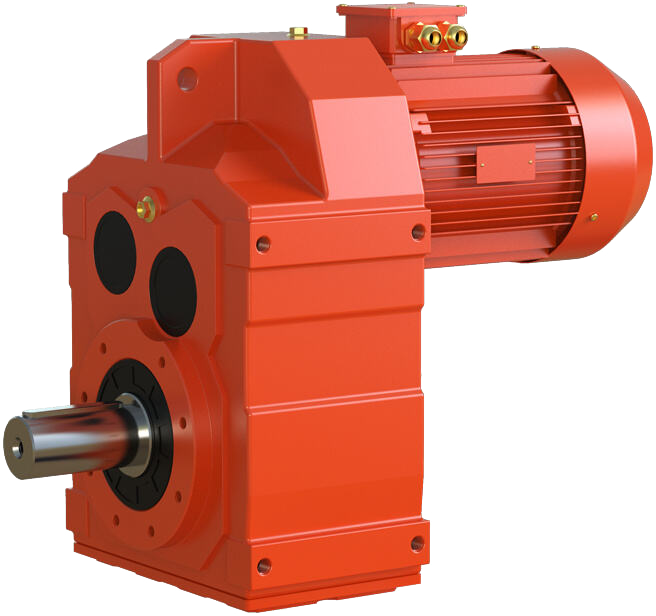
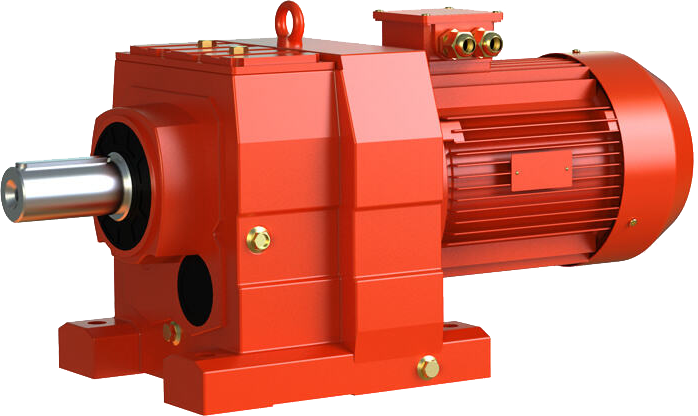
Sprawność ciągła: > 96% | Zęby szlifowane z precyzją
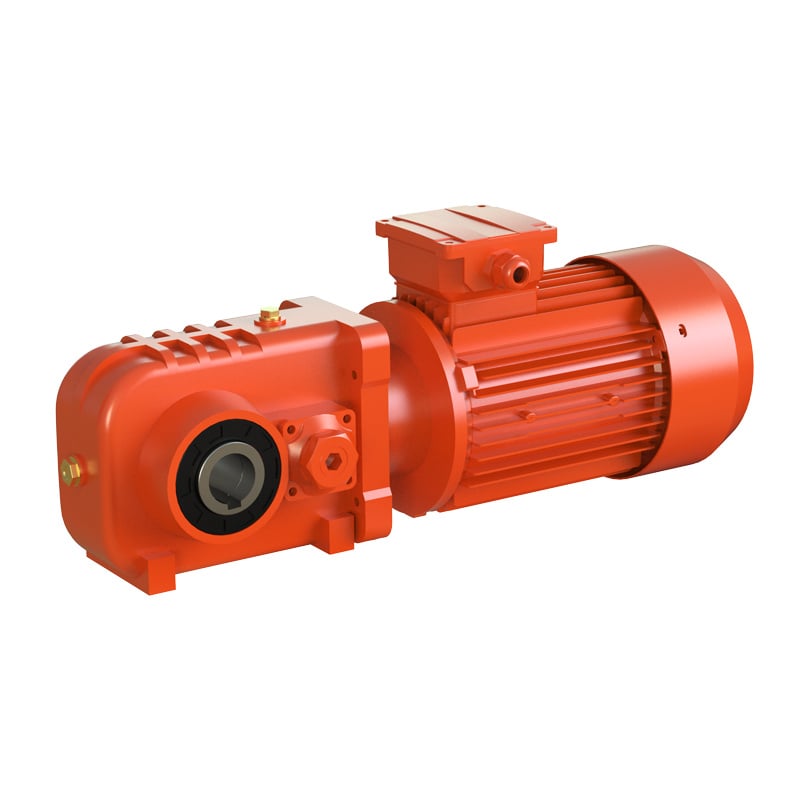
Ciche zazębienie ślizgowe oraz bezpieczne samohamowanie. Kompaktowa obudowa odlewana pod ciśnieniem z aluminium w połączeniu z precyzyjnie wykończonymi brązowymi kółkami ślimakowymi zapewnia cichą, bezwibracyjną pracę w urządzeniach do podnoszenia, dźwigania i sortowania.
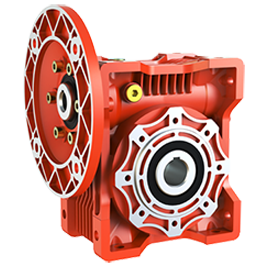
Gładkie ślizganie się w kontakcie | Uniwersalne montaż gotowy do zastosowania
Czy występuje u Państwa nierozwiązana rezonansowość w istniejącym sprzęcie? Przekaż inżynierom technicznym firmy Wuma Drive prędkość obrotową silnika, moment roboczy, układ mocowania oraz docelowy poziom hałasu w decybelach, aby uzyskać specjalistyczną optymalizację akustyczną.
Dostępne są niestandardowe modyfikacje zębów kół zębatych oraz dopasowanie niskoszczelnościowe.
Zażądaj przeglądu technicznego →Piszczanie jest zwykle spowodowane ciężkim niedoborem oleju, niewłaściwą lepkością środka smarnego lub uszkodzeniem klatki łożysk wału pracującego w wysokich obrotach. Brak elastohydrodynamicznej warstwy olejowej powoduje bezpośrednią tarcie metalu o metal, generując głośny, piszczący dźwięk podobny do gwizdu. Zaleca się natychmiastowe wyłączenie urządzenia, aby zapobiec zgrzewaniu zębów lub zatarciu łożysk.
Wyższe klasy dokładności zmniejszają błędy kształtu zęba, odchylenia kroku podstawowego oraz bijskość promieniową. Zębniki wykonywane z zastosowaniem szlifowania i wygładzania kształtu zęba generują o 6–12 dB mniej hałasu w trakcie pracy niż standardowe zębniki komercyjne przy identycznych warunkach obciążenia.
Pary zębników ślimakowych pracują głównie w warunkach kontaktu ślizgowego, a nie czystego toczenia. Gdy olej syntetyczny ulega degradacji lub jego lepkość spada poniżej norm ISO VG 320/460, wzrasta tarcie graniczne, co powoduje rozszerzanie cieplne, zwiększenie tarcia w zazębieniu oraz wzrost emisji akustycznej.
Wuma Drive stosuje klasę dokładności zębników 7, precyzyjne kształtowanie zęba i wygładzanie korzenia zęba, dynamiczne wyważanie zespołów wirujących oraz obowiązkowe 100-procentowe testy pracy na pełnych obrotach w dedykowanej izolowanej komorze bezechowej przed zapakowaniem.
Czy chodzi o modernizację hałaśliwych przekładni, czy o określenie cichych układów napędowych do nowych linii automatyzacji, inżynierowie Wuma Drive zapewniają dostosowane dopasowanie przekładni oraz wsparcie w zakresie zgodności akustycznej.
 Gorące wiadomości
2026-08-26
2026-08-18
2026-08-15
2026-08-11
2026-07-31
2026-07-29
Witamy w firmie Wuma, producencie zobowiązanym do rozwoju i produkcji różnych typów reduktorów i silników z przekładniami dla branży przekładni mechanicznych.
No. 10, Xiangcun Industrial Zone, Dongyuan Town, Qingtian County, Lishui City, Zhejiang, China
Copyright © Zhejiang Wuma Drive Co., Ltd All Rights Reserved Polityka prywatności Blog
 EN