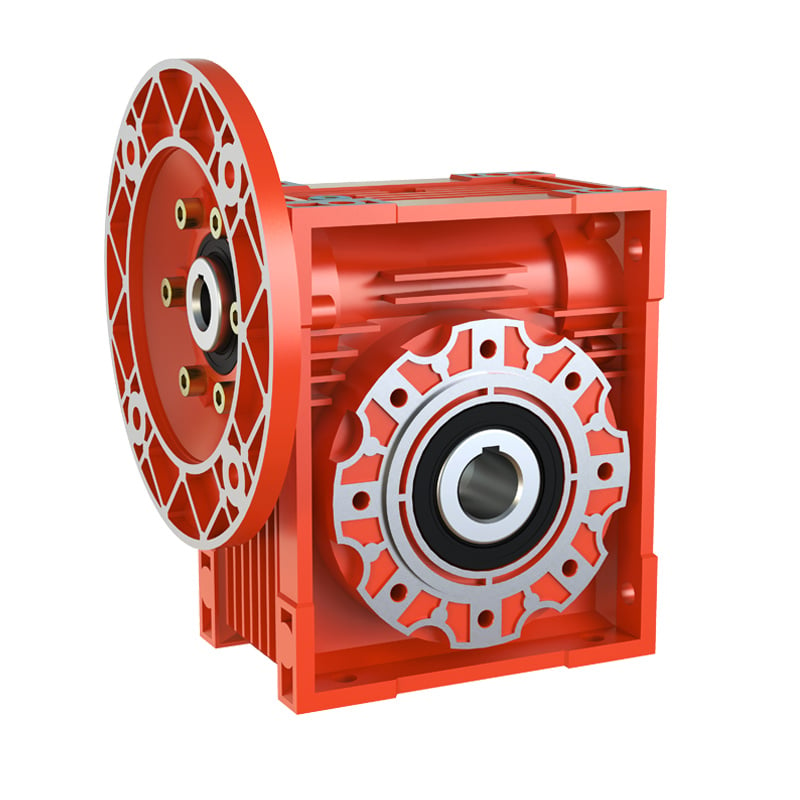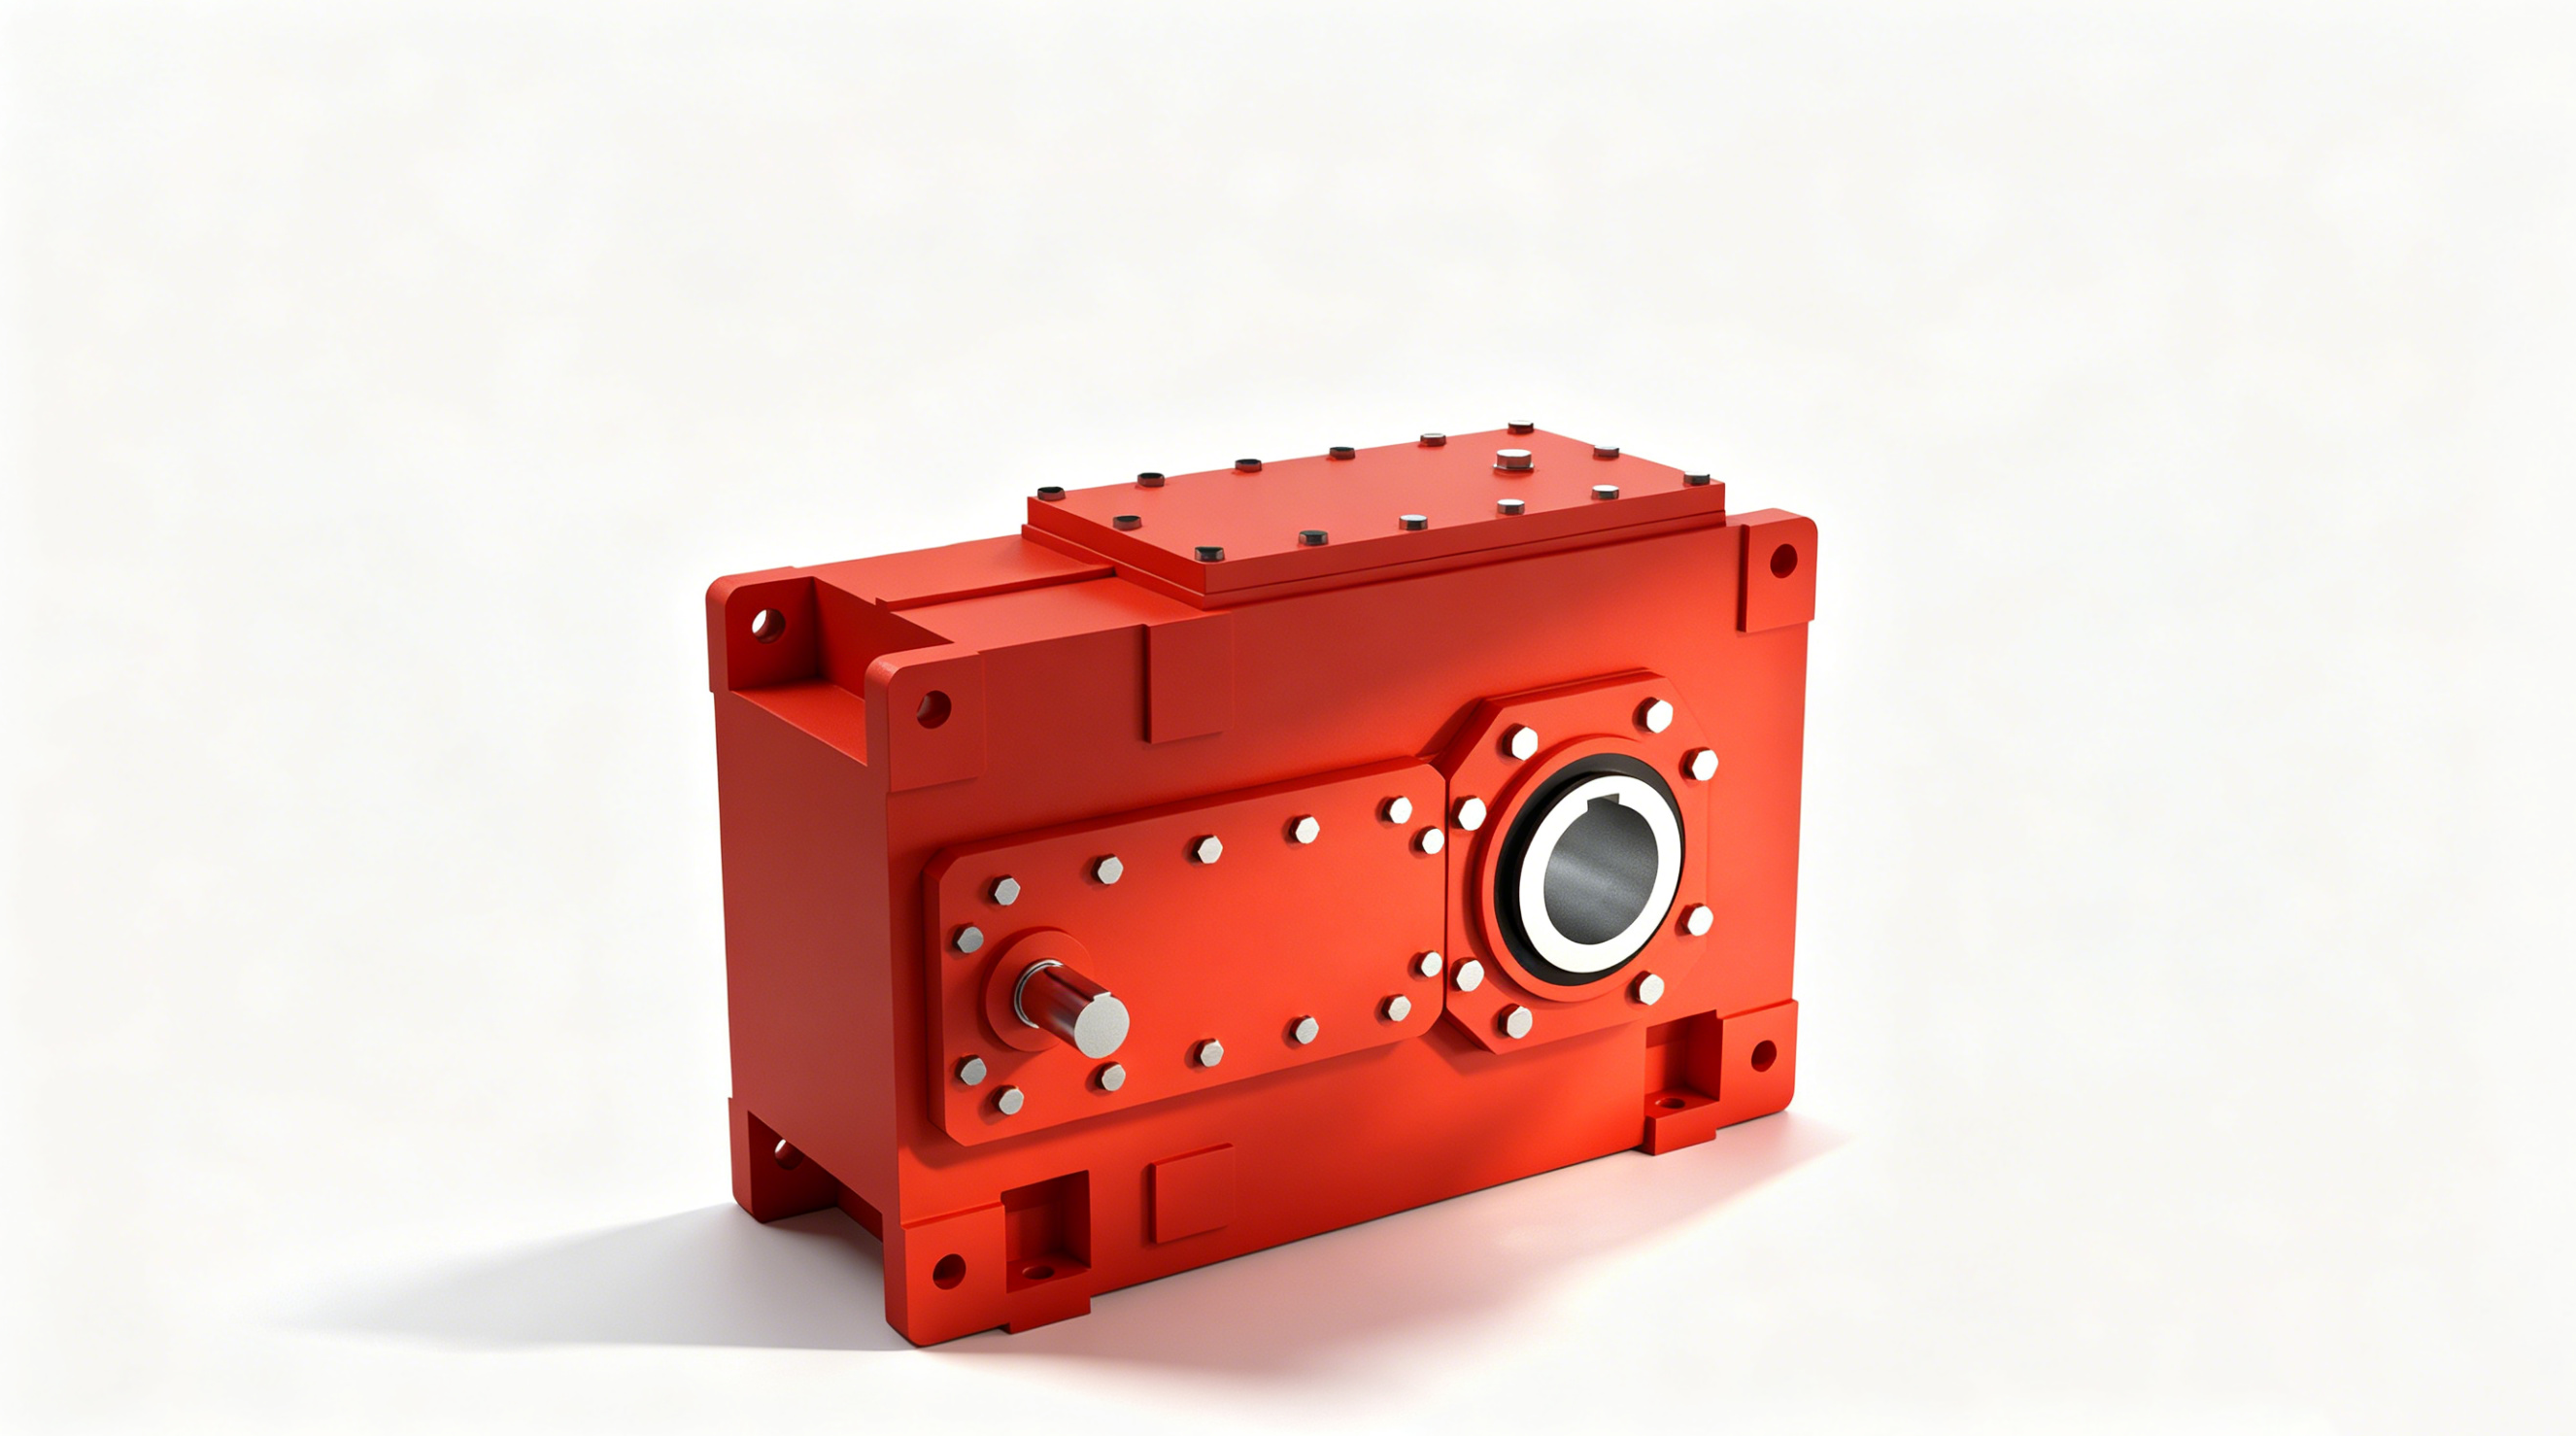
I riduttori industriali normali emettono una frequenza di ingranamento continua, uniforme e a bassa ampiezza. Quando compaiono deviazioni meccaniche o fatica superficiale, emergono schemi acustici distintivi. Il personale addetto alla manutenzione può diagnosticare le cause interne radicate utilizzando uno stetoscopio a contatto o una sonda per vibrazioni ad alta frequenza applicata ai sedili dei cuscinetti.
| Firma acustica | Caratteristiche sonore | Principale causa meccanica radicata | Azione Immediata |
|---|---|---|---|
| Ronzio (ronzio basso) | Ronzio continuo a bassa frequenza; l’ampiezza aumenta direttamente con il carico di coppia. | Usura del fianco del dente, micro-pitting, fatica della pista di rotolamento dei cuscinetti o gioco eccessivo tra i denti dell’ingranaggio durante l’inversione di direzione. | Prelevare un campione di olio per analizzare i detriti metallici; ispezionare il profilo del fianco del dente dell’ingranaggio e i giochi dei cuscinetti. |
| Clic/Colpo sordo | Impatto metallico acuto e ritmico (una volta per giro) oppure clic aspri e casuali. | Sfaldatura del dente per fatica, contaminante metallico duro nell’olio, rottura alla base del dente o chiavetta dell’albero/accoppiamento allentata. | Ispezionare il carter dell’olio con tappo magnetico; eseguire una boroscopia immediata sulle corone dei denti. Arrestare immediatamente in caso di impatto ciclico. |
| Stridio/Fischio | Tono fischiante ad alta frequenza; l’altezza del tono aumenta con il numero di giri al minuto dell’albero di ingresso. | Mancanza di lubrificazione, viscosità dell’olio troppo bassa, graffiatura della gabbia del cuscinetto o eccentricità angolare eccessiva tra alberi non paralleli. | Arresto di emergenza. Controllare il livello dell’olio, verificare la classe di viscosità ISO VG e controllare la temperatura dei cuscinetti ad alta velocità. |
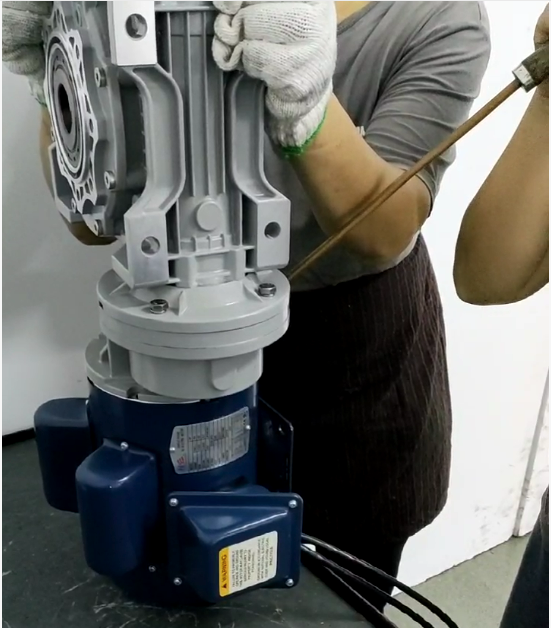
Figura 1: Localizzazione delle sorgenti interne di emissione acustica sui coperchi dei cuscinetti e sui punti di risonanza della scatola.
Il controllo del rumore trasmesso richiede un’analisi che vada oltre i singoli componenti. Il rumore è generato da errori di trasmissione sotto carico ed è amplificato dalle risonanze strutturali in quattro fasi del ciclo di vita.
Una larghezza di contatto dei denti insufficiente aumenta la deformazione flessionale sotto coppia. Analogamente, coefficienti di spostamento del profilo errati generano interferenze nell’ingranamento sulle curve di transizione alla radice.
La cementazione e la tempra (durezza superficiale > 58 HRC) causano distorsioni termiche su scala microscopica. Gli errori di passo e la concentricità del filetto concentrano i carichi sui bordi dei denti, aumentando il rumore fino a 12 dB.
Fissare rigidamente un motore non allineato a un riduttore genera momenti flettenti ciclici continui sui cuscinetti di ingresso, innescando forti vibrazioni strutturali a bassa frequenza.
Una viscosità inadeguata del lubrificante provoca il collasso del film lubrificante alle temperature operative massime, causando contatto al limite e stridore ad alta frequenza dovuto all'attrito.
Il controllo del rumore è integrato in ogni unità di trasmissione Wuma Drive, dalla fonderia alla spedizione finale. Affrontiamo il rumore delle trasmissioni alla fonte mediante lavorazioni meccaniche automatizzate ad alta precisione e collaudi acustici obbligatori.
Ogni lotto produttivo di riduttori Wuma Drive viene sottoposto a prove funzionali a più velocità all'interno della nostra apposita camera semi-anecoica per misure acustiche sensor acustici ad alta sensibilità rilevano i livelli di decibel e la risonanza spettrale durante i cicli di rotazione in avanti e in inversione.
Per le linee di automazione, le strutture di laboratorio, le unità di imballaggio interne e le attrazioni dei parchi a tema, dove è obbligatoria una bassa rumorosità ambientale, scegliere la giusta topologia di riduttore risulta più conveniente rispetto all’aggiunta di un’ulteriore isolazione acustica.
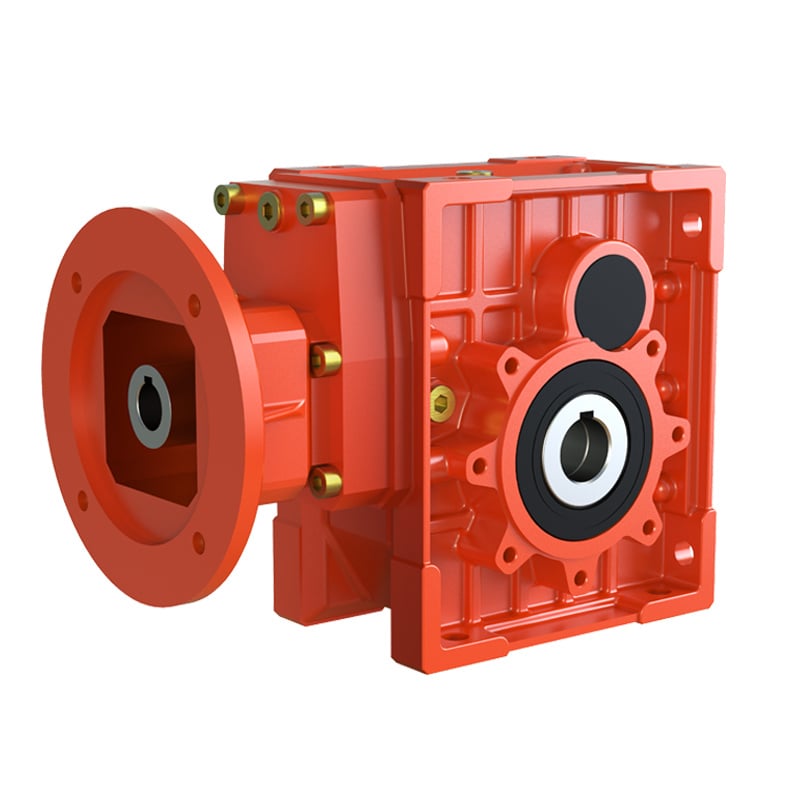
L’alternativa definitiva a basso rumore rispetto ai riduttori a vite senza fine. Offre un’efficienza di trasmissione fino al 90%, un’azione di rotolamento uniforme dei denti epicicloidali e una minore generazione di calore. Ideale per l’automazione servo, l’imballaggio e le macchine compatte.
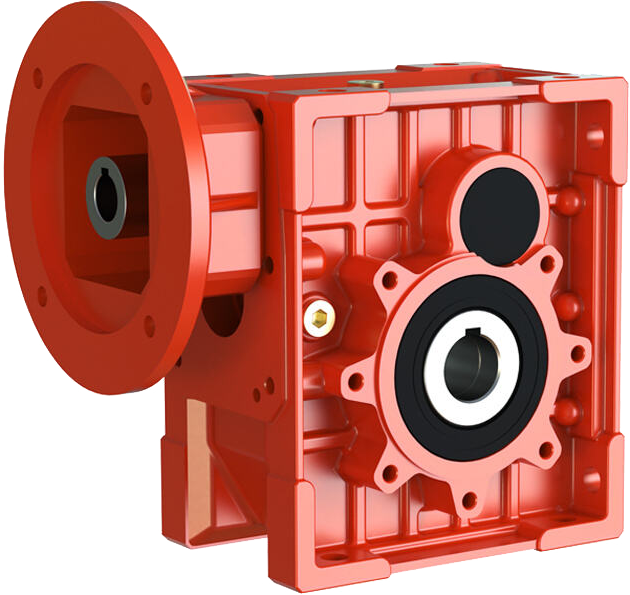
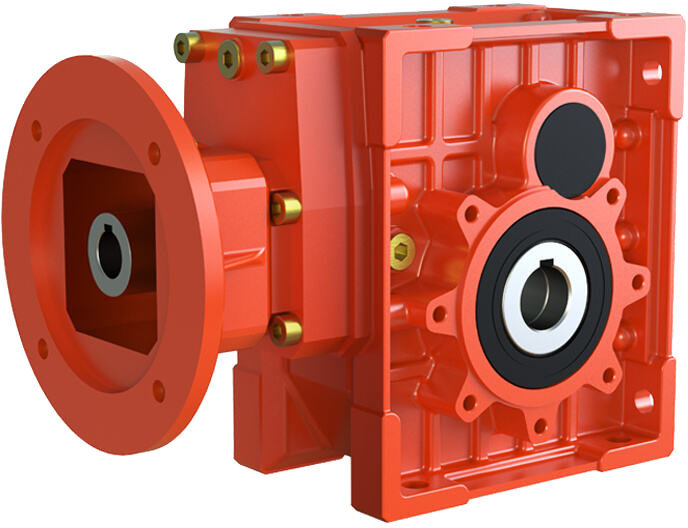
Livello di rumorosità: ≤ 65 dB(A) | Rapporti di riduzione: 7,5 – 300
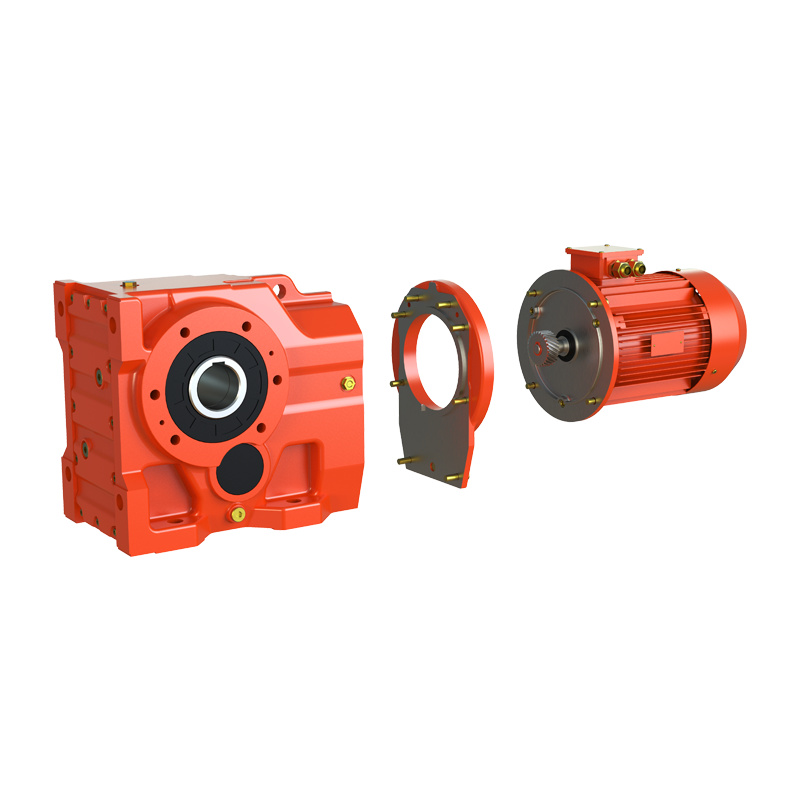
Azionamento continuo ad alta efficienza. L’ingranaggio elicoidale progressivo garantisce un’efficienza superiore al 96% con un’eccitazione dinamica significativamente ridotta rispetto agli ingranaggi a denti diritti. Ideale per nastri trasportatori e miscelatori pesanti.
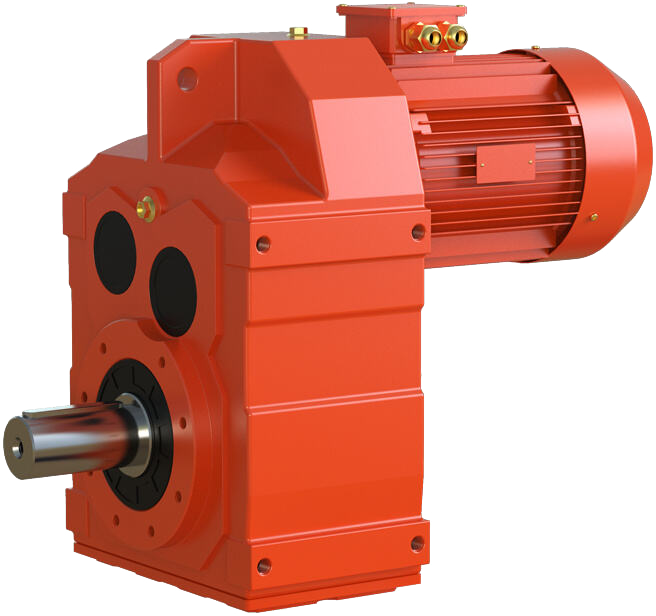
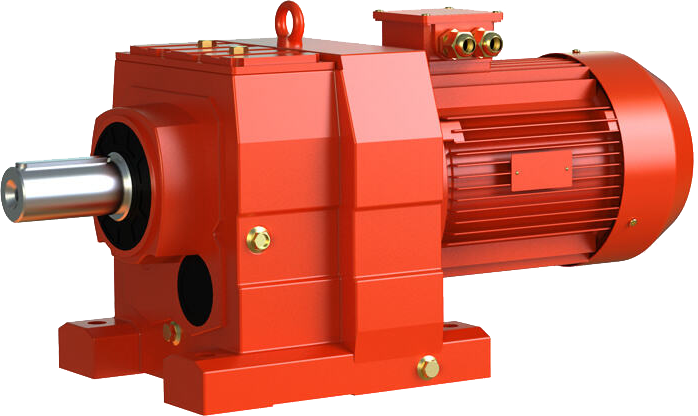
Efficienza continua: > 96% | Denti rettificati con precisione
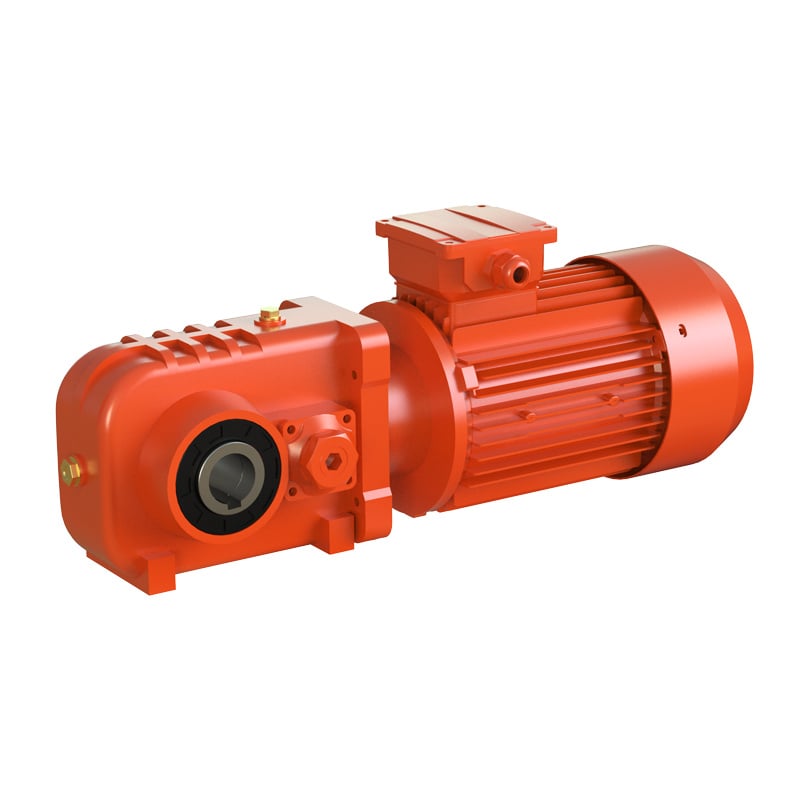
Ingranaggio scorrevole silenzioso e sicurezza con auto-bloccaggio. Carcassa compatta in alluminio pressofuso abbinata a ruote dentate in bronzo finemente lavorate per un funzionamento silenzioso e privo di vibrazioni nelle operazioni di sollevamento, movimentazione e smistamento.
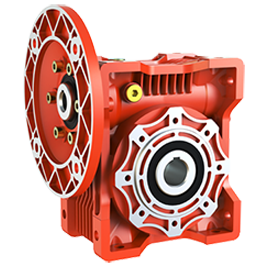
Contatto scorrevole fluido | Montaggio universale a incastro
Stai riscontrando risonanze non risolte nelle tue macchine esistenti? Condividi con gli ingegneri tecnici Wuma Drive il regime di rotazione del motore (RPM), la coppia operativa, la configurazione di montaggio e l’obiettivo di livello sonoro ambientale (in decibel) per un’ottimizzazione acustica specializzata.
Modifiche personalizzate dei denti degli ingranaggi e abbinamento a basso rumore disponibili.
Richiedi revisione tecnica →Lo stridio è generalmente causato da grave carenza di olio, viscosità insufficiente del lubrificante o danneggiamento della gabbia dei cuscinetti sull’albero ad alta velocità. In assenza di un film oleoso elastohidrodinamico, l’attrito di scorrimento diretto metallo-su-metallo genera un forte fischio acuto. Si raccomanda l’arresto immediato per prevenire la saldatura dei denti o il grippaggio dei cuscinetti.
Gradi di precisione più elevati riducono gli errori di profilo del dente, le deviazioni del passo base e la eccentricità radiale. Gli ingranaggi realizzati con profili dei denti rettificati e raschiati di precisione generano un rumore operativo inferiore di 6–12 dB rispetto agli ingranaggi commerciali standard, a parità di condizioni di carico.
Le coppie di ingranaggi a vite senza fine operano prevalentemente in regime di contatto strisciante, anziché di puro rotolamento. Quando l’olio sintetico si degrada o la sua viscosità scende al di sotto degli standard ISO VG 320/460, l’attrito limite aumenta bruscamente, causando espansione termica, maggiore attrito di ingranamento ed emissione acustica amplificata.
Wuma Drive impone una precisione di grado 7 per gli ingranaggi, profili dei denti e rifilatura delle radici eseguiti con precisione, bilanciamento dinamico degli insiemi rotanti e test obbligatori al 100% a piena velocità all’interno di una camera anecoica fonoisolata dedicata, prima dell’imballaggio.
Che si tratti di sostituire riduttori rumorosi o di specificare trasmissioni silenziose per nuove linee di automazione, gli ingegneri Wuma Drive offrono un supporto personalizzato per l’abbinamento dei riduttori e la conformità acustica.
 Notizie in primo piano
2026-08-26
2026-08-18
2026-08-15
2026-08-11
2026-07-31
2026-07-29
Benvenuti in Wuma, un produttore impegnato nello sviluppo e nella produzione di vari tipi di riduttori e motoriduttori per il settore della trasmissione meccanica.
No. 10, Xiangcun Industrial Zone, Dongyuan Town, Qingtian County, Lishui City, Zhejiang, China
Copyright © Zhejiang Wuma Drive Co., Ltd All Rights Reserved INFORMATIVA SULLA PRIVACY Blog
 EN