Normal endüstriyel dişli kutuları, sürekli, düzgün ve düşük genlikli bir dişlendirme frekansı yayar. Mekanik sapmalar veya yüzey yorgunluğu geliştiğinde belirgin akustik desenler ortaya çıkar. Bakım personeli, yatak yuvalarına temas eden bir kontakt stetoskop veya yüksek frekanslı titreşim probu kullanarak iç kök nedenleri teşhis edebilir.
| Akustik İmza | Ses Özellikleri | Birincil Mekanik Kök Neden | Hemen Müdahale |
|---|---|---|---|
| Hırıltı (Düşük Frekanslı Drone) | Sürekli düşük frekanslı drone; genlik tork yüküyle doğrudan artar. | Diş yüzey aşınması, mikro-pitting, yatak yuvası yorulması veya yön değişiminde aşırı diş boşluğu. | Metal parçacıkları için yağ örneği alın; diş yüzey profili ve yatak boşluklarını inceleyin. |
| Tık / Klik | Keskin, ritmik metalik darbe (devir başına bir kez) veya rastgele sert tıklamalar. | Yorulma kaynaklı diş dökülmesi, yağ içinde sert metalik kirletici, kırık diş kökü veya gevşek mil anahtarı yuvası/kavrama. | Manyetik tap ile yağ karterini inceleyin; diş tepelerini hemen boroskopla kontrol edin. Dönemsel darbe oluşursa durdurun. |
| Çığlık / Çınlama | Yüksek frekanslı ıslık tonu; giriş mili devir sayısı arttıkça perde yükselir. | Yağlama eksikliği, yağ viskozitesinin çok düşük olması, yatak kafesinin çizilmesi veya ciddi olmayan paralel olmayan mil açısal sapması. | Acil durdurma. Yağ seviyesini kontrol edin, ISO VG viskozite sınıfını doğrulayın ve yüksek devirli yatakların sıcaklığını kontrol edin. |
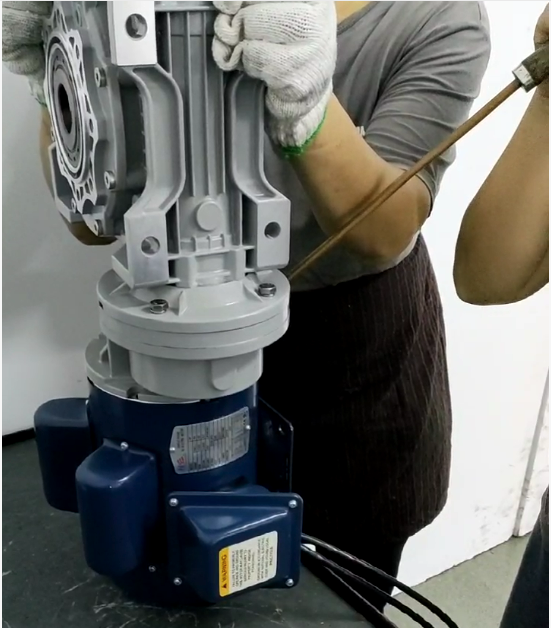
Şekil 1: Yatak kapaklarında ve muhafaza rezonans noktalarında iç akustik emisyon kaynaklarının belirlenmesi.
İletim gürültüsünü kontrol etmek, tek bileşenlere odaklanmaktan öteye geçmeyi gerektirir. Gürültü, yük altında oluşan iletim hataları tarafından uyarılır ve dört yaşam döngüsü aşaması boyunca yapısal rezonanslar tarafından kuvvetlendirilir.
Diş temas genişliğinin yetersiz boyutlandırılması tork altında eğilme seviyesini artırır. Benzer şekilde, yanlış profil yer değiştirme katsayıları, kök geçiş eğrilerinde dişlendirme çatışmasına neden olur.
Sementasyon ve su verme (yüzey sertliği > 58 HRC), mikro ölçekli ısı deformasyonlarına neden olur. Adım hataları ve vida sapması, yükü diş kenarlarına yoğunlaştırarak gürültüyü en fazla 12 dB artırır.
Hizalanmamış bir motoru redüktöre sert cıvatalarla bağlamak, giriş yataklarında sürekli tekrarlayan eğilme momentleri oluşturur ve yüksek sesli düşük frekanslı yapısal titreşime yol açar.
Uygun olmayan yağlayıcı viskozitesi, maksimum işletme sıcaklıklarında yağ filmi çökmesine neden olur; bu da sınır temasına ve yüksek frekanslı sürtünme ıslığına yol açar.
Gürültü kontrolü, dökümhaneden nihai sevkiyata kadar her Wuma Drive şanzıman ünitesine mühendislikle entegre edilmiştir. Otomatik yüksek hassasiyetli işlemenin yanı sıra zorunlu akustik testler aracılığıyla şanzıman gürültüsünü kaynağında ele alıyoruz.
Wuma Drive redüktörlerinin her üretim partı, özel olarak inşa edilmiş yarı-yankısız ses odasında çok hızlı işletme testlerine tabi tutulur. yüksek duyarlıklı akustik sensörler, ileri ve geri dönüş döngülerinde desibel seviyelerini ve spektral rezonansı yakalar.
Düşük ortam gürültüsü zorunlu olduğu otomasyon hatları, laboratuvar tesisleri, kapalı alanlarda ambalaj birimleri ve tema parkı trenleri için doğru dişli kutusu topolojisi seçmek, ikincil akustik yalıtım eklemeden daha maliyet etkin bir çözümdür.
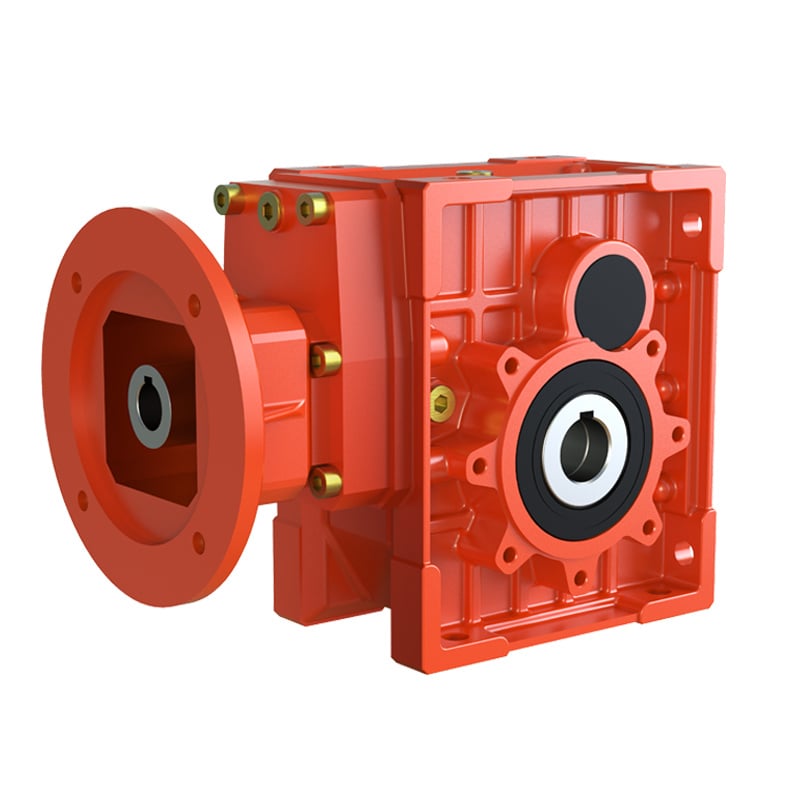
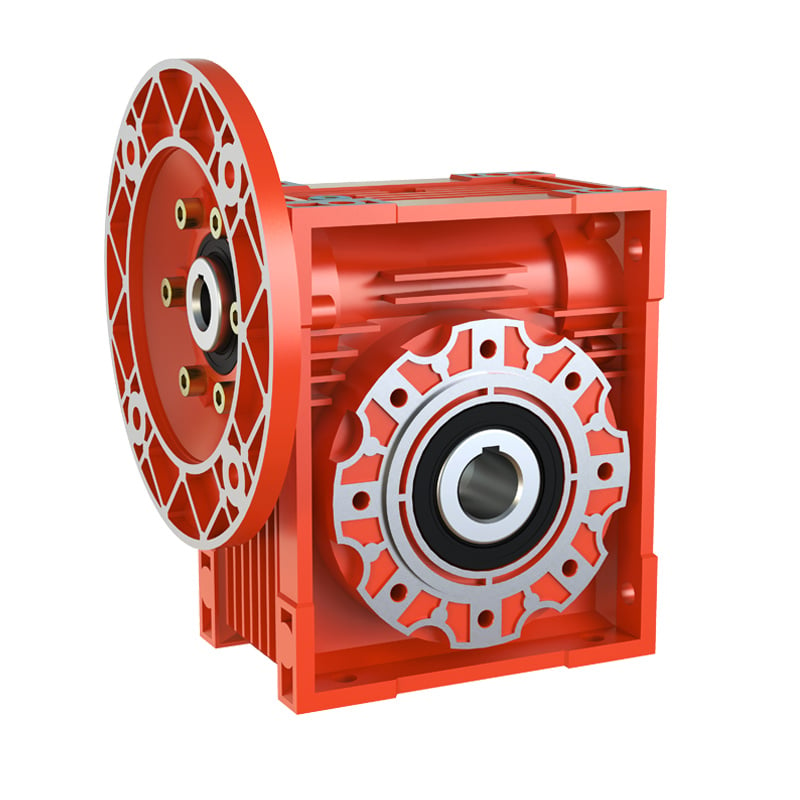
Solucan dişli tahriklerine son derece sessiz alternatif. %90’a varan iletim verimliliği, pürüzsüz hiperboid diş yuvarlanma hareketi ve daha düşük ısı üretimi özelliklerine sahiptir. Servo otomasyon, ambalaj ve kompakt makinalar için idealdir.
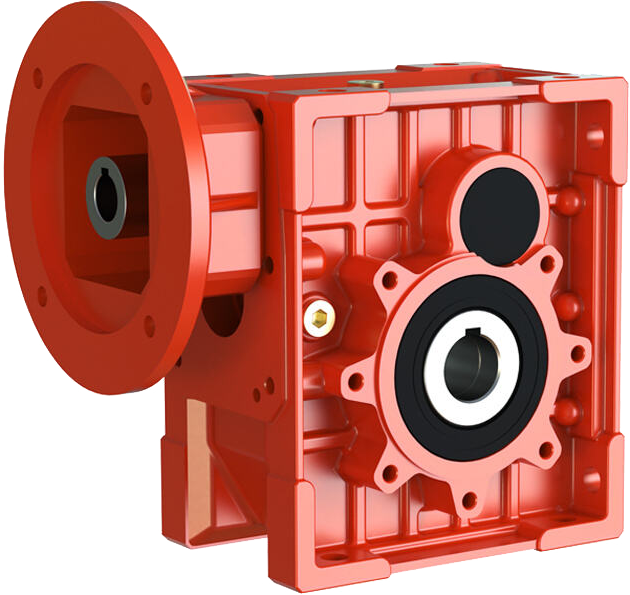
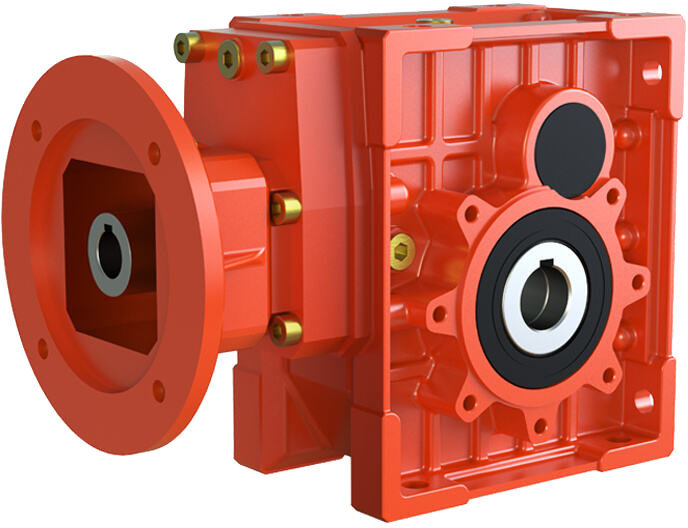
Gürültü seviyesi: ≤ 65 dB(A) | Oranlar: 7,5 – 300
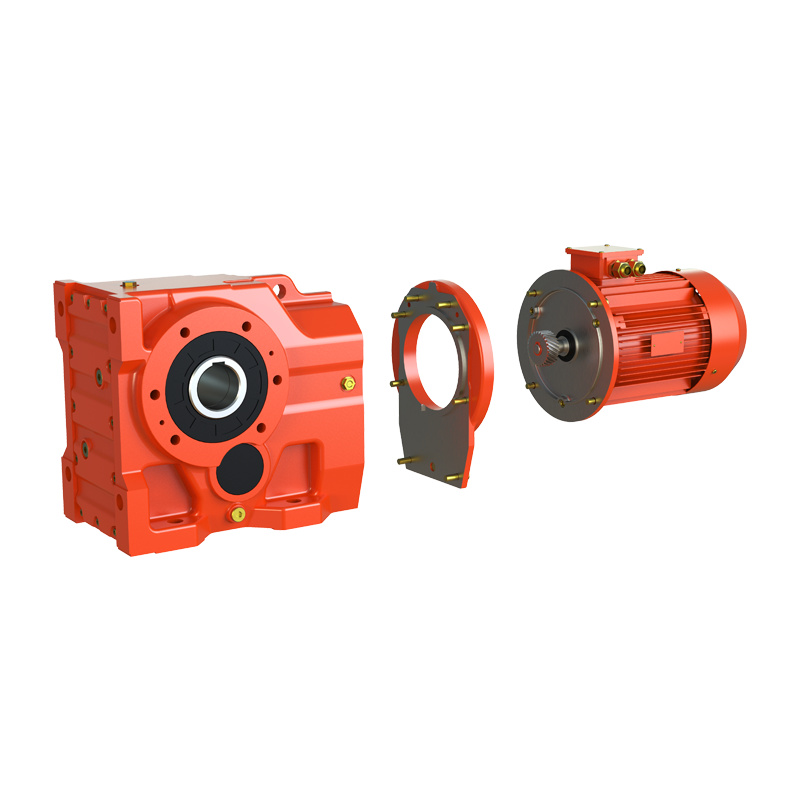
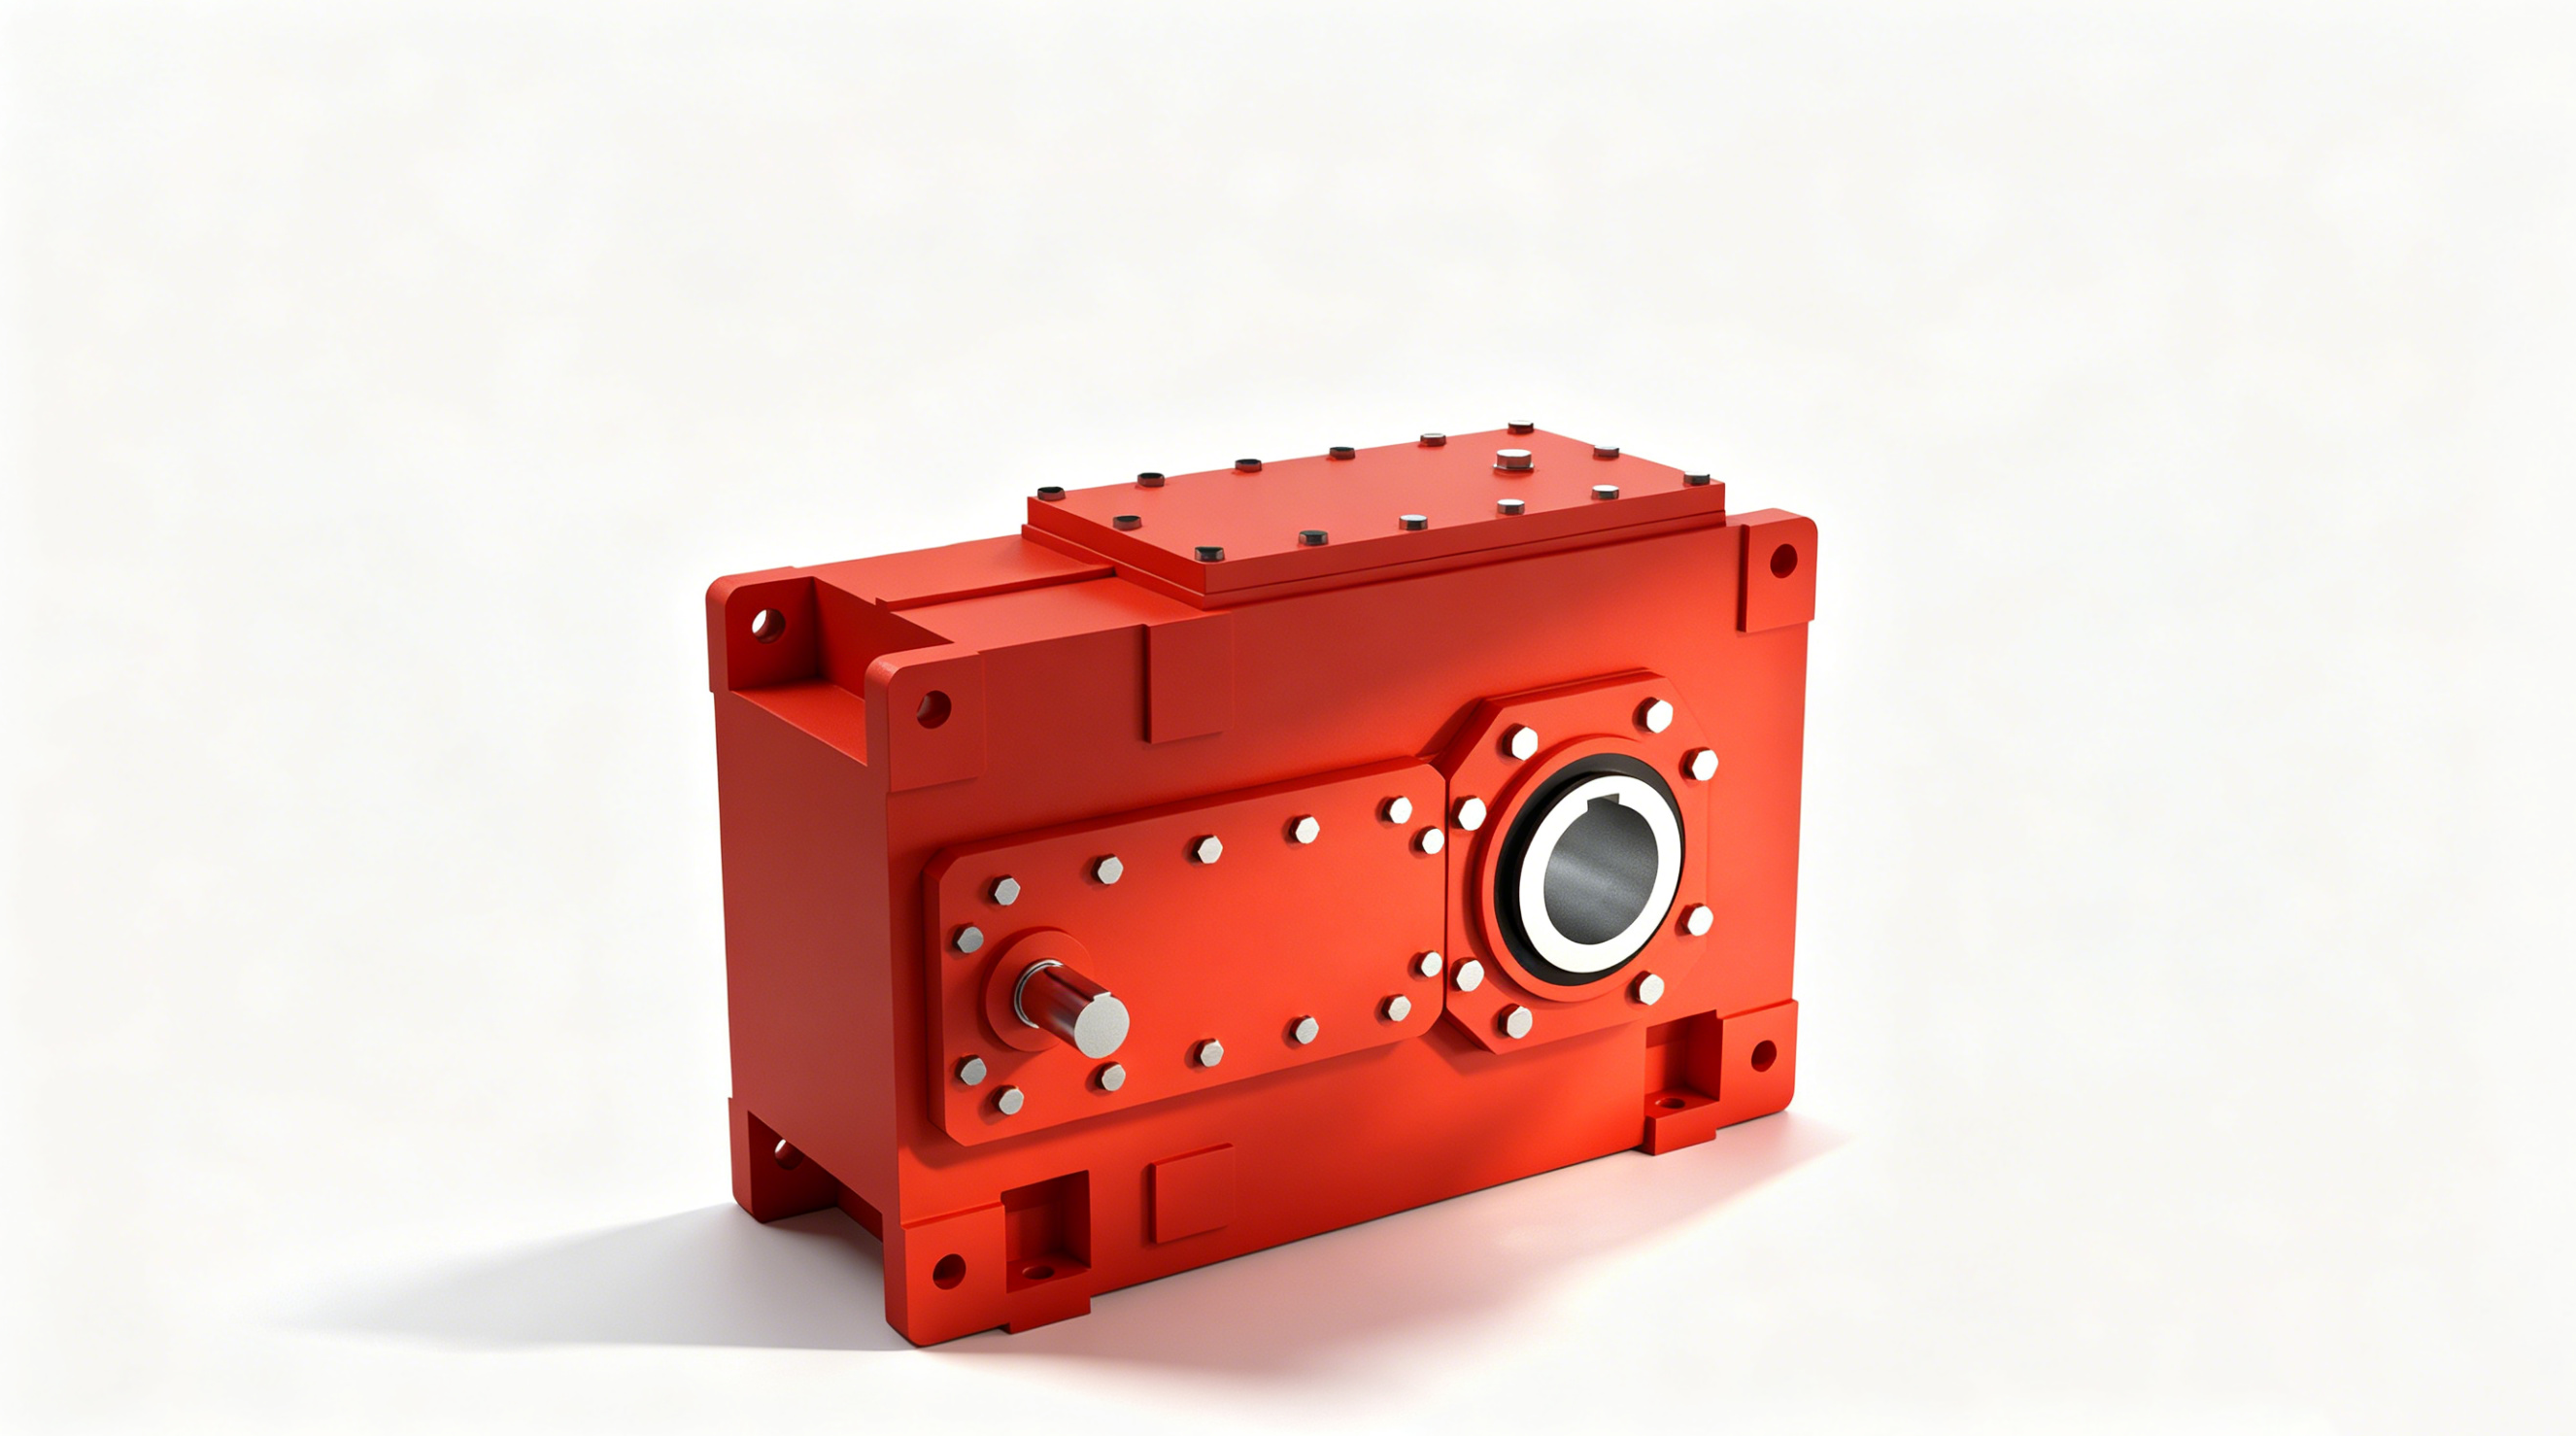
Yüksek verimli sürekli tahrik. İlerleyici helisel diş teması, düz dişlilere kıyasla önemli ölçüde azaltılmış dinamik uyarılma ile %96’nın üzerinde verim sağlar. Ağır işleyen konveyörler ve karıştırıcılar için idealdir.
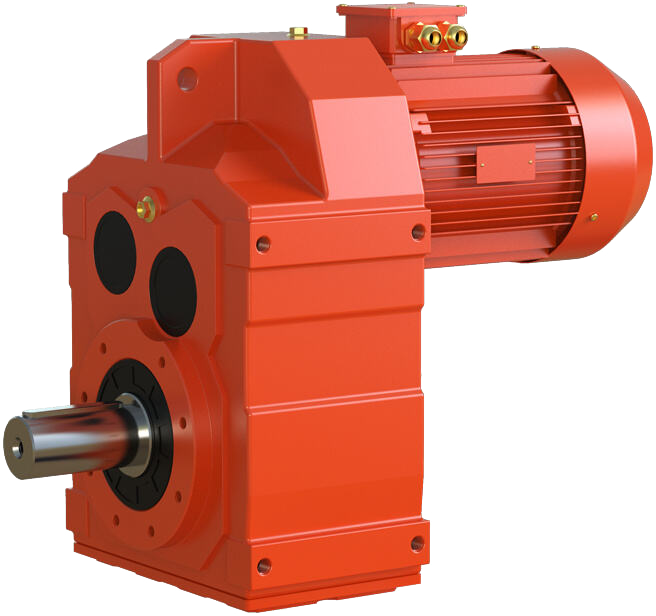
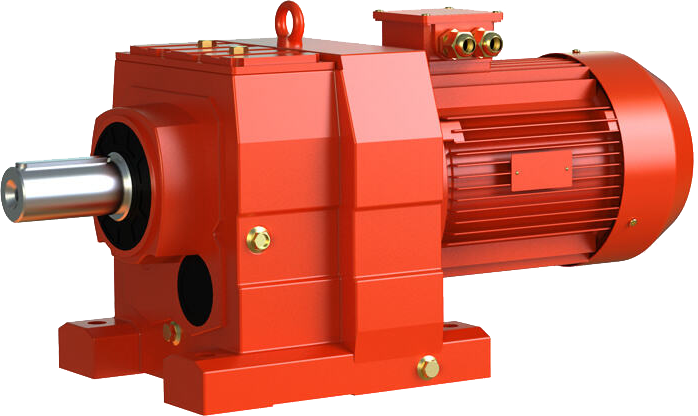
Sürekli verim: > %96 | Hassas taşlanmış dişler
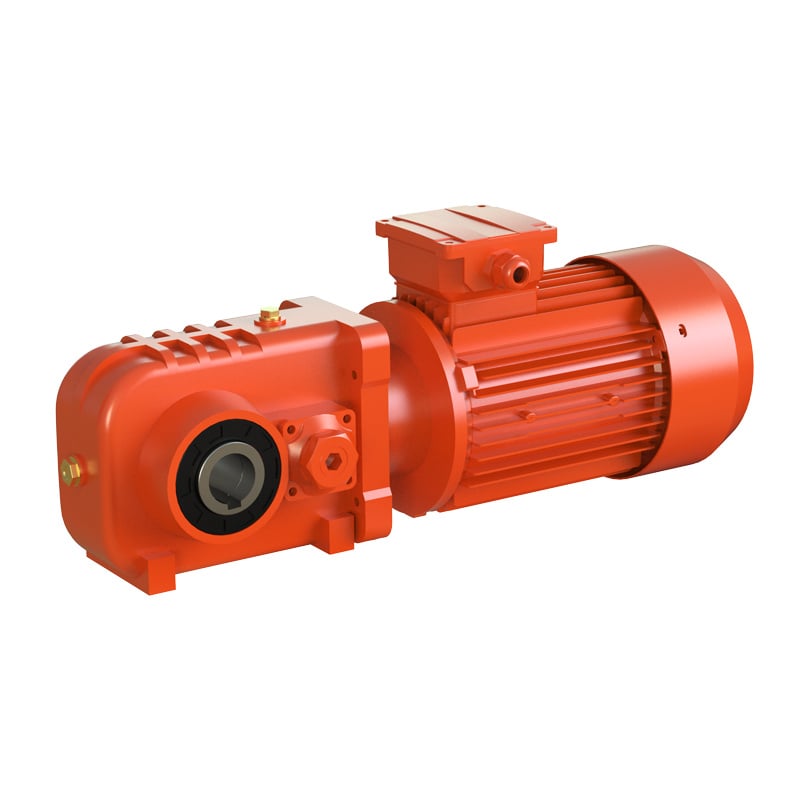
Sessiz kaymalı kavrama ve kendiliğinden kilitleme güvenliği. Sessiz, titreşimsiz çalışma için döküm alüminyum gövde ile hassas işlenmiş bronz solucan çarklarının birleşimi; vinçlerde, kaldırma sistemlerinde ve sınıflandırma uygulamalarında kullanılır.
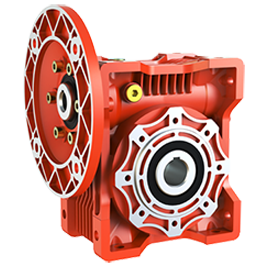
Pürüzsüz kayan temas | Kolay takılım evrensel montaj
Mevcut makinalarda çözülememiş rezonans yaşıyor musunuz? Özel akustik optimizasyonu için Wuma Drive teknik mühendislerine motor devir sayısı (RPM), çalışma torku, montaj düzeni ve ortam desibel hedefinizi paylaşın.
Özelleştirilmiş dişli dişi modifikasyonları ve düşük gürültülü eşleştirme mevcuttur.
Teknik İnceleme Talep Edin →Çığlık sesi genellikle ciddi yağ eksikliği, yetersiz yağ viskozitesi veya yüksek hızda dönen mil rulman kafesinde hasar sonucu oluşur. Elastohidrodinamik yağ filmi olmadan doğrudan metal-metal kayma sürtünmesi yüksek sesli ıslık benzeri çığlık üretir. Diş birleşimi veya rulman sıkışması gibi hasarların önlenmesi için acil durdurma önerilir.
Daha yüksek hassasiyet sınıfları, diş profili hatalarını, taban adımı sapmalarını ve radyal salım miktarını azaltır. Hassas taşlanan ve kazınan diş profilleriyle üretilen dişliler, aynı yük koşullarında standart ticari dişlilere kıyasla 6 ila 12 dB daha düşük işletme gürültüsü üretir.
Kurt dişli çiftleri, saf yuvarlanma yerine çoğunlukla kayma teması altında çalışır. Sentetik yağ bozulduğunda veya viskozitesi ISO VG 320/460 standartlarının altına düştüğünde sınır sürtünmesi aniden artar; bu da termal genleşmeye, dişlilerin temas yüzeyindeki sürtünmenin artmasına ve akustik emisyonun yükselmesine neden olur.
Wuma Drive, Dişli Hassasiyet Sınıfı 7’yi uygular; diş profillerini ve kök bölgelerini hassas şekilde işler; dönen montajları dinamik olarak dengeler; paketlemeden önce özel olarak inşa edilmiş ses yalıtımlı yankısız odada %100 tam hız testini zorunlu kılar.
Gürültülü vites kutularının yenilenmesi ya da yeni otomasyon hatları için sessiz tahrik sistemlerinin belirlenmesi durumunda, Wuma Drive mühendisleri özel olarak uyarlanmış dişli eşleştirme ve akustik uyumluluk desteği sunar.
 Son Haberler
2026-08-26
2026-08-18
2026-08-15
2026-08-11
2026-07-31
2026-07-29
Dişli iletim alanı için çeşitli tipte dişli redüktörleri ve dişli motorlar geliştirme ve üretme konusunda kararlı olan Wuma'ya hoş geldiniz.
No. 10, Xiangcun Industrial Zone, Dongyuan Town, Qingtian County, Lishui City, Zhejiang, China
Copyright © Zhejiang Wuma Drive Co., Ltd All Rights Reserved Gizlilik Politikası Blog
 EN