Page d'accueil>Actualités et Blog>Vulgarisation Industrielle
Les réducteurs industriels normaux émettent une fréquence d’engrènement continue, uniforme et de faible amplitude. Lorsqu’apparaissent des écarts mécaniques ou une fatigue de surface, des motifs acoustiques distincts se manifestent. Le personnel d’entretien peut diagnostiquer les causes profondes internes à l’aide d’un stéthoscope de contact ou d’une sonde vibratoire haute fréquence appliquée sur les sièges de roulement.
| Signature acoustique | Caractéristiques sonores | Cause mécanique principale | Action immédiate |
|---|---|---|---|
| Bourdonnement (ronflement grave) | Ronflement continu à basse fréquence ; l’amplitude s’intensifie directement avec la charge de couple. | Usure du flanc de dent, micropiqures, fatigue de la portée de roulement ou jeu excessif entre les engrenages lors de l'inversion de sens. | Prélever un échantillon d'huile pour analyser les débris métalliques ; inspecter le profil du flanc des dents et les jeux des roulements. |
| Clics / Claquements | Impact métallique net et rythmé (une fois par tour) ou clics brutaux aléatoires. | Écaillage par fatigue des dents, contaminant métallique dur dans l'huile, rupture à la racine d'une dent ou clavette/arbre ou accouplement desserré. | Inspecter la cuve d'huile à l'aide d'une fiche magnétique ; effectuer une endoscopie immédiate des sommets des dents. Arrêter immédiatement en cas d'impact cyclique. |
| Sifflement aigu / Vrombissement | Tonalité sifflante à haute fréquence ; la hauteur augmente avec le régime de l'arbre d'entrée. | Manque de lubrifiant, viscosité de l'huile trop faible, rayures sur la cage du roulement ou désalignement angulaire sévère des arbres non parallèles. | Arrêt d'urgence. Vérifier le niveau d'huile, confirmer la classe de viscosité ISO VG et contrôler la température des roulements à grande vitesse. |
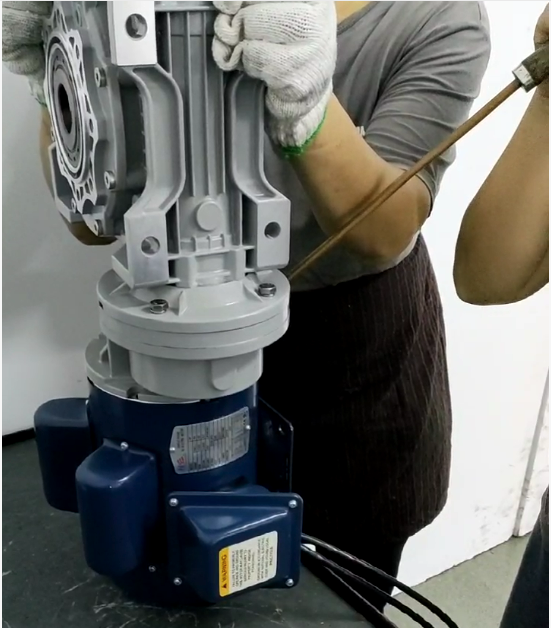
Figure 1 : Localisation des sources internes d’émission acoustique sur les couvercles de paliers et les points de résonance du carter.
La maîtrise du bruit de transmission exige de dépasser l’analyse de composants isolés. Le bruit est généré par des erreurs de transmission sous charge et amplifié par des résonances structurelles à travers quatre étapes du cycle de vie.
Une largeur de contact insuffisante entre les dents accroît la déflexion en flexion sous couple. De même, des coefficients de déplacement de profil incorrects provoquent des interférences d’engrènement aux courbes de transition à la racine.
La cémentation et la trempe (dureté superficielle > 58 HRC) provoquent des déformations thermiques à micro-échelle. Les erreurs de pas et les désaxements axiaux concentrent les charges sur les bords des dents, augmentant le bruit jusqu’à 12 dB.
Fixer rigidement un moteur non aligné sur une boîte de vitesses génère des moments de flexion cycliques permanents sur les roulements d’entrée, déclenchant des vibrations structurelles intenses à basse fréquence.
Une viscosité inadéquate du lubrifiant provoque l’effondrement du film lubrifiant aux températures maximales de fonctionnement, entraînant un contact limite et un sifflement de friction aigu.
La maîtrise du bruit est intégrée à chaque unité de transmission Wuma Drive, depuis la fonderie jusqu’à l’expédition finale. Nous traitons le bruit des transmissions à la source grâce à une usinage automatisé haute précision et à des essais acoustiques obligatoires.
Chaque lot de réducteurs Wuma Drive subit des essais opérationnels à plusieurs vitesses à l’intérieur de notre chambre semi-anéchoïque dédiée des capteurs acoustiques à haute sensibilité mesurent les niveaux de décibels et la résonance spectrale sur les cycles de rotation avant et arrière.
Pour les lignes d’automatisation, les installations de laboratoire, les unités d’emballage intérieures et les attractions de parcs à thème où un bruit ambiant faible est obligatoire, choisir la bonne topologie de réducteur est plus rentable que d’ajouter une isolation acoustique secondaire.
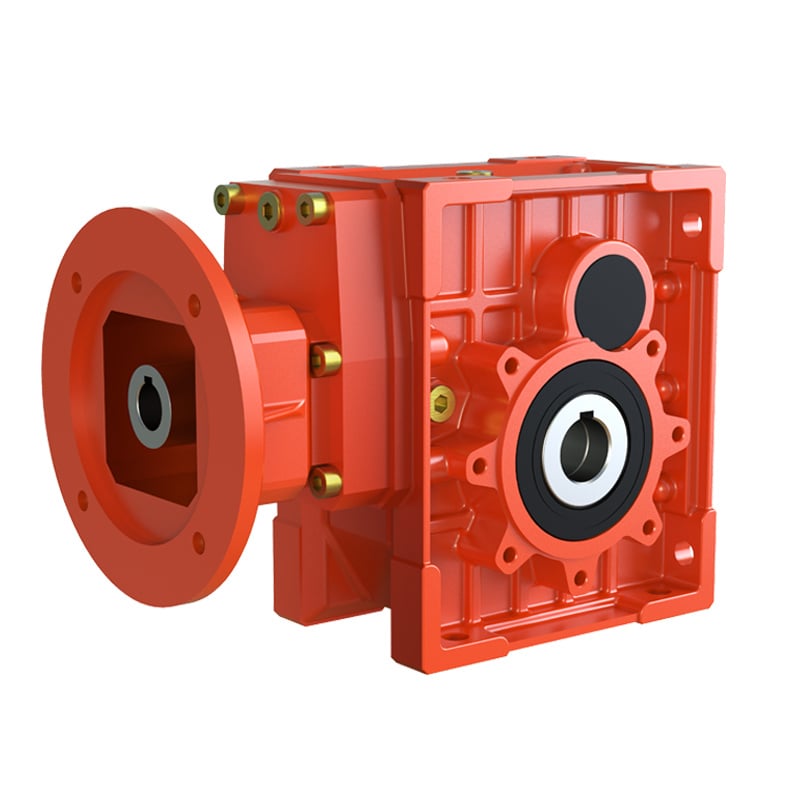
L’alternative ultime silencieuse aux entraînements à vis sans fin. Offre un rendement de transmission allant jusqu’à 90 %, une action de roulement fluide des dents hypoides et une génération de chaleur réduite. Idéal pour l’automatisation servo, l’emballage et les machines compactes.
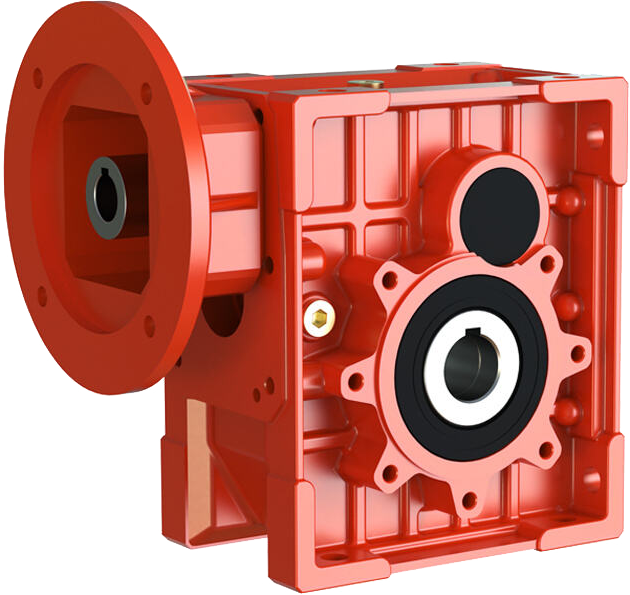
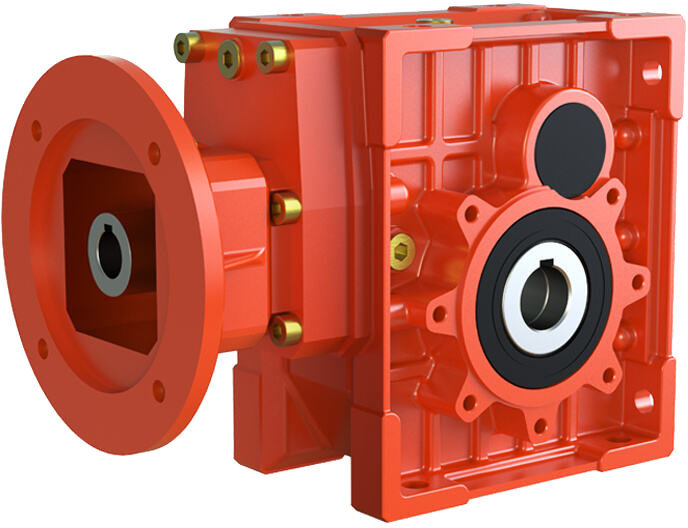
Niveau sonore : ≤ 65 dB(A) | Rapports de réduction : 7,5 – 300
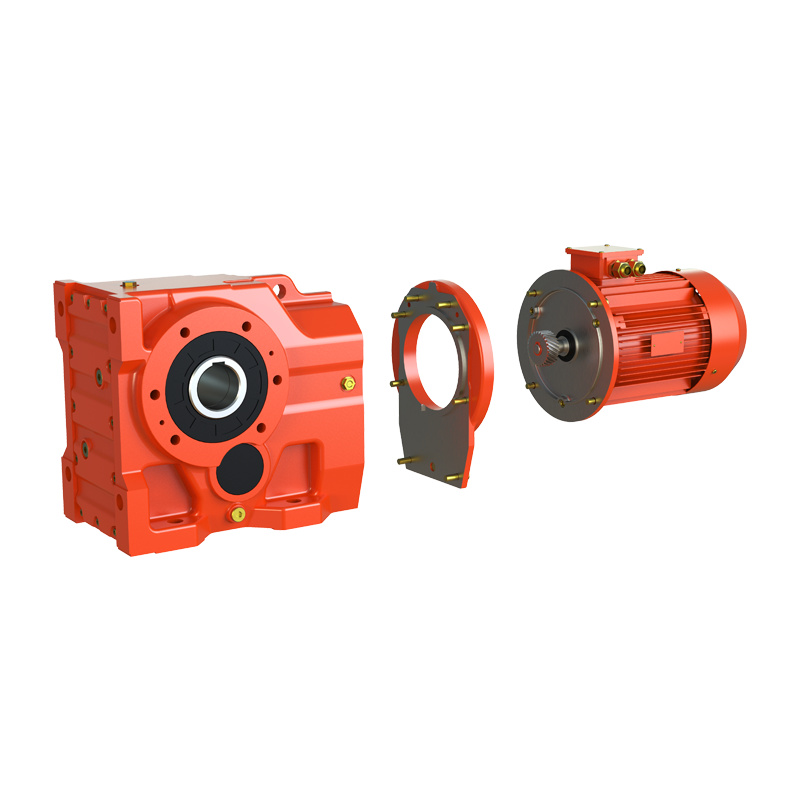
Entraînement continu à haut rendement. L’engagement progressif des dents hélicoïdales assure un rendement supérieur à 96 % avec une excitation dynamique nettement réduite par rapport aux engrenages droits. Idéal pour les convoyeurs et les mélangeurs lourds.
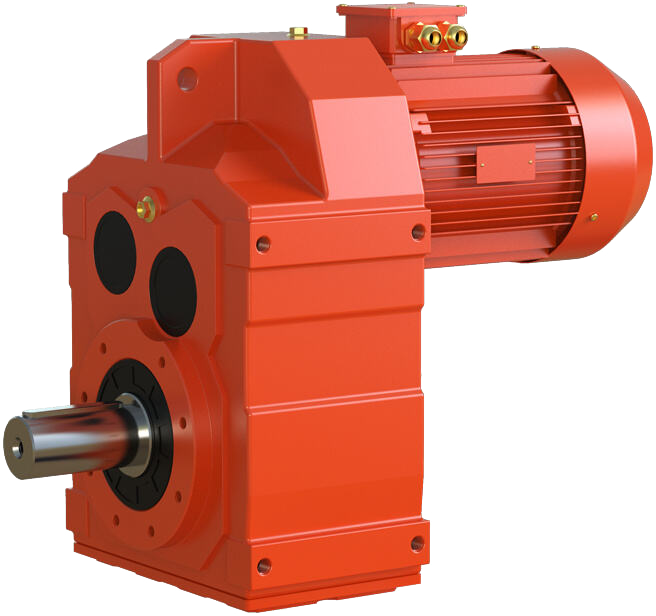
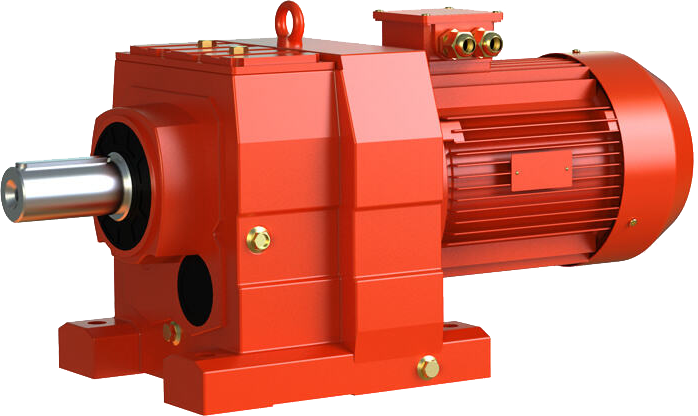
Rendement continu : > 96 % | Dents rectifiées de précision
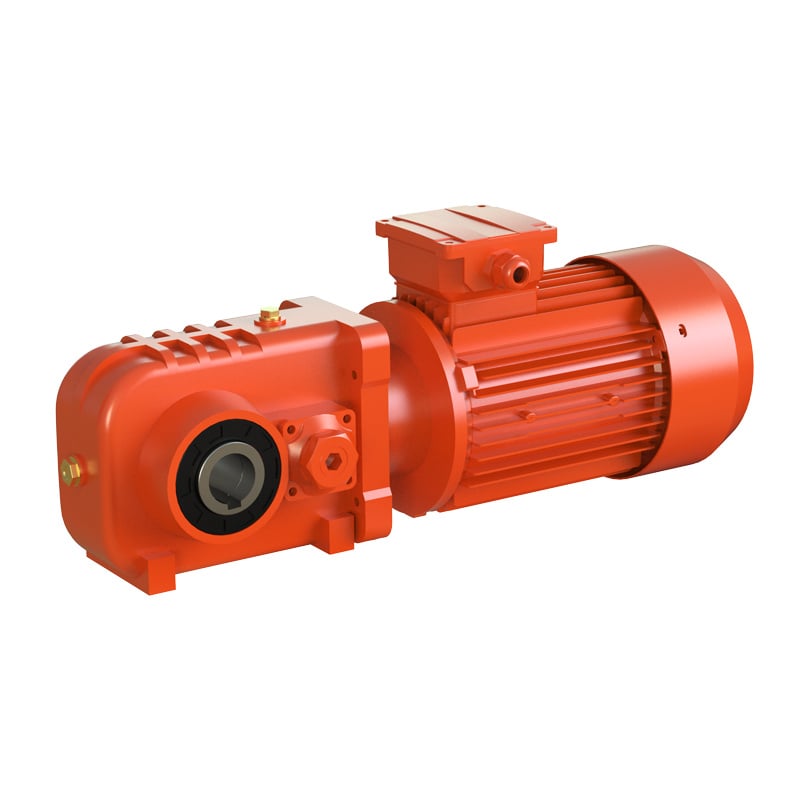
Engrenage glissant silencieux et sécurité à blocage automatique. Carter compact en aluminium moulé sous pression associé à des roues dentées en bronze finement usinées pour un fonctionnement silencieux et sans vibration dans les applications de levage, de hissage et de tri.
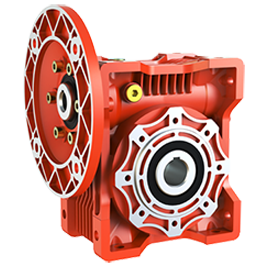
Contact glissant fluide | Montage universel direct
Rencontrez-vous un phénomène de résonance non résolu sur vos machines existantes ? Partagez avec les ingénieurs techniques Wuma Drive votre régime moteur (tr/min), le couple de fonctionnement, la configuration de montage et votre objectif en décibels ambiants pour une optimisation acoustique spécialisée.
Modifications personnalisées des dents d’engrenage et appariement à faible niveau sonore disponibles.
Demander un examen technique →Le sifflement résulte généralement d’une grave carence en huile, d’une viscosité insuffisante du lubrifiant ou d’un endommagement de la cage des roulements de l’arbre tournant à grande vitesse. En l’absence de film huileux élastohydrodynamique, le frottement glissant métal-sur-métal génère un sifflement aigu semblable à un sifflet. Un arrêt immédiat est recommandé afin d’éviter la soudure des dents ou le grippage des roulements.
Des classes de précision supérieures réduisent les erreurs de profil des dents, les écarts de pas de base et la concentricité radiale. Les engrenages fabriqués avec des profils de dents usinés avec précision et ébavurés produisent un bruit de fonctionnement 6 à 12 dB inférieur à celui des engrenages commerciaux standard dans des conditions de charge identiques.
Les paires d’engrenages à vis sans fin fonctionnent principalement en contact glissant plutôt qu’en roulement pur. Lorsque l’huile synthétique se dégrade ou que sa viscosité tombe en dessous des normes ISO VG 320/460, la friction limite augmente fortement, provoquant une dilatation thermique, une augmentation de la friction à l’engrènement et une émission acoustique accrue.
Wuma Drive applique systématiquement la classe de précision 7 pour les engrenages, des profils de dents et des fonds de dentures usinés avec précision, un équilibrage dynamique des ensembles tournants, ainsi qu’un test obligatoire à 100 % en rotation à vitesse nominale dans une chambre anéchoïque insonorisée dédiée, avant conditionnement.
Que ce soit pour moderniser des boîtes de vitesses bruyantes ou pour spécifier des entraînements silencieux destinés à de nouvelles lignes d’automatisation, les ingénieurs de Wuma Drive offrent une assistance personnalisée en matière d’appariement des engrenages et de conformité acoustique.
 Actualités chaudes
2026-08-26
2026-08-18
2026-08-15
2026-08-11
2026-07-31
2026-07-29
Bienvenue chez Wuma, un fabricant engagé dans le développement et la fabrication de divers types de réducteurs et motoréducteurs pour le domaine de la transmission par engrenages.
No. 10, Xiangcun Industrial Zone, Dongyuan Town, Qingtian County, Lishui City, Zhejiang, China
Copyright © Zhejiang Wuma Drive Co., Ltd All Rights Reserved POLITIQUE DE CONFIDENTIALITÉ Blog
 EN