 EN
1. Adım 1: Uygulama Koşullarınızı ve Çalışma Döngüsünü Tanımlayın
Endüstriyel bir hız düşürücü seçimi, katalog parametreleriyle değil, tahrik edilen makinenin mekaniğiyle başlar. Bir hız düşürücü, iki eşzamanlı işlevi yerine getirir: dönme hızını azaltmak ve mekanik torku çarpanla artırmak. Uygulama dinamiklerini anlamadan bir işlevi önceliklendirmek, dişli dişlerinde erken aşınma veya motorun termal aşırı yüklenmesine neden olur.
Yük Sınıflandırması
- Düzgün Yük (f B = 1,0–1,2): Santrifüj pompalar, sıvı karıştırıcılar, sabit hızlı kayışlı konveyörler. Minimum dinamik atalet.
- Orta Şok (f B = 1,3–1,6): Gıda ambalaj hatları, döner fırınlar, değişken viskoziteli endüstriyel karıştırıcılar.
- Ağır Şok (f B = 1,8–2,5+): Taş kırıcılar, metal kalıp presleri, kepçe elevatörleri, geri dönüşlü besleyiciler.
Görev Programı ve Termal Sınırlar
- Sürekli Görev (S1): 24 saat kesintisiz çalışma. Ana olarak mekanik dayanım değil, termal güç dağıtım sınırları tarafından belirlenir.
- Aralıklı Görev (S3/S5): Sık başlangıç-duraklama döngüleri, tepe ivmelenme torkunu (nominal değerinin %200–300’üne kadar) gerektirir.
- Ortam Aralığı: Aşırı ortam sıcaklıkları (<-10 °C veya >40 °C), sentetik yağlayıcılar ve özel FKM contaları gerektirir.
2. Adım 2: Hızı, Torku ve Güvenlik Payını Belirleyin (Üç Pratik Kural)
Bir dişli kutusunu doğru şekilde boyutlandırmak için bir mühendislik el kitabına veya karmaşık formüllere gerek yoktur. Uygulamada, deneyimli bakım mühendisleri üç basit kurala dayanır:
Kural 1: Ne Kadar Yavaşlamanız Gerekecek? (Hız oranı)
Standart endüstriyel AC elektrik motorları genellikle hızlı döner 1450 dev/s (50 Hz'de) veya 1750 rpm (60 Hz'de). Bununla birlikte, bir bant taşıyıcı veya karıştırıcı tambur sadece döndürmek zorunda olabilir 29 rpm .
Pratik kontrol: Motor hızını hedef makine hızına bölün: 1450 ÷ 29 = 50- Hayır. Bu size bir 50:1 oranında azaltma şanzıman, dönme hızını 50 kat azaltır.
Kural 2: Makinenin Gerçekten Ne Kadar Güç Gerektiği? (Çıkış Torku)
Motor beygir gücü (kW), motorun ne kadar elektrik tükettiğini gösterir; ancak kupla (Nm) yükünüzü hareket ettiren gerçek burulma kuvvetidir. Şanzımanı bir mekanik kaldıraç olarak düşünün:
Hızı her yarıya indirdiğinizde, kullanılabilir burulma kuvveti neredeyse iki katına çıkar. Hızı 50 kat azalttığınızda, çıkış mili devasa bir güç sağlar. Torku elle hesaplamak yerine, hedef oranınızı şanzıman kataloğu tablosunda bulun: modelin derecelendirilmiş çıkış torkunun (Nm) ürününüzü hareket ettirmek için gereken maksimum direnç kuvvetini rahatlıkla aşmasını doğrulayın.
Kural 3: Her Zaman Bir Güvenlik Payı Ekleyin (Hizmet Faktörü)
Şanzımanı tam çalışma yükünüze göre boyutlandırmayın. Motor çalıştırıldığında ya da ham madde bir taşıma bandında aniden tıkandığında, ani zirve kuvveti normal çalışma kuvvetinin %200–%300’üne ulaşabilir.
Genel kural şudur:
• Pürüzsüz, sürekli çalışma (örn. hafif bant taşıyıcı, fan): Ekle bir %20 ila %25 güvenlik payı (normal ihtiyacınızın 1,2 katı kapasiteli bir vites kutusu seçin).
• Sık duruşlar, kalkışlar veya daha kalın sıvıların karıştırılması: Ekle bir %40 ila %60 pay (1,4 kat ila 1,6 kat).
• Ağır darbeler, ezilmeler veya ani tıkanmalar: Bir %80 ila %150 pay (1,8 kat ila 2,5 kat) ekleyin; dişlerin asla kopmasını garanti etmek için.
3. Adım 3: Dişli Mimarisi Seçimi ve Mühendislik Karar Matrisi
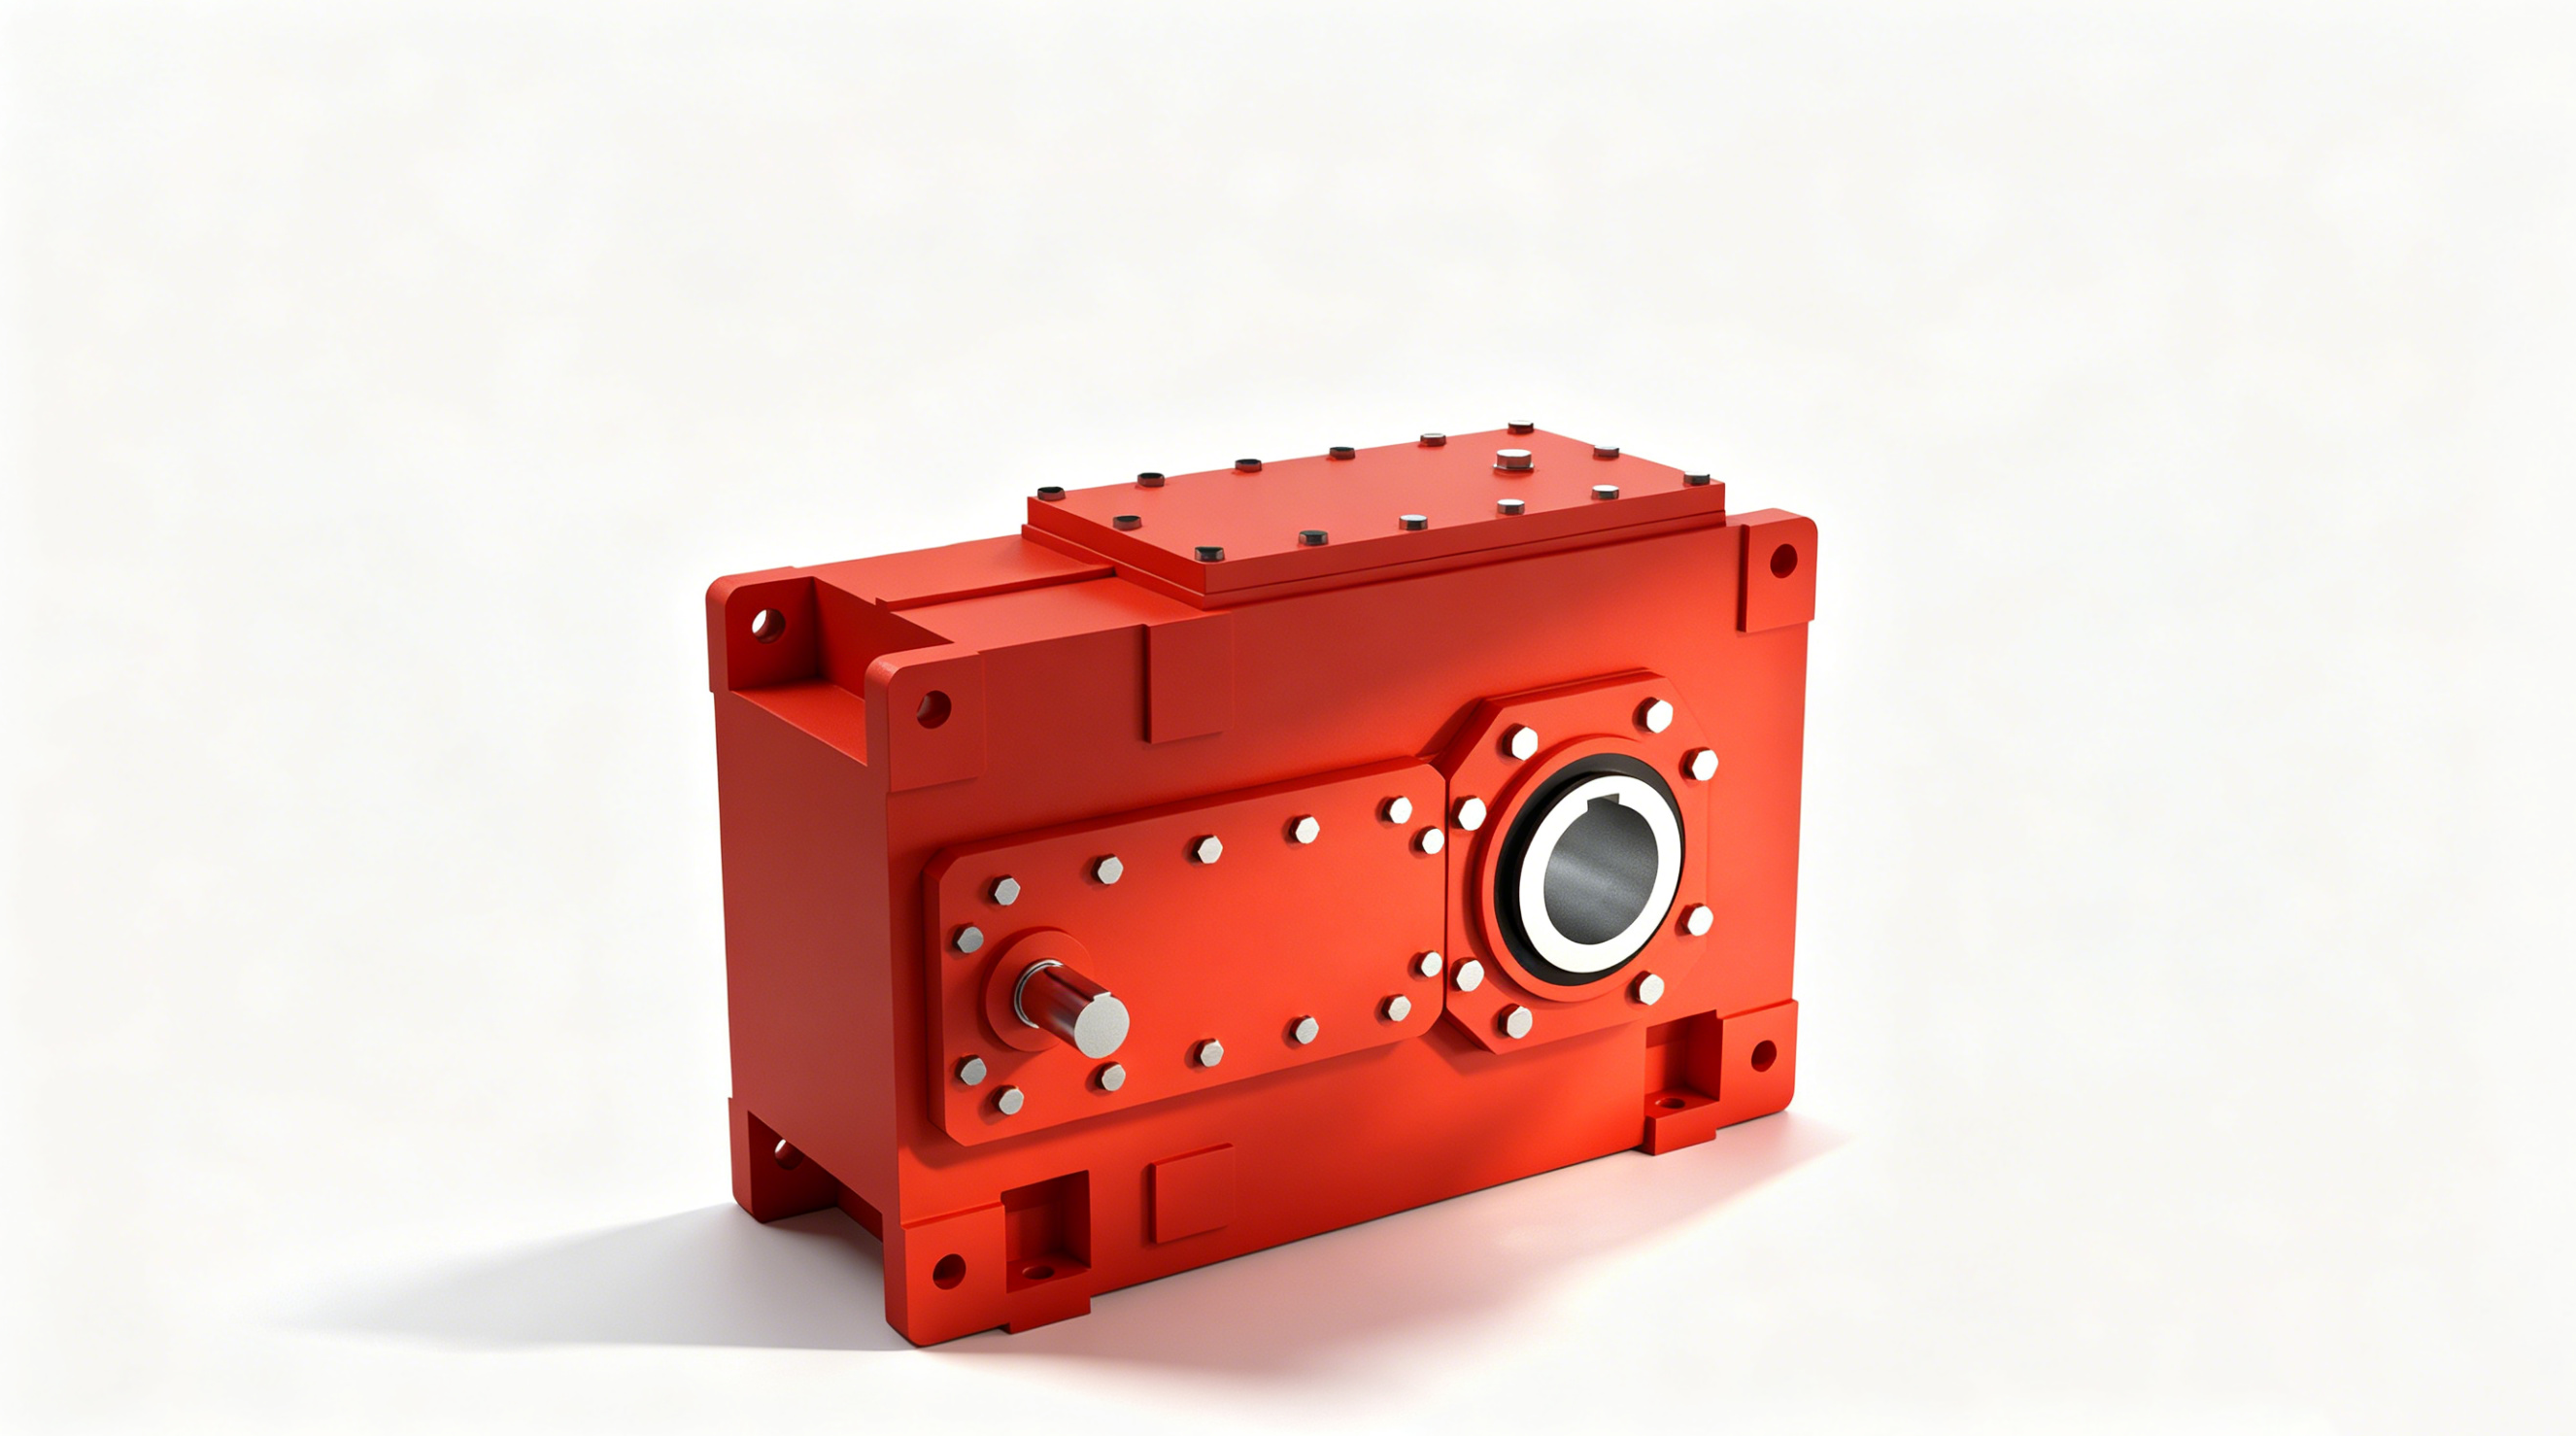
Endüstriyel redüktörler, farklı dişli geometrileri kullanır. Solunum (worm), helis, hipoid veya paslanmaz çelik modeller arasında seçim yapmak, verimlilik hedeflerinize, mekânsal düzeninize ve çevresel gereksinimlerinize bağlıdır:
| Redüktör Mimarisi | WUMA Serisi | Verim Aralığı | Birincil Mekanik Avantajlar | En Uygun Uygulamalar |
|---|---|---|---|---|
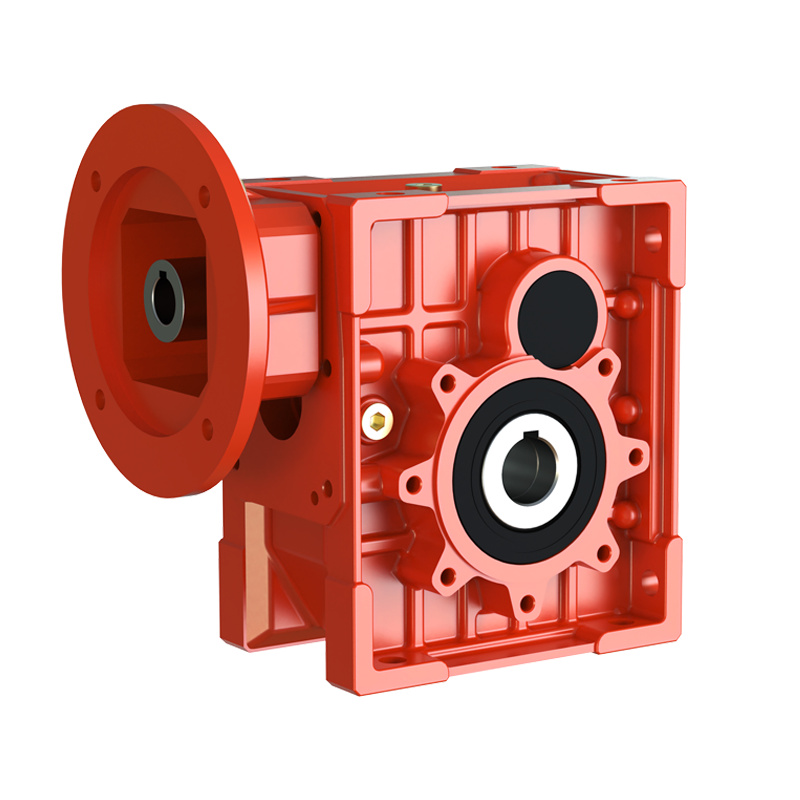
| Sarmal gearbox | WMRV serisi | %60 – %88 | Kompakt 90° sağ açı düzeni; güvenilir statik kendiliğinden kilitleme (i > 60); düşük başlangıç maliyeti. | Kayışlı konveyörler, otomatik kapılar, indeksleme vinçleri. |
| Hipoid Redüktör | WKM Serisi | %90 – %94 | WMRV boyutlarına doğrudan takılabilir yerine geçme; işletme ömrü iki katına çıkar; daha düşük ısı üretimi. | Ambalaj hatları, robotik sistemler, sürekli lojistik. |
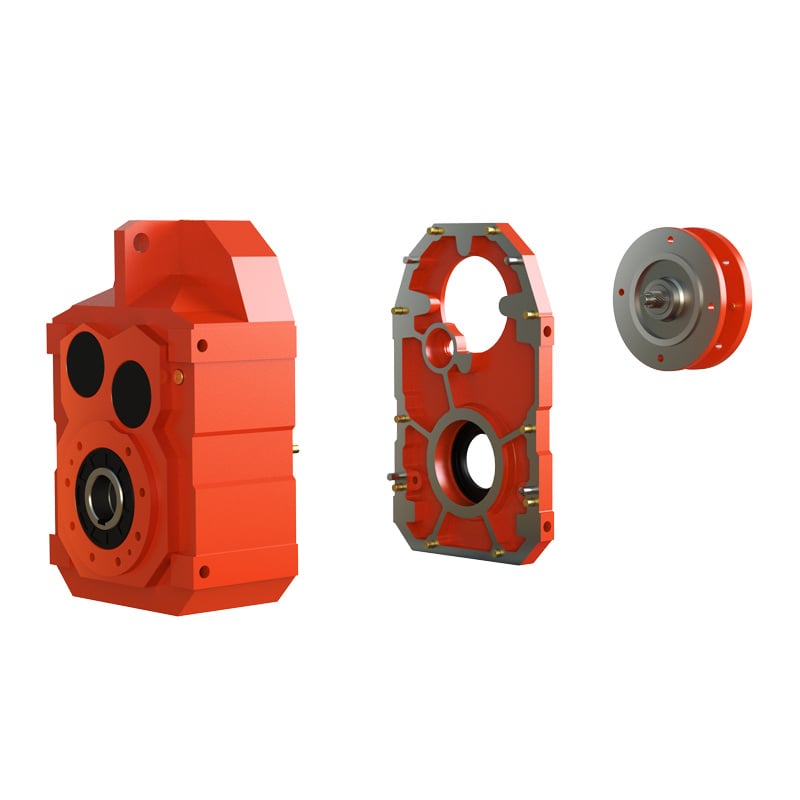
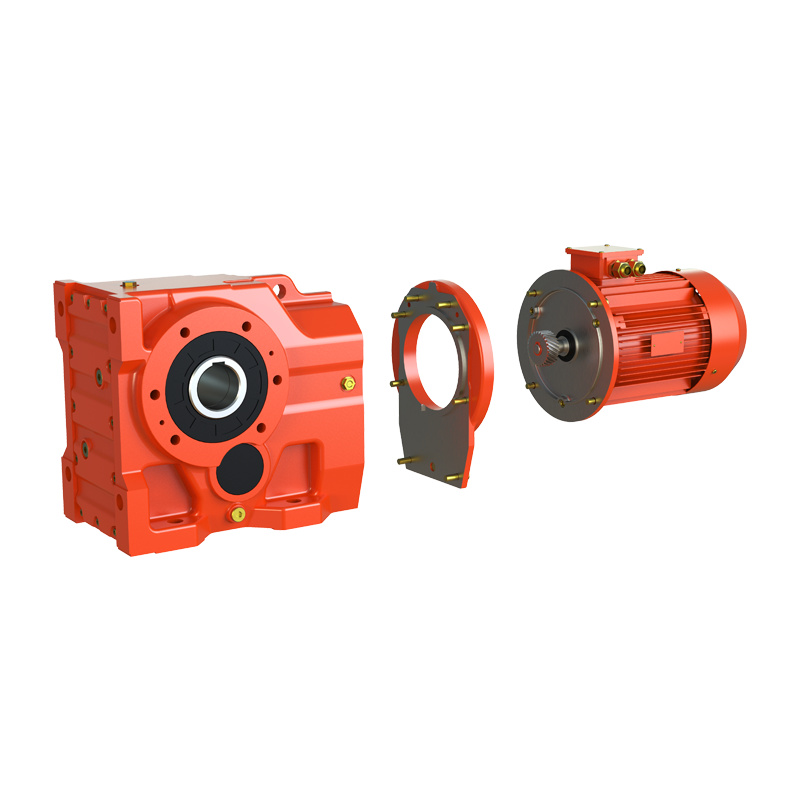
| Helisel Redüktör | WR / WF / WK / WS | %94 – %98 | Yüksek tork kapasitesi (en fazla 18.000 Nm); sürekli yüksek verimli yuvarlanma teması. | Ağır sanayi konveyörleri, madencilik, atık su. |
| Paslanmaz Çelik Ünite | WMSS / SSVF | %80 – %92 | SUS304/316 pürüzsüz döküm gövde; IP69K yıkama dayanımı; kırık-köşe içermeyen hijyenik tasarım. | Gıda işleme, ilaç, kimya ve bira üretimi. |
4. Adım 4: Mekanik Arayüz ve Montaj Yapılandırmaları
Mekanik uyumluluk, titreşimsiz çalışmayı ve kolay fabrika bakımı sağlar. Tasarımın erken aşamalarında uzamsal kısıtlamaları ve mil bağlantı tiplerini doğrulayın:
Çıkış Bağlantı Stilleri
İçi Boş Mil: Tork kolu ile doğrudan kaydırma tipi mil montajı; esnek bağlantı elemanlarını ve hizalama işlemlerini ortadan kaldırır.
Katı Çıkış Mili: Zincir dişlileri, kasnaklar veya rijit bağlantı elemanları için tek veya çift uzantılı.
Çıkış Flanşı (FA/FB): Makine yan duvarlarına rijit yüzey montajı.
Giriş Arayüzü Stilleri
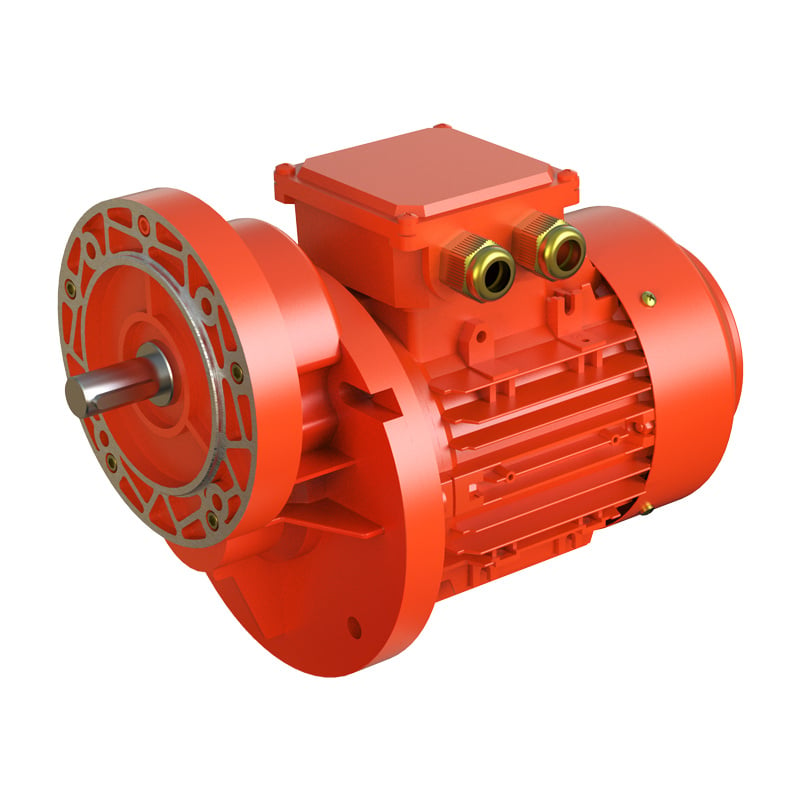
IEC / NEMA Motor Flanşı: Kılcal veya tak-çıkır miliyle standartlaştırılmış doğrudan motor eşleşmesi.
Düzgün Giriş Mili: Harici kasnak, zamanlamalı kayış veya hidrolik motor girişleri için.
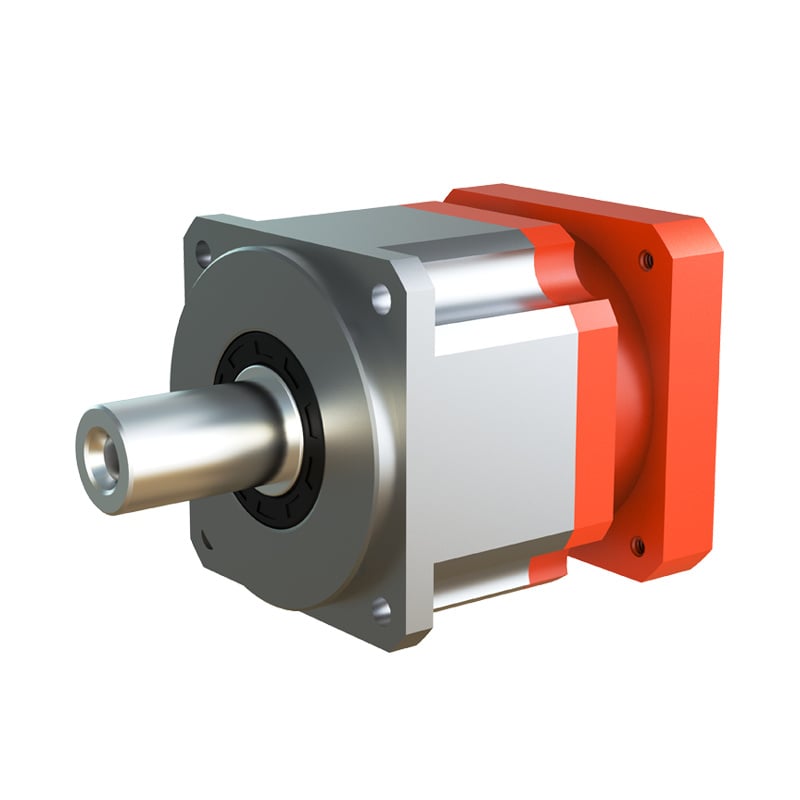
Servo Motor Kare Flanşı: Otomatik hareket kontrolü için yüksek hassasiyetli giriş sıkma.
FR = (2000 × T × fz) / d.5. Adım 5: Çevresel Giriş, Yağlama ve Geri Boşluk Toleransı
Uzun süreli işletme güvenilirliği, sızdırmazlık bütünlüğüne, uygun yağlamaya ve hassasiyet sınıfı uyumuna bağlıdır:
- IP Kapsama Standartları: Standart iç mekân makineleri için IP54/IP55 gerekir. Açık hava, nemli veya tozlu taş ocakları gibi yerlerde IP65/IP66 çift dudaklı NBR veya FKM sızdırmazlıklar gerekir. Yüksek basınçlı kimyasal yıkama işlemlerinde IP69K paslanmaz çelik muhafazalarda sunar.
- Yağlama Seçimi: Daha küçük alüminyum üniteler (örn. WMRV025–090), ömür boyu kullanım için önceden doldurulmuş sentetik poliglikol (PAG) VG320 yağ ile gelir ve hiçbir yağ değişimi gerektirmez. Büyük dökme demir helisel dişli üniteler, periyodik değişim aralıklarıyla (her 10.000 işletme saati sonrası) mineral veya sentetik dişli yağı kullanır.
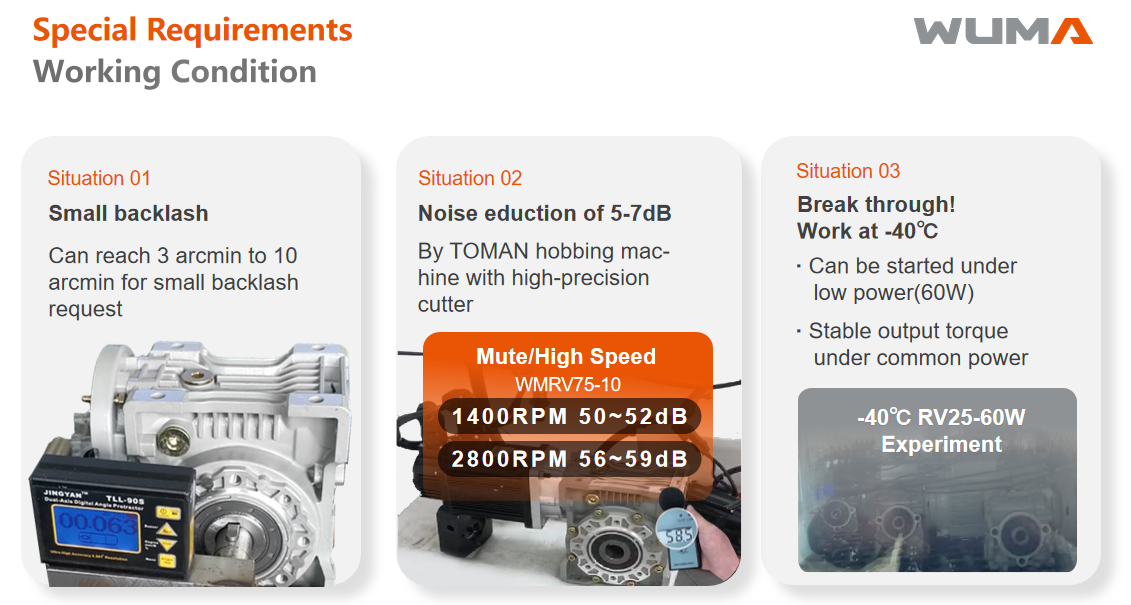
- Boşluk Spesifikasyonları: Standart endüstriyel konveyörler, burulma boşluğunu 10 ile 30 yay-dakikası . Buna karşılık, hassas indeksleme döner masaları ve otomatikleştirilmiş CNC konumlandırma sistemleri, boşluksuz hassas servo dişli kafaları gerektirir ≤ 1 ila 5 yay-dakikası .
6. Tahrik sisteminin erken arızalanmasına neden olan beş kritik boyutlandırma hatası
Hata 1: Çıkış torku (Nm) yerine motor beygir gücüne (kW) göre boyutlandırma
Motor gücü, mekanik tutma gücünü belirlemez. 100:1 oranlı bir redüktörle eşleştirilen 1,5 kW’lık bir motor, aynı motora 10:1 oranlı bir redüktör bağlandığında elde edilen torktan çok daha yüksek tork üretir. Sürülen yükün tork gereksinimi her zaman birincil boyutlandırma ölçütü olmalıdır.
Hata 2: Başlangıç eylemsizliği ve şok faktörü (f B )
Doğrudan şebekeye bağlanan elektrik motorlarının başlangıçları, tam yükte çalışma torkunun %250’sinden %350’sine kadar geçici tepe torkları üretebilir. Yüksek eylemsizlikli bir yüke f B = 1,0 ile boyutlandırma, erken mil kırılmasına veya dişli dişi kesilmesine kesinlikle yol açar.
Hata 3: Aşırı Büyük veya Aşırı Küçük Boyutlandırma
Küçük boyutlandırma, sürekli termal bozulmaya ve dişli dişlerinde yüzey soyulmasına neden olur. Buna karşılık, aşırı büyük boyutlandırma sermaye maliyetlerini gereğinden fazla artırır, ekstra ağırlık getirir ve döngüsel servo uygulamalarda dönme eylemsizliğini artırır.
Askıda (Radyal) ve Eksenel Miller Yüklerini Göz Ardı Etme
Şanzıman muhafazasının omuzundan uzakta ağır zincir çarkları veya kasnaklar monte etmek, çıkış yataklarına aşırı eğilme momentleri uygular. Her zaman katalogdaki izin verilen askıda yük (F R2 ) tablolarını kontrol edin.
Hata 5: Sürekli S1 Çalışma Modunda Termal Güç Değerlerini Göz Ardı Etme
Sürekli çalışma modunda, vida dişli şanzımanlar, sürtünmenin ısı üretme hızı muhafazanın ısıyı dağıtma hızından daha yüksek olduğu termal doygunluk yaşayabilir. Termal güç (P t ) motorun mekanik gücünden daha düşükse, yardımcı soğutma fanları veya daha verimli helisel/hipoid dişli şanzımanlar kullanılmalıdır.
SSS
Motor gücüne göre gerekli dişli kutusu torkunu nasıl hesaplarım?
Çıkış torku şu formül kullanılarak hesaplanır: T₂ = (9550 × P₁ × i × η) / n₁, burada P₁ motor gücünü kW cinsinden, i indirgeme oranını, η iletim verimliliğini (genellikle vida dişliler için 0,65–0,90, helisel dişliler için 0,94–0,98) ve n₁ giriş hızını rpm cinsinden ifade eder. Seçilen tork şu koşulu sağlamalıdır: T_selected ≥ T₂ × fB, burada f B işletme servis faktörünü ifade eder.
Dişli kutusu boyutlandırılırken hangi servis faktörü (f B ) uygulanmalıdır?
Günlük 8 saatten az süre çalışan ve düzgün yükler taşıyan sistemlerde (örneğin küçük kayışlı konveyörler veya santrifüj pompalar) f B değeri genellikle 1,0 ila 1,25 arasındadır. Orta düzey darbe yükleri ve 16–24 saatlik sürekli çalışma koşullarında (karıştırıcılar, ambalaj ekipmanları) f B = 1,35 ila 1,6 uygulanmalıdır. Ağır darbe yükleri (kırıcılar, damgalama makineleri, ağır vinçler) için ise f B ≥ 1,8 ila 2,5 gereklidir.
Hipoid (WKM) veya helisel redüktörü bir vida dişli redüktörüne (WMRV) tercih etmem gereken durumlar nelerdir?
Solucan dişli kutuları ( WMRV ) düşük maliyetli statik kendiliğinden kilitleme özelliği (i > 60 oranlarında) ve kompakt dik açılı montaj imkânı sunarken, kayma temasları nedeniyle verimlilikleri daha yüksek oranlarda %60–%85 aralığına düşer. Hipoit redüktörler ( WKM ) aynı montaj ayak izini sağlayarak %90–%94’e kadar verimlilik sunar ve işletme enerjisi maliyetlerini azaltır. Yüksek torklu eksenel veya paralel yapılandırmalarda sürekli çalışma için helisel redüktörler ( WR/WF/WK ) %96’dan fazla verimlilik sağlar.
WUMA, doğrudan takılabilir değişimler için dişli kutusu montaj boyutlarını özelleştirebilir mi?
- Evet, evet. Zhejiang Wuma Drive Co., Ltd. ana Avrupa ve Japon dişli kutusu markaları için mevcut makine yataklarını değiştirmeden doğrudan takılabilir değişimleri sağlamak üzere modüler flanş arayüzleri, özelleştirilmiş mil çapları, metrik/inç anahtar kanalları ve özel tork kolu montajları sunar.
Uygulamaya Özel Dişli Redüktör Boyutlandırma Desteği Gerekli mi?
WUMA uygulama mühendisleri, ücretsiz tahrik sistemi hesaplamaları, CAD modelleri ve özelleştirilmiş doğrudan takılabilir değişim danışmanlığı sağlar.
 Son Haberler