Page d'accueil>Actualités et Blog>Vulgarisation Industrielle
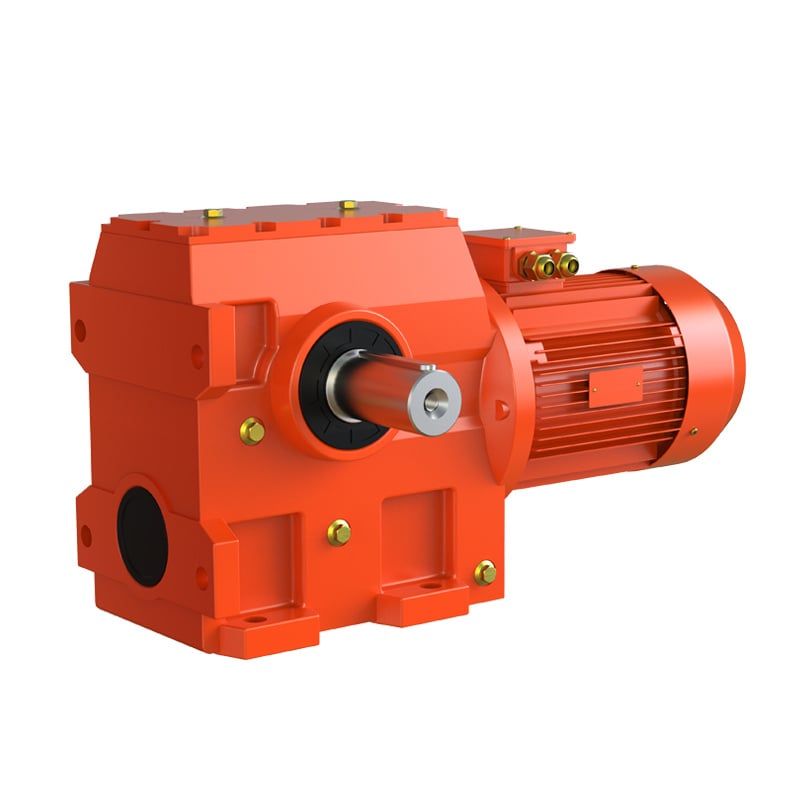
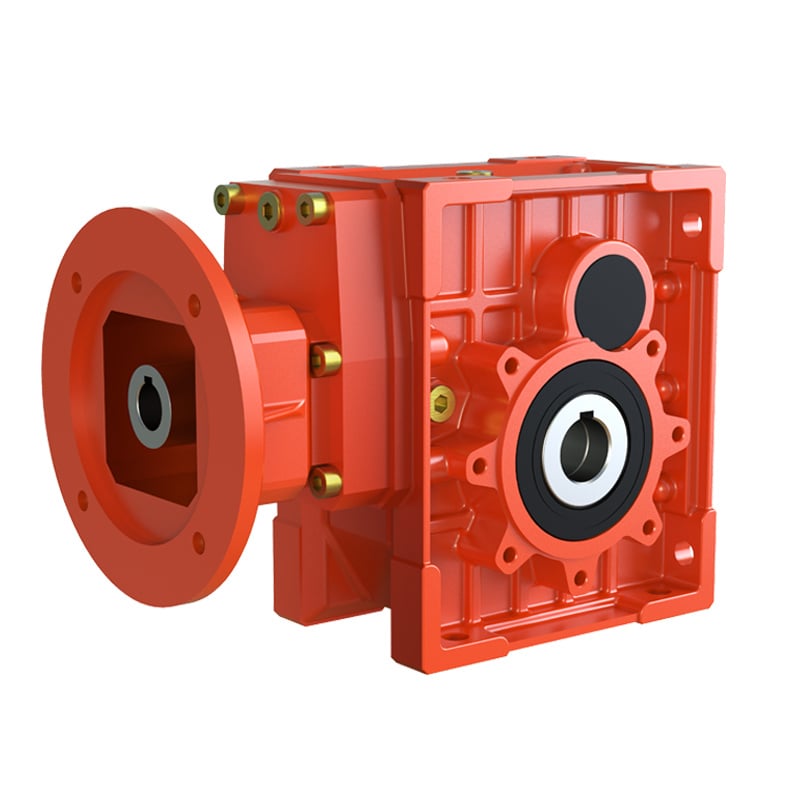
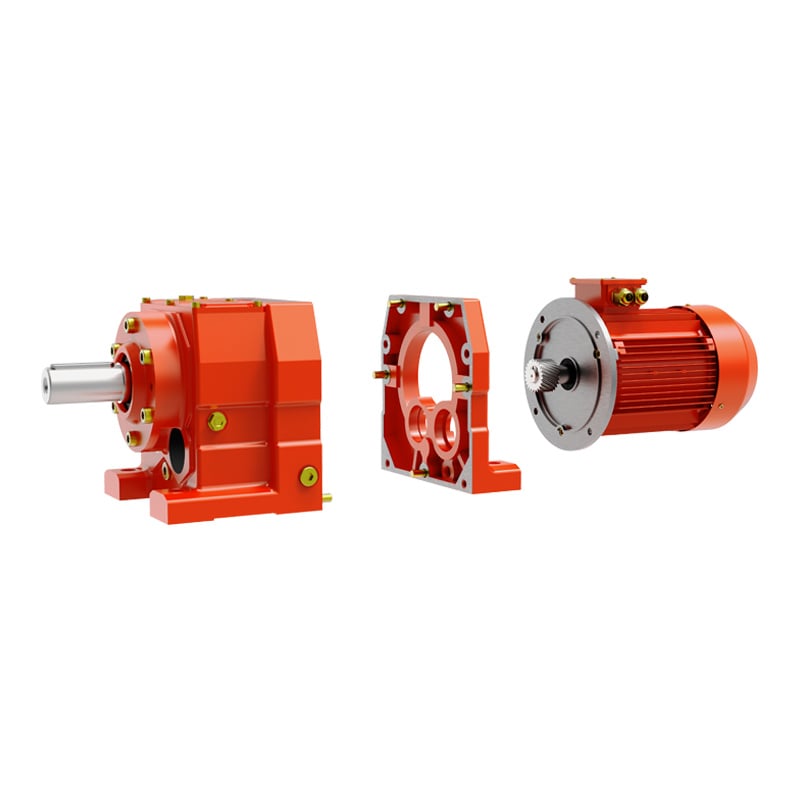
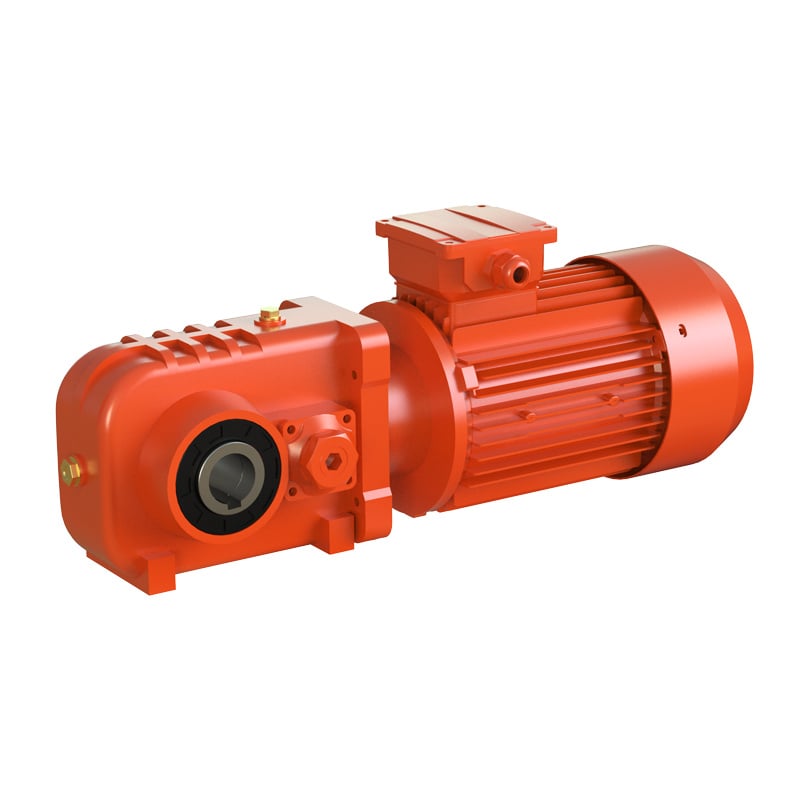
Pour garantir une adhérence durable de la peinture sur les carter en fonte et en aluminium, chaque étape de production doit être exécutée avec rigueur. Chez Wuma Drive, la finition de surface des carter suit une procédure normalisée en continu comportant cinq étapes :
La surface du boîtier est soigneusement nettoyée afin d’éliminer la poussière, les graisses tenaces et les huiles de coupe, puis séchée à l’aide de chaleur ou de chiffons en microfibre et essuyée avec de l’alcool avant l’application de l’apprêt. Toute rouille présente sur la surface est entièrement éliminée par brossage métallique ou par sablage, puis traitée immédiatement afin d’empêcher la réoxydation du métal nu.
Les surfaces en métal nu sont meulées à l’aide de matériaux abrasifs grossiers de granulométrie 50 à 60 ou de laine d’acier. Cela crée un profil microscopique idéal qui améliore considérablement l’adhérence de l’apprêt et empêche le décollement de la peinture sous les vibrations opérationnelles.
Avant l’application de la peinture, les techniciens scellent soigneusement toutes les zones devant rester en métal nu — notamment les prolongements de l’arbre de sortie, les alésages de centrage du moteur, les sièges des joints d’étanchéité, les roulements, les bouchons de ventilation et les plaques signalétiques. Du papier masquant, du ruban de haute qualité et des bouchons adaptés aux formes bloquent les ouvertures afin d’empêcher la peinture de pénétrer dans les composants internes.
Des apprêts à forte adhérence et des couches de finition protectrices, offrant une excellente résistance à l’humidité, aux chocs et à la corrosion, sont sélectionnés en fonction de l’environnement d’exploitation. Les pistolets de pulvérisation maintiennent une distance constante et une vitesse stable ; une technique de pulvérisation en couches minces (généralement 2 à 4 couches) est appliquée afin d’assurer un nivellement homogène, une saturation chromatique intense et une protection complète, sans coulures ni affaissements.
Les boîtes de vitesses fraîchement peintes durcissent dans un environnement bien ventilé et à température stable (environ 20 °C / 70 °F), à l’abri de toute chaleur extrême ou d’un ensoleillement direct, afin d’éviter l’apparition de bulles ou de fissures. Une fois complètement sèches, l’épaisseur du film peint est vérifiée et la surface est polie pour garantir une finition lisse, durable et exempte de défauts.
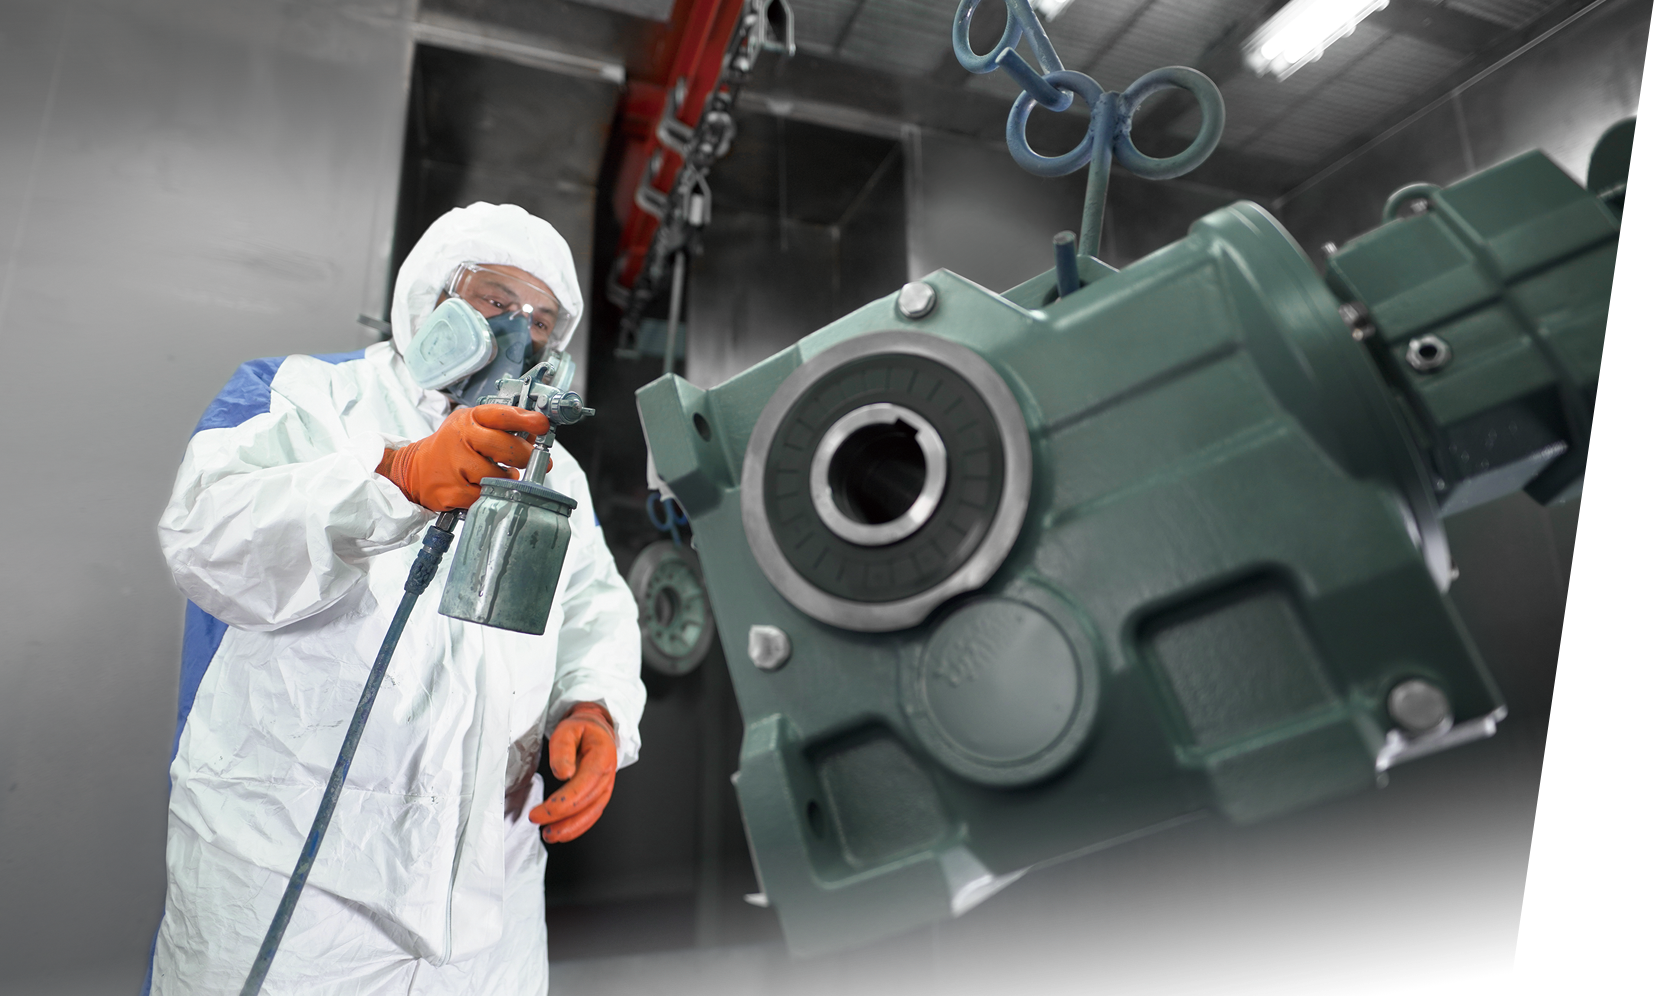
Figure 1 : Opération de peinture par pulvérisation de précision sur la ligne de revêtement des boîtes de vitesses Wuma Drive.
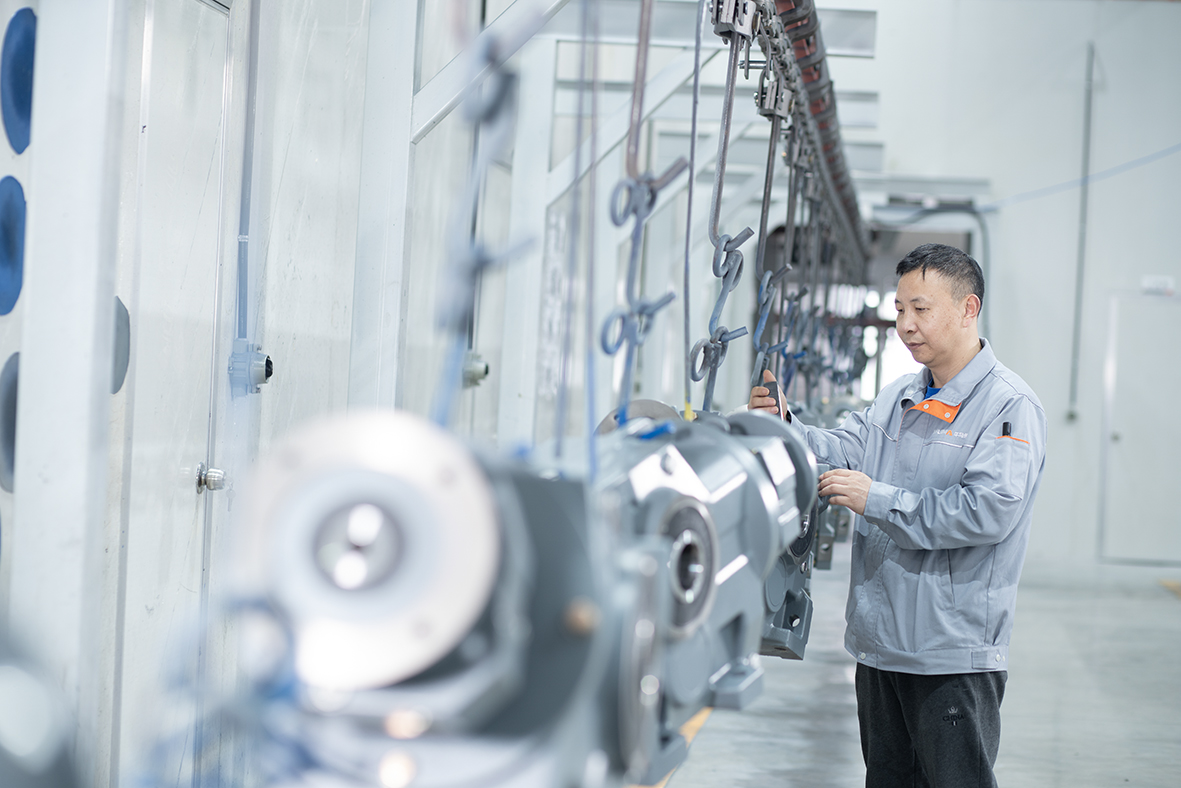
Figure 2 : Technicien qualité vérifiant l’épaisseur du film sec (DFT) sur le carter de boîte de vitesses durci.
La protection contre la corrosion n’est jamais universelle. Une protection insuffisante provoque une rouille prématurée du boîtier et une contamination de l’huile, tandis qu’une surprotection alourdit inutilement les coûts d’approvisionnement. Wuma Drive propose des systèmes de revêtement conçus et classés selon Les classes de corrosivité atmosphérique ISO 12944-2 :
| Classe de corrosivité | Environnement cible | Système de revêtement typique | Épaisseur totale sèche (μm) | Catégorie de durabilité |
|---|---|---|---|---|
| C1 (Très faible) | Installations intérieures chauffées, air propre, faible humidité (entrepôts logistiques, fabrication propre). | Une ou deux couches d’alkyde modifié, ou primaire + émail. | 60 – 80 μm | Élevée (> 15 ans) |
| C2 (Faible) | Espaces intérieurs non chauffés avec condensation occasionnelle (ateliers d’assemblage industriels généraux). | Primaire à base de résine synthétique + couche de finition polyuréthane. | 80 – 120 μm | Moyen – Élevé (7–15 ans) |
| C3 (Moyenne) | Atmosphères urbaines et industrielles, teneur modérée en SO₂ 2ateliers humides (conditionnement d’aliments et de boissons, brasseries). | Primaire époxy + couche de finition polyuréthane bicomposant. | 120 – 160 μm | Élevée (> 15 ans) |
| C4 (Élevée) | Usines chimiques, zones côtières à salinité modérée, convoyeurs miniers extérieurs, unités de traitement des eaux. | Primaire époxy riche en zinc + couche barrière époxy intermédiaire + polyuréthane aliphatique bicomposant. | 180 – 240 μm | Élevée (> 15 ans) |
| C5 (Très élevé / marin) | Plateformes offshore, ports maritimes, zones exposées à des projections chimiques sévères, condensation industrielle extrême. | Époxy à paillettes de verre à forte épaisseur/zinc + fluoropolymère haute durabilité ou polyuréthane aliphatique. | 240 – 320+ μm | Très élevé (> 25 ans) |
La normalisation d’un processus de peinture certifié et évolutif procure des avantages économiques et opérationnels directs aux ingénieurs OEM et aux équipes de maintenance d’usine :
Les lignes d’assemblage automatisées en intérieur n’entraînent pas le coût élevé des peintures marines offshore. Nous adaptons strictement la chimie de la peinture et l’épaisseur du film à vos paramètres de fonctionnement.
Dans les machines destinées aux secteurs alimentaire et pharmaceutique, des écaillures de peinture pénétrant dans le flux de produit entraînent des rappels catastrophiques. Nos systèmes C3–C4 résistent aux nettoyages à haute pression sans cloquage ni décollement.
Chaque boîte de vitesses expédiée enregistre, dans un dossier, sa spécification de traitement de surface vérifiée ainsi que son registre d’inspection, garantissant la conformité lors des audits techniques clients.
En neutralisant la porosité de surface sur la fonte ductile moulée en sable et sur l’aluminium moulé sous haute pression, nos systèmes de revêtement empêchent la piqûre sous-jacente et la fissuration par fatigue.
Le revêtement de surface ne constitue qu’un maillon de la chaîne intégrée de fabrication de groupes motopropulseurs de Wuma Drive. Il s’articule directement avec l’usinage de précision en amont et avec la validation acoustique/du fonctionnement en aval :
Les revêtements C1 sont des systèmes monocouche ou bicouche (épaisseur sèche de 60 à 80 μm), conçus pour des environnements intérieurs propres et chauffés, avec une atmosphère neutre. Les revêtements C5 sont des systèmes multicouches robustes à base d’époxy et de polyuréthane (épaisseur sèche de 240 à 320+ μm), conçus pour des atmosphères chimiquement agressives, les eaux usées industrielles ou les embruns salins marins en milieu offshore.
Le masquage protège les interfaces fonctionnelles critiques, notamment les prolongements d’arbres usinés, les lèvres de contact des joints d’étanchéité à huile, les brides de centrage de fixation, les bouchons de ventilation et les plaques signalétiques. Un dépôt de peinture par projection sur ces surfaces provoque des fuites d’étanchéité, des désaxements d’arbres, des erreurs d’alignement et un grippage des accouplements moteurs.
Un dégraissage approfondi, un décapage de la rouille et un meulage mécanique de la surface créent un profil d’ancrage propre et texturé sur le métal nu. Cela élimine les huiles résiduelles et l’oxydation, optimisant ainsi l’adhérence de la sous-couche et empêchant le décollement ou l’écaillage de la peinture dans des conditions de travail sévères.
Oui. La chaîne de peinture automatisée de Wuma Drive accepte des spécifications RAL personnalisées, des revêtements spécialisés à haute température et des épaisseurs de film sec définies par le client, certifiées à l’aide d’épaisseurs de film sec et d’essais d’adhérence par réseau en croix.
Des lignes de lavage respectant les normes alimentaires aux convoyeurs portuaires marins à usage intensif, les ingénieurs de Wuma Drive fournissent des spécifications de revêtement personnalisées conformes à la norme ISO 12944 (classes C1 à C5) pour vos équipements mécaniques.
 Actualités chaudes
2026-08-26
2026-08-18
2026-08-15
2026-08-11
2026-07-31
2026-07-29
Bienvenue chez Wuma, un fabricant engagé dans le développement et la fabrication de divers types de réducteurs et motoréducteurs pour le domaine de la transmission par engrenages.
No. 10, Xiangcun Industrial Zone, Dongyuan Town, Qingtian County, Lishui City, Zhejiang, China
Copyright © Zhejiang Wuma Drive Co., Ltd All Rights Reserved Politique de confidentialité Blog
 EN