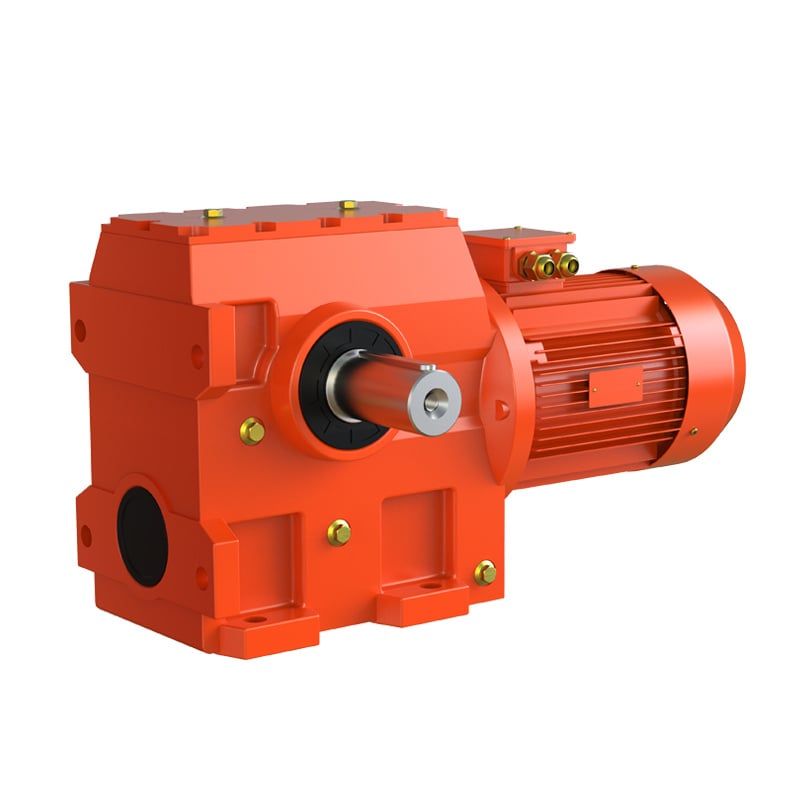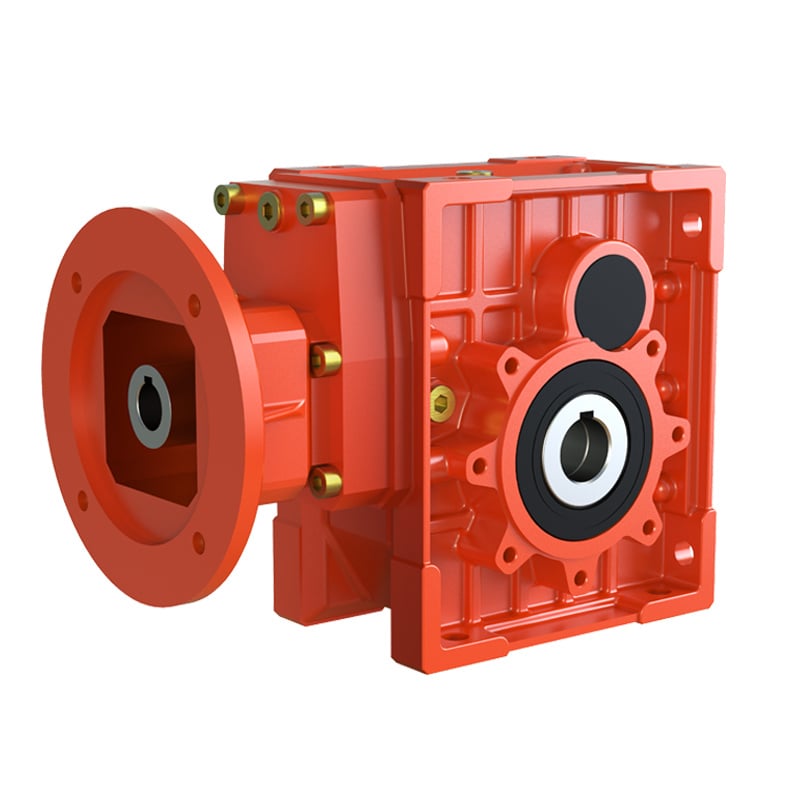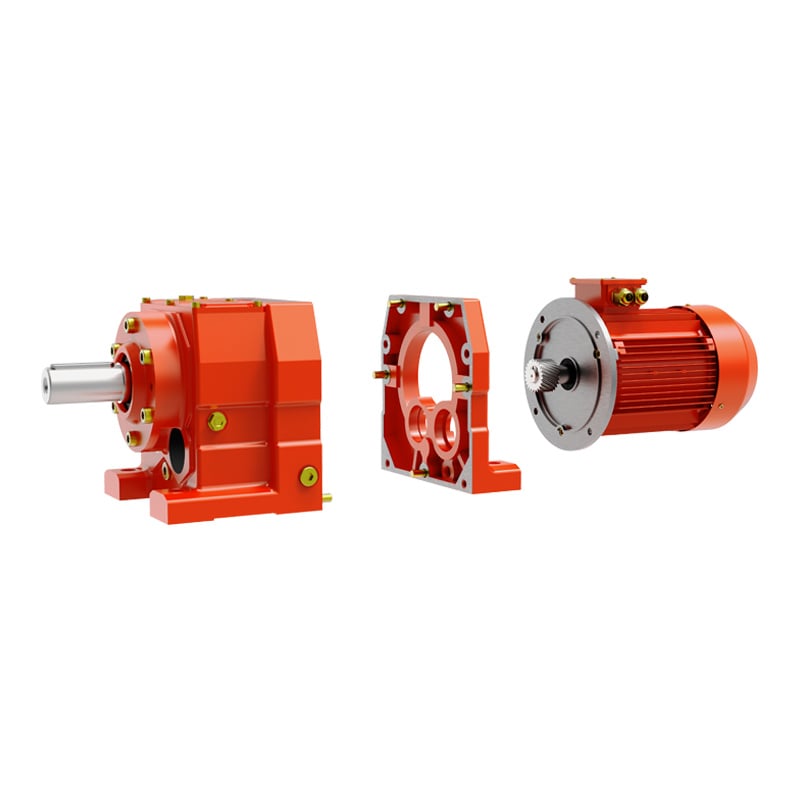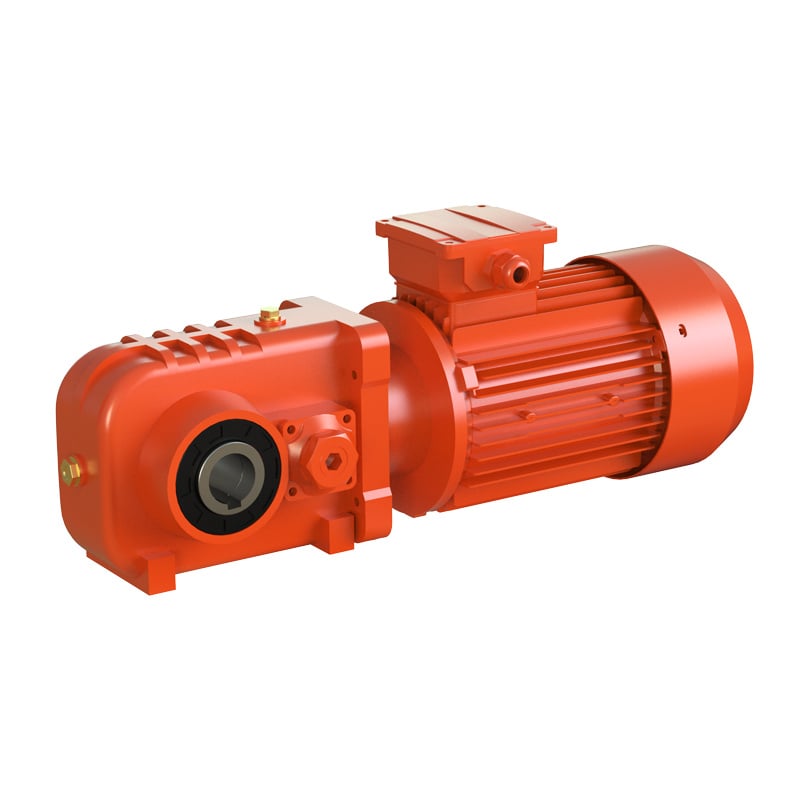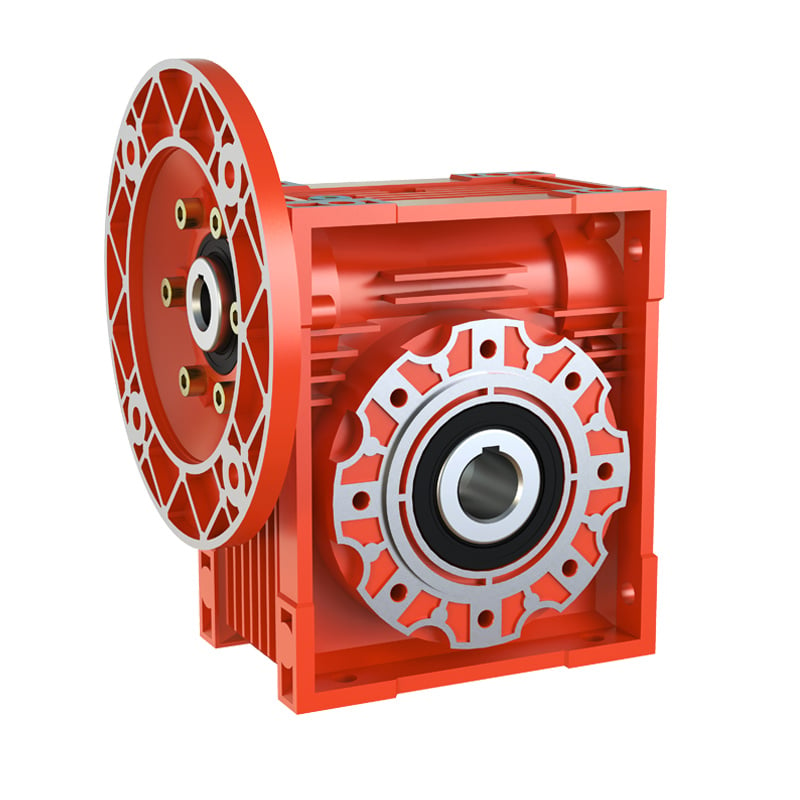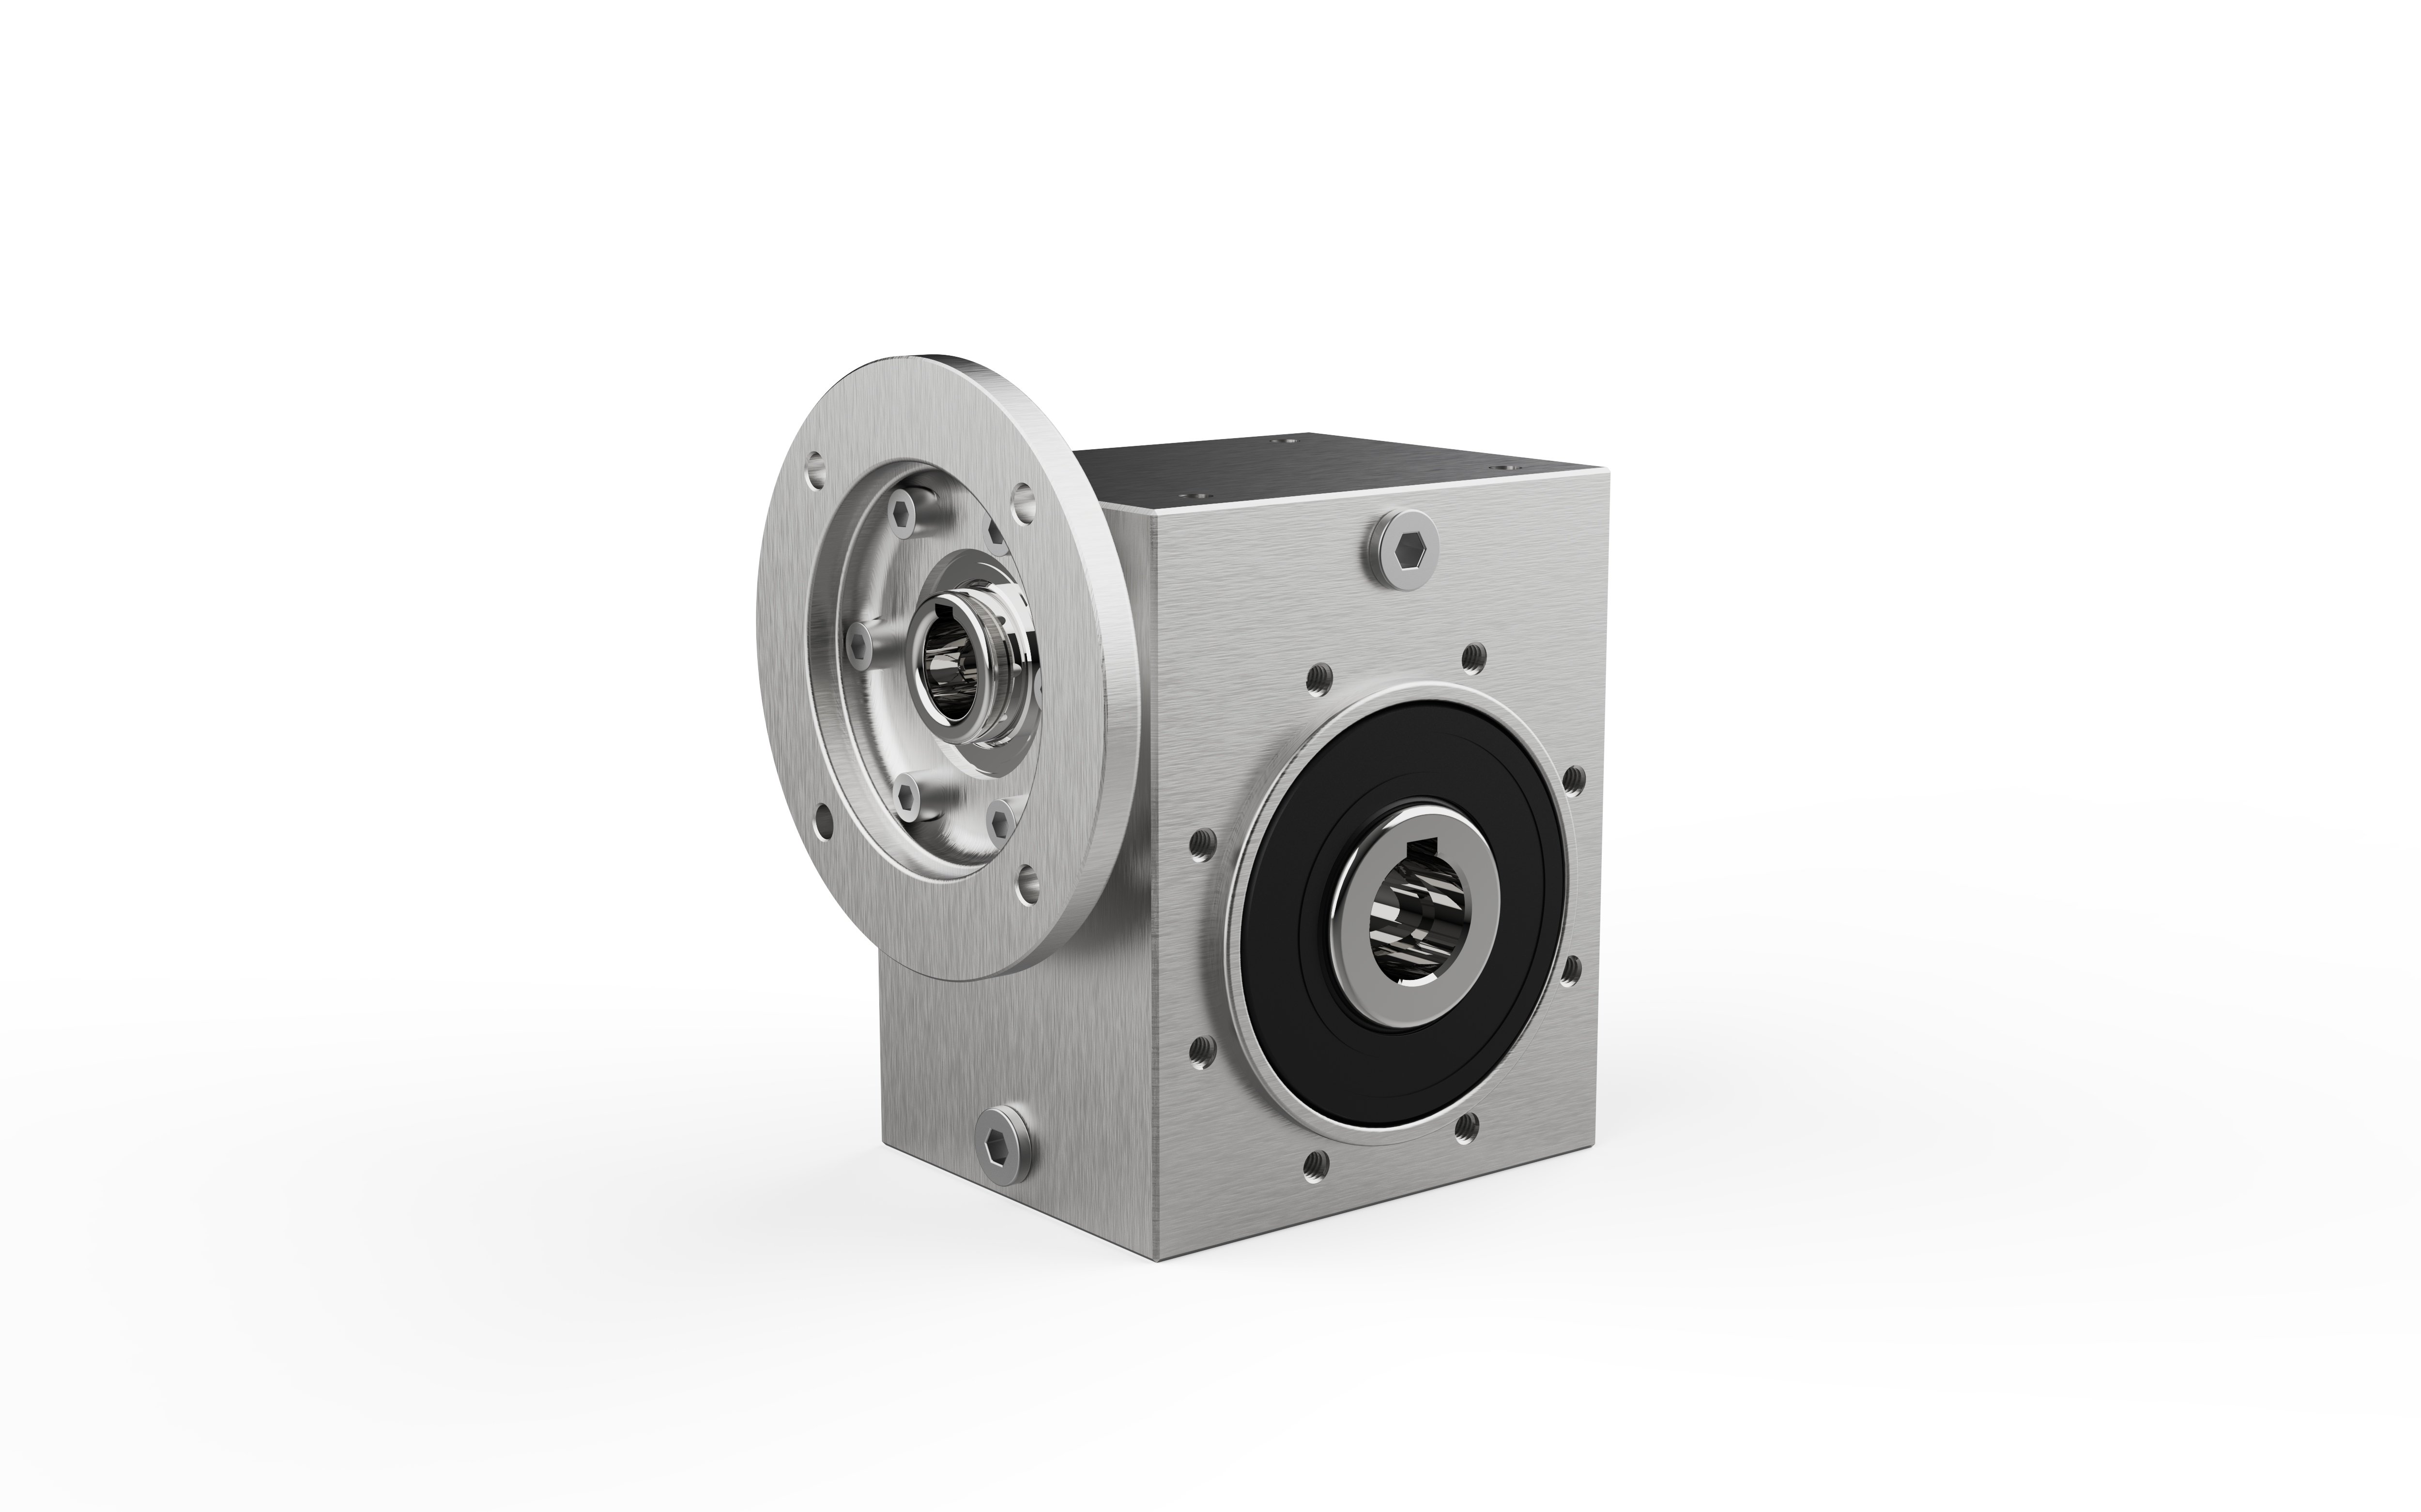
Dökme demir ve alüminyum dişli muhafazalarında dayanıklı boya yapıştırmasını sağlamak için her üretim aşamasında titizlikle çalışmak gerekir. Wuma Drive'da muhafaza yüzey bitirme işlemi, sürekli beş aşamalı bir standart işletme prosedürünü takip eder:
Muhafaza yüzeyi, toz, dirençli yağ ve kesme yağlarını uzaklaştırmak amacıyla kapsamlı şekilde temizlenir; ardından ısıtma veya mikrofiber bezlerle kurutulur ve astarlama öncesi alkolle silinir. Yüzeydeki herhangi bir pas, tel fırça ile temizleme veya kumlama yöntemiyle tamamen giderilir ve açığa çıkan metal yüzeyin yeniden oksitlenmesini önlemek amacıyla hemen tedavi edilir.
Ham metal yüzeyler, kaba 50–60 mesh aşındırıcı malzemeler veya çelik yünü kullanılarak zımparalanır. Bu işlem, astarın yapışmasını önemli ölçüde artırıp operasyonel titreşim altında boya soyulmasını önleyen ideal bir mikroskopik diş profili oluşturur.
Boya uygulamasından önce teknisyenler, çıplak metal kalması gereken tüm alanları – çıkış mili uzantıları, motor pilot delikleri, yağ contası oturma yüzeyleri, rulmanlar, nefes alma ventileri ve isim plakaları dahil – dikkatlice kapatır. Maskelenme kağıdı, yüksek kaliteli bant ve şekle uyum sağlayan tıkamalar, boyanın iç bileşenlere sızmasını engellemek için açıklıkları kapatır.
Yüksek yapışma özelliğine sahip astarlar ve koruyucu üst kaplamalar, işletme ortamına göre seçilir; bu kaplamalar üstün nem, darbe ve korozyon direnci sağlar. Püskürtme tabancaları, tutarlı mesafe ve sabit hızda çalıştırılır; düzgün seviyelendirme, zengin renk doygunluğu ve akıntı veya sarkma olmadan tam koruma sağlamak için ince katmanlı, çok katmanlı bir teknik (genellikle 2 ila 4 kat) uygulanır.
Yeni kaplanmış vites kutuları, kabarcık oluşumunu veya çatlaklanmayı önlemek için aşırı ısıdan ve doğrudan güneş ışığından uzakta, iyi havalandırılmış ve sıcaklık açısından sabit bir ortamda (yaklaşık 20 °C / 70 °F) sertleşir. Tamamen kuruduktan sonra boya filmi, kalınlık doğrulamasından geçirilir ve yüzey cilalanarak pürüzsüz, dayanıklı ve kusursuz bir yüzey elde edilir.
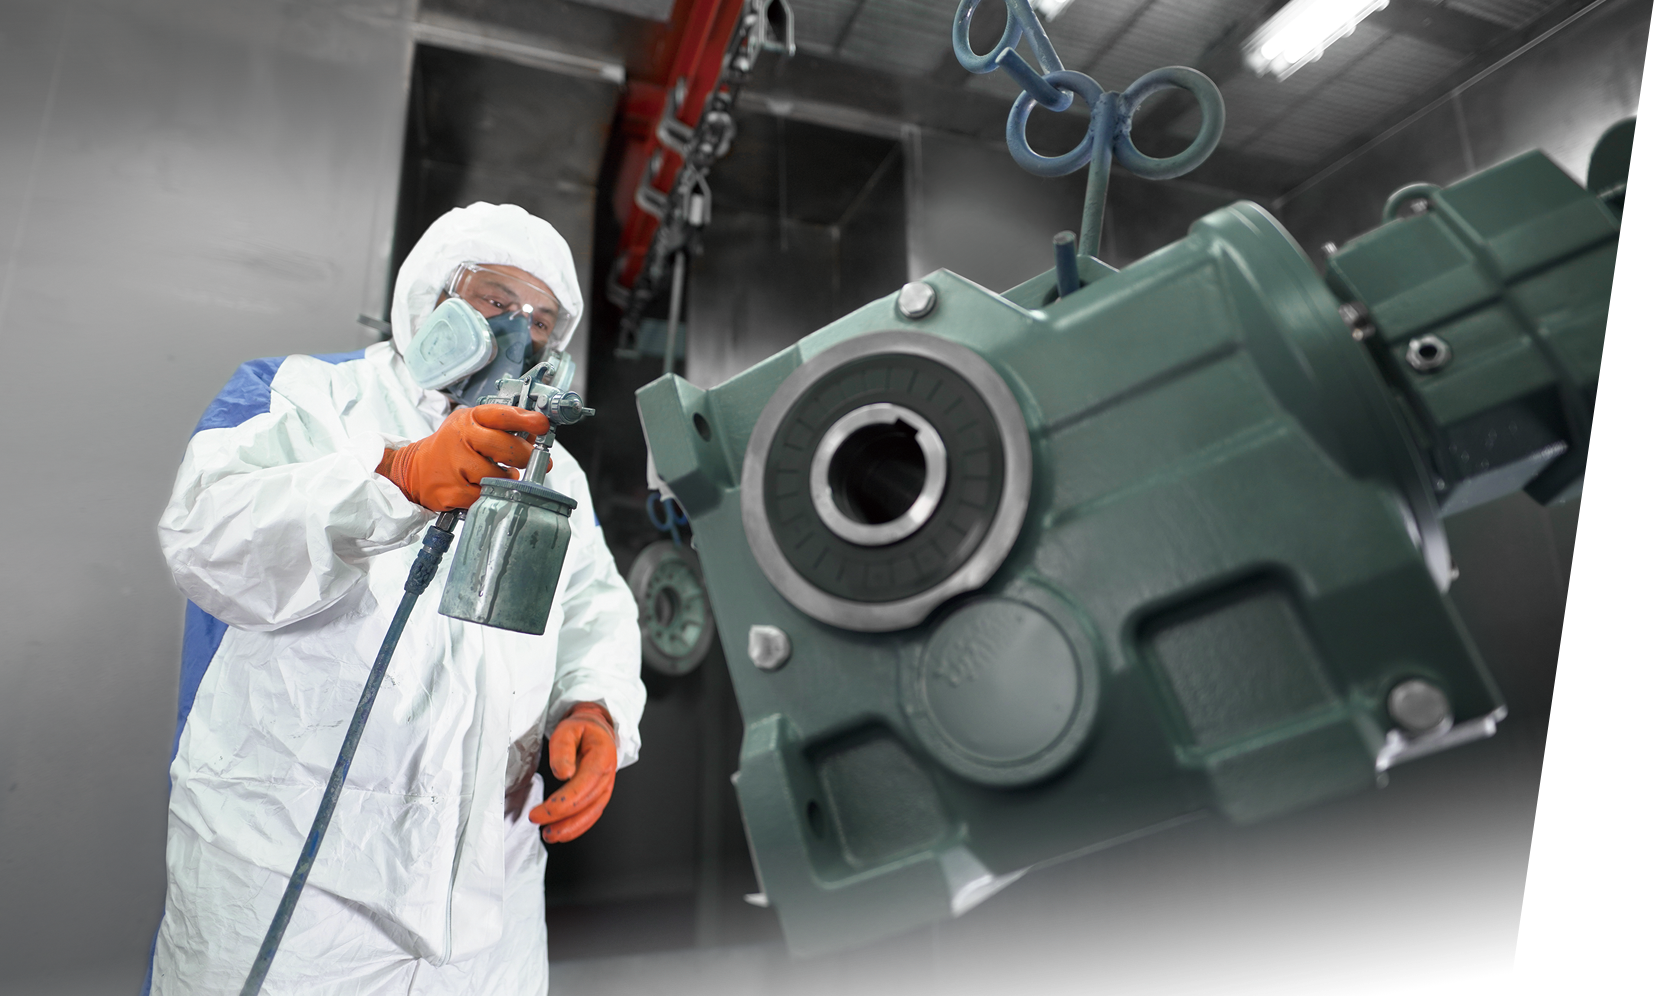
Şekil 1: Wuma Drive’un vites kutusu kaplama hattında hassas püskürtme boyama işlemi.
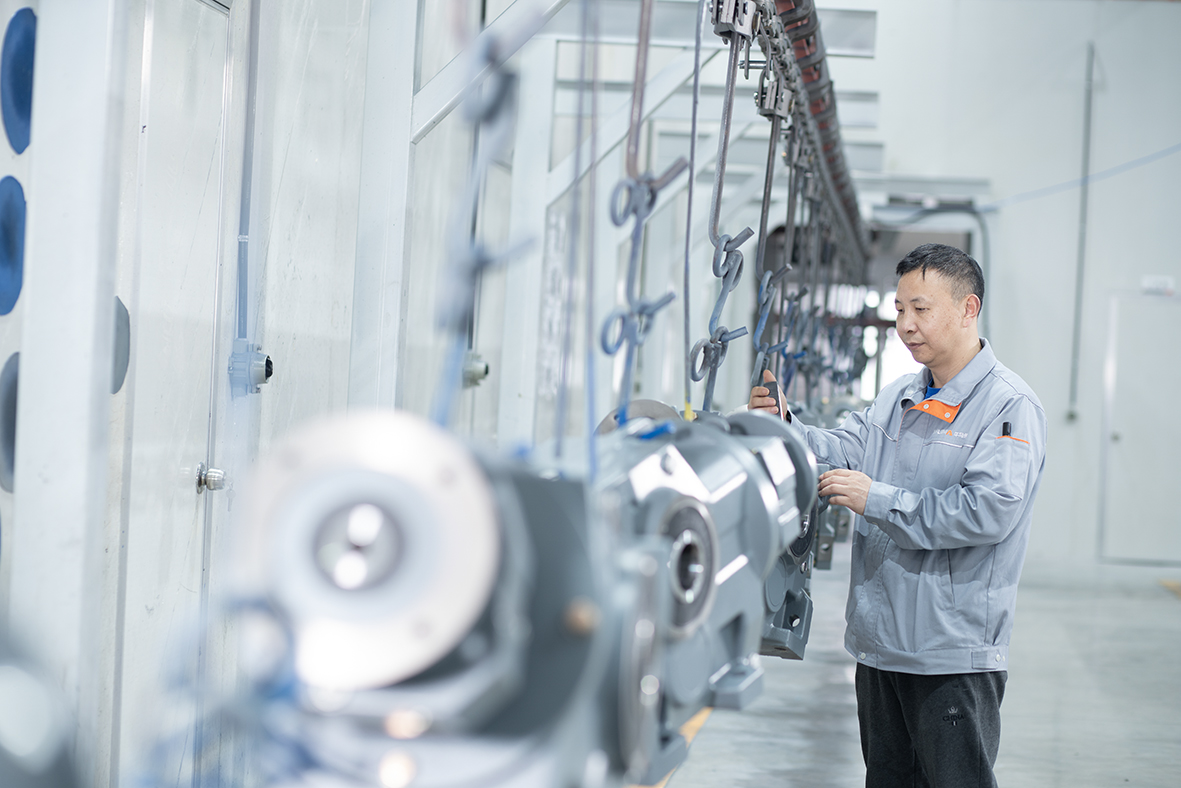
Şekil 2: Kalite teknisyeni, sertleşmiş vites kutusu muhafazasında kuru film kalınlığını (DFT) kontrol ediyor.
Korozyon koruması asla tek boyutun herkes için uygun olduğu anlamına gelmez. Yetersiz koruma, kasada erken paslanmaya ve yağ kirliliğine neden olurken; fazla koruma gereksiz satın alma sermayesiyle sonuçlanır. Wuma Drive, mühendislikle geliştirilmiş kaplama sistemleri sunar ve bu sistemler ISO 12944-2 atmosferik korozyon şiddeti sınıfları :
| Aşındırıcılık Sınıfı | Hedef Ortam | Tipik Kaplama Sistemi | Toplam DFT (μm) | Dayanıklılık Kategorisi |
|---|---|---|---|---|
| C1 (Çok Düşük) | Isıtılmış iç mekânlar, temiz hava, düşük nem (lojistik depoları, temiz üretim tesisleri). | Tek/iki katmanlı modifiye alkid veya astar + emayel. | 60 – 80 μm | Yüksek (> 15 yıl) |
| C2 (Düşük) | Nemlenme ihtimali olan ısıtılmamış iç mekânlar (genel fabrika montaj atölyeleri). | Sentetik reçine astarı + poliüretan üst kaplama. | 80 – 120 μm | Orta – Yüksek (7–15 yıl) |
| C3 (Orta) | Kentsel ve endüstriyel atmosferler, orta düzeyde SO 2; nemli atölyeler (gıda/içecek ambalajı, bira üretimi). | Epoksi astarı + iki bileşenli poliüretan üst kaplama. | 120 – 160 μm | Yüksek (> 15 yıl) |
| C4 (Yüksek) | Kimya tesisleri, orta tuzluluklu kıyı bölgeleri, açık havada çalışan madencilik taşıyıcıları, su arıtma üniteleri. | Çinko zengini epoksi astarı + ara epoksi bariyer + iki bileşenli alifatik poliüretan. | 180 – 240 μm | Yüksek (> 15 yıl) |
| C5 (Çok Yüksek / Deniz) | Açık deniz platformları, gemi limanları, şiddetli kimyasal sıçrama alanları, aşırı endüstriyel yoğunlaşma koşulları. | Yüksek katmanlı epoksi cam pulcuğu/çinko + yüksek dayanıklılıkta floropolimer veya alifatik poliüretan. | 240 – 320+ μm | Çok Yüksek (> 25 yıl) |
Sertifikalı, ölçeklenebilir bir boyama iş akışına standartlaşmak, OEM mühendisleri ve fabrika bakım ekipleri için doğrudan ekonomik ve operasyonel avantajlar sağlar:
Kapalı alanlarda otomatik montaj hatlarında açık deniz denizcilik boyalarının yüksek maliyeti ortaya çıkmaz. Boya kimyasını ve film kalınlığını tam olarak işletim parametrelerinize göre uyarlarız.
Gıda ve ilaç makinelerinde, ürün akışına giren boya parçacıkları felaket niteliğinde ürün geri çağırma süreçlerine neden olur. C3–C4 sistemlerimiz, kabarcık oluşumu veya soyulma göstermeden yüksek basınçlı temizlik işlemlerine dayanabilir.
Her sevkedilen redüktörün doğrulanmış yüzey işlemi spesifikasyonu ve muayene kaydı dosyalarda kayıt altına alınır; bu da müşteri teknik denetimleri sırasında uyumluluğu sağlar.
Kum dökümü sferoïdize dökme demir ve yüksek basınçlı döküm alüminyum üzerinde yüzey gözenekliliğini nötralize ederek, kaplama sistemlerimiz alt yüzeyde çukurlaşmayı ve yorulma çatlamalarını önler.
Yüzey kaplaması, Wuma Drive’un tamamen entegre güç aktarma organı üretim zincirinin yalnızca bir halkasıdır. Bu işlem, yukarı akıştaki hassas işlemenin yanı sıra aşağı akıştaki akustik/çalışma doğrulama süreçleriyle doğrudan koordine edilir:
C1 kaplamalar, temiz, ısıtılmış iç mekânlarda ve nötr havada kullanılan tek veya çift katmanlı sistemlerdir (DFT 60–80 μm). C5 kaplamalar ise agresif kimyasal ortamlar, endüstriyel atık su veya açık deniz tuz sisine dayanacak şekilde tasarlanmış ağır iş yüküne uygun çok katmanlı epoksi-polüretan sistemlerdir (DFT 240–320+ μm).
Maskeleme, işlenmiş mil uzantıları, yağ contası temas kenarları, montaj yönlendirme flanşları, nefes alma delikleri ve isim plakaları gibi kritik işlevsel arayüzleri korur. Bu yüzeylere yapılan fazla boya sıçraması, conta sızıntısı, mil titreşimi, hizalama hataları ve motor bağlantı elemanının sıkışmasına neden olur.
Kapsamlı yağ giderme, pas temizleme ve mekanik yüzey taşlama işlemi, çıplak metal üzerinde temiz ve dokulu bir tutunma profili oluşturur. Bu işlem, kalan yağları ve oksitleri ortadan kaldırır; astarın yapışmasını maksimize eder ve sert çalışma koşullarında boya soyulmasını veya dökülmesini önler.
Evet. Wuma Drive’ın otomatik boyama hattı, özel RAL spesifikasyonlarını, özel yüksek sıcaklık kaplamalarını ve kurumuş film kalınlığı ölçüm cihazları ile çapraz kesim yapışma testleriyle onaylanan müşteri tanımlı kurumuş film kalınlıklarını destekler.
Gıda sınıfı yıkama hatlarından ağır işlevli deniz limanı konveyörlerine kadar, Wuma Drive mühendisleri mekanik ekipmanlarınız için özelleştirilmiş ISO 12944 C1–C5 kaplama spesifikasyonları sağlar.
 Son Haberler
2026-08-26
2026-08-18
2026-08-15
2026-08-11
2026-07-31
2026-07-29
Dişli iletim alanı için çeşitli tipte dişli redüktörleri ve dişli motorlar geliştirme ve üretme konusunda kararlı olan Wuma'ya hoş geldiniz.
No. 10, Xiangcun Industrial Zone, Dongyuan Town, Qingtian County, Lishui City, Zhejiang, China
Copyright © Zhejiang Wuma Drive Co., Ltd All Rights Reserved Gizlilik Politikası Blog
 EN