Page d'accueil>Actualités et Blog>Vulgarisation Industrielle
Dans les systèmes complexes des réducteurs de vitesse, les joints à huile sont souvent l’un des composants les plus discrets, mais ils jouent un rôle crucial de « gardien ». Ils assurent de façon dynamique l’étanchéité entre l’arbre tournant et le carter fixe. Leur défaillance entraîne non seulement des fuites coûteuses de lubrifiant et une pollution environnementale, mais aussi une usure rapide et une corrosion des engrenages et des roulements causées par la pénétration de poussières et d’humidité externes, conduisant finalement à des arrêts catastrophiques de l’équipement. Une compréhension approfondie des mécanismes de vieillissement des joints à huile, ainsi qu’une intervention proactive, constituent donc les fondements d’une maintenance prédictive et d’un fonctionnement optimal de l’équipement.
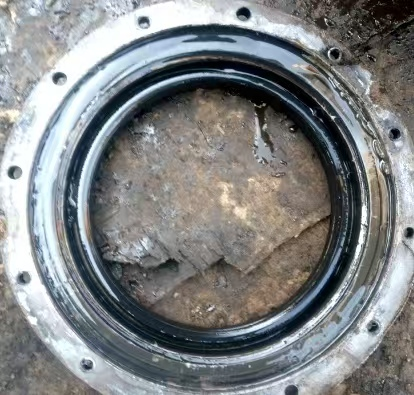
Figure 1 : Architecture en coupe d’un joint à lèvre radial pour huile, mettant en évidence le ressort garter, la lèvre d’étanchéité principale et la lèvre d’exclusion de poussière.
La dégradation d’un joint à lèvre est rarement causée uniquement par la friction mécanique. Elle résulte du couplage simultané de contraintes thermiques, chimiques, physiques et mécaniques :
Les vitesses de rotation de l’arbre et la friction continue au niveau de l’engrènement génèrent des températures localisées sur la lèvre nettement supérieures à celles de l’huile dans son ensemble. Une chaleur accrue accélère l’oxydation de l’élastomère, la migration des plastifiants et le réticulage radical. La lèvre en contact perd sa mémoire élastique, devient dure, cassante et incapable de suivre dynamiquement l’arbre.
Des additifs EP (pression extrême) agressifs à base de soufre et de phosphore, des polyalkylèneglycols (PAG) synthétiques ou des rinçages alcalins externes peuvent attaquer chimiquement les polymères de base. Des fluides incompatibles provoquent soit un gonflement volumétrique sévère (générant une friction excessive et des lèvres cloquées), soit une rétraction et une durcissement du matériau.
Dans les installations extérieures, sur ciment ou minières, du sable, des particules de quartz et de l’humidité en suspension dans l’air se déposent à l’entrée de l’arbre. Lorsque l’arbre tourne, des microabrasifs se logent sous la ligne de contact de la lèvre, formant une « pompe à boue abrasive » qui usine des rainures annulaires dans l’axe en acier et déchire le bord d’étanchéité.
Le montage des joints sans gabarits d’alignement provoque un positionnement oblique du joint dans l’alésage, des bords de lèvre inversés ou la détachement des ressorts en spirale. Le glissement sur des clavettes tranchantes sans cônes de protection crée des entailles microscopiques. En outre, le stockage des joints de rechange sous lumière UV directe ou à proximité de sources d’ozone déclenche des microfissures avant montage.
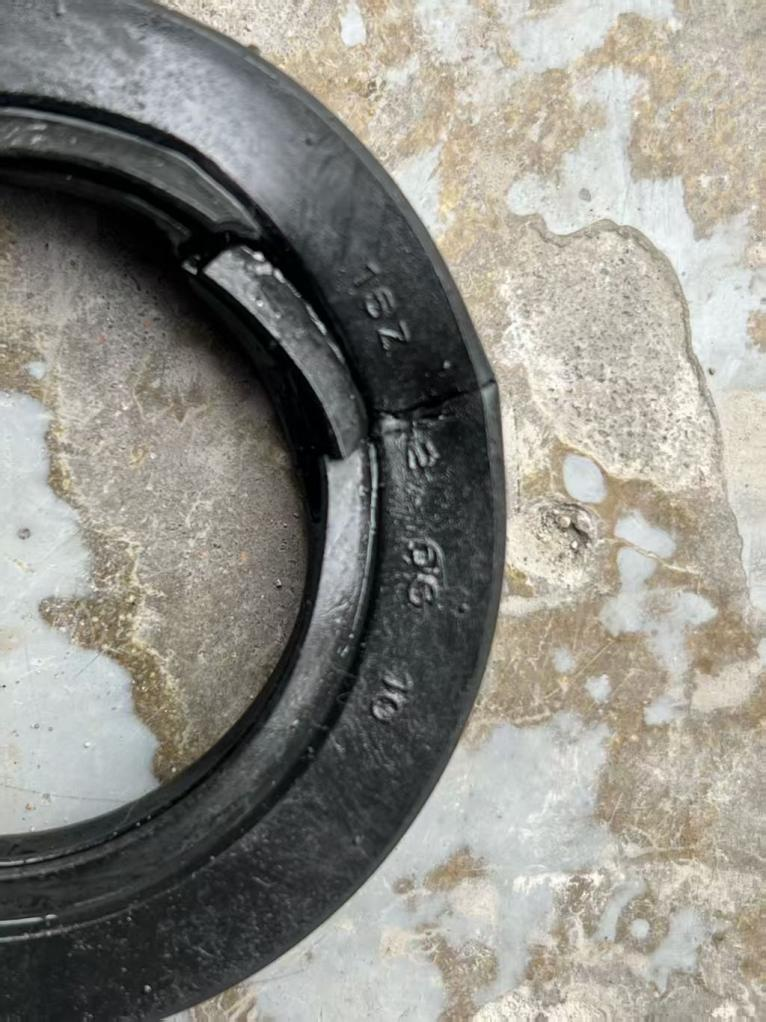
Figure 2 : Déclencheurs mécaniques courants de la dégradation des joints : usure de la gorge d’arbre, balancement dynamique et pression radiale excessive.
L’adéquation des propriétés de la formulation élastomère aux températures de fonctionnement, aux vitesses linéaires de surface et à la chimie des lubrifiants constitue le fondement de la longévité des joints :
| Type d’élastomère | Plage de température continue | Vitesse maximale de surface | Compatibilité chimique et aux huiles | Application idéale |
|---|---|---|---|---|
| NBR (nitrile) | -30°C to +100°C | Jusqu’à 12 m/s | Excellente avec les huiles minérales ; médiocre avec les synthétiques polaires et l’ozone | Convoyeurs industriels généraux, réducteurs intérieurs |
| FKM / Viton (fluoroélastomère) | -20°C à +200°C | Jusqu’à 25 m/s | Exceptionnel pour les synthétiques PAO, les huiles minérales, les acides et l’ozone | Arbres d’entrée à haute vitesse, mélangeurs lourds, fours |
| PTFE (Teflon) | -60 °C à +250 °C | Jusqu’à 35 m/s | Inertie chimique universelle ; aucun gonflement ; fonctionnement à sec possible | Transformation alimentaire, agitateurs chimiques, unités de lavage |
Transformer la maintenance des joints d’étanchéité — passant d’un remplacement réactif après panne à une ingénierie proactive de la fiabilité — repose sur quatre piliers fondamentaux liés à la fabrication et à l’exploitation :
La zone de contact du palier doit être durcie par induction à HRC 55–60 avec une profondeur de trempe minimale de 0,8 mm afin d’éviter les rainures. La rugosité de surface doit être strictement maintenue à Ra 0,2 à 0,8 µm (idéalement Ra 0,4 µm) par meulage axial sans marques d’alimentation en spirale, préservant ainsi un film fluide hydrodynamique stable sous la lèvre d’étanchéité.
Utiliser systématiquement des manchons de guidage pilotes et des dispositifs de pressage pneumatiques ou mécaniques spécialisés afin d’assurer un positionnement parfaitement carré dans l’alésage du boîtier. Graisser préalablement la lèvre d’étanchéité avec une graisse propre et compatible avant le montage. Le ressort enroulé de tension doit être orienté vers le réservoir d’huile interne afin d’exploiter la pression hydraulique pour assurer un contact radial positif.
Garder les ailettes de refroidissement du boîte de vitesses dégagées et maintenir la température de l’huile en dessous de 80 °C. En particulier, inspecter et nettoyer régulièrement le bouchon de ventilation ; un orifice obstrué provoque une augmentation de la pression de l’air lorsque le boîte de vitesses se réchauffe, forçant directement l’ouverture de la lèvre d’étanchéité et entraînant des fuites persistantes.
Dans les environnements sales ou soumis à des rinçages, utilisez des joints à double lèvre équipés d’un essuie-poussière auxiliaire monté côté extérieur, garnis de graisse barrière synthétique. Pour les applications sévères impliquant des boues ou des éclaboussures chimiques, ajoutez un joint en labyrinthe externe ou un déflecteur en forme de V afin de bloquer les abrasifs avant qu’ils n’atteignent la lèvre principale du joint.
Tous les réducteurs de vitesse standard et sur mesure Wuma Drive (y compris les séries WMRV, WKM et les modèles haute résistance) font l’objet de tests pneumatiques de pression à 100 % avant expédition. Les portées d’arbre sont usinées par plongée de précision, et des joints en élastomère fluoré (FKM) haut de gamme sont montés en série sur les modèles critiques à haute vitesse et haute température afin de garantir une mise en service sans aucune fuite.
Les performances des joints à lèvre dépendent étroitement de la composition des lubrifiants, de la précision de l’alignement des arbres et de l’intégrité des surfaces du carter. Découvrez nos guides d’ingénierie pour optimiser la fiabilité globale de votre système de transmission :
Comment les classes de viscosité (VG220/320), le choix entre huile et graisse, et les paquets d’additifs synthétiques interagissent avec les joints en élastomère et les engrenages internes.
Comparez les raccordements par bride et par accouplement afin d’éliminer le débattement radial de l’arbre et d’empêcher l’usure excentrique dynamique des joints tournants.
Découvrez comment le masquage de précision protège les portées de joint tournant et les alésages de centrage pendant la peinture par pulvérisation automatisée conforme à la norme ISO 12944 (classes C1 à C5).
Des normes IP55 à IP69K pour les lavages intensifs : comment les joints tournants sur arbre et les joints statiques du carter assurent une exclusion totale de la poussière et de l’eau.
Les signes précoces comprennent une légère brume huileuse ou des suintements autour de la sortie de l’arbre avant l’apparition de gouttes actives, des microfissures radiales sur la lèvre en élastomère, une chaleur excessive au niveau de la lèvre sur l’arbre, et une décoloration du lubrifiant causée par une intrusion atmosphérique.
Le FKM est recommandé lorsque les températures de fonctionnement dépassent continuellement 100 °C (jusqu’à plus de 200 °C), sur des arbres d’entrée à haute vitesse générant une chaleur de frottement importante, ou lors de l’utilisation de lubrifiants synthétiques (tels que des PAG ou des PAO contenant des additifs anti-usure extrêmes agressifs) qui dégradent le NBR.
La rugosité idéale de la portée d’arbre est comprise entre Ra 0,2 et Ra 0,8 μm (optimalement Ra 0,4 μm), obtenue par rectification en plongée afin d’éviter tout pas directionnel. Des surfaces plus rugueuses provoquent une usure abrasive rapide du bord d’étanchéité, tandis que des surfaces trop polies (Ra < 0,1 μm) ne parviennent pas à retenir le film lubrifiant hydrodynamique microscopique, entraînant un frottement à sec.
Lorsque le réducteur chauffe, l’air interne se dilate et augmente la pression dans le carter. Si la valve de décompression est obstruée, la pression interne force la lèvre d’étanchéité à se décoller de l’arbre ou pousse l’huile au-delà de la ligne de contact, entraînant des fuites persistantes.
Consultez l’équipe d’ingénierie applicative de Wuma Drive pour des solutions d’étanchéité haute durabilité et de transmission de précision sur mesure.
 Actualités chaudes
2026-08-26
2026-08-18
2026-08-15
2026-08-11
2026-07-31
2026-07-29
Bienvenue chez Wuma, un fabricant engagé dans le développement et la fabrication de divers types de réducteurs et motoréducteurs pour le domaine de la transmission par engrenages.
No. 10, Xiangcun Industrial Zone, Dongyuan Town, Qingtian County, Lishui City, Zhejiang, China
Copyright © Zhejiang Wuma Drive Co., Ltd All Rights Reserved Politique de confidentialité Blog
 EN