Hız düşürücülerin karmaşık sistemlerinde yağ contaları genellikle en az dikkat çeken bileşenlerden biridir; ancak dinamik olarak dönen mil ile sabit gövde arasındaki boşluğu sızdırmaz hâle getirerek hayati bir "kapı bekçisi" rolü üstlenir. Bu contaların arızalanması yalnızca pahalı yağ kaçaklarına ve çevre kirliliğine yol açmakla kalmaz, aynı zamanda dış toz ve nemin girmesine neden olur; bu da dişlilerin ve rulmanların hızla aşınmasına ve korozyona uğramasına neden olur ve sonunda felaket boyutunda ekipman arızalarına yol açar. Dolayısıyla yağ contalarının yaşlanma mekanizmasını derinlemesine anlamak ve buna yönelik proaktif müdahalelerde bulunmak, tahminî bakım ve üstün ekipman performansı elde etmenin temel taşlarıdır.
Şekil 1: Garter yayı, birincil sızdırmazlık dudak ve toz dışlama dudak vurgulanarak gösterilen radyal dudaklı yağ sızdırmazlığının kesitsel mimarisi.
Yağ sızdırmazlığının bozulması nadiren yalnızca mekanik sürtünmeden kaynaklanır. Isıl, kimyasal, fiziksel ve mekanik gerilmelerin eşzamanlı etkileşimiyle belirlenir:
Millerin dönme hızları ile sürekli temas sürtünmesi, yağın toplam sıcaklığından çok daha yüksek yerel dudak sıcaklıkları oluşturur. Yüksek ısı, elastomerin oksidasyonunu, plastikleştiricinin göçünü ve radikal çapraz bağlanmayı hızlandırır. Temas dudağı esnek belleğini kaybeder; sertleşir, kırılgan hâle gelir ve dinamik mil takibini yapamaz.
Agresif kükürt-fosfor aşırı basınç (EP) katkı maddeleri, sentetik polialkilen glikoller (PAG) veya dış alkalin temizleme yıkamaları, temel polimerleri kimyasal olarak hasara uğratabilir. Uyumsuz akışkanlar ya hacimsel şişmeyi (aşırı sürtünme ve kabarcıklı dudaklar oluşturur) ya da malzeme küçülmesini ve sertleşmesini neden olur.
Dış mekânda, çimento tesislerinde veya madencilik uygulamalarında havada askıda kalan kum, kuvars parçacıkları ve nem mil giriş hattı boyunca birikir. Mil döndükçe mikro-aşındırıcılar dudak çizgisi altına yerleşir ve “aşındırıcı süspansiyon pompası” oluşturur; bu da çelik milde halkasal oluklar açar ve conta kenarını yırtar.
Hizalama aparatları olmadan contaları bastırmak, eğik delik montajına, ters çevrilmiş dudak kenarlarına veya ayrılmış garter yaylarına neden olur. Koruyucu koniler olmadan keskin kılavuz kanallarının üzerinden kaydırmak mikroskobik çentiklere yol açar. Ayrıca yedek contaların doğrudan UV ışığı altında veya ozon kaynaklarının yakınında saklanması, montaj öncesi mikro çatlakların oluşmasına neden olur.
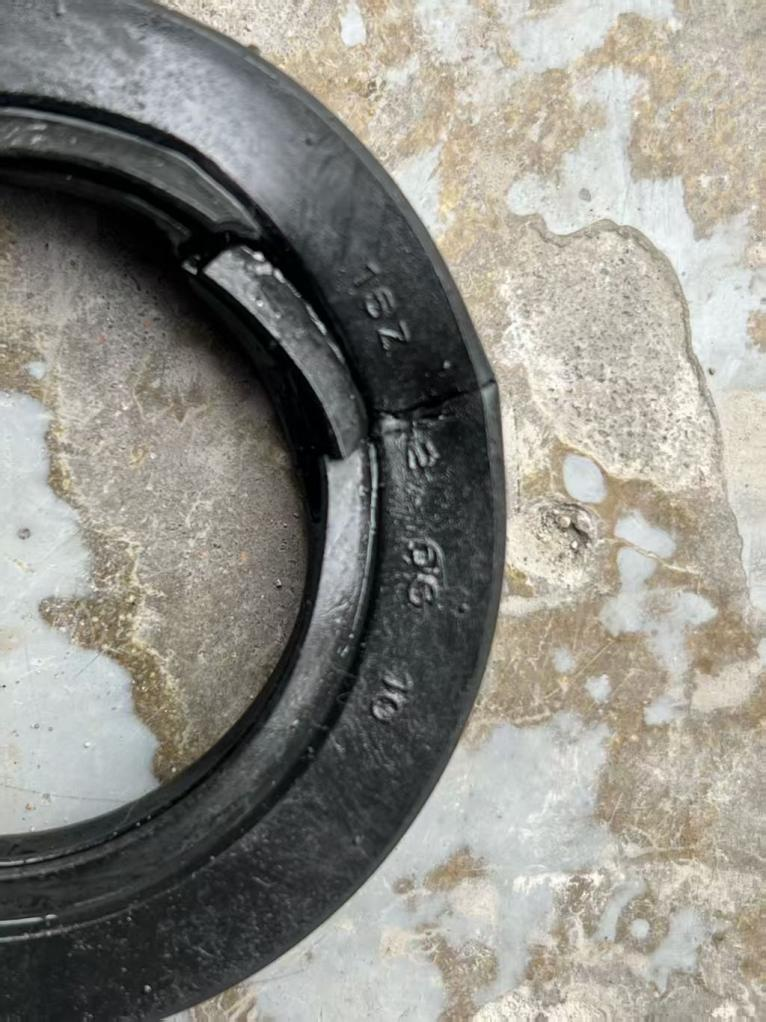
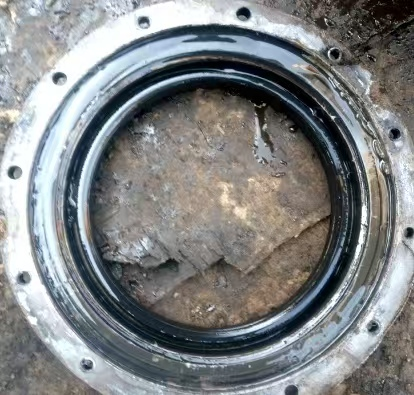
Şekil 2: Conta bozulmasının yaygın mekanik tetikleyicileri: mil yuvası aşınması, dinamik kaçma ve aşırı radyal basınç.
Conta ömrünün temeli, elastomer bileşimi özelliklerinin çalışma sıcaklıkları, yüzey çizgisel hızları ve yağlayıcı kimyasına uyum sağlamasıdır:
| Elastomer Türü | Sürekli Sıcaklık Aralığı | Maksimum Yüzey Hızı | Kimyasal ve Yağ Uyumluluğu | İdeal Uygulama |
|---|---|---|---|---|
| NBR (Nitril) | -30°C to +100°C | En fazla 12 m/s | Mineral yağlarla mükemmel uyumlu; polar sentetiklerle ve ozonla zayıf uyumlu | Genel sanayi taşıyıcıları, kapalı alan indirgeyicileri |
| FKM / Viton (Fluoroelastomer) | -20°C ile +200°C | 25 m/sn’ye kadar | PAO sentetikleri, mineral yağlar, asitler ve ozon açısından üstün | Yüksek hız giriş milleri, ağır iş yükü karıştırıcılar, fırınlar |
| PTFE (Teflon) | -60 °C ile +250 °C arasında | En fazla 35 m/s | Evrensel kimyasal inertlik; şişme yok; kuru çalışma yeteneği | Gıda işleme, kimyasal karıştırıcılar, yıkama üniteleri |
Conta bakımı yaklaşımını reaktif arıza tamiri yerine proaktif güvenilirlik mühendisliğine dönüştürmek, dört temel üretim ve işletme direğine dayanır:
Mafsallı temas bölgesi, indüksiyonla sertleştirilmelidir HRC 55–60 oluk oluşumunu önlemek için en az 0,8 mm sertleştirilmiş derinlikle birlikte. Yüzey pürüzlülüğü kesinlikle Ra 0,2 ila 0,8 μm (ideal olarak Ra 0,4 μm) spiraller besleme izleri bırakmadan batırma taşlama yöntemiyle sağlanmalı; bu, dudak altındaki sabit hidrodinamik akışkan filmi korur.
Her zaman kılavuz pilot kollu manşonları ve özel pnömatik ya da mekanik pres sabitleme aparatlarını kullanarak conta yuvasına dik oturtmayı sağlayın. Montajdan önce conta dudağını uyumlu ve temiz yağla önceden yağlayınız. Gerdirme yayının yönü, hidrolik basıncın pozitif radyal teması sağlamak üzere iç yağ rezervuarına doğru olmalıdır.
Şanzıman soğutma kabartılarını tıkanmadan tutun ve yağ sıcaklığını 80 °C’nin altında tutun. Özellikle önemlidir ki nefes alma tapası düzenli olarak kontrol edilip temizlensin; tıkalı bir ventil, şanzımanın ısınmasıyla birlikte hava basıncının yükselmesine neden olur ve bu durum doğrudan conta dudağını açar, sürekli sızdırmaya yol açar.
Kirli veya yıkama ortamlarında, yardımcı dış bord toz süpürgesiyle donatılmış çift dudaklı contaları ve sentetik bariyer yağıyla doldurulmuş contaları kullanın. Sert çamur veya kimyasal sıçrama koşullarında, ana conta dudaklarına ulaşmadan önce aşındırıcıları engellemek için harici labirent contası veya V-halka yönlendirici ekleyin.
Tüm Wuma Drive standart ve özel dişli kutuları (WMRV, WKM ve ağır iş serileri dahil) şu işlemlerden geçer: %100 pnömatik basınç testi sevkiyattan önce yapılır. Millerin yataklama yüzeyleri hassas dalma taşlama ile işlenir ve kritik yüksek hızlı ve yüksek sıcaklıklı modellerde sızdırmazlık garantisi sağlamak amacıyla premium florokauçuk (FKM) contalar standart olarak takılır.
Yağ contası performansı, yağlama kimyası, mil hizalama hassasiyeti ve muhafaza yüzeyi bütünlüğüyle birlikte çalışır. Tam güç aktarım sistemi güvenilirliğinizi optimize etmek için mühendislik kılavuzlarımızı inceleyin:
Viskozite sınıfları (VG220/320), yağ ile gres seçimi ve sentetik katkı maddesi paketlerinin elastomer salmastra contaları ile iç dişlilerle nasıl etkileşime girdiği.
Milin radyal sapmasını ortadan kaldırmak ve dinamik salmastra eksantrik aşınmasını önlemek için flanş ile kavrama bağlantılarını karşılaştırın.
Otomatikleştirilmiş ISO 12944 C1–C5 püskürtme boyama işlemi sırasında mil salmastra yuvalarını ve pilot delikleri korumak için hassas maskalamanın nasıl yapıldığını öğrenin.
IP55’ten IP69K yıkama standartlarına kadar: döner mil salmstraları ve sabit muhafaza conta bantlarının toz ile suyu tamamen dışlamasını sağlayan yöntemler.
Erken belirtiler arasında mil çıkışı çevresinde aktif damlama öncesinde hafif bir yağ sislenmesi ya da sızıntı, elastomer dudakta radyal mikroçatlaklar, dudak üzerindeki milde aşırı ısı birikimi ve atmosferik giriş nedeniyle yağın renk değişikliğine uğraması yer alır.
FKM, çalışma sıcaklıklarının sürekli olarak 100 °C’yi (200 °C ve üzeriye kadar) aştığı durumlarda, yüksek hızda dönen giriş millerinde yoğun sürtünme ısısı üretilen durumlarda veya NBR’yi bozan sentetik yağlayıcılar (ağır aşırı basınç katkı maddeleri içeren PAG veya PAO gibi) kullanıldığında önerilir.
İdeal mil yatağı yüzey pürüzlülüğü Ra 0,2 ila 0,8 μm aralığındadır (en uygun değer Ra 0,4 μm); yön verici eğim oluşumunu önlemek için derinlik taşlaması uygulanmalıdır. Daha pürüzlü yüzeyler contanın dudak kısmında hızlı aşınmaya neden olurken, aşırı parlak yüzeyler (Ra < 0,1 μm) hidrodinamik yağlama mikro-filmini tutamaz ve kuru sürtünmeye yol açar.
Kısmet düşürücü ısındıkça iç hava genleşir ve muhafenin basıncı artar. Eğer nefes alma valfi tıkanırsa, iç basınç sızdırmazlık dudaklarını mile ayırır ya da yağın temas çizgisini geçmesine neden olur; bu da sürekli sızıntıya yol açar.
Özelleştirilmiş yüksek dayanıklılıkta sızdırmazlık ve hassas tahrik sistemi çözümleri için Wuma Drive’ın uygulama mühendisliği ekibiyle görüşün.
 Son Haberler
2026-08-26
2026-08-18
2026-08-15
2026-08-11
2026-07-31
2026-07-29
Dişli iletim alanı için çeşitli tipte dişli redüktörleri ve dişli motorlar geliştirme ve üretme konusunda kararlı olan Wuma'ya hoş geldiniz.
No. 10, Xiangcun Industrial Zone, Dongyuan Town, Qingtian County, Lishui City, Zhejiang, China
Copyright © Zhejiang Wuma Drive Co., Ltd All Rights Reserved Gizlilik Politikası Blog
 EN