في الأنظمة المعقدة لمخفضات السرعة، تُعد أختام الزيت أحد المكونات الأقل وضوحًا، ومع ذلك فهي تؤدي دور «حارس البوابة» الحيوي. فهي تُغلق ديناميكيًّا الفراغ بين العمود الدوراني والهيكل الثابت. وعند فشلها، لا يؤدي ذلك فقط إلى تسرب زيت التشحيم المكلف وتلوث البيئة، بل ويسبب أيضًا تآكلًا سريعًا وتآكلًا في التروس والمحامل بسبب دخول الغبار والرطوبة الخارجية، ما يؤدي في النهاية إلى توقف المعدات عن العمل بشكل كارثي. ولذلك، فإن الفهم العميق لآلية تقدم عمر أختام الزيت والتدخل الاستباقي يُشكِّلان حجر الزاوية لتحقيق الصيانة التنبؤية وتشغيل المعدات بكفاءة عالية.
الشكل ١: المقطع العرضي لهيكل ختم زيت دائري ذي حافة، مع إبراز النابض الحلزوني وحافة الختم الأساسية وحافة استبعاد الغبار.
إن تدهور ختم الزيت نادرًا ما ينتج عن الاحتكاك الميكانيكي وحده. بل يخضع لتداخل متزامن للإجهادات الحرارية والكيميائية والفيزيائية والميكانيكية:
وتؤدي سرعات دوران العمود والاحتكاك المستمر عند نقطة التلامس إلى ارتفاع درجة حرارة الحافة في المنطقة المحلية بشكلٍ كبيرٍ مقارنةً بدرجة حرارة الزيت ككل. ويُسرّع هذا الارتفاع في الحرارة أكسدة المطاط الصناعي وانتقال المُليّنات وتكوين الروابط التساهمية الجذرية. وبذلك تفقد الحافة المتلامسة ذاكرتها المرنة، فتصبح صلبة وهشّة وغير قادرة على تتبع حركة العمود ديناميكيًّا.
يمكن أن تهاجم المضافات الكيميائية المضادة للضغط الشديد (EP) التي تحتوي على الكبريت والفوسفور بشكل عدواني، أو غلايكولات البولي ألكيلين الاصطناعية (PAG)، أو عمليات الغسل القلوية الخارجية، البوليمرات الأساسية كيميائيًّا. وتؤدي السوائل غير المتوافقة إلى انتفاخ حجمي شديد (مما يولِّد احتكاكًا مفرطًا وتشقُّقات في الحواف الختمية) أو انكماش المادة وتصلُّبها.
في المنشآت الخارجية أو في مواقع الأسمنت أو التعدين، تستقر الرمال العالقة في الهواء وجزيئات الكوارتز والرطوبة على طول مدخل العمود. وعند دوران العمود، تتراكم الجسيمات الدقيقة التآكلية أسفل خط الحافة، مشكِّلة ما يُعرف بـ«مضخة الطين التآكلية» التي تُحدث تآكلًا حلقيًّا في سطح العمود الفولاذي وتُمزِّق الحافة الختمية.
يؤدي تركيب الأختام بالضغط دون استخدام أدوات التموضع إلى تركيب غير متماثل في الفتحة، أو انقلاب حواف الحافة المطاطية، أو انفصال نابض الجارتير. كما أن سحب الختم عبر المفاتيح الحادة دون استخدام أقماع واقية يؤدي إلى ظهور شقوق دقيقة جدًّا. علاوةً على ذلك، فإن تخزين الأختام الاحتياطية تحت أشعة فوق بنفسجية مباشرة أو بالقرب من مصادر الأوزون يُحفِّز تشكل شقوق دقيقة قبل التركيب.
الشكل ٢: أكثر المسببات الميكانيكية شيوعًا لتدهور الختم: تآكل حفرة العمود، والانحراف أثناء الدوران، والضغط الشعاعي المفرط.
يتمثل الأساس الذي تقوم عليه متانة الختم في مطابقة خصائص المركب المطاطي لدرجة حرارة التشغيل، وسرعة السطح الخطية، وتركيب المادة التشحيمية:
| نوع المطاطية | نطاق الحرارة المستمرة | أقصى سرعة سطحية | التوافق الكيميائي والزيتي | التطبيق المثالي |
|---|---|---|---|---|
| NBR (النتريل) | -30°C إلى +100°C | تصل إلى ١٢ م/ث | ممتاز مع الزيوت المعدنية؛ ضعيف مع الزيوت التركيبية القطبية والأوزون | ناقلات صناعية عامة، وحدات تخفيض داخلية |
| FKM / فيتون (فلوروإيلاستومر) | -20 درجة مئوية إلى +200 درجة مئوية | حتى ٢٥ م/ث | متميز في زيوت PAO الاصطناعية، والزيوت المعدنية، والأحماض، والأوزون | محاور الإدخال عالية السرعة، والمُحرّكات الثقيلة، والأفران |
| PTFE (تفلون) | -٦٠°م إلى +٢٥٠°م | حتى ٣٥ م/ث | خامل كيميائيًّا على نحو شامل؛ لا انتفاخ على الإطلاق؛ قادر على التشغيل الجاف | معالجة الأغذية، والمُحرّكات الكيميائية، ووحدات الغسل |
يَتضمَّن تحويل صيانة الختم من الاستبدال العلاجي بعد الأعطال إلى هندسة موثوقة استباقية أربعة أركان أساسية في التصنيع والتشغيل:
يجب أن يخضع منطقة تلامس السطح الدوار للصلادة بالتحريض إتش آر سي ٥٥–٦٠ مع عمق تصلب أدنى قدره ٠٫٨ مم لمنع التآكل الحلزلي. ويجب الحفاظ بدقة على خشونة السطح عند را ٠٫٢ إلى ٠٫٨ ميكرومتر (والمثالي هو را ٠٫٤ ميكرومتر) باستخدام طريقة الطحن العمودي دون آثار تغذية حلزونية، للحفاظ على فيلم سائل هيدروديناميكي ثابت تحت الشفة.
استخدم دائمًا أكمام التوجيه المُرشِدة والتجهيزات الخاصة بالضغط الهوائي أو الميكانيكي لضمان تركيبٍ مربعٍ دقيقٍ داخل فتحة الجسم. وقم بتزييت شفة الختم مسبقًا بدهن نظيف متوافق قبل التركيب. ويجب أن يواجه زنبرك التوتر الدائري الخزان الزيتي الداخلي للاستفادة من الضغط الهيدروليكي لتحقيق تماسٍ شعاعي إيجابي.
احرص على عدم انسداد ضلوع تبريد علبة التروس، وحافظ على درجة حرارة الزيت دون ٨٠°م. وبشكل جوهري، فحص سدادة التهوية وتنظيفها بانتظام؛ إذ يؤدي انسداد الفتحة إلى ارتفاع ضغط الهواء مع ارتفاع درجة حرارة علبة التروس، ما يدفع شفة الختم فعليًّا نحو الخارج مسببًا تسربًا مستمرًا.
في البيئات المليئة بالغبار أو التي تتطلب غسلًا دوريًّا، استخدم أختام الشفتين المزدوجتين المزوَّدة بمسحّاة غبار خارجية مساعدة، ومملوءة بزيت حاجز اصطناعي. أما في المهام القاسية التي تتضمَّن الطين أو رش المواد الكيميائية، فزِد ختم متاهة خارجيًّا أو حلقة V منعكسة لحجب الجسيمات المسببة للتآكل قبل وصولها إلى شفة الختم الأساسية.
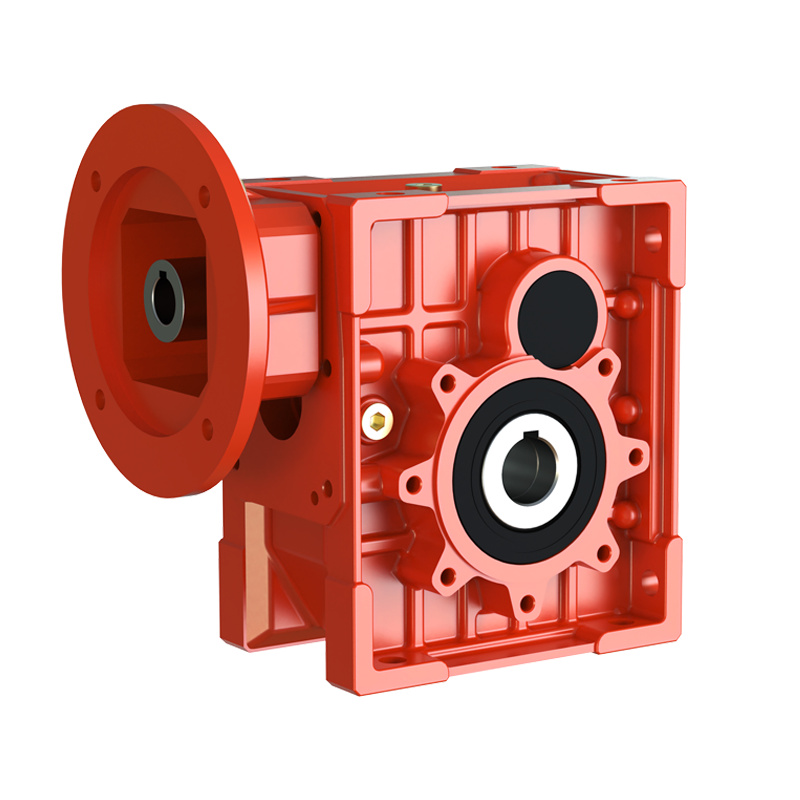
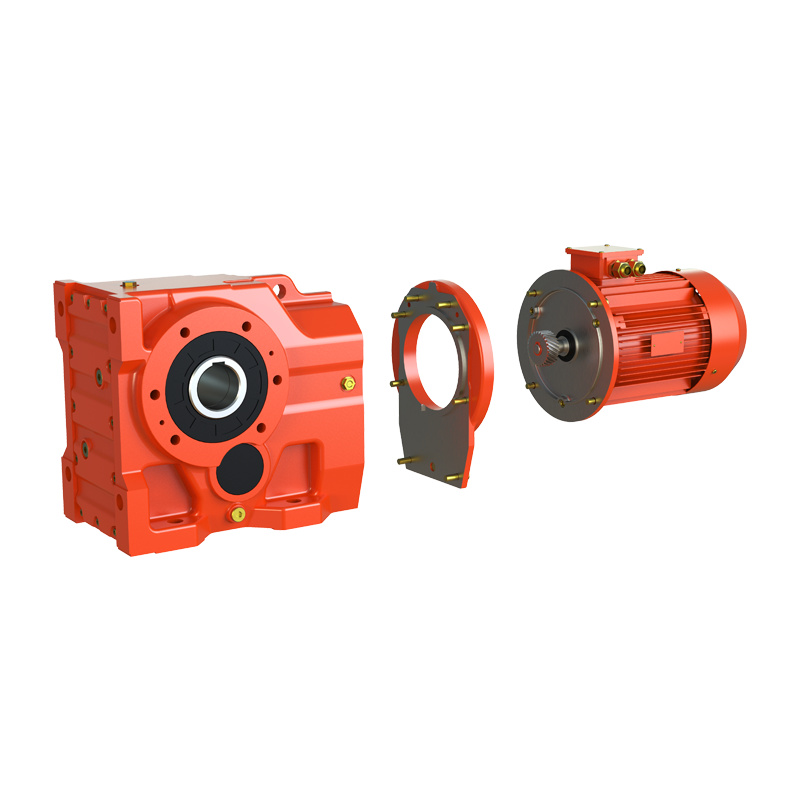
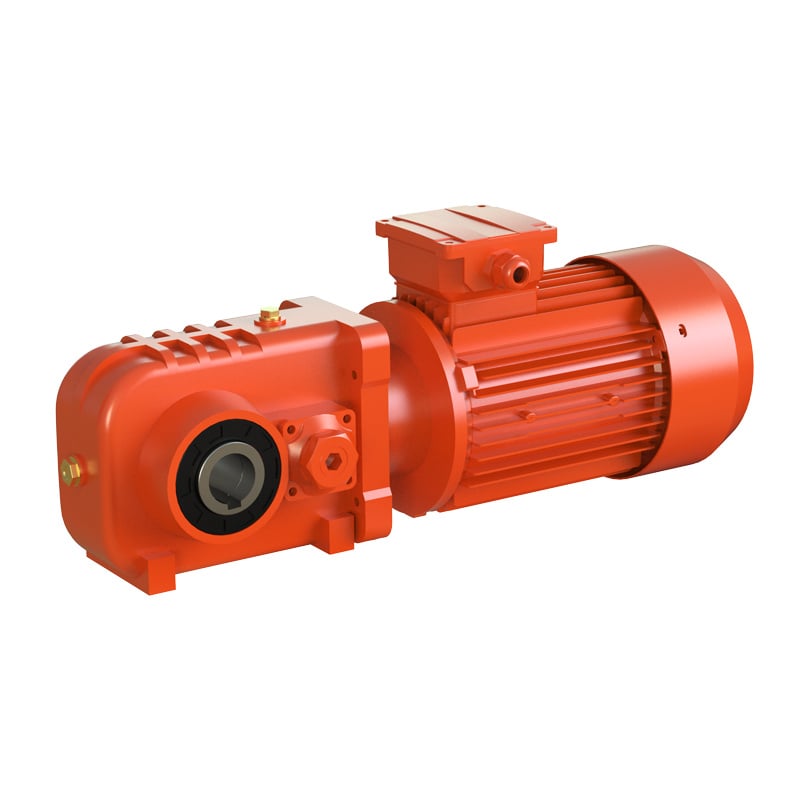
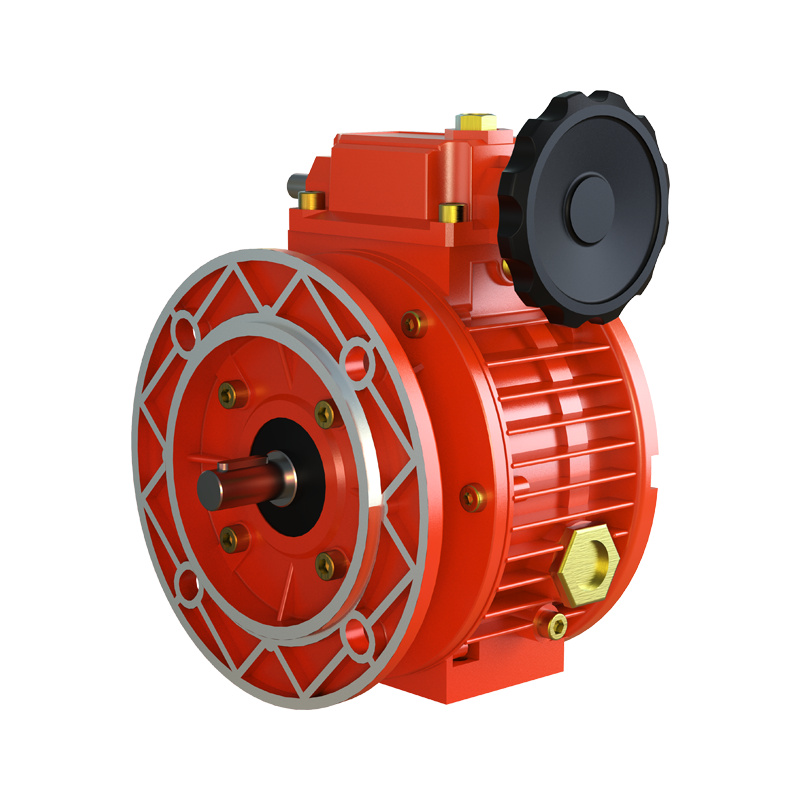
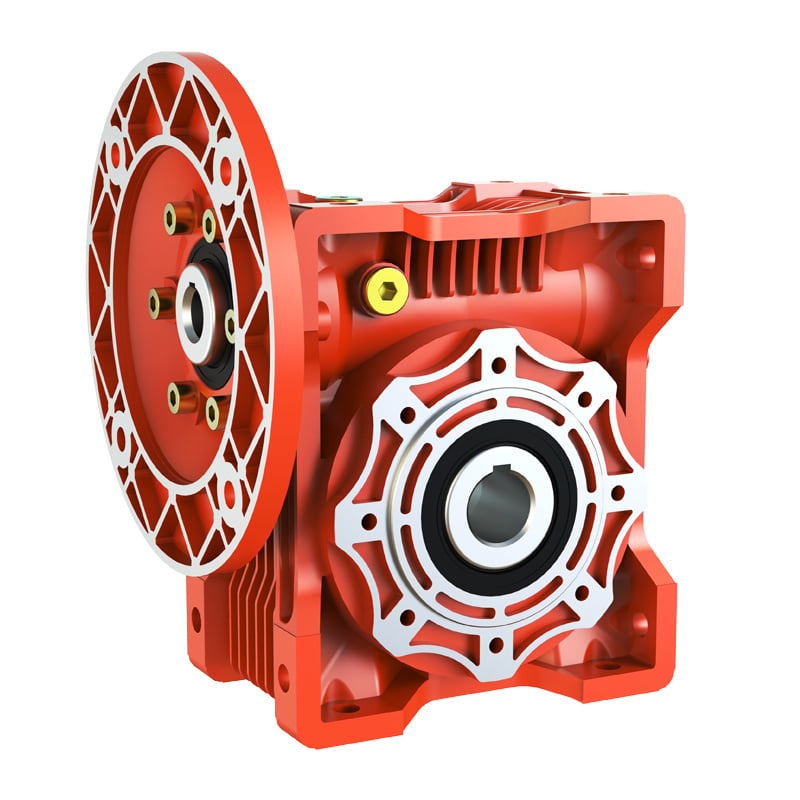
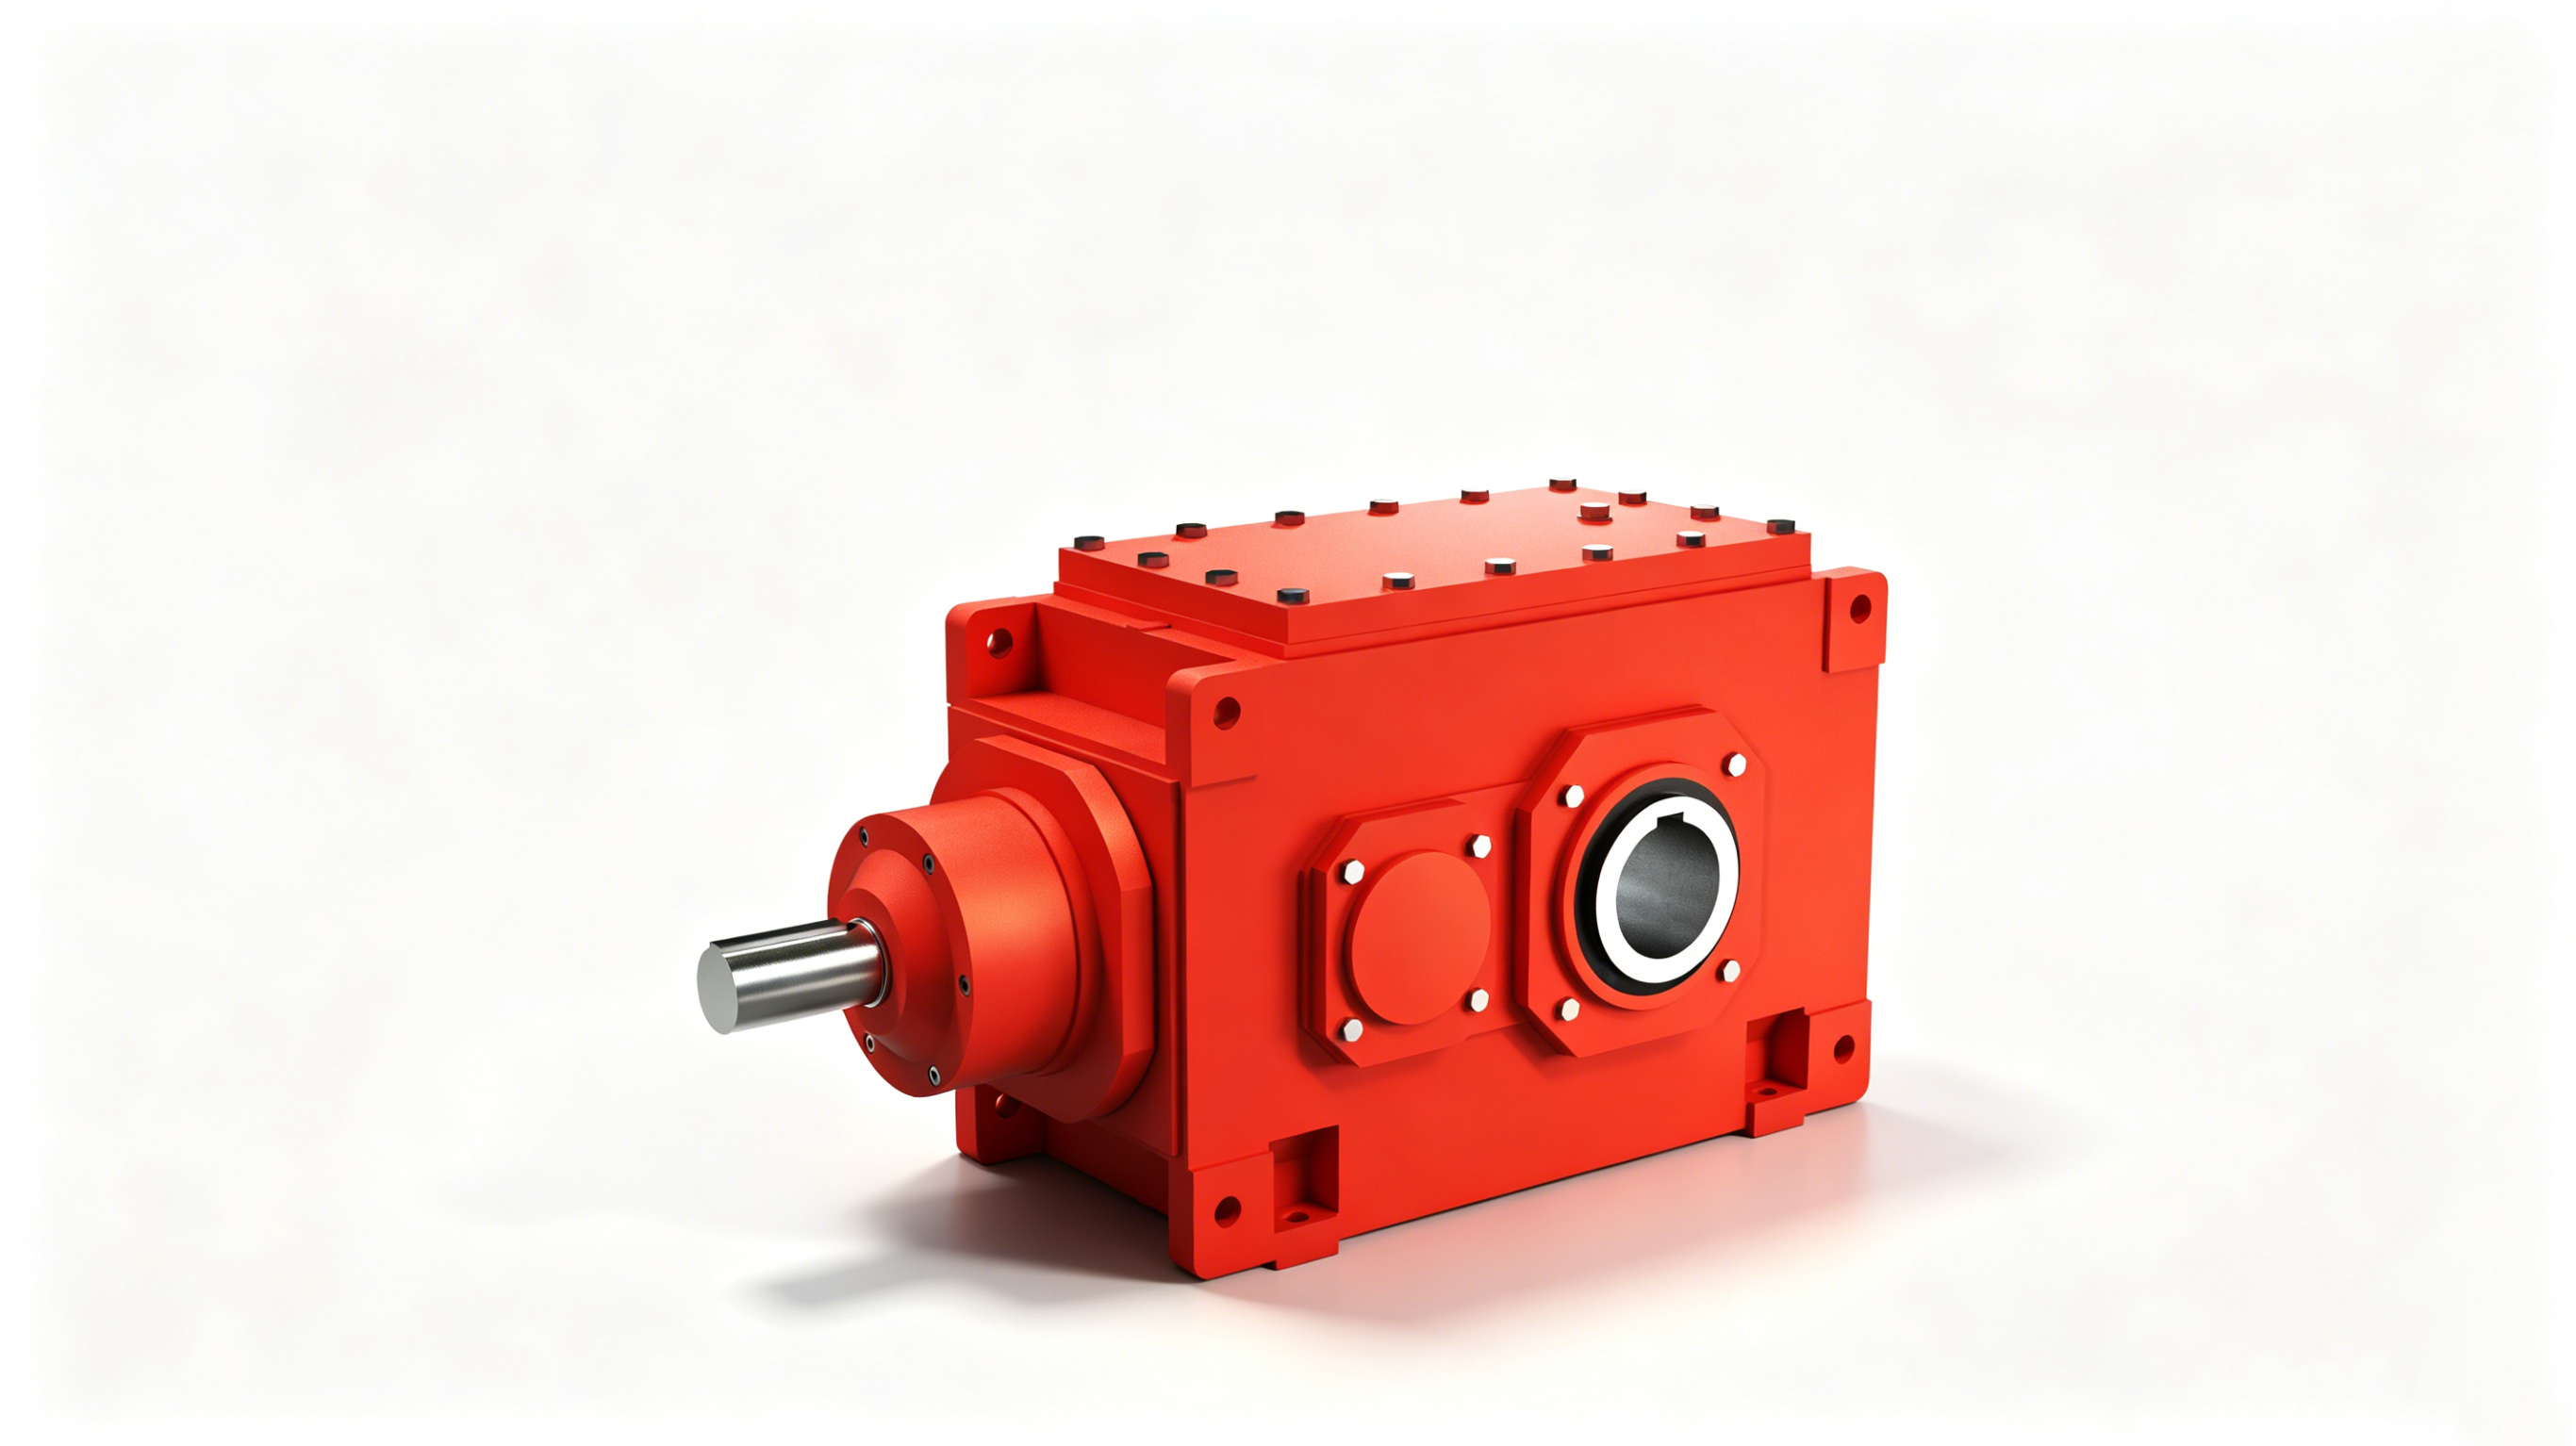
جميع مخفضات السرعة القياسية والمخصصة من شركة ووما درايف (بما في ذلك سلسلة WMRV وسلسلة WKM والسلسلة الثقيلة) تمرُّ بـ اختبار ضغط هوائي بنسبة ١٠٠٪ قبل الشحن. وتُصنَّع أسطح المحاور بدقة عالية باستخدام طريقة الطحن العميق الغاطس، وتُركَّب أختام مصنوعة من مطاط الفلوروكربون عالي الجودة (FKM) كتجهيز قياسي في النماذج الحرجة العالية السرعة وعالية الحرارة لضمان التشغيل دون أي تسرب.
يعتمد أداء ختم الزيت اعتمادًا وثيقًا على تركيب الزيت المستخدم، ودقة محاذاة المحور، وسلامة سطح هيكل العلبة. استعرض أدلة الهندسة الخاصة بنا لتحسين موثوقية نظام الدفع بالكامل:
كيف تتفاعل درجات اللزوجة (VG220/320)، واختيار الزيت مقابل الشحوم، وحزم الإضافات الاصطناعية مع الأختام المطاطية والأجزاء الداخلية للتروس.
قارن بين التوصيلات ذات الحواف والتوصيلات المرنة لاستبعاد الانحراف الشعاعي للمحور ومنع التآكل غير المنتظم للأختام الديناميكية.
تعرف على كيفية حماية مناطق أسطح المحور المخصصة للأختام والثقوب التوجيهية بدقةٍ عالية أثناء عمليات الرش الآلية وفق معيار ISO 12944 من الفئة C1 إلى C5.
من معيار IP55 إلى معيار IP69K الخاص بالغسل القوي: كيف تحقّق الأختام الدوارة للمحور وأختام الغلاف الثابتة استبعاد الغبار والماء بشكل كامل.
تشمل المؤشرات المبكرة ظهور غشاوة زيتية خفيفة أو تسرب رشيق حول مخرج المحور قبل بدء التسرب النشط، وتشققات دقيقة شعاعية على حافة الختم المطاطي، وارتفاع حرارة الحافة الملامسة للمحور بشكل مفرط، وتغير لون الزيت نتيجة دخول الهواء الخارجي.
يُوصى باستخدام مادة الـ FKM عندما تتجاوز درجات حرارة التشغيل باستمرار ١٠٠°م (حتى أكثر من ٢٠٠°م)، أو في محور الإدخال عالي السرعة الذي يولّد حرارة احتكاك شديدة، أو عند استخدام زيوت تشحيم صناعية (مثل زيوت الـ PAG أو الـ PAO المزوَّدة بإضافات قصوى مضادة للضغط تسبّب تدهور مادة الـ NBR).
خامة سطح المحور المثلى تتراوح خشونتها بين Ra ٠٫٢ و٠٫٨ مايكرومتر (والمثلى منها Ra ٠٫٤ مايكرومتر)، مع تطبيق طريقة الطحن العمودي لتفادي وجود انحدار اتجاهي. أما الأسطح الخشنة فتؤدي إلى اهتراء سريع لشفاه الختم بسبب الاحتكاك التآكلي، بينما تفشل الأسطح المصقولة جدًّا (أقل من Ra ٠٫١ مايكرومتر) في الاحتفاظ بالغشاء الرقيق للتشحيم الهيدرو ديناميكي، مما يؤدي إلى حدوث احتكاك جاف.
مع ارتفاع درجة حرارة المخفض، يزداد ضغط الهواء الداخلي بسبب التمدد، ما يؤدي إلى ارتفاع ضغط الغلاف. وإذا انسد صمام التهوية، فإن الضغط الداخلي يدفع شفة الختم بعيدًا عن العمود أو يدفع الزيت ليمرّ من خط التماس، مما يتسبب في تسرب مستمر.
استشر فريق هندسة التطبيقات لدى شركة ووما درايف للحصول على حلول مخصصة للختم عالي المتانة ومحركات النقل الدقيقة.
 أخبار عاجلة
2026-08-26
2026-08-18
2026-08-15
2026-08-11
2026-07-31
2026-07-29
مرحبًا بكم في شركة ووما، وهي شركة مصنعة ملتزمة بتطوير وإنتاج أنواع مختلفة من علب التروس والمحركات المخفضة في مجال نقل الحركة بالتروس.
No. 10, Xiangcun Industrial Zone, Dongyuan Town, Qingtian County, Lishui City, Zhejiang, China
Copyright © Zhejiang Wuma Drive Co., Ltd All Rights Reserved سياسة الخصوصية مدونة
 EN