W złożonych systemach reduktorów prędkości uszczelki olejowe są często jednym z najmniej rzucających się w oczy komponentów, a mimo to pełnią kluczową rolę „strażnika”. Dynamicznie uszczelniają szczelinę pomiędzy wirującym wałkiem a nieruchomą obudową. Ich awaria prowadzi nie tylko do kosztownych wycieków smaru i zanieczyszczenia środowiska, ale także do szybkiego zużycia i korozji kół zębatych oraz łożysk spowodowanego przedostawaniem się zewnętrznej pyłu i wilgoci, co ostatecznie skutkuje katastrofalnym przestoem urządzeń. Dlatego głęboka znajomość mechanizmu starzenia się uszczelek olejowych oraz proaktywne interwencje stanowią podstawę realizacji konserwacji predykcyjnej i doskonałej eksploatacji urządzeń.
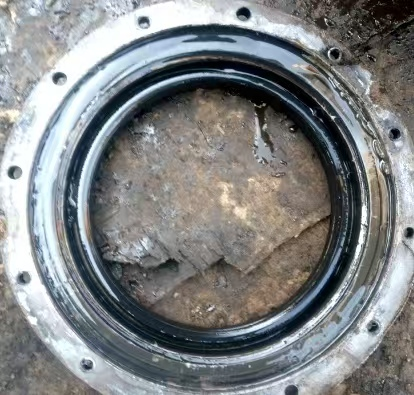
Rysunek 1: Przekrój poprzeczny uszczelki olejowej typu radialnej z zaznaczeniem sprężyny garterowej, głównej wargi uszczelniającej oraz wargi ochronnej przed kurzem.
Degradacja uszczelki olejowej rzadko wynika wyłącznie z tarcia mechanicznego. Jest ona determinowana jednoczesnym oddziaływaniem naprężeń termicznych, chemicznych, fizycznych i mechanicznych:
Prędkości obrotowe wału oraz ciągłe tarcie w strefie styku powodują lokalne podwyższenie temperatury wargi uszczelniającej znacznie przekraczające temperaturę masy oleju. Wysoka temperatura przyspiesza utlenianie elastomeru, migrację plastyczników oraz krzyżowanie się łańcuchów za pośrednictwem rodników. Warga stykająca traci pamięć sprężystości, staje się twarda, krucha i niezdolna do dynamicznego śledzenia ruchu wału.
Agresywne dodatki siarkowo-fosforowe EP (ekstremalnego ciśnienia), syntetyczne polialkenoglikole (PAG) lub zewnętrzne alkalizujące płukania czyszczące mogą chemicznie atakować polimery podstawowe. Niezgodne ciecze powodują albo silne rozszerzenie objętościowe (generujące nadmierne tarcie i pęcherzykowanie krawędzi uszczelniających), albo skurcz materiału oraz jego utwardzenie.
W instalacjach zewnętrznych, betonowych lub górniczych pył zawieszony w powietrzu, cząstki kwarcu oraz wilgoć osadzają się wokół miejsca wejścia wału. Podczas obrotu wału mikrościerniwa zapadają się pod linię krawędzi uszczelniającej, tworząc tzw. „pompę śluzową ścierną”, która wytacza pierścieniowe bruzdy w stalowym wałku i niszczy krawędź uszczelniającą.
Montowanie uszczelek bez użycia szablonów do pozycjonowania powoduje nachylone osadzenie w otworze, odwrócenie krawędzi wargi lub oderwanie sprężyn pierścieniowych. Ślizganie się uszczelek po ostrych rowkach wału bez zastosowania ochronnych stożków powoduje powstanie mikroskopijnych nacięć. Ponadto przechowywanie zapasowych uszczelek w bezpośrednim świetle UV lub w pobliżu źródeł ozonu inicjuje mikropęknięcia jeszcze przed montażem.
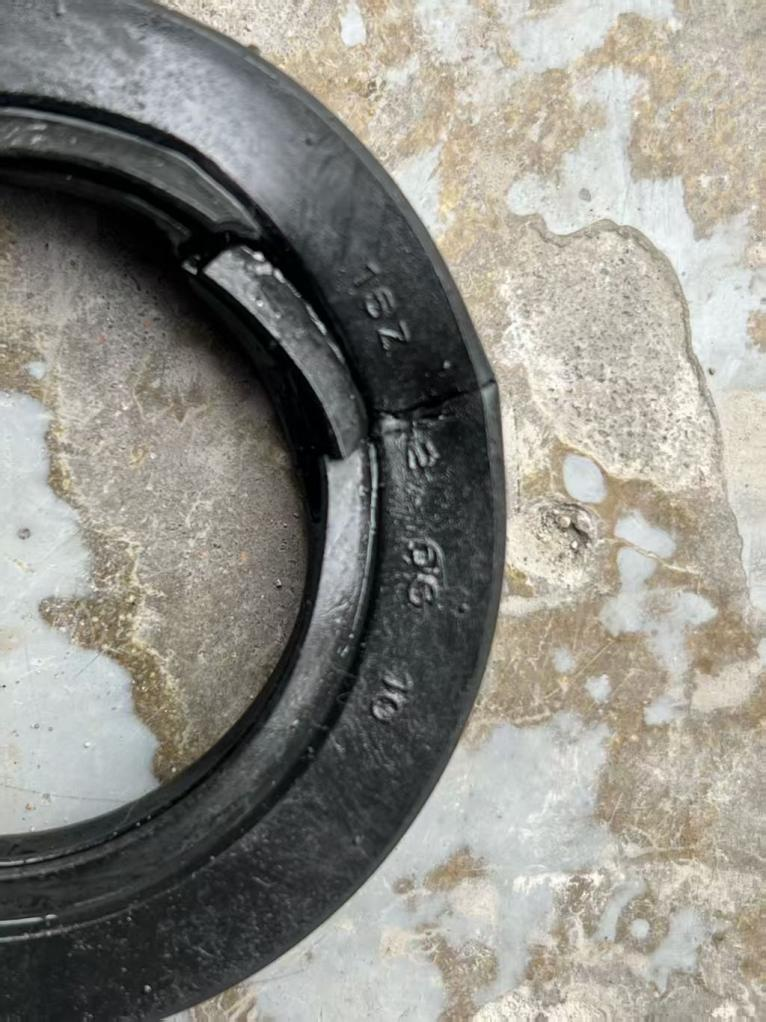
Rysunek 2: Typowe czynniki mechaniczne degradacji uszczelek: zużycie rowka wału, niestabilność obrotowa (runout) i nadmierna siła docisku radialnego.
Dopasowanie właściwości mieszanki kauczukowej do temperatury roboczej, prędkości liniowej powierzchni oraz chemii smaru stanowi podstawę długotrwałej eksploatacji uszczelek:
| Typ elastomeru | Zakres temperatury ciągłej | Maksymalna prędkość powierzchniowa | Zgodność chemiczna i olejowa | Idealne zastosowanie |
|---|---|---|---|---|
| NBR (akrylonitrylo-butadienowa guma) | -30°C to +100°C | Do 12 m/s | Doskonała z olejami mineralnymi; słaba z syntetykami polarnymi i ozonem | Ogólne przemysłowe taśmy transportowe, reduktory stosowane w pomieszczeniach |
| FKM / Viton (fluoroelastomer) | -20°C do +200°C | Do 25 m/s | Wyróżniające się właściwości w zakresie syntetyków PAO, olejów mineralnych, kwasów i ozonu | Wysokoprędkościowe wały wejściowe, mieszalniki ciężkiego typu, piekarniki |
| PTFE (Teflon) | od −60 °C do +250 °C | Do 35 m/s | Uniwersalna obojętność chemiczna; brak rozprężania; możliwość pracy bez smaru | Przetwórstwo spożywcze, mieszalniki chemiczne, jednostki poddawane myciu pod ciśnieniem |
Przekształcenie konserwacji uszczelki z reaktywnego wymiany po awarii w proaktywne inżynierstwo niezawodności opiera się na czterech kluczowych filarach produkcyjnych i operacyjnych:
Obszar styku wału musi zostać hartowany indukcyjnie do HRC 55–60 z minimalną głębokością hartowania wynoszącą 0,8 mm w celu zapobiegania powstawaniu bruzd. Chropowatość powierzchni musi być ściśle utrzymywana na poziomie Ra 0,2–0,8 μm (optymalnie Ra 0,4 μm) poprzez szlifowanie zanurzeniowe bez śladów podawania spiralnego, co zapewnia stałą warstwę hydrodynamiczną filmu cieczy pod krawędzią uszczelniającą.
Zawsze stosować prowadnice wprowadzające oraz specjalistyczne pneumatyczne lub mechaniczne uchwyty do prasowania, aby zagwarantować prostopadłe osadzenie w otworze korpusu. Przed montażem należy uprzednio smarować krawędź uszczelniającą czystym, zgodnym smarem. Sprężyna obciążająca musi być skierowana ku wewnętrznemu zbiornikowi oleju, aby wykorzystać ciśnienie hydrauliczne do zapewnienia dodatniego kontaktu radialnego.
Utrzymanie żeberek chłodzących przekładni w stanie niezakłóconym oraz utrzymywanie temperatury oleju poniżej 80 °C. Kluczowe znaczenie ma regularna kontrola i czyszczenie zaworu wentylacyjnego; zatkany otwór wentylacyjny powoduje wzrost ciśnienia powietrza wraz z nagrzewaniem się przekładni, co bezpośrednio powoduje rozchylenie się krawędzi uszczelniającej i trwałe przeciekanie.
W zanieczyszczonych środowiskach lub w warunkach mycia pod ciśnieniem należy stosować uszczelki z podwójną krawędzią wyposażone w dodatkowy, zewnętrznym obwodowy skrotnik pyłu oraz nasączone syntetyczną smarowniczą masą barierową. W przypadku ekstremalnych warunków pracy z zawiesinami lub chemicznymi bryzgami należy dodać zewnętrzny uszczelniający labirynt lub pierścień V-ring, aby zablokować cząstki ścierne przed dotarciem do głównej krawędzi uszczelniającej.
Wszystkie standardowe i niestandardowe reduktory prędkości firmy Wuma Drive (w tym serie WMRV, WKM oraz seria o podwyższonej nośności) są poddawane 100-procentowemu pneumatycznemu testowi ciśnieniowemu przed wysyłką. Powierzchnie wałów są szlifowane precyzyjnie metodą zanurzeniową, a jako standard na kluczowych modelach przeznaczonych do pracy przy wysokich prędkościach i temperaturach stosowane są wysokiej jakości uszczelki z fluoroelastomeru (FKM), zapewniające bezbłędne uruchomienie bez jakichkolwiek przecieków.
Wykonanie uszczelki olejowej zależy bezpośrednio od chemii smaru, dokładności pozycjonowania wału oraz integralności powierzchni korpusu. Zapoznaj się z naszymi przewodnikami inżynierskimi, aby zoptymalizować niezawodność całego układu napędowego:
Jak klasy lepkości (VG220/320), wybór oleju lub smaru oraz syntetyczne mieszanki dodatków oddziałują na uszczelki z elastomeru i zębniki wewnętrzne.
Porównanie połączeń flangowych i sprzęgłowych w celu wyeliminowania promieniowego biżenia wału oraz zapobiegania niestacjonarnemu zużyciu uszczelek dynamicznych.
Dowiedz się, jak precyzyjne maskowanie chroni powierzchnie uszczelek wałowych i otwory prowadzące podczas zautomatyzowanego malowania metodą natryskową zgodnie ze standardem ISO 12944 w klasach C1–C5.
Od stopnia IP55 do standardów IP69K przeznaczonych do mycia pod ciśnieniem: jak uszczelki obrotowe wałowe i statyczne uszczelki korpusu zapewniają pełną ochronę przed pyłem i wodą.
Wczesnymi objawami są lekka mgiełka oleju lub jego wyciek wokół miejsca wyjścia wału przed aktywnym kapaniem, mikropęknięcia promieniowe na krawędzi uszczelniającej z elastomeru, nadmierne nagrzewanie się krawędzi uszczelniającej przy kontakcie z wałem oraz przebarwienie smaru spowodowane przedostaniem się do niego wilgoci i innych składników atmosfery.
FKM zaleca się w przypadku temperatur roboczych przekraczających ciągle 100 °C (do 200 °C i więcej), szybkobieżnych wałów wejściowych generujących intensywne ciepło tarcia lub stosowania smarów syntetycznych (np. PAG lub PAO z agresywnymi dodatkami przeciwzużyciowymi), które degradują NBR.
Optymalna chropowatość powierzchni wału wynosi Ra 0,2–0,8 μm (najlepiej Ra 0,4 μm), przy zastosowaniu szlifowania zanurzeniowego, aby uniknąć kierunkowego prowadzenia. Zbyt chropowate powierzchnie powodują szybkie zużycie krawędzi uszczelniającej przez działanie ścierne, podczas gdy nadmiernie polerowane powierzchnie (poniżej Ra 0,1 μm) nie utrzymują mikrofilmu smarującego o charakterze hydrodynamicznym, co prowadzi do tarcia suchego.
W miarę nagrzewania się reduktora powietrze wewnętrzne rozszerza się, zwiększając ciśnienie w obudowie. Jeśli zawór wentylacyjny jest zablokowany, wzrastające ciśnienie wewnętrzne odrywa krawędź uszczelnienia od wału lub przepycha olej przez linię kontaktu, co prowadzi do trwałej utraty oleju.
Skonsultuj się z zespołem inżynierów aplikacyjnych Wuma Drive w celu uzyskania dostosowanych rozwiązań uszczelniających o wysokiej trwałości oraz precyzyjnych rozwiązań napędowych.
 Gorące wiadomości
2026-08-26
2026-08-18
2026-08-15
2026-08-11
2026-07-31
2026-07-29
Witamy w firmie Wuma, producencie zobowiązanym do rozwoju i produkcji różnych typów reduktorów i silników z przekładniami dla branży przekładni mechanicznych.
No. 10, Xiangcun Industrial Zone, Dongyuan Town, Qingtian County, Lishui City, Zhejiang, China
Copyright © Zhejiang Wuma Drive Co., Ltd All Rights Reserved POLITYKA PRYWATNOŚCI Blog
 EN