In den komplexen Systemen von Getrieben sind Öldichtungen oft eine der unauffälligsten Komponenten – spielen jedoch eine entscheidende „Torwächter“-Funktion aus. Sie dichten dynamisch die Lücke zwischen der rotierenden Welle und dem stationären Gehäuse ab. Ihr Versagen führt nicht nur zu kostspieligen Schmierstoffverlusten und Umweltverschmutzung, sondern bewirkt auch einen beschleunigten Verschleiß und Korrosion von Zahnrädern und Lagern durch das Eindringen von externem Staub und Feuchtigkeit – mit katastrophalen Ausfällen der Anlage als Folge. Ein tiefes Verständnis des Alterungsmechanismus von Öldichtungen sowie eine proaktive Intervention sind daher die Grundpfeiler für prädiktive Instandhaltung und exzellenten Anlagenbetrieb.
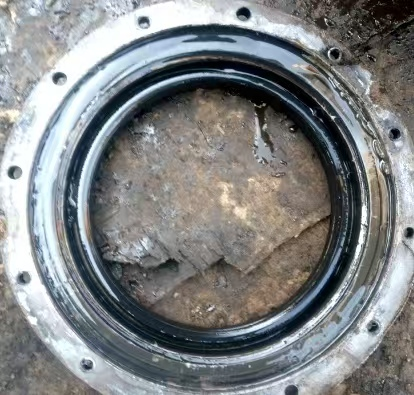
Abbildung 1: Querschnittsarchitektur einer radialen Lippen-Öldichtung mit Hervorhebung der Gummiringfeder, der primären Dichtlippe und der Staubabschlusslippe.
Der Abbau von Öldichtungen wird selten allein durch mechanische Reibung verursacht. Er resultiert vielmehr aus der gleichzeitigen Kopplung thermischer, chemischer, physikalischer und mechanischer Belastungen:
Die Wellendrehzahlen sowie die kontinuierliche Eingriffsreibung erzeugen lokal an der Lippe Temperaturen, die deutlich über der Öl-Gesamtemperatur liegen. Erhöhte Wärme beschleunigt die Oxidation des Elastomers, die Migration von Weichmachern sowie radikalische Vernetzungsprozesse. Die Kontaktlippe verliert ihr elastisches Gedächtnis, wird hart, spröde und unfähig, der Wellenbewegung dynamisch zu folgen.
Aggressive Schwefel-Phosphor-EP-(Extrem-Druck-)Additive, synthetische Polyalkylenglykole (PAG) oder externe alkalische Reinigungsspülungen können die Grundpolymere chemisch angreifen. Inkompatible Fluide führen entweder zu starker volumetrischer Quellung (mit übermäßigem Reibungswiderstand und aufgeblähten Lippen) oder zu Materialschwund und Verhärtung.
Bei Außen-, Zement- oder Bergwerksanlagen setzen sich luftgetragener Sand, Quarzpartikel und Feuchtigkeit am Welleneintritt ab. Bei der Wellendrehung lagern sich Mikroabrasive unterhalb der Lippenlinie ab und bilden eine „abrasive Schlamm-Pumpe“, die ringförmige Rillen in den Stahljournal bohrt und die Dichtkante zerreißt.
Das Pressen von Dichtungen ohne Ausrichthilfen führt zu schräger Bohrungsmontage, umgekehrten Lippenkanten oder gelösten Gummiringen. Das Schieben über scharfe Keilnuten ohne Schutzkegel erzeugt mikroskopische Kerben. Zudem bewirkt die Lagerung von Ersatzdichtungen im direkten UV-Licht oder in der Nähe von Ozonquellen vor der Montage bereits Mikrorisse.
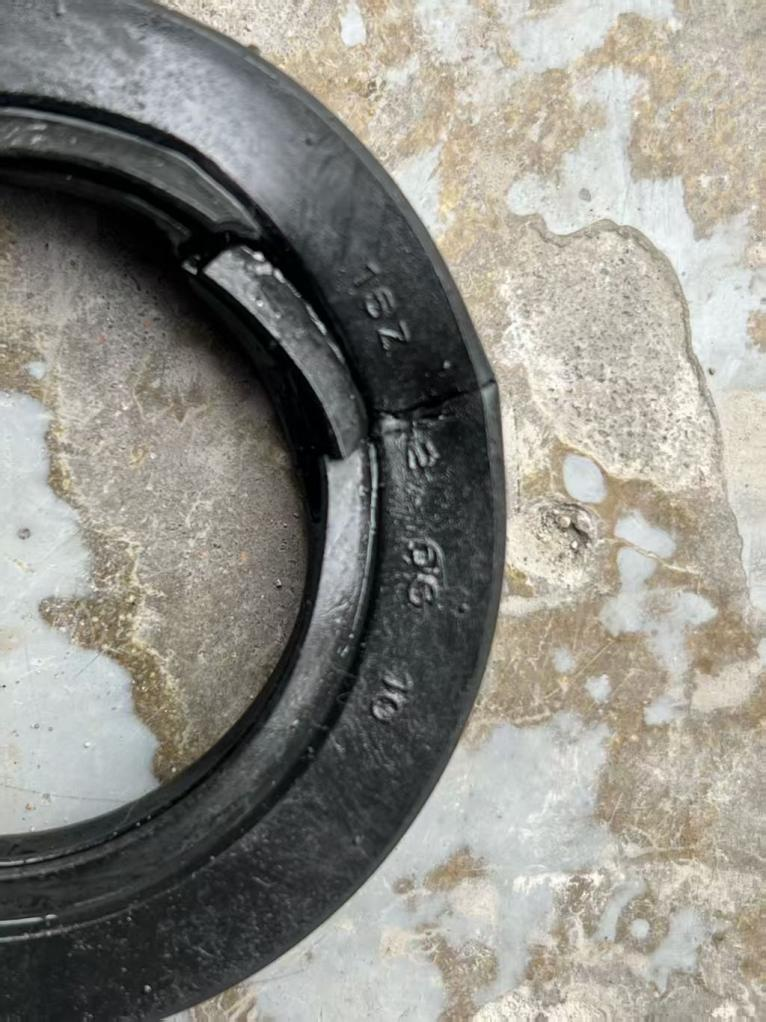
Abbildung 2: Häufige mechanische Auslöser für Dichtungsabbau: Wellennutverschleiß, dynamisches Unwuchtverhalten und übermäßiger radialer Druck.
Die Abstimmung der Elastomer-Compound-Eigenschaften auf Betriebstemperaturen, Oberflächengeschwindigkeiten und Schmierstoffchemie bildet die Grundlage für eine lange Dichtungsdauer:
| Elastomertyp | Dauerbetriebstemperaturbereich | Maximale Oberflächengeschwindigkeit | Chemikalien- und Ölkompabilität | Ideale Anwendung |
|---|---|---|---|---|
| NBR (Nitrilkautschuk) | -30°C bis +100°C | Bis zu 12 m/s | Ausgezeichnet mit Mineralölen; schlecht mit polaren Synthetikölen und Ozon | Allgemeine industrielle Förderbänder, innenliegende Getriebe |
| FKM / Viton (Fluoroelastomer) | -20°C to +200°C | Bis zu 25 m/s | Hervorragend bei PAO-Synthesen, Mineralölen, Säuren und Ozon | Hochgeschwindigkeits-Eingangswellen, schwer belastbare Mischer, Öfen |
| PTFE (Teflon) | -60 °C bis +250 °C | Bis zu 35 m/s | Universelle chemische Inertheit; keine Quellung; trockenlauffähig | Lebensmittelverarbeitung, chemische Rührwerke, Spülstationen |
Die Umwandlung der Dichtungswartung von reaktiver Ausfallersatzwartung hin zu proaktiver Zuverlässigkeitsingenieurtechnik umfasst vier zentrale Fertigungs- und Betriebspfeiler:
Der Lagerkontaktbereich muss induktionsgehärtet werden HRC 55–60 mit einer Mindesthärtetiefe von 0,8 mm, um Rillenbildung zu verhindern. Die Oberflächenrauheit muss streng eingehalten werden bei Ra 0,2 bis 0,8 μm (idealerweise Ra 0,4 μm) unter Verwendung von Tauchschleifen ohne spiralförmige Vorschubmarkierungen, um einen stabilen hydrodynamischen Fluidfilm unter der Dichtlippe aufrechtzuerhalten.
Verwenden Sie stets Führungsrohre und spezielle pneumatische oder mechanische Pressvorrichtungen, um eine exakt rechtwinklige Montage in die Gehäusebohrung sicherzustellen. Schmieren Sie die Dichtlippe vor der Montage mit einem kompatiblen, sauberen Fett vor. Die Zugfeder muss zum inneren Ölreservoir hin zeigen, damit der hydraulische Druck eine positive radiale Anpressung gewährleistet.
Halten Sie die Kühlrippen des Getriebes frei von Verschmutzungen und begrenzen Sie die Öltemperatur auf unter 80 °C. Prüfen und reinigen Sie den Entlüftungsstopfen regelmäßig – ein verstopfter Entlüftungskanal führt beim Erwärmen des Getriebes zu einem Anstieg des Luftdrucks, wodurch die Dichtlippe direkt geöffnet und ein anhaltendes Auslaufen verursacht wird.
In schmutzigen oder Spülumgebungen verwenden Sie Doppellippendichtungen mit einem zusätzlichen außenliegenden Staubabstreifer und synthetischer Barrierenfettfüllung. Für anspruchsvolle Schlamm- oder Chemikalienspritzanwendungen ergänzen Sie die Anordnung durch eine externe Labyrinthdichtung oder einen V-Ring-Deflektor, um abrasive Partikel abzufangen, bevor sie die primäre Dichtlippe erreichen.
Alle Standard- und Sondergetriebe von Wuma Drive (einschließlich der Serien WMRV, WKM und der schwerlastoptimierten Baureihen) werden zu 100 % pneumatisch druckgeprüft vor Auslieferung. Die Wellenbuchsen werden präzise Tauchgeschliffen, und hochwertige Fluorelastomer-(FKM)-Dichtungen werden serienmäßig bei kritischen Hochgeschwindigkeits- und Hochtemperaturmodellen verbaut, um eine vollständig leckagefreie Inbetriebnahme zu gewährleisten.
Die Leistung einer Öldichtung hängt eng mit der Schmierstoffchemie, der Genauigkeit der Wellenausrichtung und der Oberflächenintegrität des Gehäuses zusammen. Informieren Sie sich in unseren Ingenieuranleitungen über Maßnahmen zur Optimierung der Zuverlässigkeit Ihres gesamten Antriebsstrangs:
Wie Viskositätsklassen (VG220/320), die Wahl zwischen Öl und Fett sowie synthetische Additivpakete mit Elastomer-Dichtungen und inneren Zahnrädern interagieren.
Vergleich von Flansch- und Kupplungsverbindungen, um radiale Wellenlaufungen zu eliminieren und exzentrischen Verschleiß dynamischer Dichtungen zu verhindern.
Erfahren Sie, wie präzise Maskierung Wellendichtringstellen und Pilotbohrungen während der automatisierten Sprühbeschichtung nach ISO 12944 C1–C5 schützt.
Von IP55 bis IP69K-Washdown-Standards: Wie rotierende Wellendichtungen und statische Gehäusedichtungen eine vollständige Ausschlusswirkung gegenüber Staub und Wasser erreichen.
Frühe Anzeichen umfassen einen leichten Ölfilm oder ein Auslaufen im Bereich des Wellenausgangs vor dem aktiven Tropfen, radiale Mikrorisse auf der Elastomerlippe, übermäßige Wärmeentwicklung an der Wellenlippe sowie eine Verfärbung des Schmierstoffs infolge von atmosphärischem Eindringen.
FKM wird empfohlen, wenn die Betriebstemperaturen kontinuierlich über 100 °C liegen (bis über 200 °C), bei Hochgeschwindigkeits-Eingangswellen, die starke Reibungswärme erzeugen, oder bei Verwendung synthetischer Schmierstoffe (wie PAG oder PAO mit aggressiven Hochdruck-Additiven), die NBR angreifen.
Die ideale Rauheit der Wellenlaufbahn liegt bei Ra 0,2 bis 0,8 μm (optimal Ra 0,4 μm), wobei ein Tauchschleifverfahren ohne Richtungsneigung anzuwenden ist. Gröbere Oberflächen führen zu schnellem abrasivem Lippenverschleiß, während übermäßig polierte Oberflächen (Ra < 0,1 μm) den hydrodynamischen Schmierfilm nicht halten können, was zu Trockenreibung führt.
Wenn sich das Getriebe erwärmt, dehnt sich die innen befindliche Luft aus und erhöht den Gehäusedruck. Ist das Entlüftungsventil verstopft, so zwingt der innere Druck die Dichtlippe von der Welle ab oder drückt Öl an der Kontaktlinie vorbei, was zu einer dauerhaften Undichtigkeit führt.
Konsultieren Sie das Anwendungstechnik-Team von Wuma Drive für maßgeschneiderte, hochbeständige Dichtlösungen und präzise Antriebsstrang-Lösungen.
 Aktuelle Nachrichten
2026-08-26
2026-08-18
2026-08-15
2026-08-11
2026-07-31
2026-07-29
Willkommen bei Wuma, einem Hersteller, der sich der Entwicklung und Herstellung verschiedener Arten von Getriebe und Schneckengetriebe für den Bereich der Leistungsübertragung verschrieben hat.
No. 10, Xiangcun Industrial Zone, Dongyuan Town, Qingtian County, Lishui City, Zhejiang, China
Copyright © Zhejiang Wuma Drive Co., Ltd All Rights Reserved DATENSCHUTZRICHTLINIE Blog
 EN