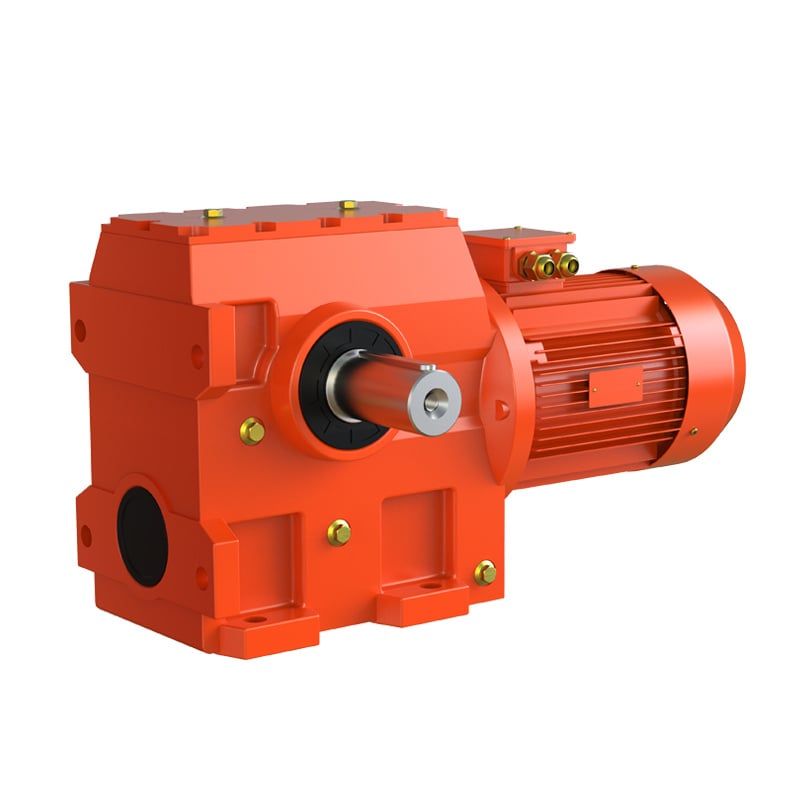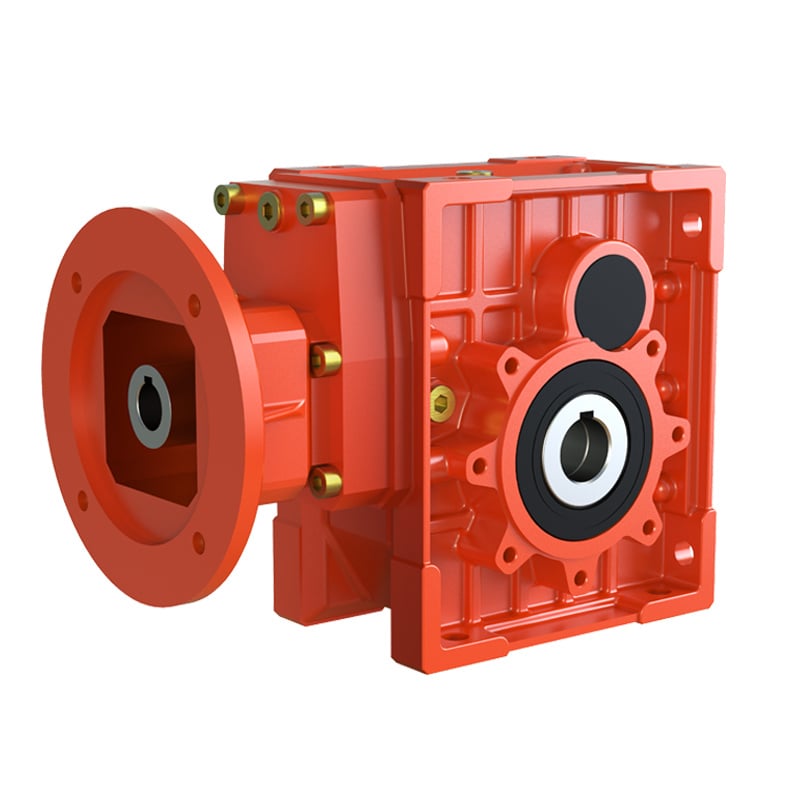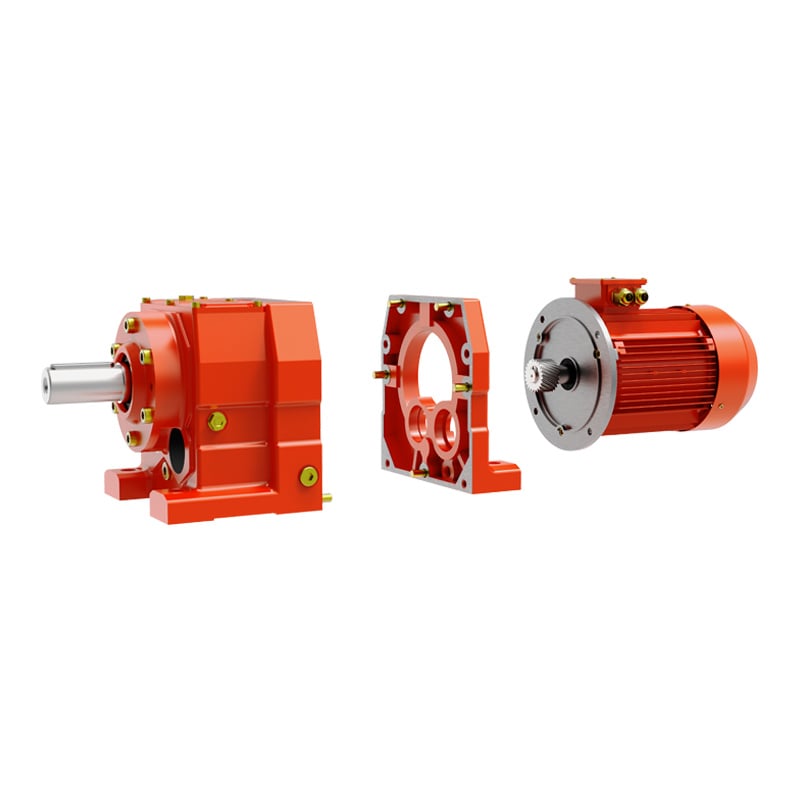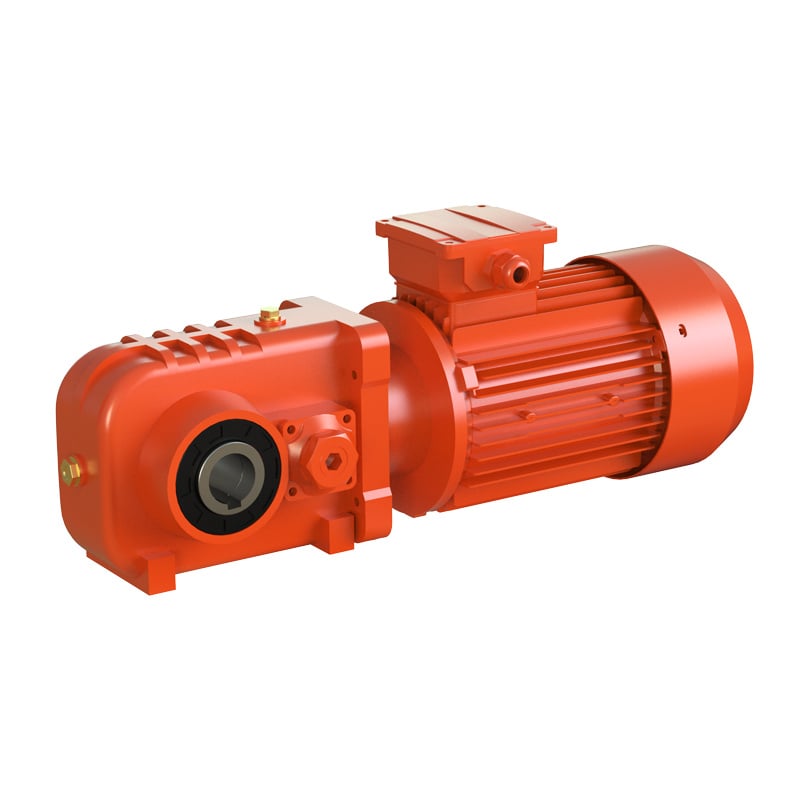
Uzyskanie trwałego przyczepienia farby do obudów przekładni wykonanych z żeliwa i aluminium wymaga rygorystycznego wykonywania każdego etapu produkcji. W Wuma Drive obróbka powierzchni obudów odbywa się zgodnie z ciągłą, pięciostopniową standardową procedurą operacyjną:
Powierzchnia obudowy jest dokładnie oczyszczana w celu usunięcia kurzu, upartych plam tłuszczu oraz olejów cięciowych, a następnie suszona za pomocą ciepła lub ściereczek mikrofibrowych i przetrzykiwana alkoholem przed nałożeniem podkładu. Wszelkie ślady rdzy na powierzchni są całkowicie usuwane metodą szczotkowania drucianego lub piaskowania, a następnie natychmiast leczone w celu zapobieżenia ponownej utracie tlenku na odsłoniętym metalu.
Odsłonięte powierzchnie metalu są szlifowane przy użyciu grubych materiałów ściernych o ziarnistości 50–60 lub stalowej waty. Proces ten tworzy optymalny mikroskopijny profil zębów, który znacznie poprawia przyczepność podkładu i zapobiega odspajaniu się farby pod wpływem wibracji występujących w trakcie eksploatacji.
Przed nałożeniem farby technicy starannie zabezpieczają wszystkie obszary, które muszą pozostać jako odsłonięty metal – w tym przedłużenia wału wyjściowego, otwory prowadzące silnika, gniazda uszczelek olejowych, łożyska, otwory wentylacyjne oraz tabliczki znamionowe. Do zablokowania otworów stosowane są papier maskujący, taśmy wysokiej jakości oraz dopasowane do kształtu korki, aby zapobiec przedostawaniu się farby do wnętrza komponentów.
Do wyboru stosuje się grunty o wysokiej przyczepności oraz ochronne warstwy wykończeniowe o doskonałej odporności na wilgoć, uderzenia i korozję – wybór zależy od środowiska eksploatacyjnego. Pistolety natryskowe utrzymują stałą odległość od powierzchni i stałą prędkość ruchu; stosowana jest technika cienkich, wielowarstwowych nakładów (zazwyczaj 2–4 warstwy), zapewniająca jednolitą powierzchnię, nasycenie barwy oraz pełną ochronę bez zacieków ani przeświecania.
Skrzynie biegów po natrysku utwardzają się w dobrze wentylowanym środowisku o stabilnej temperaturze (około 20 °C / 70 °F), z dala od ekstremalnego ciepła lub bezpośredniego światła słonecznego, aby zapobiec powstawaniu pęcherzyków lub pęknięć. Po całkowitym wyschnięciu grubość warstwy farby poddawana jest weryfikacji, a powierzchnia szlifowana, aby zagwarantować gładki, trwały i bezdefektowy wykończenie.
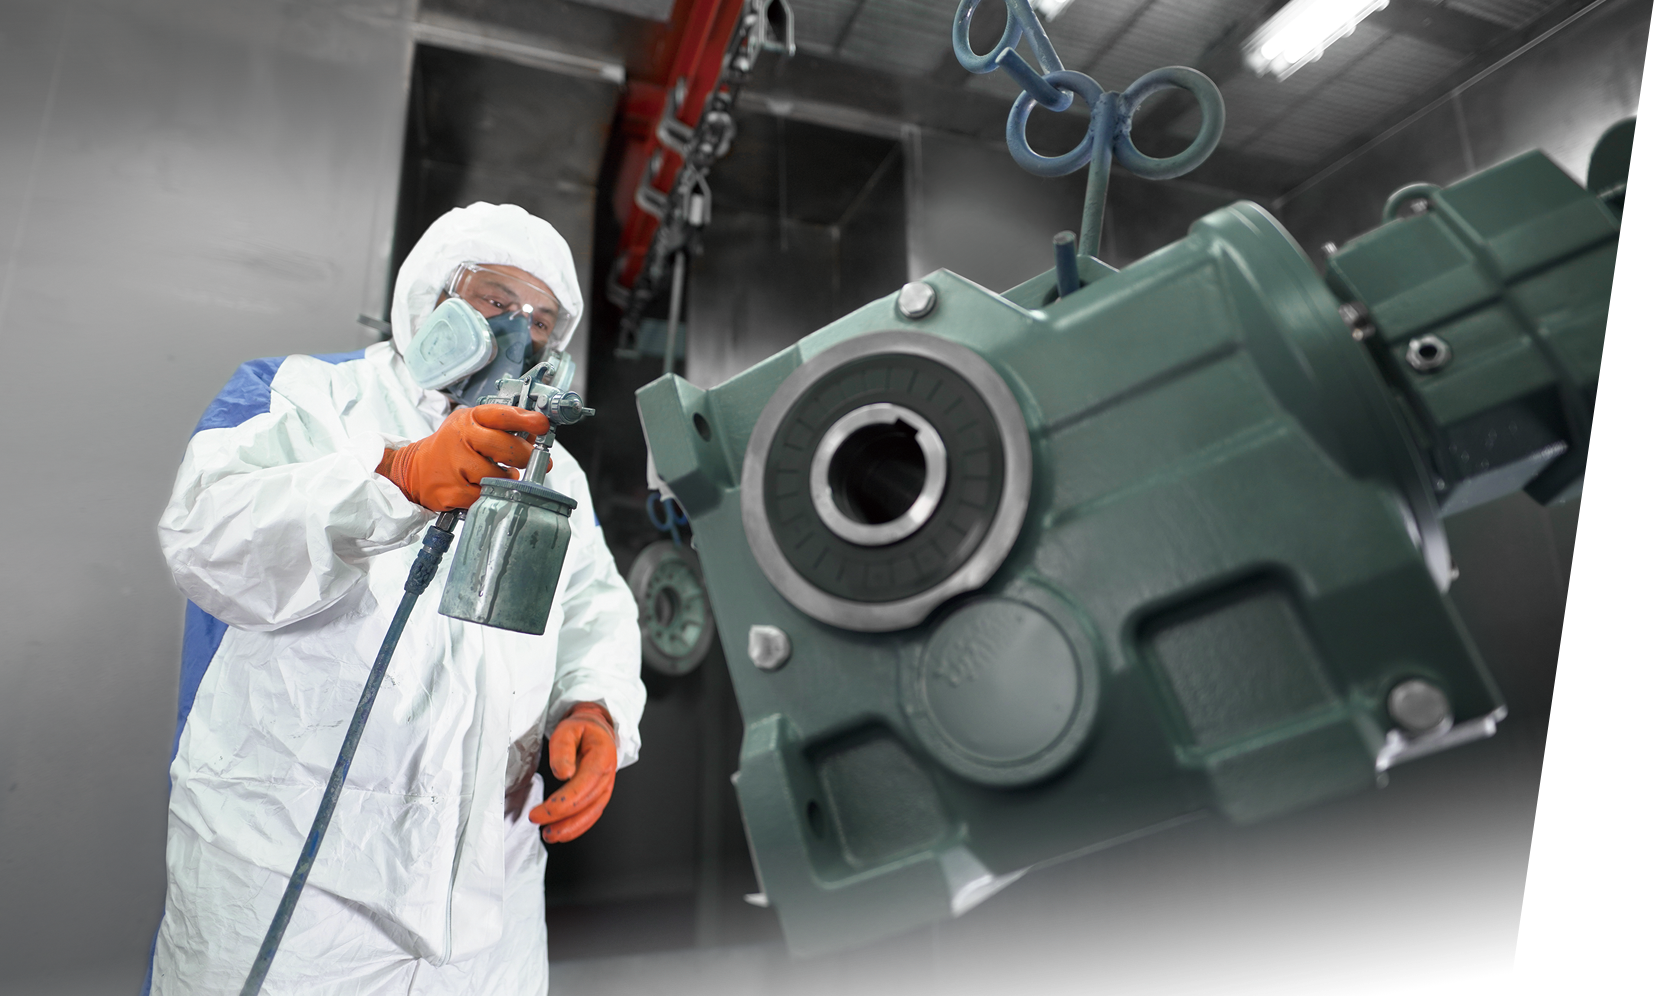
Rysunek 1: Operacja precyzyjnego natrysku farby na linii malarskiej skrzyń biegów Wuma Drive.
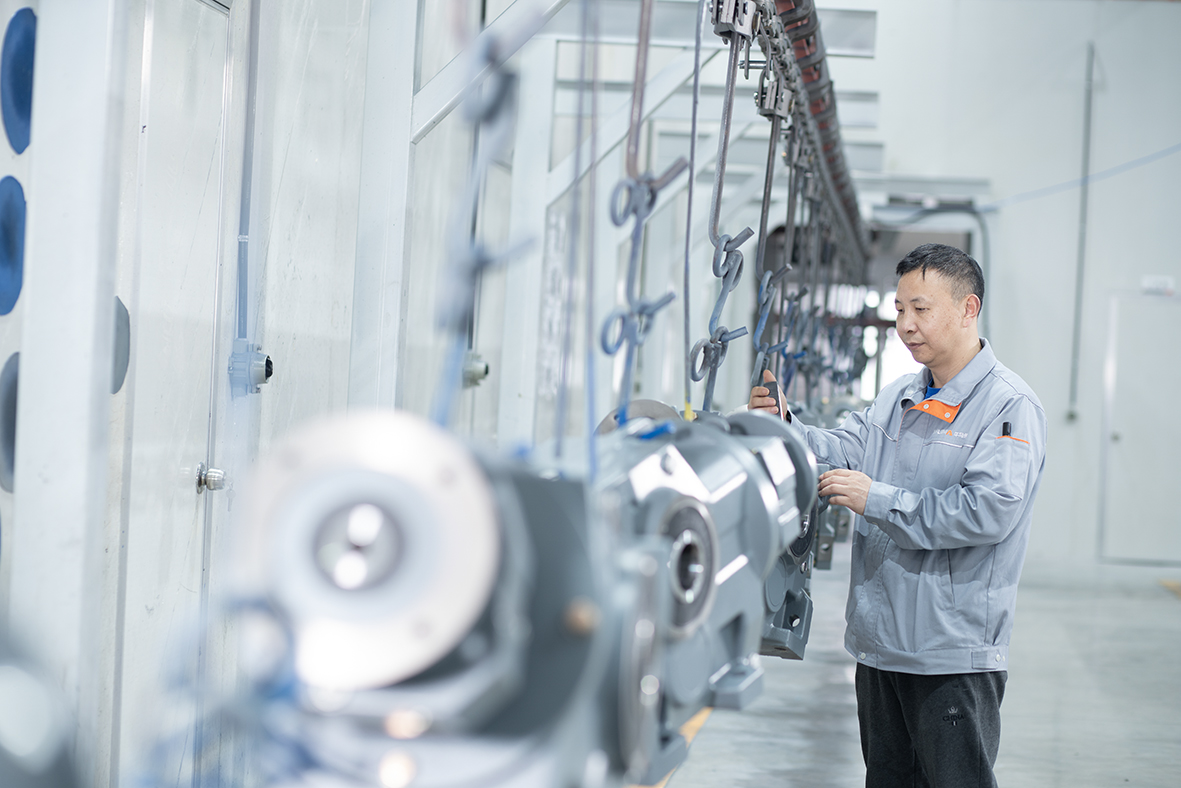
Rysunek 2: Technik jakości sprawdzający grubość wysuszonej warstwy farby (DFT) na utwardzonej obudowie skrzyni biegów.
Ochrona przed korozją nigdy nie jest rozwiązaniem jednolitym dla wszystkich przypadków. Niedostateczna ochrona powoduje wczesne rdzewienie obudów i zanieczyszczenie oleju, podczas gdy nadmierna ochrona prowadzi do niepotrzebnego wzrostu kosztów zakupu. Wuma Drive oferuje zaprojektowane systemy powłok klasyfikowane zgodnie z Klasami korozyjności atmosferycznej z normy ISO 12944-2 :
| Klasa korozyjności | Środowisko docelowe | Typowy system powłokowy | Całkowita grubość warstwy mokrej (μm) | Kategoria trwałości |
|---|---|---|---|---|
| C1 (bardzo niska) | Ogrzewane pomieszczenia wewnątrz budynków, czyste powietrze, niska wilgotność (magazyny logistyczne, czyste produkcje). | Jedno- lub dwuwarstwowe zmodyfikowane lakier alkydowy lub grunt + emalia. | 60 – 80 μm | Wysoki (> 15 lat) |
| C2 (niska) | Nieogrzewane pomieszczenia wewnętrzne z okazjonalną kondensacją (ogólne warsztaty montażowe w fabrykach). | Grunt z żywicy syntetycznej + powłoka wykończeniowa poliuretanowa. | 80 – 120 μm | Średni – wysoki (7–15 lat) |
| C3 (średnia) | Atmosfery miejskie i przemysłowe, umiarkowane stężenie SO₂ 2wilgotne warsztaty (opakowania żywności/napojów, browary). | Grunt epoksydowy + dwuskładnikowa powłoka wykończeniowa poliuretanowa. | 120 – 160 μm | Wysoki (> 15 lat) |
| C4 (wysoka) | Zakłady chemiczne, strefy nadmorskie o umiarkowanej zawartości soli, zewnętrzne taśmy transportowe w górnictwie, jednostki oczyszczania wody. | Podkład epoksydowy bogaty w cynk + pośredni barierowy lakier epoksydowy + dwuskładnikowy poliuretan alifatyczny. | 180 – 240 μm | Wysoki (> 15 lat) |
| C5 (bardzo wysoki / morski) | Platformy morskie, porty statkowe, obszary narażone na intensywne rozpryski chemiczne, warunki skrajnej przemysłowej kondensacji. | Wysokogęsty lakier epoksydowy z płatkami szklanymi/cynkowy + fluoropolimer o wysokiej trwałości lub poliuretan alifatyczny. | 240 – 320+ μm | Bardzo wysoka (> 25 lat) |
Standaryzacja certyfikowanego, skalowalnego procesu malowania przynosi bezpośrednie korzyści ekonomiczne i operacyjne dla inżynierów OEM oraz zespołów konserwacji zakładów:
Linie montażowe zautomatyzowane w pomieszczeniach nie wiążą się z wysokimi kosztami powłok morskich dla konstrukcji poza brzegiem. Dostosowujemy chemię farby i grubość warstwy ściśle do twoich parametrów eksploatacyjnych.
W maszynach przemysłu spożywczego i farmaceutycznego łuski farby dostające się do strumienia produktu powodują katastrofalne wycofywanie produktów z rynku. Nasze systemy C3–C4 wytrzymują mycie pod wysokim ciśnieniem bez pęcherzyków ani odspajania.
Każda wysłana przekładnia rejestruje swoją zweryfikowaną specyfikację obróbki powierzchniowej i dziennik inspekcji w dokumentacji, zapewniając zgodność podczas technicznych audytów klientów.
Neutralizując porowatość powierzchniową na żeliwie sferoidalnym odlewanym w piasku i aluminium odlewanym metodą wysokociśnieniową, nasze systemy powłokowe zapobiegają podpowierzchniowemu żłobieniu i pękaniu zmęczeniowemu.
Powłoka powierzchniowa to tylko jedno ogniwo w całkowicie zintegrowanym łańcuchu produkcji układów napędowych firmy Wuma Drive. Koordynuje się bezpośrednio z precyzyjnym obróbkiem skrawaniem na etapie wstępnym oraz z walidacją akustyczną i użytkową na etapie końcowym:
Powłoki C1 to jedno- lub dwuwarstwowe systemy (grubość warstwy suchego filmu – DFT 60–80 μm), zaprojektowane do czystych, ogrzewanych pomieszczeń wewnątrz budynków przy obojętnym składzie powietrza. Powłoki C5 to odpornościowe, wielowarstwowe systemy epoksydowo-polipurianowe (grubość warstwy suchego filmu – DFT 240–320+ μm), zaprojektowane do agresywnych środowisk chemicznych, ścieków przemysłowych lub morskiej mgły solnej na obszarach przybrzeżnych i morskich.
Maskowanie chroni kluczowe interfejsy funkcyjne – w tym frezowane końcówki wałów, krawędzie styku uszczelek olejowych, tarcze centrujące do mocowania, otwory wentylacyjne i tabliczki znamionowe. Przyspryskanie tych powierzchni powoduje przecieki uszczelek, niestabilność obrotową wałów, błędy pozycjonowania oraz zaklinowanie sprzęgła silnika.
Staranne odtłuszczanie, usuwanie rdzy oraz szlifowanie mechaniczne powierzchni tworzą czysty, teksturę profil kotwiczny na odsłoniętym metalu. Eliminuje to pozostałości olejów i utlenienia, maksymalizując przyczepność podkładu oraz zapobiegając odpryskiwaniu lub łuszczeniu się farby w trudnych warunkach eksploatacyjnych.
Tak. Zautomatyzowana linia malarska Wuma Drive obsługuje niestandardowe specyfikacje RAL, specjalistyczne powłoki odporno na wysokie temperatury oraz indywidualnie określone przez klienta grubości suchych powłok, certyfikowane za pomocą mierników grubości suchych powłok i testów przyczepności metodą siatki.
Od linii mycia zgodnych z wymogami branży spożywczej po ciężkie konwejery portowe morskie – inżynierowie Wuma Drive opracowują spersonalizowane specyfikacje powłok zgodne z normą ISO 12944 (klasy C1–C5) dla Twojego sprzętu mechanicznego.
 Gorące wiadomości
2026-08-26
2026-08-18
2026-08-15
2026-08-11
2026-07-31
2026-07-29
Witamy w firmie Wuma, producencie zobowiązanym do rozwoju i produkcji różnych typów reduktorów i silników z przekładniami dla branży przekładni mechanicznych.
No. 10, Xiangcun Industrial Zone, Dongyuan Town, Qingtian County, Lishui City, Zhejiang, China
Copyright © Zhejiang Wuma Drive Co., Ltd All Rights Reserved POLITYKA PRYWATNOŚCI Blog
 EN