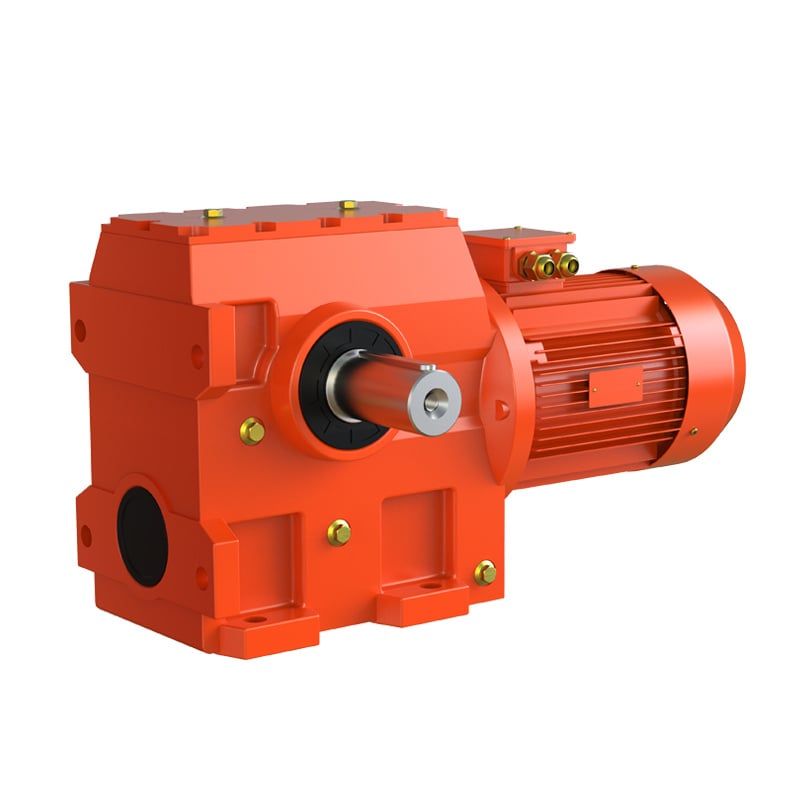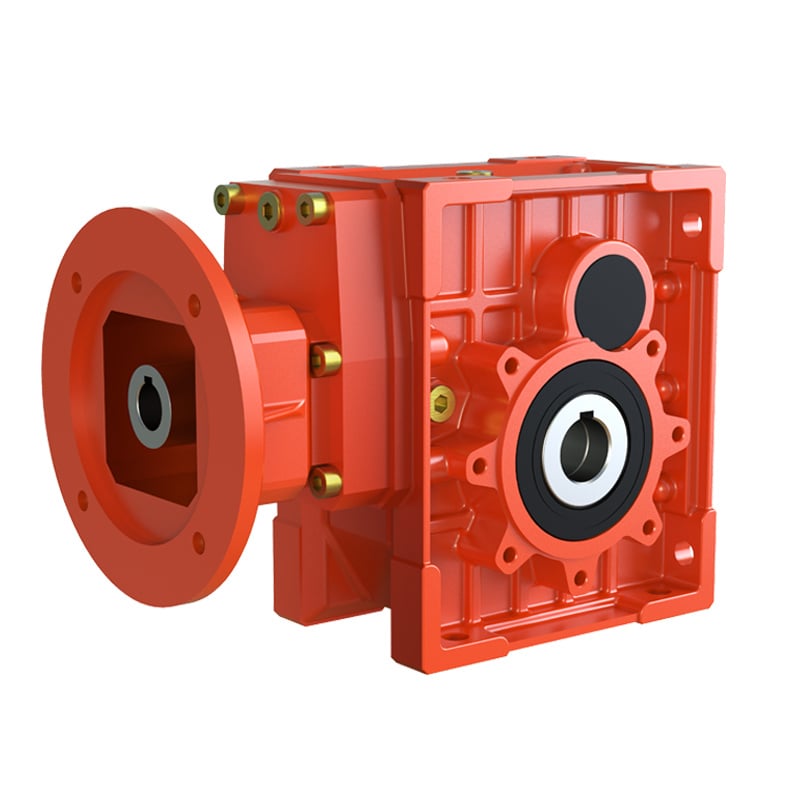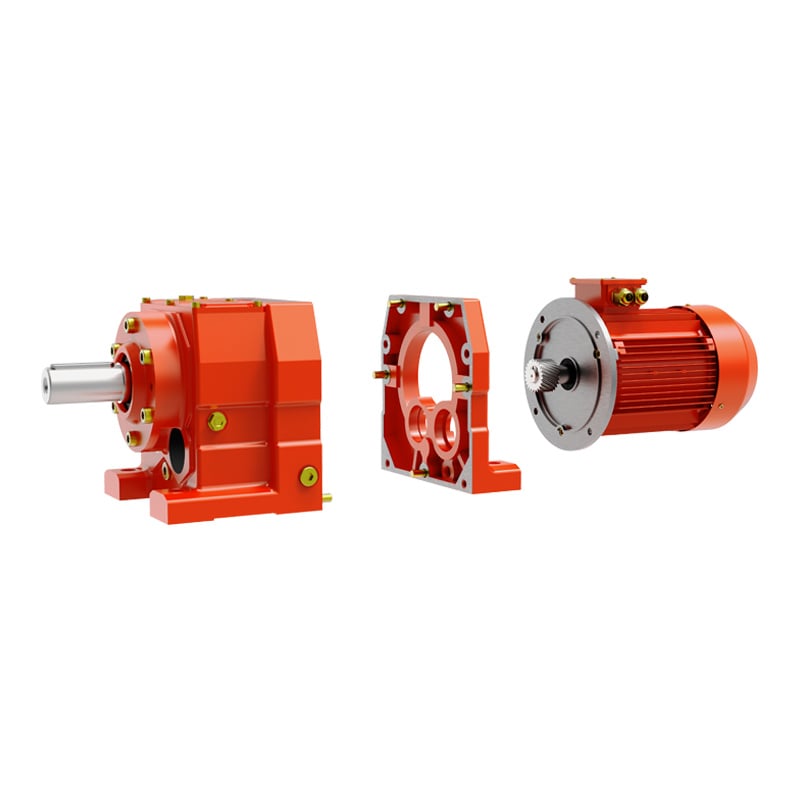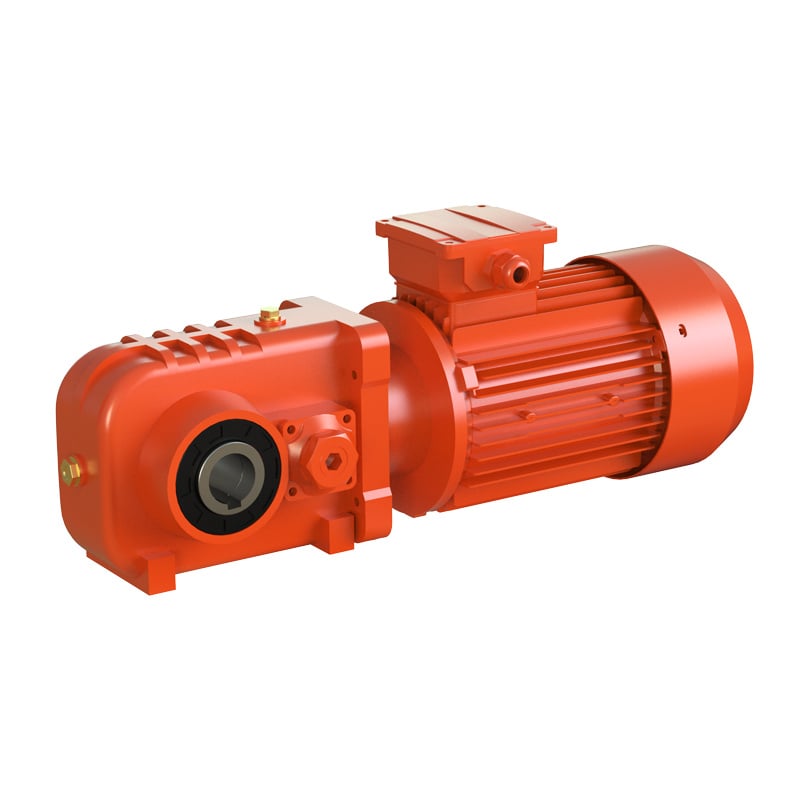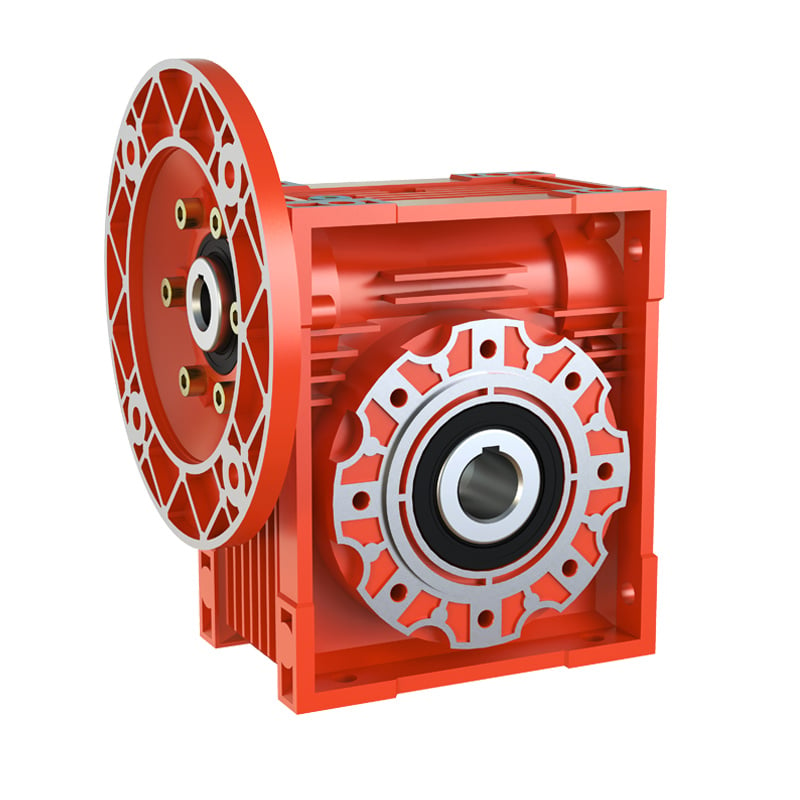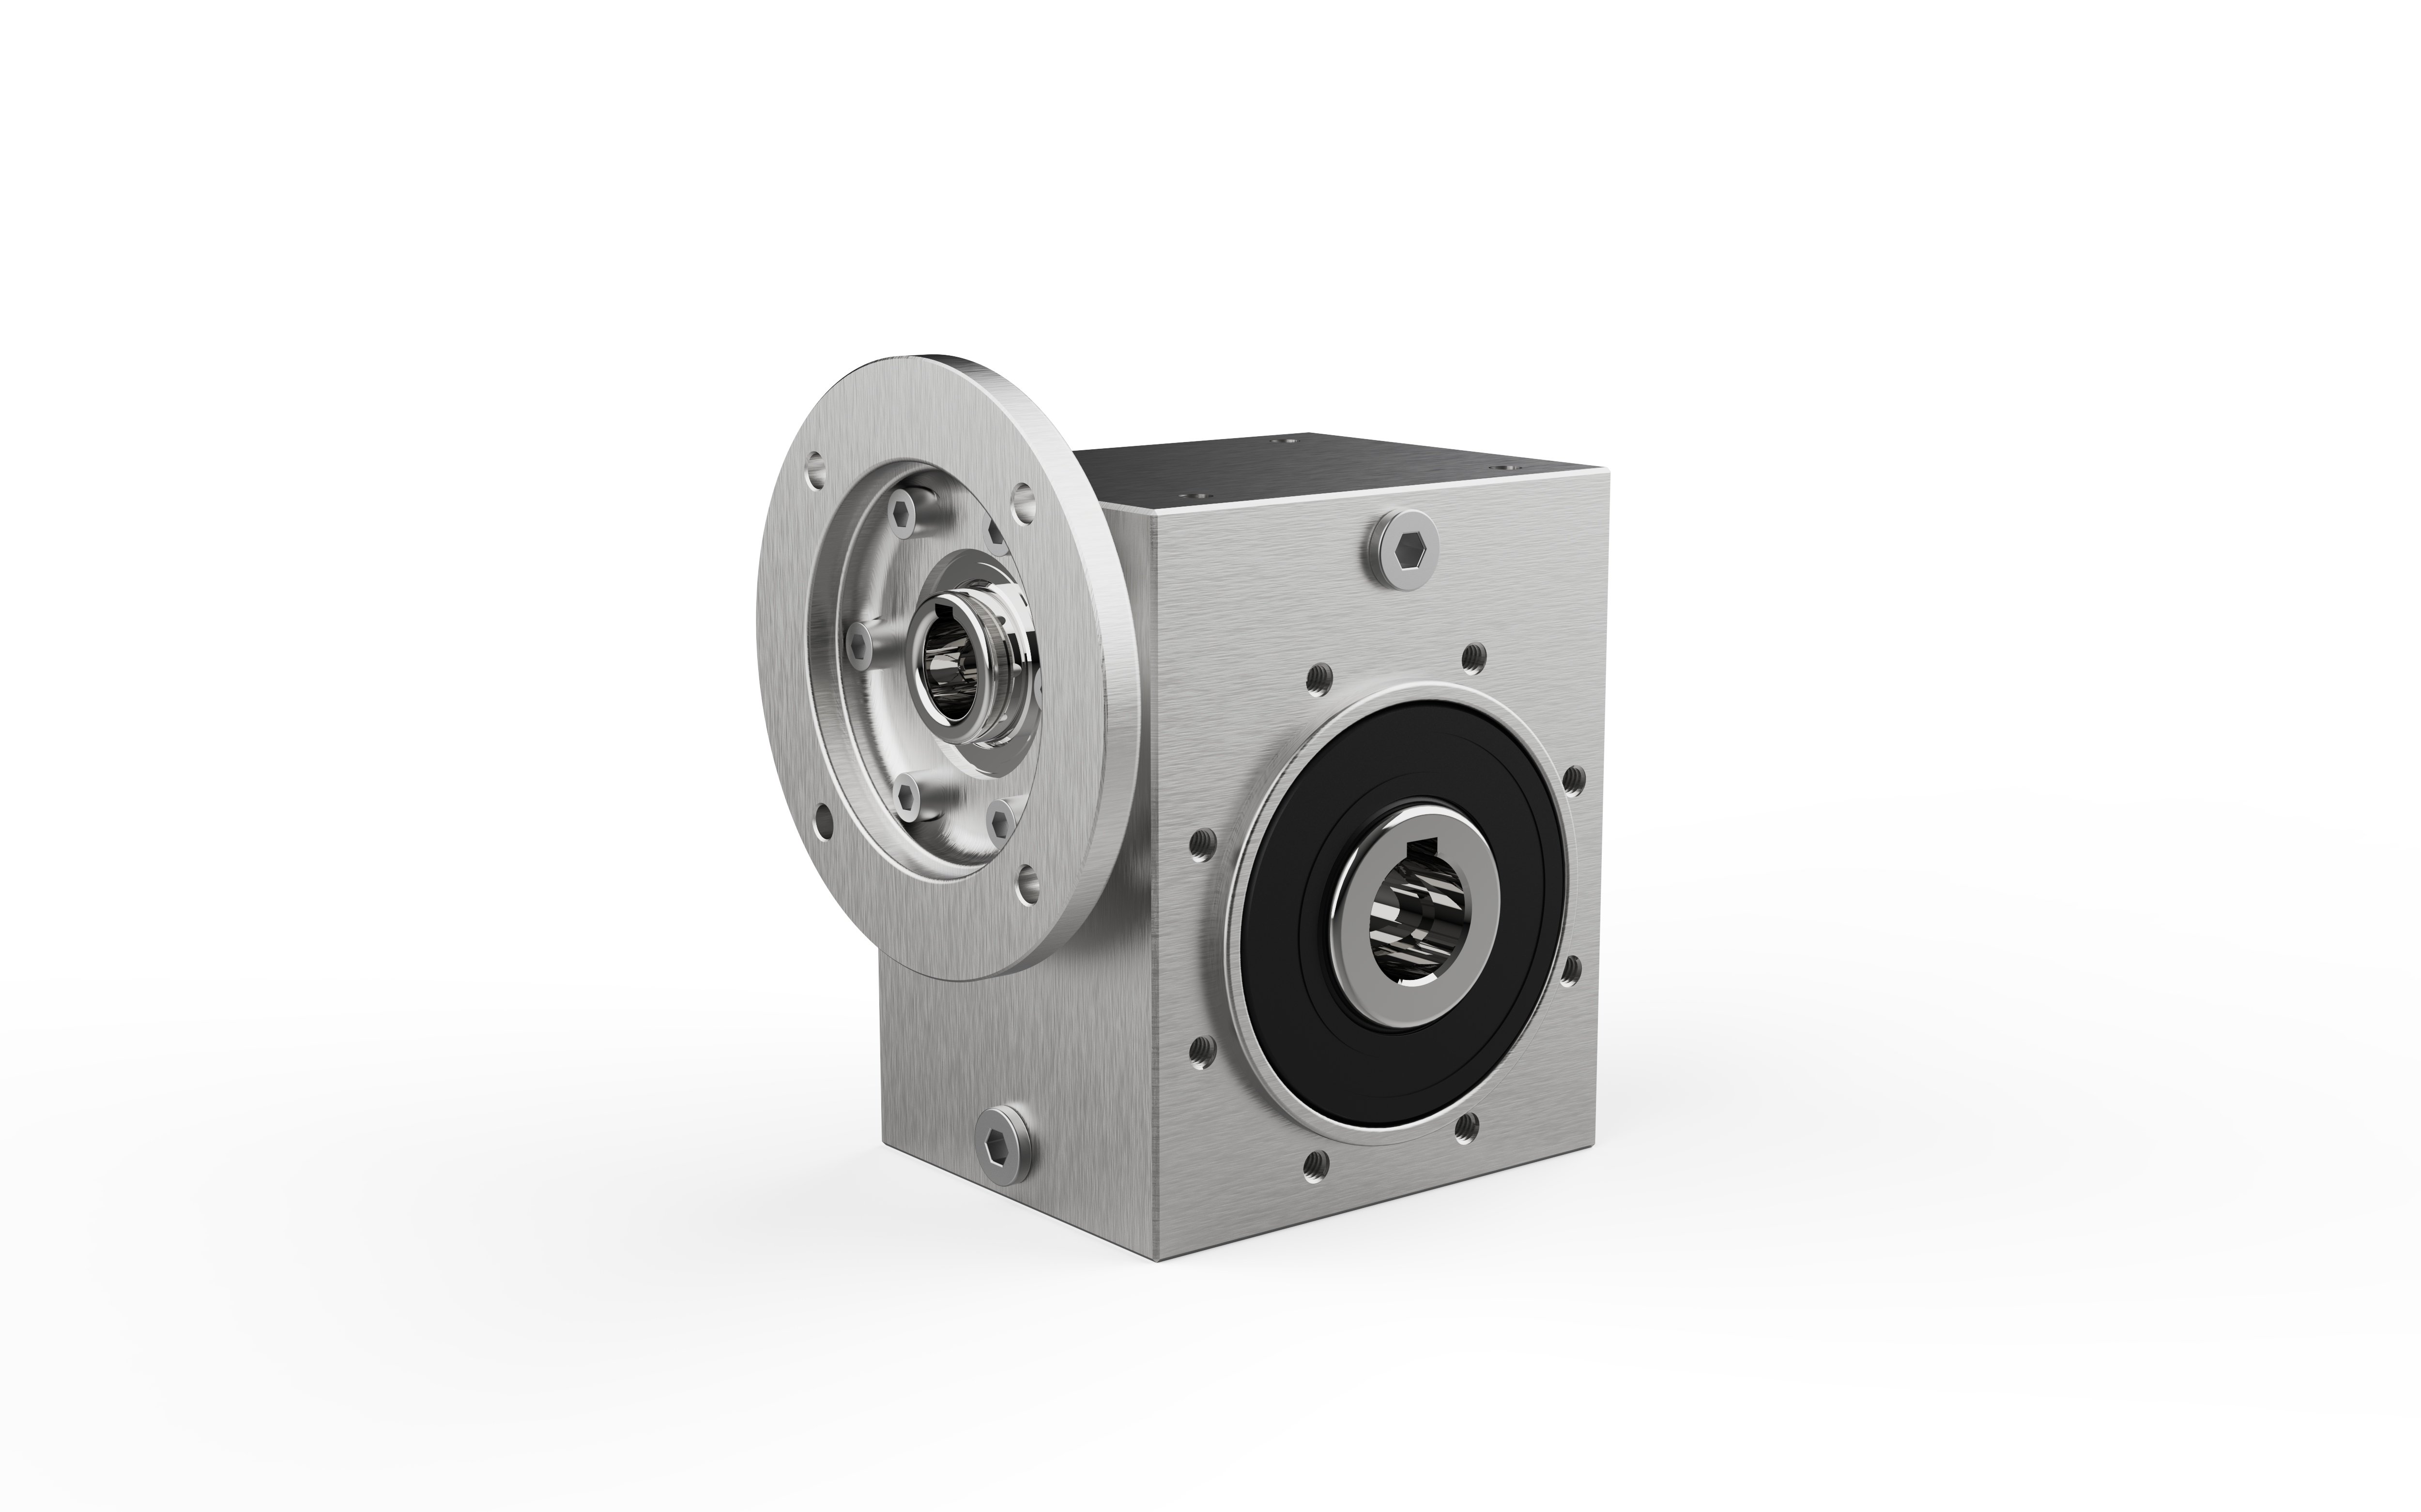
Eine dauerhafte Lackhaftung auf Gusseisen- und Aluminium-Getriebegehäusen erfordert eine strenge Einhaltung aller Produktionsstufen. Bei Wuma Drive erfolgt die Oberflächenveredelung der Gehäuse nach einem kontinuierlichen, fünfstufigen Standardarbeitsverfahren:
Die Gehäuseoberfläche wird gründlich gereinigt, um Staub, hartnäckigen Fettfilm und Zerspanungsöle zu entfernen; anschließend wird sie mittels Wärme oder Mikrofasertüchern getrocknet und vor dem Grundieren mit Alkohol abgewischt. Eventuell vorhandener Oberflächenrost wird vollständig durch Drahtbürsten oder Strahlen beseitigt und das blankliegende Metall unverzüglich behandelt, um eine erneute Oxidation zu verhindern.
Oberflächen aus blankem Metall werden mit groben Schleifmitteln mit einer Körnung von 50–60 oder mit Stahlwolle bearbeitet. Dadurch entsteht ein optimales mikroskopisches Zahnprofil, das die Haftung der Grundierung deutlich verbessert und eine Abblätterung des Lackes bei Betriebsschwingungen verhindert.
Vor dem Lackauftrag verschließen Techniker sorgfältig alle Bereiche, die als blankes Metall erhalten bleiben müssen – darunter Abtriebswellenverlängerungen, Motorzentrierbohrungen, Ölring-Sitze, Lager, Entlüftungsöffnungen und Typenschilder. Abdeckpapier, hochwertiges Klebeband und formschlüssige Stopfen verschließen Öffnungen, um ein Eindringen von Lack in innenliegende Komponenten zu verhindern.
Haftstarke Grundierungen und schützende Deckschichten mit hervorragender Feuchtigkeits-, Schlag- und Korrosionsbeständigkeit werden je nach Einsatzumgebung ausgewählt. Spritzpistolen halten konstanten Abstand und gleichmäßige Geschwindigkeit ein; eine dünnschichtige, mehrschichtige Applikation (typischerweise 2 bis 4 Schichten) gewährleistet gleichmäßige Nivellierung, intensive Farbsättigung und vollständigen Schutz ohne Lauf- oder Sag-Effekte.
Frisch beschichtete Getriebe härten in einer gut belüfteten, temperaturstabilen Umgebung (ca. 20 °C) fern von extremer Hitze oder direkter Sonneneinstrahlung aus, um Blasenbildung oder Rissbildung zu vermeiden. Nach vollständigem Trocknen erfolgt die Überprüfung der Lackfilmdicke sowie die Oberflächenpolitur, um ein glattes, dauerhaftes und fehlerfreies Finish sicherzustellen.
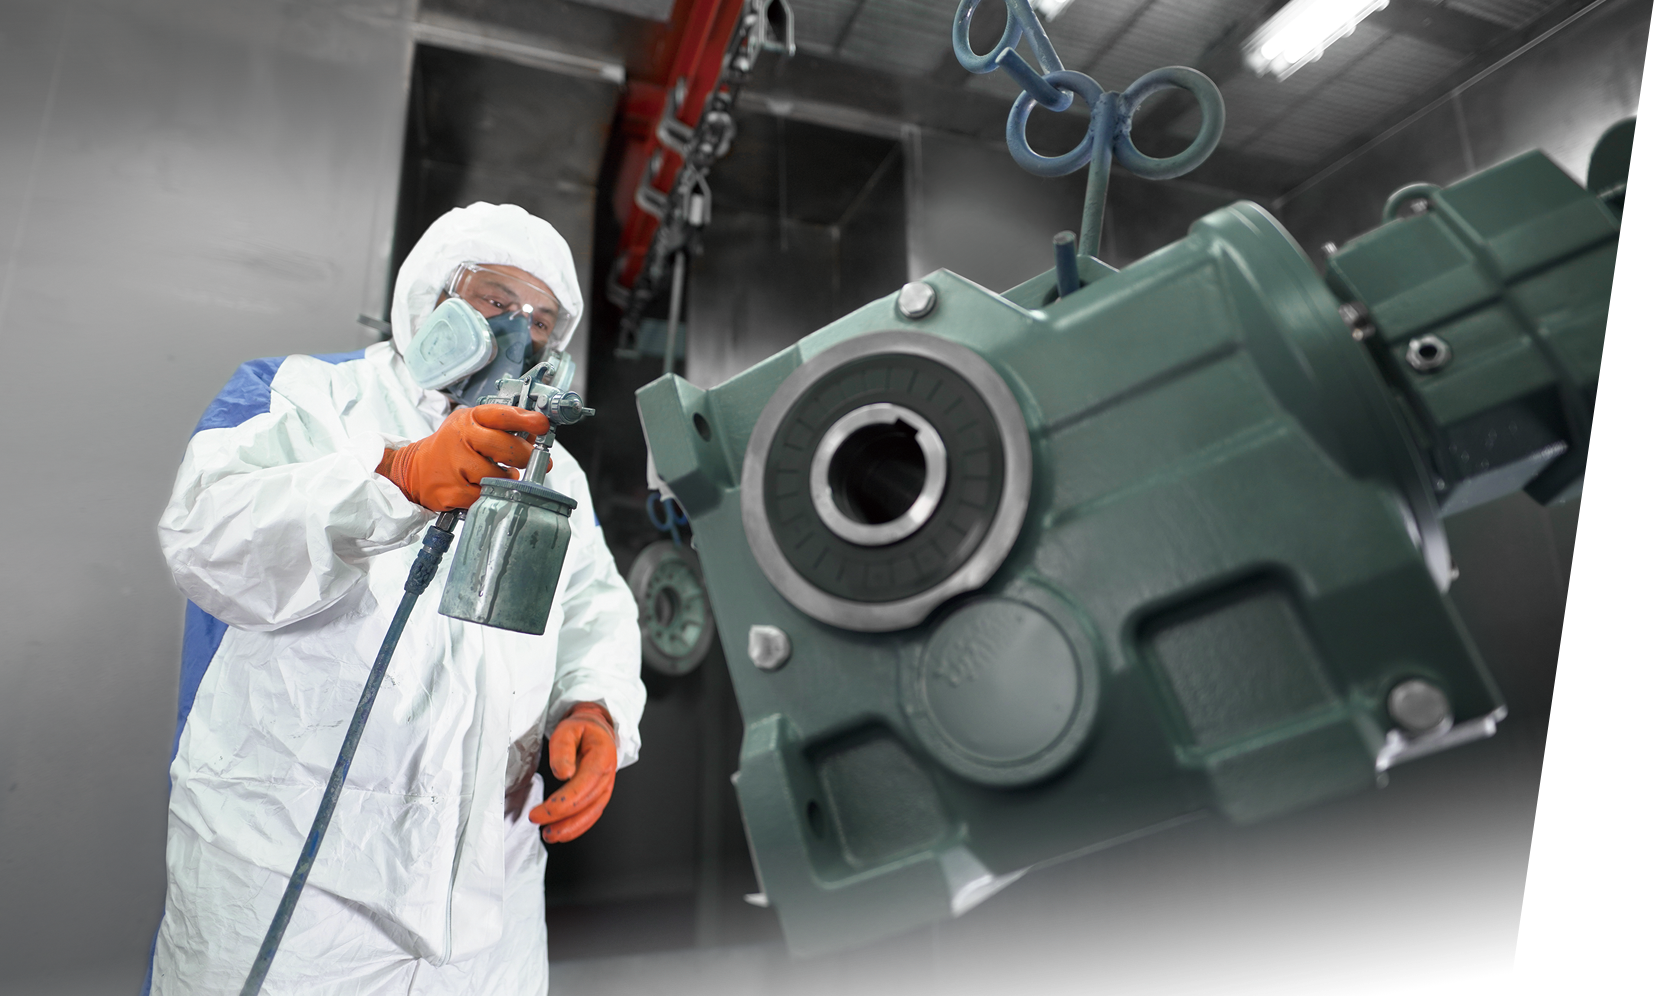
Abbildung 1: Präzise Spritzlackieroperation auf der Getriebeschichtungsanlage von Wuma Drive.
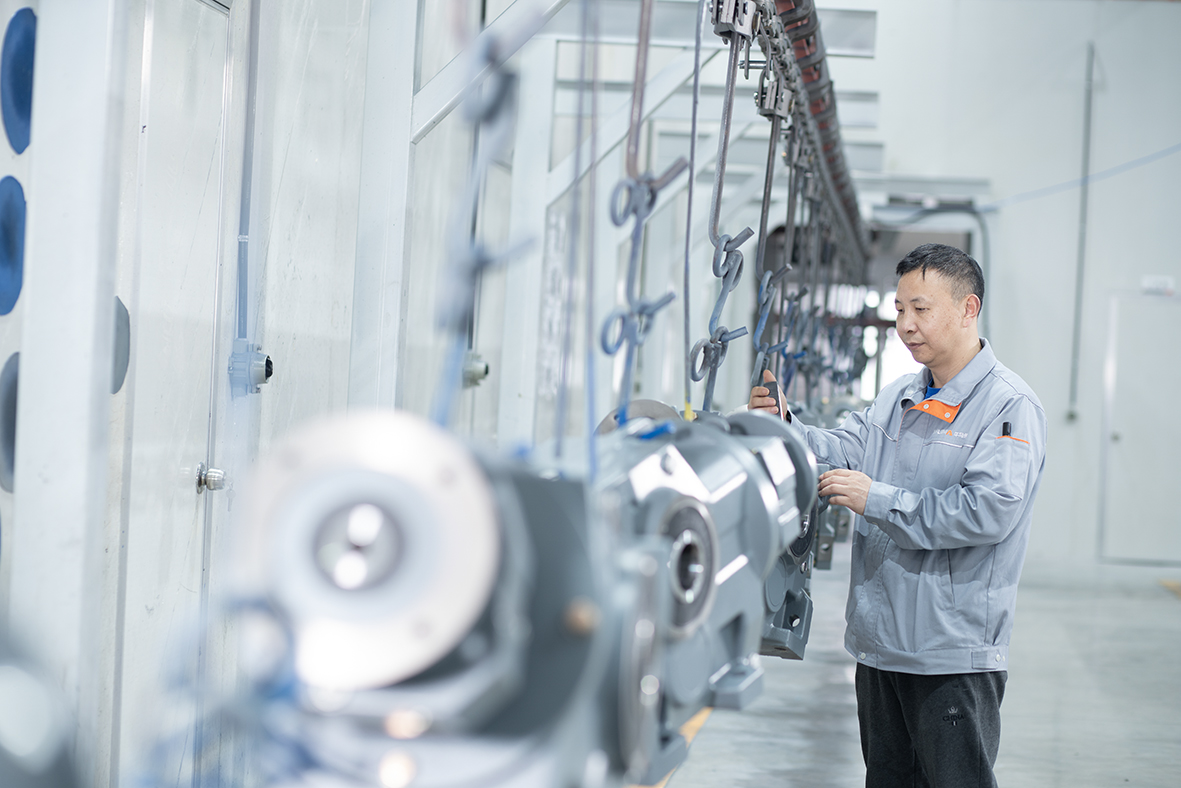
Abbildung 2: Qualitätsfachkraft zur Überprüfung der trockenen Filmdicke (DFT) am ausgehärteten Getriebegehäuse.
Korrosionsschutz ist niemals eine Einheitslösung. Unzureichender Schutz führt zu vorzeitigem Gehäuserost und Ölkontamination, während übermäßiger Schutz unnötige Beschaffungskapitalaufwendungen verursacht. Wuma Drive bietet technisch ausgelegte Beschichtungssysteme an, die nach den ISO 12944-2-Atmosphärischen Korrosivitätsklassen :
| Korrosivitätsklasse | Zielumgebung | Typisches Beschichtungssystem | Gesamtdicke der Trockenfilmstärke (μm) | Haltbarkeitskategorie |
|---|---|---|---|---|
| C1 (sehr gering) | Beheizte Innenräume mit sauberer Luft und niedriger Luftfeuchtigkeit (Logistiklager, saubere Fertigung). | Ein- oder zweischichtiges modifiziertes Alkydharz oder Grundierung + Email. | 60 – 80 μm | Hoch (> 15 Jahre) |
| C2 (gering) | Unbeheizte Innenräume mit gelegentlicher Kondensation (allgemeine Montagewerkstätten). | Synthetischer Harz-Grundanstrich + Polyurethan-Deckanstrich. | 80 – 120 μm | Mittel – Hoch (7–15 Jahre) |
| C3 (Mittel) | Städtische und industrielle Atmosphären, mäßige SO₂-Belastung 2; feuchte Werkstätten (Lebensmittel-/Getränkeverpackung, Brauereien). | Epoxid-Grundanstrich + zweikomponentiger Polyurethan-Deckanstrich. | 120 – 160 μm | Hoch (> 15 Jahre) |
| C4 (Hoch) | Chemieanlagen, Küstenregionen mit mäßiger Salzigkeit, externe Bergbauförderanlagen, Wasseraufbereitungsanlagen. | Zinkreicher Epoxid-Grundanstrich + zwischengeschaltete Epoxid-Sperrschicht + zweikomponentiger aliphatischer Polyurethan. | 180 – 240 μm | Hoch (> 15 Jahre) |
| C5 (Sehr hoch / Marine) | Offshore-Plattformen, Schiffshäfen, Bereiche mit starker chemischer Spritzbelastung, extreme industrielle Kondensation. | Hochaufbauender Epoxid-Glasflocken-/Zinkanstrich sowie hochbeständiger Fluoropolymer- oder aliphatischer Polyurethanlack. | 240 – 320+ μm | Sehr hoch (> 25 Jahre) |
Die Standardisierung auf einen zertifizierten, skalierbaren Lackierprozess bietet direkte wirtschaftliche und betriebliche Vorteile für OEM-Ingenieure und Instandhaltungsteams in der Fertigung:
Indoor-Automatisierte Montagelinien verursachen nicht die hohen Kosten von Offshore-Marinelackierungen. Wir passen die Lackchemie und Schichtdicke streng an Ihre Betriebsparameter an.
In Maschinen für die Lebensmittel- und Pharmaindustrie führen Farbabsplitterungen, die in den Produktstrom gelangen, zu katastrophalen Rückrufen. Unsere C3–C4-Systeme widerstehen Hochdruckreinigungen, ohne zu blähen oder abzublättern.
Jeder ausgelieferte Getriebeblock dokumentiert seine verifizierte Oberflächenbehandlungsspezifikation sowie das zugehörige Prüfprotokoll; dies gewährleistet die Einhaltung aller Anforderungen während technischer Kundenaudits.
Durch die Neutralisierung der Oberflächenporosität bei sandgegossenem Sphäroguss und hochdruckgegossenem Aluminium verhindern unsere Beschichtungssysteme Unterflächen-Pitting und Ermüdungsrisse.
Die Oberflächenbeschichtung ist nur ein Glied in der vollständig integrierten Antriebsstrang-Fertigungskette von Wuma Drive. Sie koordiniert sich direkt mit der vorgelagerten präzisen Zerspanung sowie mit der nachgelagerten akustischen und Lauf-Validierung:
C1-Beschichtungen sind ein- oder zweilagige Systeme (Schichtdicke 60–80 μm), die für saubere, beheizte Innenräume mit neutralem Luftklima ausgelegt sind. C5-Beschichtungen sind hochbelastbare Mehrschicht-Systeme aus Epoxidharz und Polyurethan (Schichtdicke 240–320+ μm), die für aggressive chemische Atmosphären, industrielle Abwässer oder salzhaltigen Meeresnebel im Offshore-Bereich konzipiert sind.
Die Abdeckung schützt kritische funktionale Schnittstellen – darunter bearbeitete Wellenenden, Dichtlippen von Öldichtungen, Montage-Leitflansche, Entlüftungsventile und Typenschilder. Übersprühen dieser Flächen führt zu Dichtungslecks, Wellenlaufungen, Ausrichtungsfehlern und Klemmung der Motor-Kupplung.
Gründliches Entfetten, Entrosten und mechanisches Oberflächenschleifen erzeugen ein sauberes, strukturiertes Haftprofil auf blankem Metall. Dadurch werden Restöle und Oxidation vollständig entfernt, wodurch die Haftung der Grundierung maximiert und das Abblättern oder Absplittern der Beschichtung unter harten Betriebsbedingungen verhindert wird.
Ja. Die automatisierte Lackierstraße von Wuma Drive ermöglicht kundenspezifische RAL-Farbangaben, spezielle Hochtemperatur-Beschichtungen sowie kundendefinierte Trockenschichtdicken, die mittels Trockenschichtdickenmessgeräten und Haftfestigkeitsprüfungen nach dem Kreuzschnittverfahren zertifiziert werden.
Von lebensmittelgerechten Spülstraßen bis hin zu schwerlastfähigen Marine-Hafenförderanlagen: Ingenieure von Wuma Drive erstellen maßgeschneiderte ISO-12944-C1–C5-Beschichtungsspezifikationen für Ihre mechanischen Geräte.
 Aktuelle Nachrichten
2026-08-26
2026-08-18
2026-08-15
2026-08-11
2026-07-31
2026-07-29
Willkommen bei Wuma, einem Hersteller, der sich der Entwicklung und Herstellung verschiedener Arten von Getriebe und Schneckengetriebe für den Bereich der Leistungsübertragung verschrieben hat.
No. 10, Xiangcun Industrial Zone, Dongyuan Town, Qingtian County, Lishui City, Zhejiang, China
Copyright © Zhejiang Wuma Drive Co., Ltd All Rights Reserved DATENSCHUTZRICHTLINIE Blog
 EN