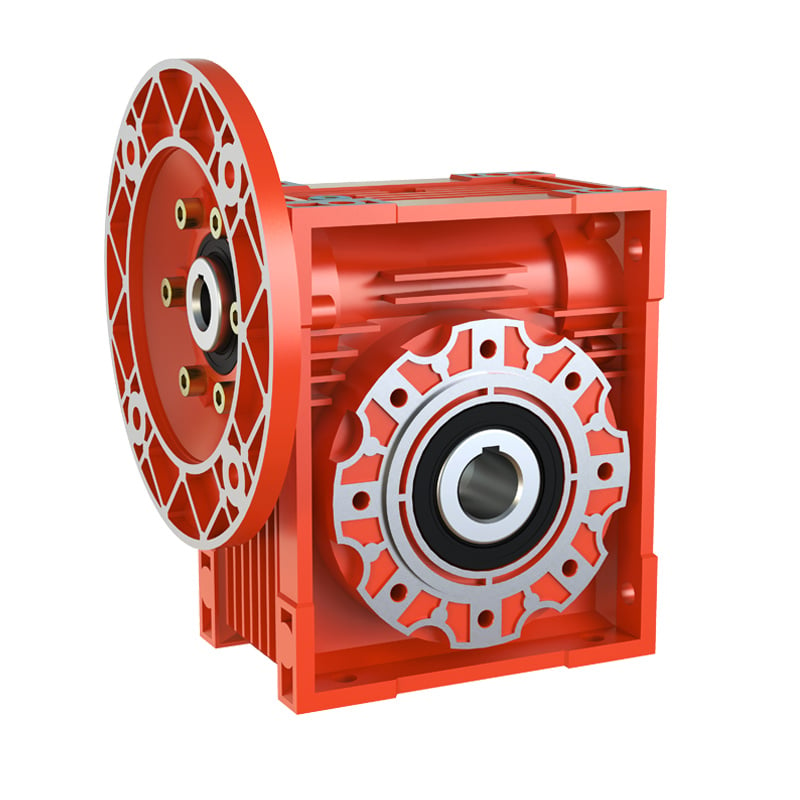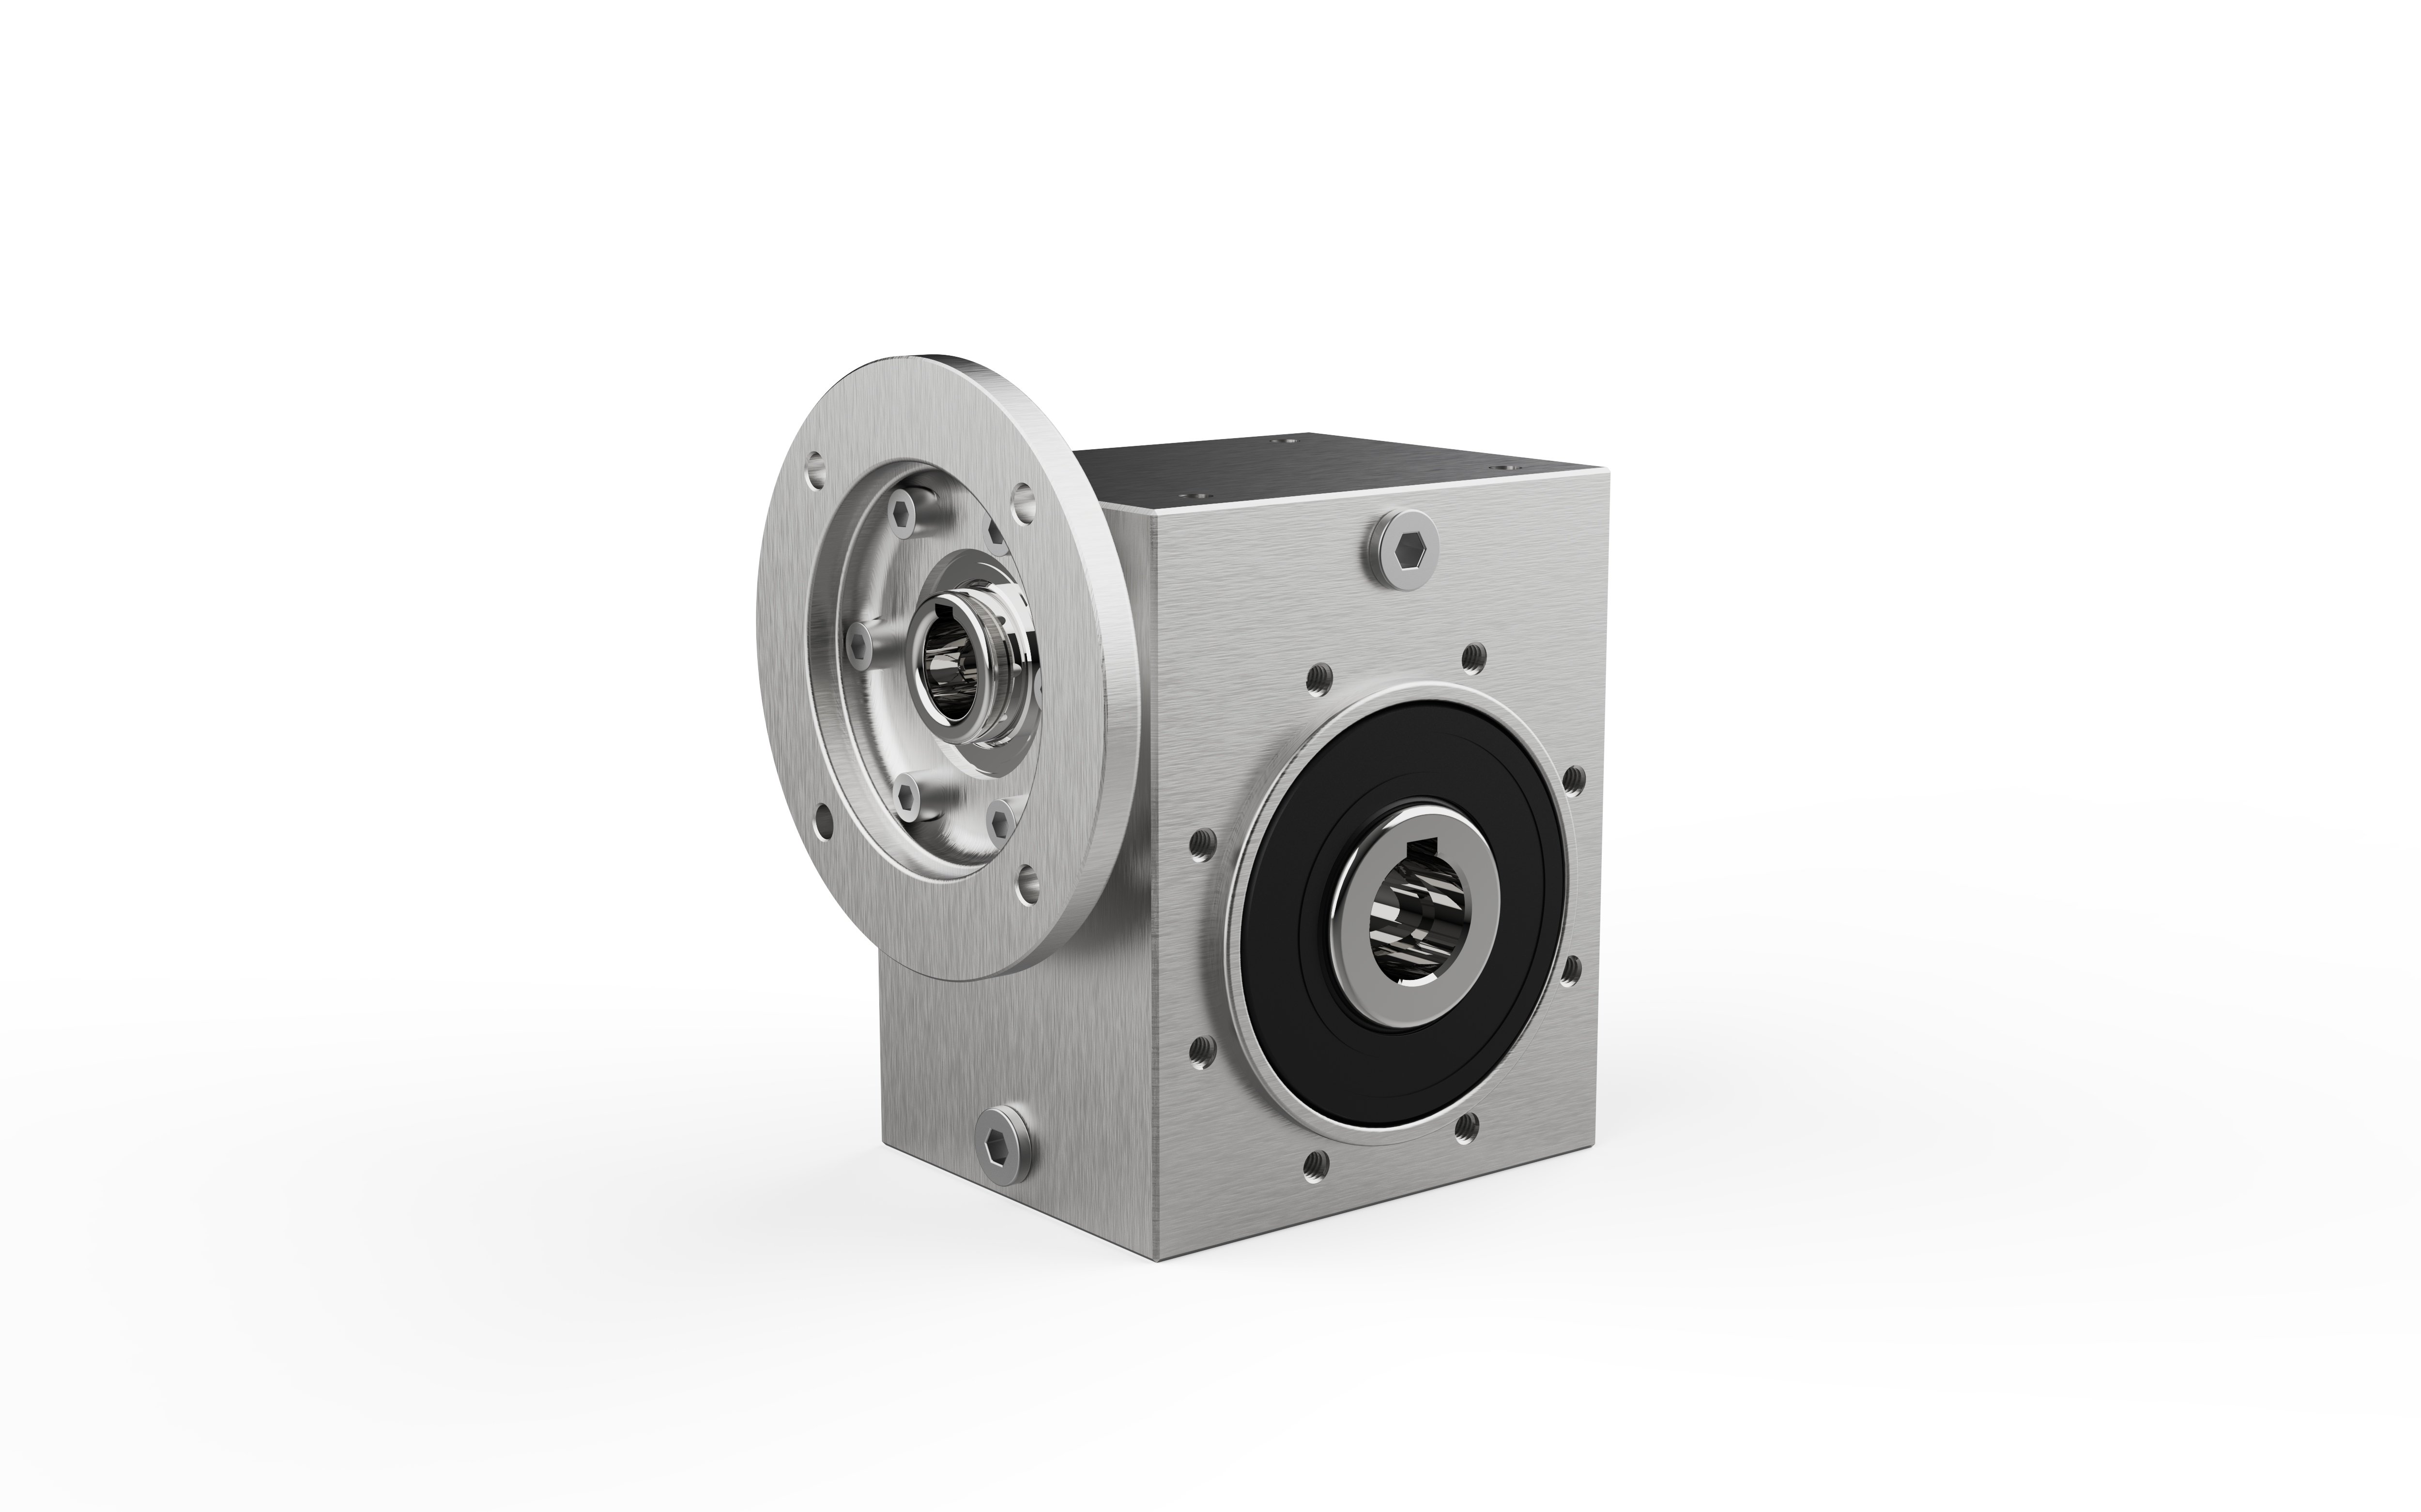
Lograr una adherencia duradera de la pintura sobre carcasas de caja de cambios de fundición de hierro y aluminio exige una ejecución rigurosa en cada etapa de producción. En Wuma Drive, el acabado superficial de las carcasas sigue un procedimiento operativo estándar continuo de cinco etapas:
La superficie de la carcasa se limpia minuciosamente para eliminar el polvo, las grasas persistentes y los aceites de corte; luego se seca con calor o con paños de microfibra y se limpia con alcohol antes de aplicar la imprimación. Se elimina por completo cualquier óxido superficial mediante cepillado con alambre o granallado, y se trata inmediatamente para evitar la reoxidación del metal desnudo.
Las superficies de metal desnudo se rectifican con materiales abrasivos gruesos de malla 50–60 o con lana de acero. Esto crea un perfil microscópico ideal que mejora notablemente la adherencia de la imprimación y evita la deslaminación de la pintura bajo vibraciones operativas.
Antes de aplicar la pintura, los técnicos sellan cuidadosamente todas las zonas que deben permanecer en metal desnudo, incluidas las prolongaciones del eje de salida, los alojamientos piloto del motor, los asientos de sellos de aceite, los rodamientos, las válvulas respiradoras y las placas identificativas. Se utilizan papel de enmascarar, cinta de alta calidad y tapones adaptados para bloquear aberturas y evitar que la pintura penetre en componentes internos.
Se seleccionan imprimaciones de alta adherencia y recubrimientos protectores superiores con excelente resistencia a la humedad, los impactos y la corrosión, según el entorno operativo. Las pistolas pulverizadoras mantienen una distancia constante y una velocidad estable; se aplica una técnica de capas delgadas y múltiples (normalmente de 2 a 4 capas) para garantizar un nivelado uniforme, una saturación cromática intensa y una protección completa sin goteos ni escurrimientos.
Los reductores recién recubiertos se curan en un entorno bien ventilado y con temperatura estable (aprox. 20 °C / 70 °F), alejado de fuentes de calor extremo o luz solar directa, para evitar burbujas o grietas. Una vez completamente secos, la película de pintura se somete a verificación de espesor y pulido superficial, asegurando un acabado liso, duradero y libre de defectos.
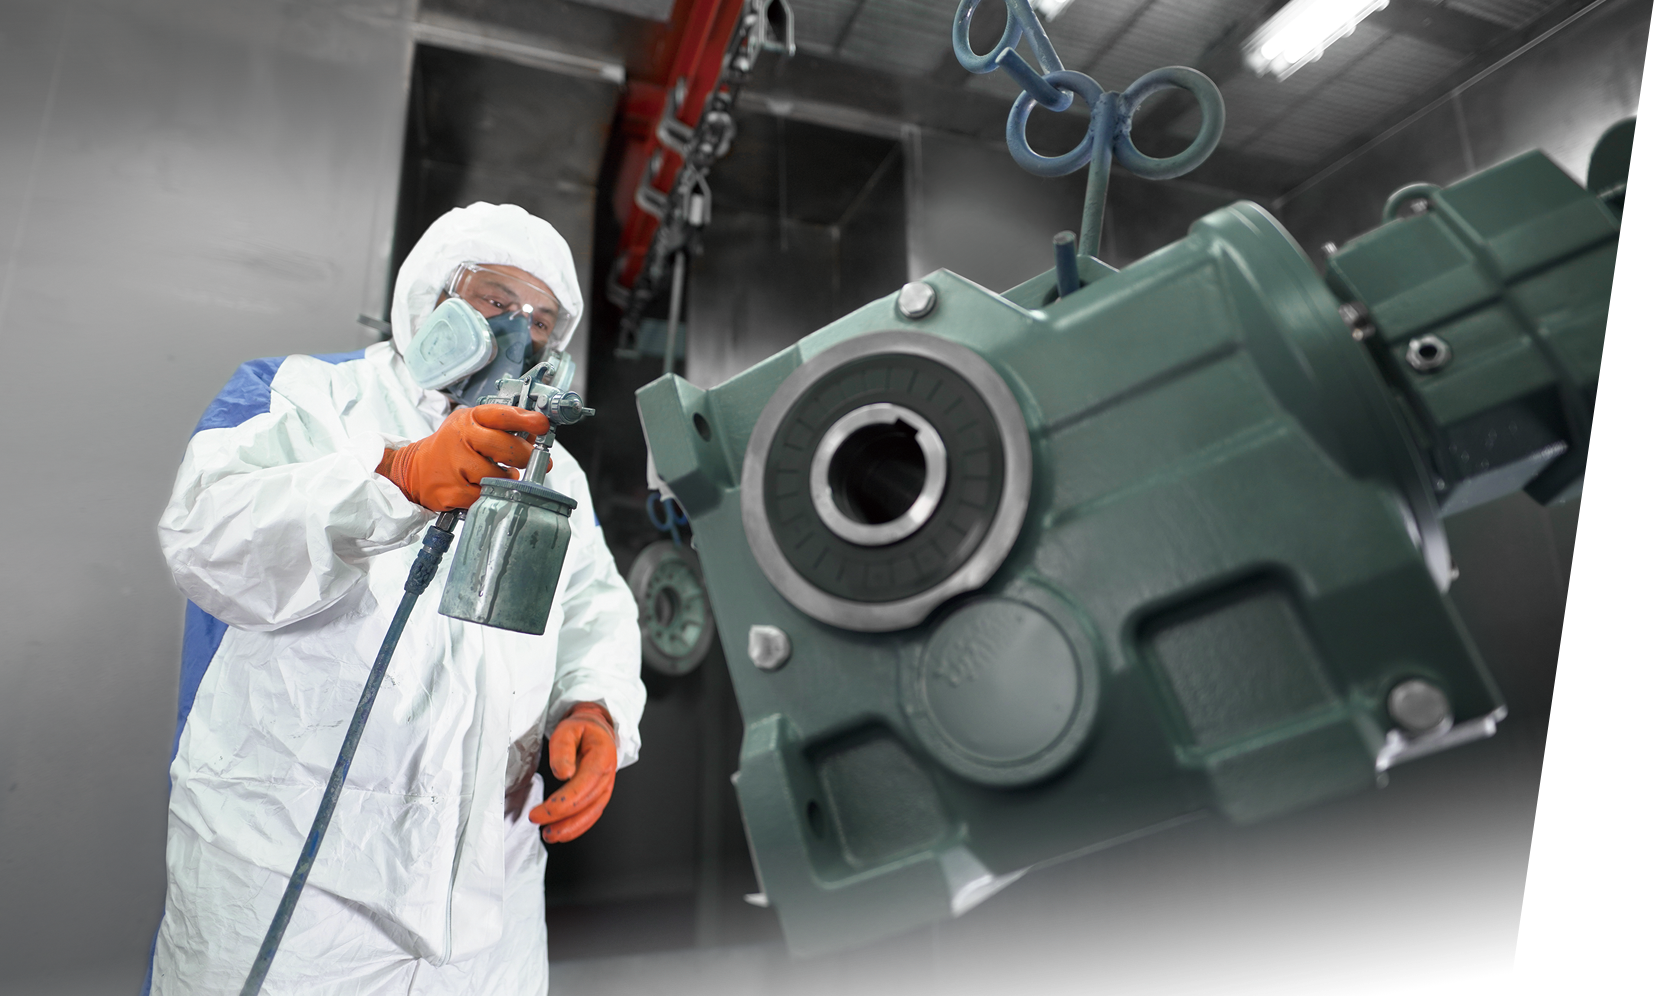
Figura 1: Operación de pintura por pulverización de precisión en la línea de recubrimiento de reductores de Wuma Drive.
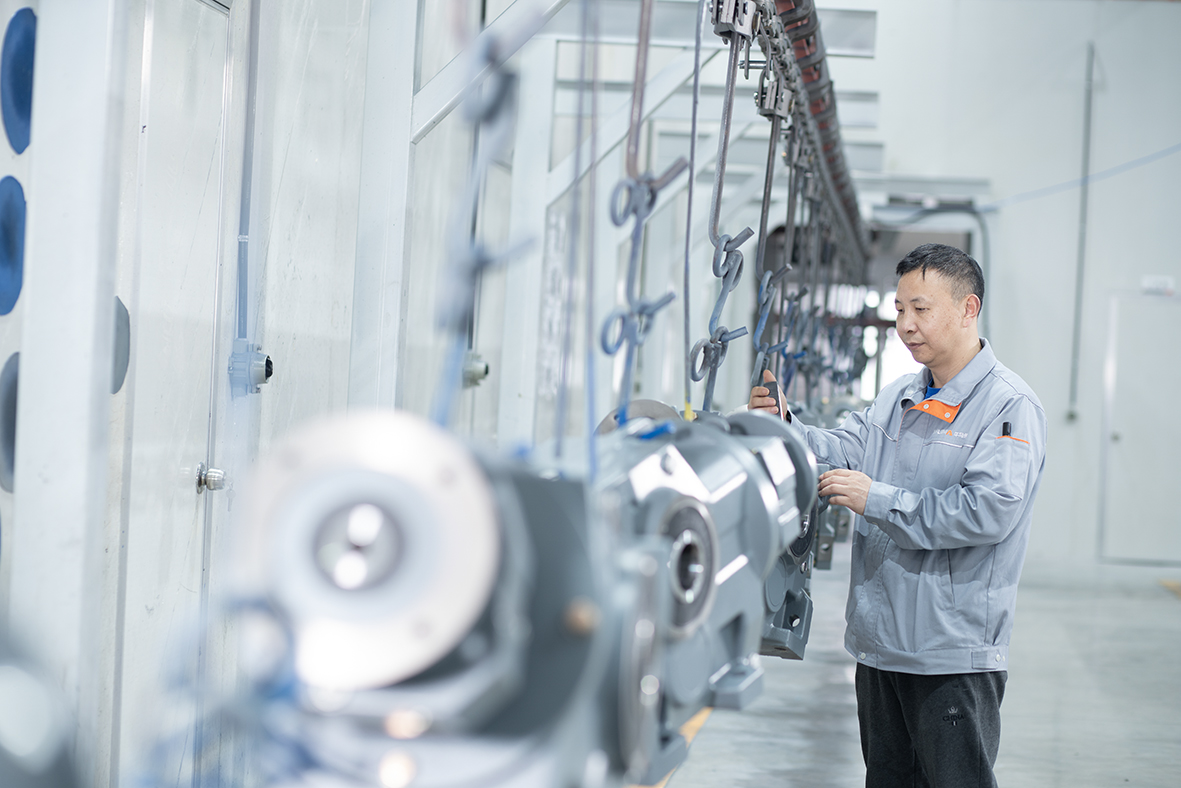
Figura 2: Técnico de calidad verificando el espesor de la película seca (DFT) en la carcasa curada del reductor.
La protección contra la corrosión nunca es única para todos. Una protección insuficiente provoca óxido prematuro de la carcasa y contaminación del aceite, mientras que una protección excesiva incrementa innecesariamente el capital de adquisición. Wuma Drive ofrece sistemas de recubrimiento diseñados clasificados según Las clases de corrosividad atmosférica ISO 12944-2 :
| Clase de corrosividad | Entorno objetivo | Sistema de recubrimiento típico | Espesor total del recubrimiento (μm) | Categoría de durabilidad |
|---|---|---|---|---|
| C1 (Muy baja) | Instalaciones interiores calefactadas, aire limpio, baja humedad (almacenes logísticos, fabricación limpia). | Recubrimiento modificado de alquídico de una o dos capas, o imprimación + esmalte. | 60 – 80 μm | Alta (> 15 años) |
| C2 (Baja) | Espacios interiores sin calefacción con condensación ocasional (talleres generales de montaje en fábricas). | Primer de resina sintética + recubrimiento superior de poliuretano. | 80 – 120 μm | Media – Alta (7–15 años) |
| C3 (Media) | Atmósferas urbanas e industriales, SO₂ moderado 2talleres húmedos (envasado de alimentos/bebidas, cervecerías). | Primer epoxi + recubrimiento superior de poliuretano bicomponente. | 120 – 160 μm | Alta (> 15 años) |
| C4 (Alta) | Plantas químicas, zonas costeras con salinidad moderada, transportadores mineros al aire libre, unidades de tratamiento de agua. | Primer epoxi rico en cinc + barrera epoxi intermedia + poliuretano alifático bicomponente. | 180 – 240 μm | Alta (> 15 años) |
| C5 (Muy alta / Marino) | Plataformas marítimas, puertos navales, zonas con salpicaduras químicas severas, condensación industrial extrema. | Epoxi de alto espesor con escamas de vidrio/cinc + fluoropolímero de alta durabilidad o poliuretano alifático. | 240 – 320+ μm | Muy alta (> 25 años) |
Estandarizar un flujo de trabajo de pintura certificado y escalable aporta ventajas económicas y operativas directas para los ingenieros de OEM y los equipos de mantenimiento de planta:
Las líneas de montaje automatizadas en interiores no generan el elevado costo de los recubrimientos marinos offshore. Adaptamos la química de la pintura y el espesor de la película estrictamente a sus parámetros operativos.
En maquinaria para alimentos y productos farmacéuticos, las partículas de pintura que ingresan a la corriente de producto provocan retiradas catastróficas. Nuestros sistemas C3–C4 resisten lavados a alta presión sin ampollarse ni desprenderse.
Cada reductor despachado registra, en los archivos correspondientes, su especificación verificada de tratamiento superficial y su bitácora de inspección, garantizando el cumplimiento durante las auditorías técnicas del cliente.
Al neutralizar la porosidad superficial en hierro dúctil fundido en arena y aluminio fundido a alta presión, nuestros sistemas de recubrimiento evitan la picadura subsuperficial y las grietas por fatiga.
El recubrimiento superficial es solo un eslabón de la cadena integral de fabricación de trenes motrices de Wuma Drive. Se coordina directamente con el mecanizado de precisión aguas arriba y con la validación acústica/funcional aguas abajo:
Los recubrimientos C1 son sistemas de una o dos capas (DFT 60–80 μm) diseñados para ambientes interiores limpios y climatizados con aire neutro. Los recubrimientos C5 son sistemas multicapa de alto rendimiento a base de epoxi y poliuretano (DFT 240–320+ μm) concebidos para atmósferas químicamente agresivas, aguas residuales industriales o niebla salina marina offshore.
El enmascarado protege interfaces funcionales críticas, como extensiones mecanizadas de ejes, labios de contacto de sellos de aceite, bridas de centrado para montaje, respiraderos y placas identificativas. La proyección accidental de pintura sobre estas superficies provoca fugas de sellado, desalineación radial del eje, errores de alineación y atascamiento del acoplamiento del motor.
Una desengrasación exhaustiva, la eliminación de óxido y el rectificado mecánico de la superficie crean un perfil de anclaje limpio y texturizado sobre el metal desnudo. Esto elimina los aceites residuales y la oxidación, maximizando la adherencia de la imprimación y evitando el descascarillamiento o el descamado de la pintura en condiciones de trabajo severas.
Sí. La línea automatizada de pintura de Wuma Drive admite especificaciones personalizadas RAL, recubrimientos especializados resistentes a altas temperaturas y espesores definidos por el cliente para la película seca, certificados mediante medidores de espesor de película seca y ensayos de adherencia por corte en cruz.
Desde líneas de lavado aptas para contacto con alimentos hasta transportadores marinos portuarios de alta resistencia, los ingenieros de recubrimientos de Wuma Drive proporcionan especificaciones personalizadas ISO 12944 C1–C5 para sus equipos mecánicos.
 Noticias destacadas
2026-08-26
2026-08-18
2026-08-15
2026-08-11
2026-07-31
2026-07-29
Bienvenido a Wuma, un fabricante comprometido con el desarrollo y la fabricación de diversos tipos de reductores y gearmotors para el campo de la transmisión por engranajes.
No. 10, Xiangcun Industrial Zone, Dongyuan Town, Qingtian County, Lishui City, Zhejiang, China
Copyright © Zhejiang Wuma Drive Co., Ltd All Rights Reserved POLÍTICA DE PRIVACIDAD Blog
 EN