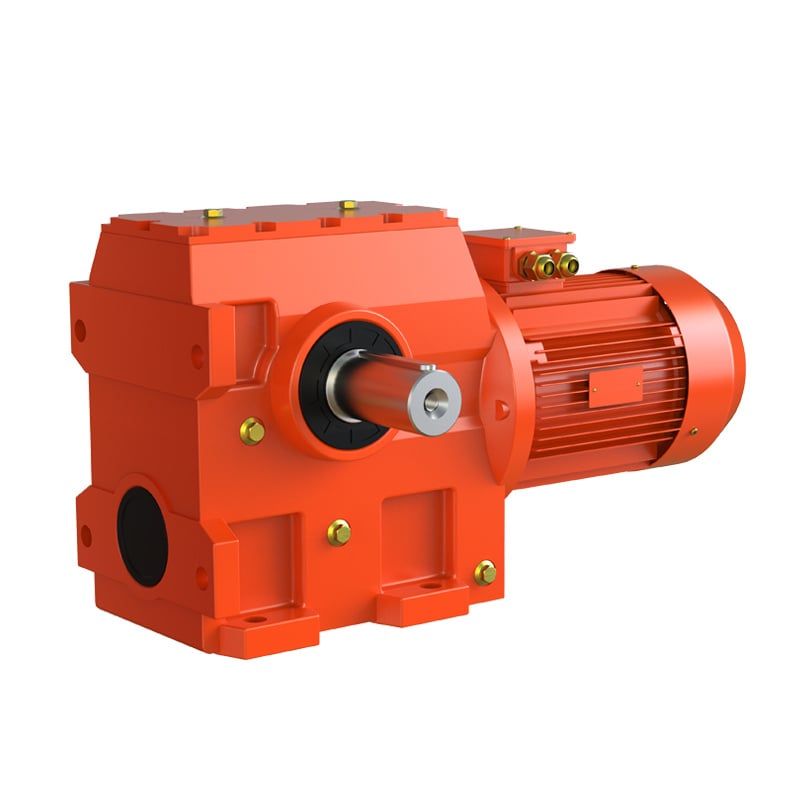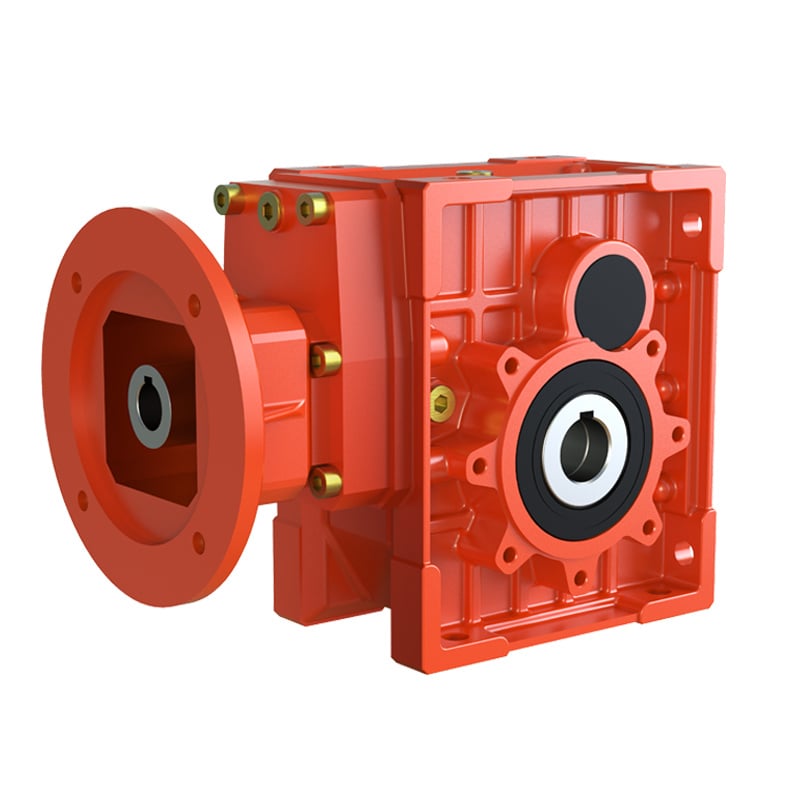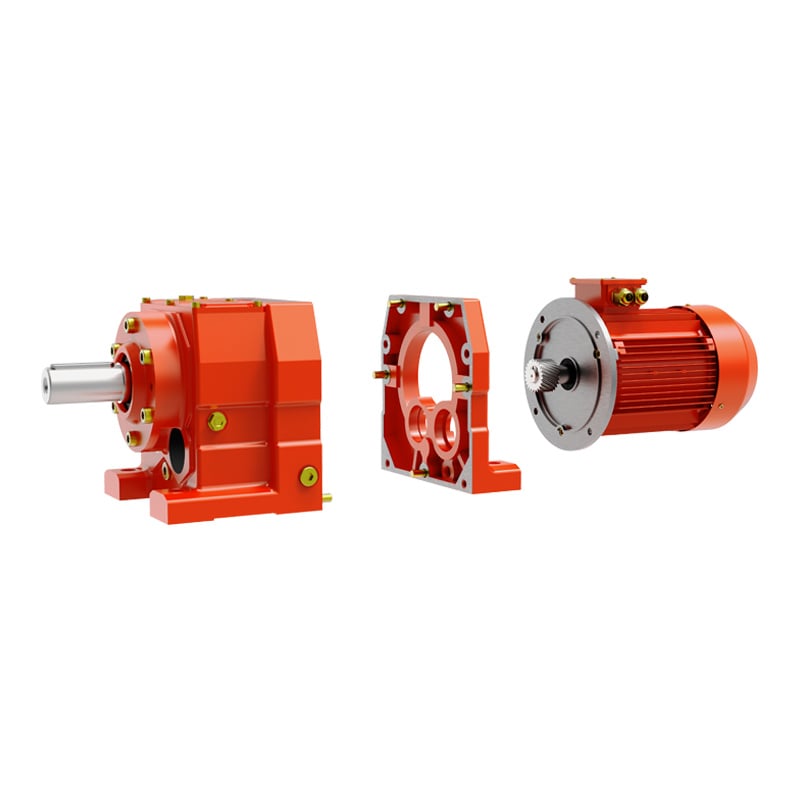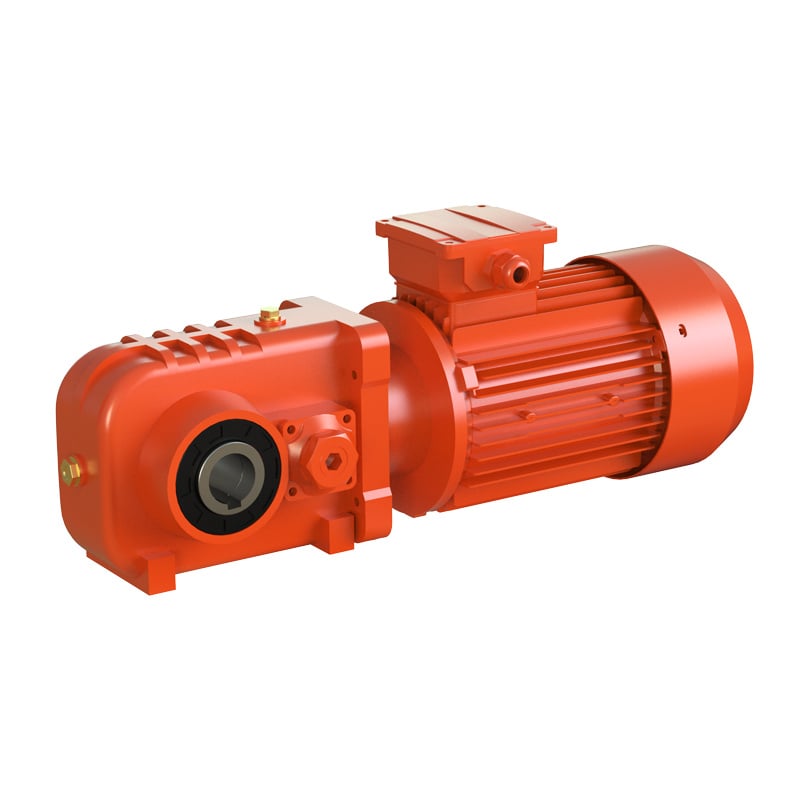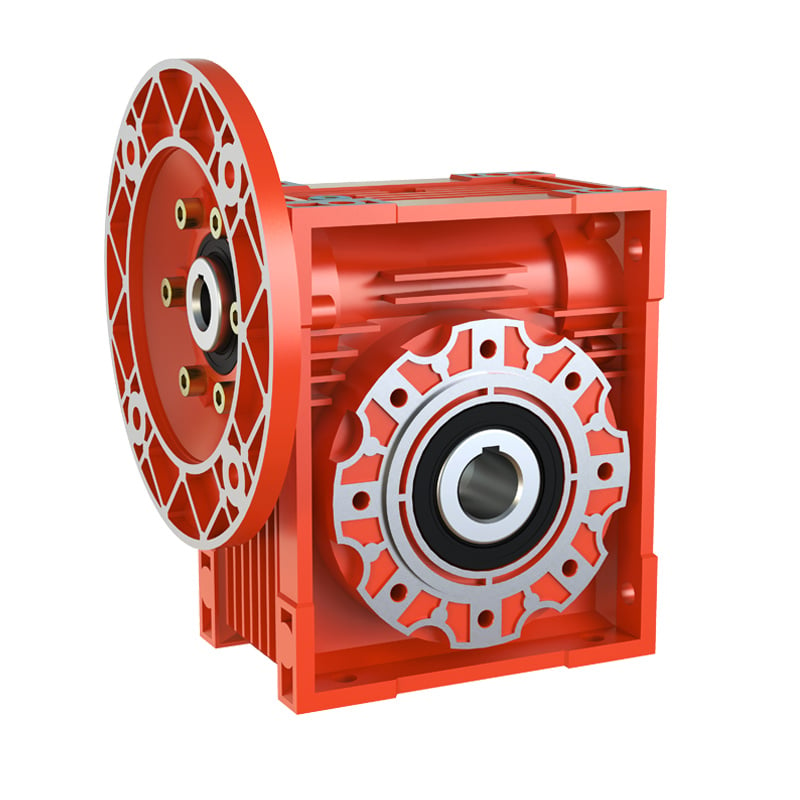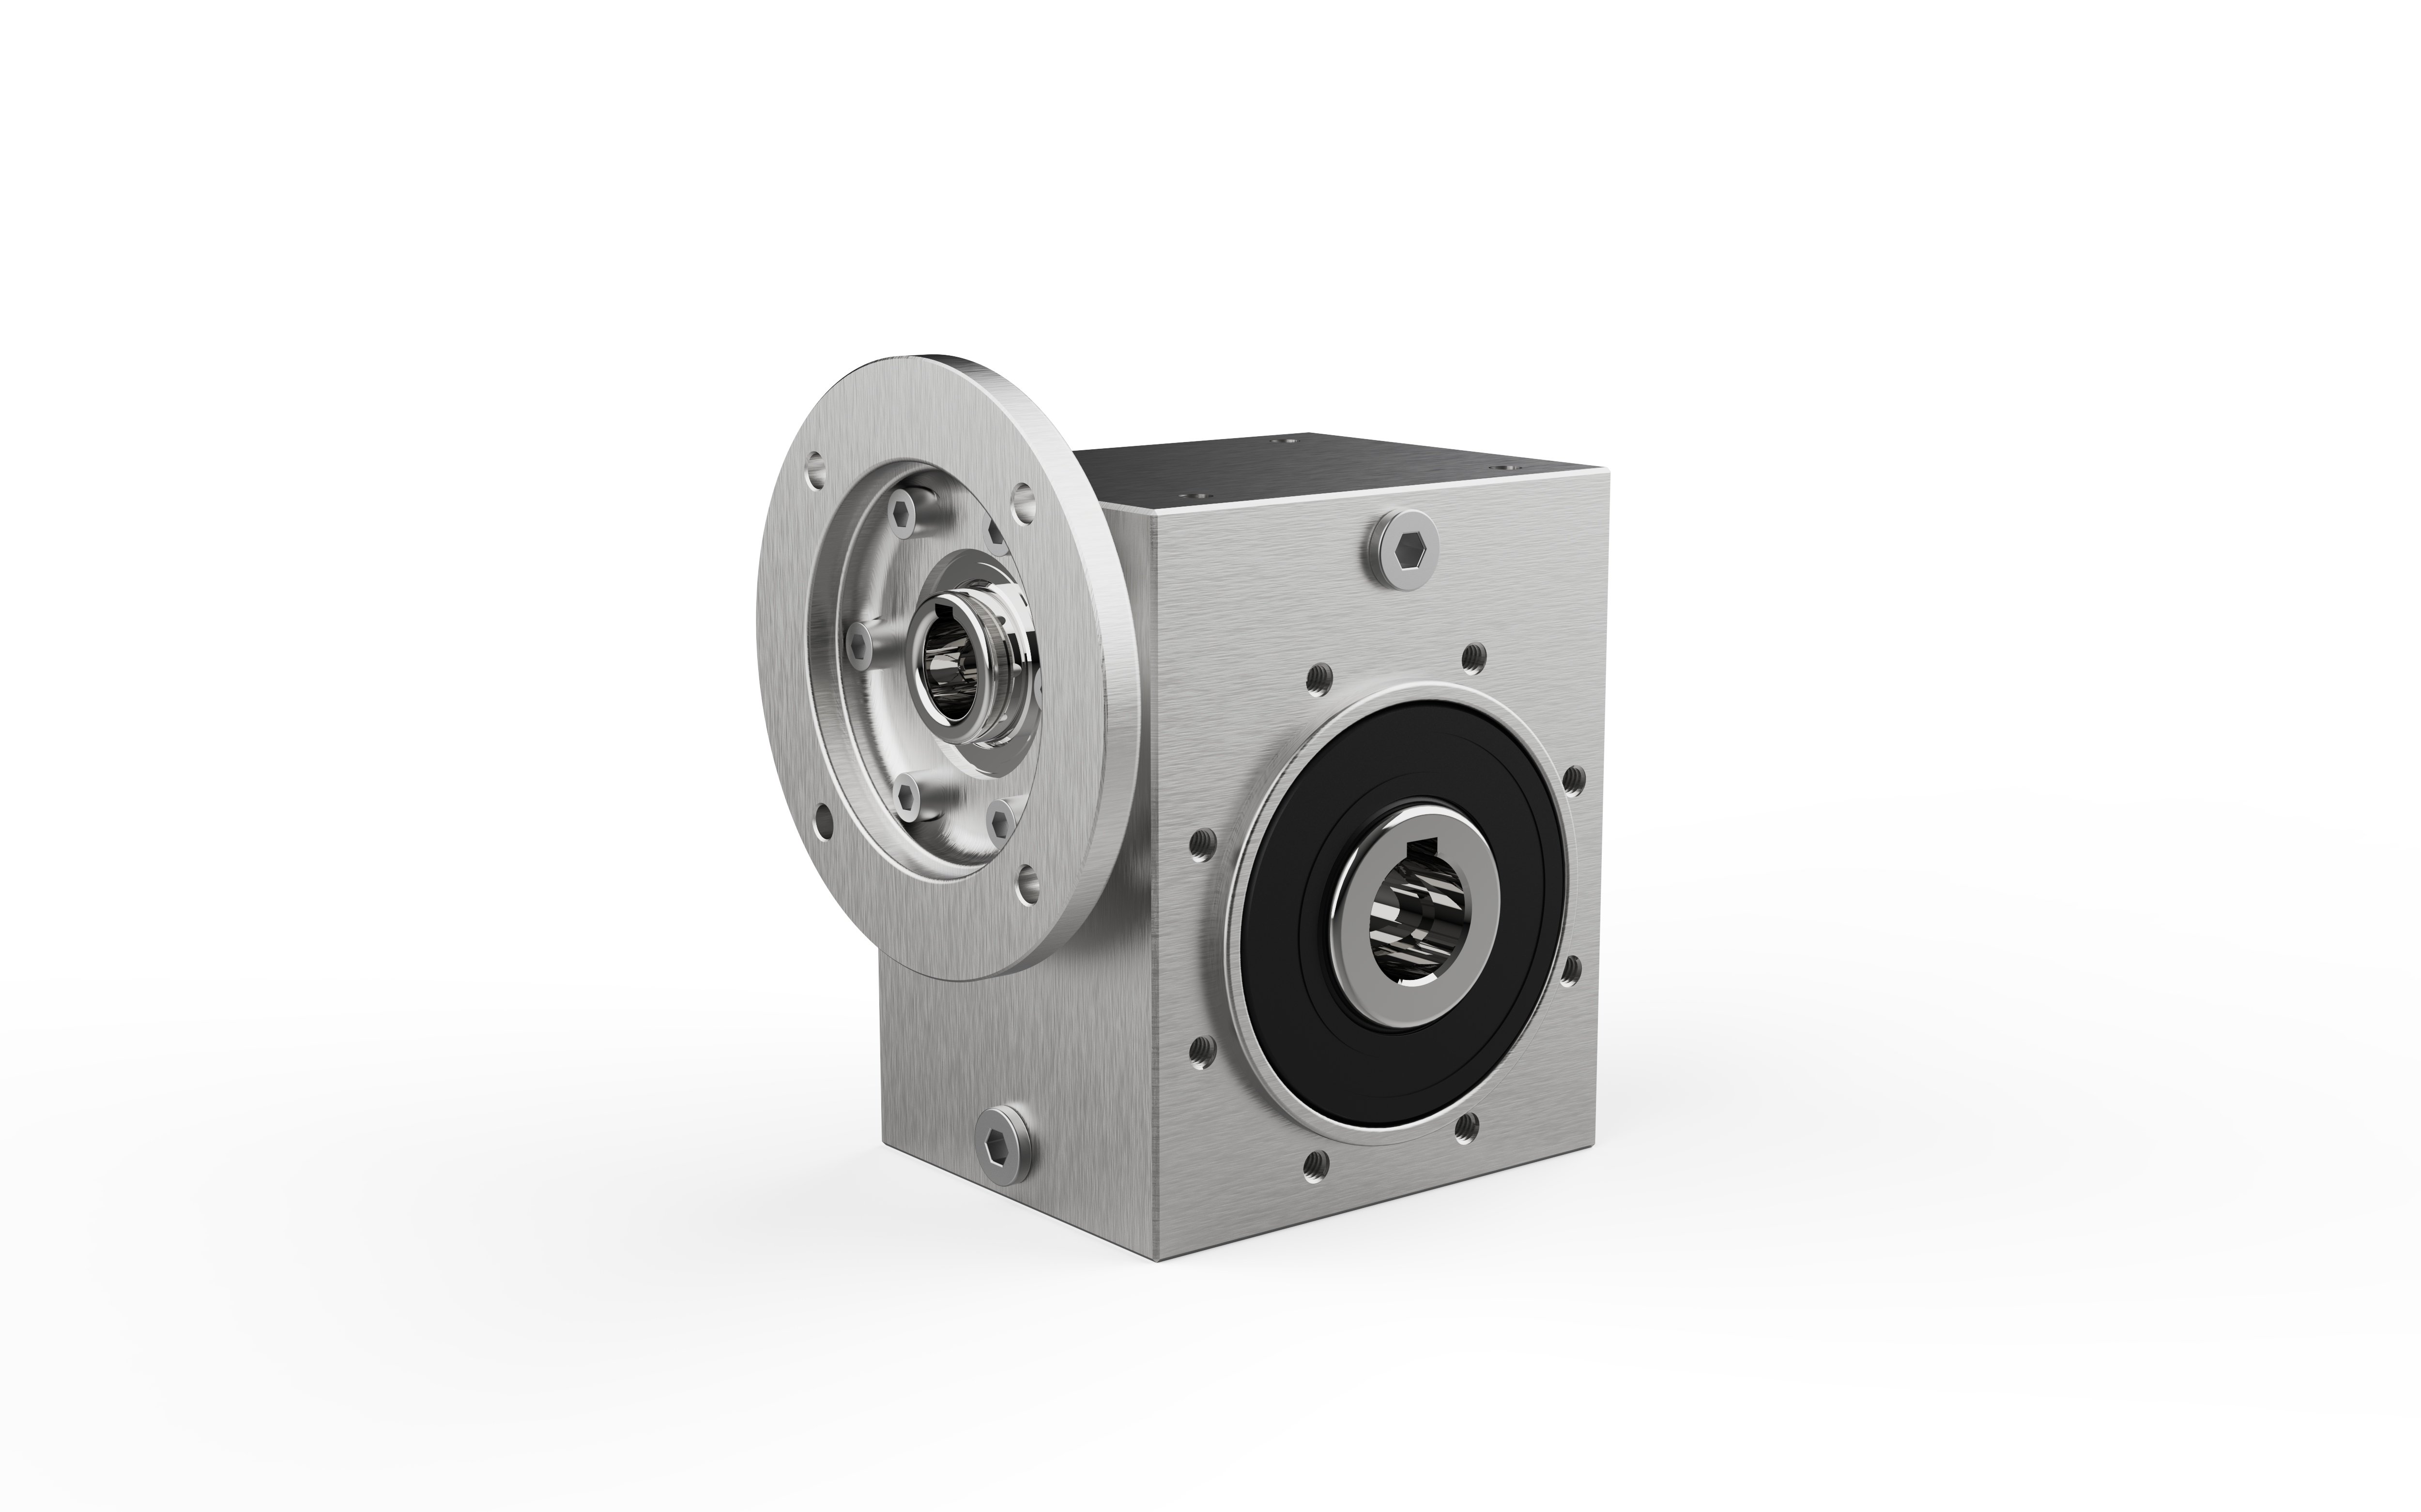
Mencapai daya rekat cat yang tahan lama pada casing gear berbahan besi cor dan aluminium memerlukan eksekusi ketat di setiap tahap produksi. Di Wuma Drive, finishing permukaan housing mengikuti prosedur operasi standar (SOP) berkelanjutan berbasis lima tahap:
Permukaan casing dibersihkan secara menyeluruh untuk menghilangkan debu, minyak membandel, dan minyak pemotongan, lalu dikeringkan dengan panas atau kain mikrofiber dan dilap dengan alkohol sebelum pengaplikasian primer. Karat pada permukaan dihilangkan sepenuhnya menggunakan sikat kawat atau proses blasting, kemudian langsung diperlakukan untuk mencegah terjadinya oksidasi ulang pada logam telanjang.
Permukaan logam telanjang diamplas menggunakan bahan abrasif kasar berukuran mesh 50–60 atau steel wool. Proses ini menciptakan profil mikroskopis berbentuk gigi yang optimal, sehingga meningkatkan ikatan primer secara signifikan dan mencegah terkelupasnya cat akibat getaran operasional.
Sebelum aplikasi cat, teknisi secara cermat menutup semua area yang harus tetap berupa logam telanjang—termasuk perpanjangan poros output, lubang pilot motor, dudukan seal minyak, bantalan, ventilasi breather, dan pelat nama. Kertas masking, selotip berkualitas tinggi, serta sumbatan berbentuk presisi digunakan untuk menutup bukaan guna mencegah masuknya cat ke komponen internal.
Primer berdaya rekat tinggi dan lapisan pelindung atas dipilih berdasarkan lingkungan operasional, dengan ketahanan unggul terhadap kelembapan, benturan, dan korosi. Pistol semprot menjaga jarak konsisten dan kecepatan stabil; teknik lapisan tipis berlapis (biasanya 2 hingga 4 lapis) diterapkan guna memastikan perataan merata, saturasi warna kaya, serta perlindungan menyeluruh tanpa mengalir atau mengendur.
Gearbox yang baru dilapisi didiamkan dalam lingkungan berventilasi baik dan bersuhu stabil (sekitar 20°C / 70°F), jauh dari panas ekstrem atau sinar matahari langsung guna mencegah timbulnya gelembung atau retak. Setelah benar-benar kering, lapisan cat diperiksa ketebalannya dan dilakukan poles permukaan guna memastikan hasil akhir halus, tahan lama, dan bebas cacat.
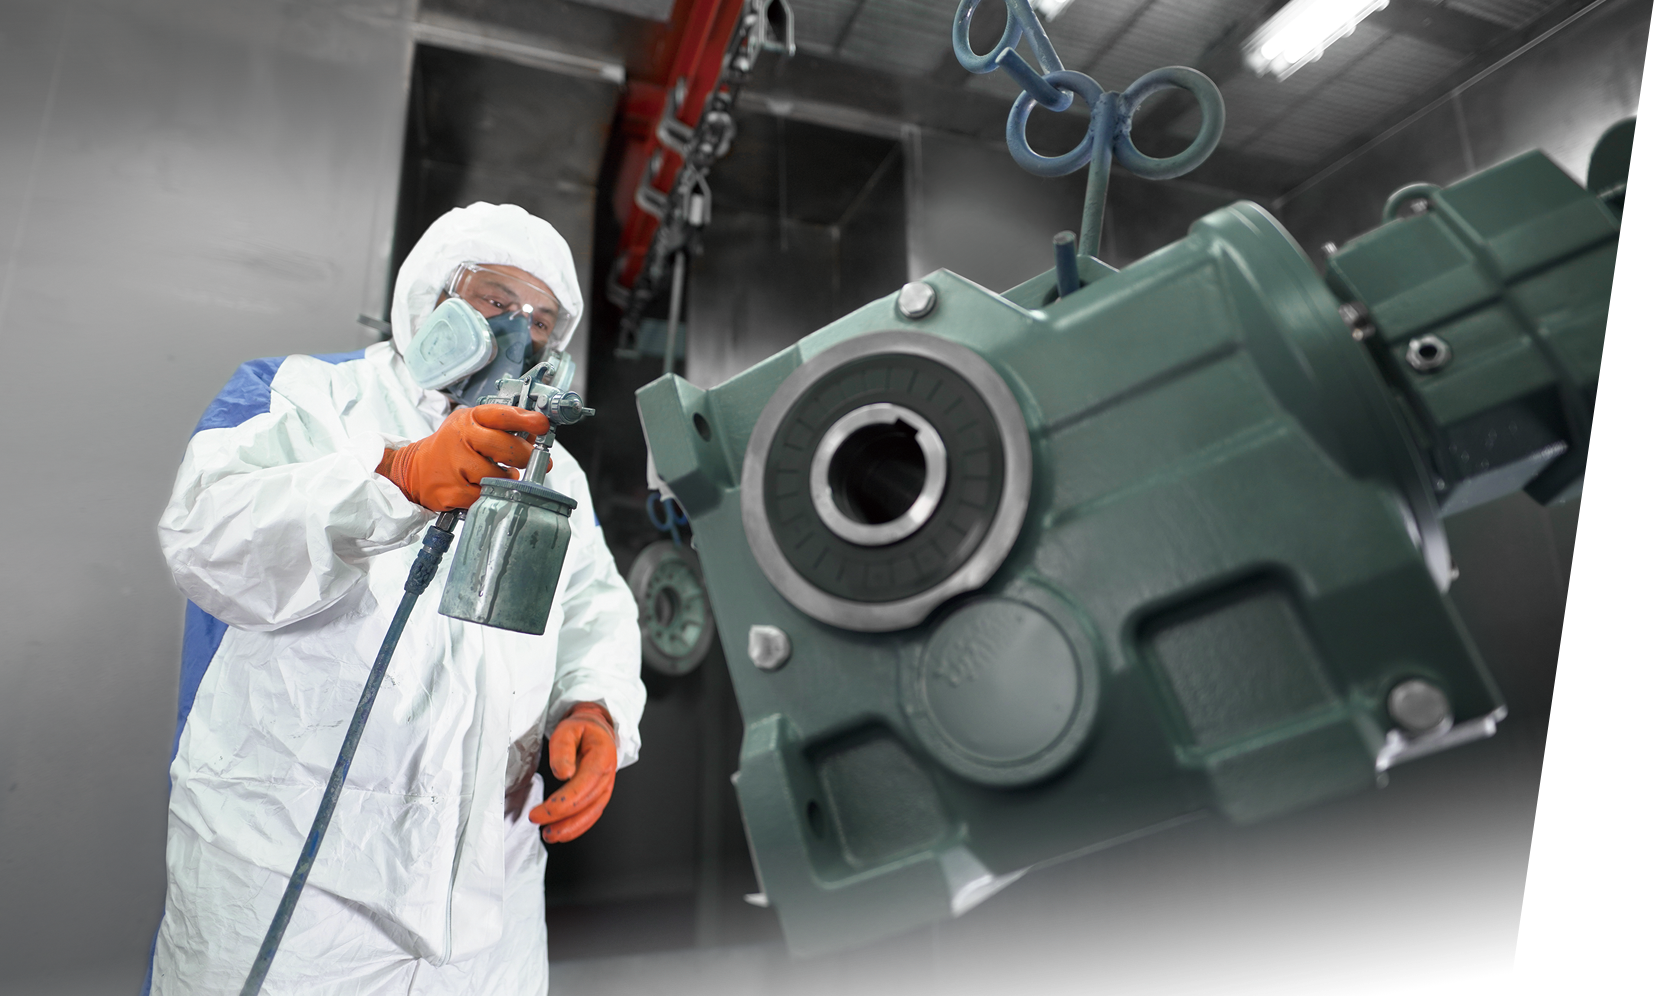
Gambar 1: Operasi pengecatan semprot presisi pada jalur pelapisan gearbox Wuma Drive.
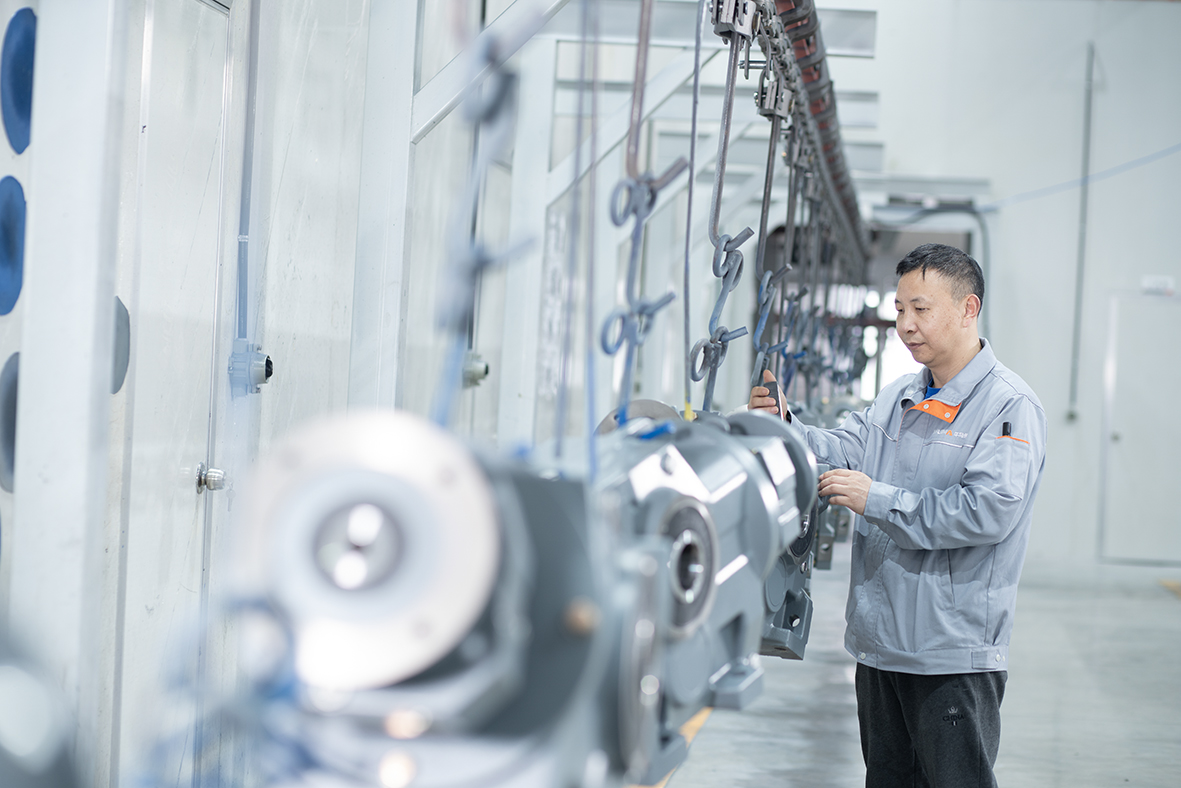
Gambar 2: Teknisi kualitas memverifikasi ketebalan lapisan kering (DFT) pada rumah gearbox yang telah matang.
Proteksi terhadap korosi tidak pernah bersifat serba cocok. Perlindungan yang kurang memadai menyebabkan karat dini pada casing dan kontaminasi oli, sedangkan perlindungan berlebihan meningkatkan modal pengadaan secara tidak perlu. Wuma Drive menyediakan sistem pelapis rekayasa yang dikategorikan berdasarkan Kelas korosivitas atmosferik ISO 12944-2 :
| Kelas Korosivitas | Lingkungan Target | Sistem Pelapis Khas | Total DFT (μm) | Kategori Ketahanan |
|---|---|---|---|---|
| C1 (Sangat Rendah) | Fasilitas dalam ruangan berpemanas, udara bersih, kelembapan rendah (gudang logistik, manufaktur bersih). | Satu/dua lapisan alkid termodifikasi atau primer + enamel. | 60 – 80 μm | Tinggi (> 15 tahun) |
| C2 (Rendah) | Ruang dalam ruangan tanpa pemanas dengan kondensasi sesekali (bengkel perakitan pabrik umum). | Primer resin sintetis + lapisan atas poliuretan. | 80 – 120 μm | Sedang – Tinggi (7–15 tahun) |
| C3 (Sedang) | Atmosfer perkotaan dan industri, SO sedang 2; bengkel lembap (pengemasan makanan/minuman, pabrik bir). | Primer epoksi + lapisan atas poliuretan dua komponen. | 120 – 160 μm | Tinggi (> 15 tahun) |
| C4 (Tinggi) | Pabrik kimia, zona pesisir dengan salinitas sedang, konveyor pertambangan di luar ruangan, unit pengolahan air. | Primer epoksi kaya seng + penghalang epoksi antara + poliuretan alifatik dua komponen. | 180 – 240 μm | Tinggi (> 15 tahun) |
| C5 (Sangat Tinggi / Laut) | Platform lepas pantai, pelabuhan kapal, area percikan bahan kimia berat, kondensasi industri ekstrem. | Epoksi lapisan kaca berketebalan tinggi/seng + fluoropolimer tahan lama tinggi atau poliuretan alifatik. | 240 – 320+ μm | Sangat Tinggi (> 25 tahun) |
Menerapkan standarisasi alur pelapisan bersertifikat dan dapat diskalakan memberikan keuntungan ekonomi dan operasional langsung bagi insinyur OEM serta tim pemeliharaan pabrik:
Lini perakitan otomatis dalam ruangan tidak menimbulkan biaya tinggi seperti pelapisan laut lepas. Kami menyesuaikan komposisi cat dan ketebalan lapisan secara ketat berdasarkan parameter operasional Anda.
Pada mesin makanan dan farmasi, serpihan cat yang masuk ke aliran produk memicu penarikan kembali produk secara bencana. Sistem C3–C4 kami tahan terhadap pencucian bertekanan tinggi tanpa menggelembung atau mengelupas.
Setiap gearbox yang dikirim mencatat spesifikasi perlakuan permukaan yang telah diverifikasi serta log inspeksi di arsip, sehingga menjamin kepatuhan selama audit teknis pelanggan.
Dengan menetralkan porositas permukaan pada besi tuang ulet hasil cor pasir dan aluminium cor die bertekanan tinggi, sistem pelapisan kami mencegah pitting di bawah permukaan serta retak lelah.
Pelapisan permukaan hanyalah salah satu mata rantai dalam rantai manufaktur powertrain terintegrasi penuh milik Wuma Drive. Proses ini berkoordinasi langsung dengan pemesinan presisi upstream dan validasi akustik/pengujian operasional downstream:
Pelapis C1 merupakan sistem lapisan tunggal atau ganda (DFT 60–80 μm) yang dirancang untuk lingkungan dalam ruangan bersih dan berpemanas dengan udara netral. Pelapis C5 merupakan sistem pelapis epoksi-polietilena berlapis banyak berkapasitas tinggi (DFT 240–320+ μm) yang direkayasa khusus untuk atmosfer kimia agresif, limbah cair industri, atau semprotan garam laut lepas pantai.
Masking melindungi antarmuka fungsional kritis—termasuk perpanjangan poros yang dimesin, bibir kontak seal minyak, flens pilot pemasangan, ventilasi udara, dan pelat nama. Tumpahan cat (overspray) pada permukaan-permukaan ini menyebabkan kebocoran seal, ketidaksejajaran poros (shaft runout), kesalahan penyelarasan, serta penguncian (seizure) kopling motor.
Penghilangan minyak secara menyeluruh, penghilangan karat, dan penggilingan permukaan mekanis menciptakan profil jangkar yang bersih dan bertekstur pada logam telanjang. Proses ini menghilangkan sisa minyak dan oksidasi, sehingga memaksimalkan ikatan primer serta mencegah pengelupasan atau keretakan cat dalam kondisi kerja yang keras.
Ya. Jalur pengecatan otomatis Wuma Drive mendukung spesifikasi RAL khusus, pelapis tahan suhu tinggi khusus, serta ketebalan lapisan kering yang ditentukan pelanggan—yang disertifikasi melalui pengukuran ketebalan lapisan kering dan uji daya rekat potong-silang.
Mulai dari jalur pencucian berstandar pangan hingga konveyor pelabuhan laut tugas-berat, insinyur Wuma Drive menyediakan spesifikasi pelapis ISO 12944 C1–C5 yang disesuaikan khusus untuk peralatan mekanis Anda.
 Berita Terkini
2026-08-26
2026-08-18
2026-08-15
2026-08-11
2026-07-31
2026-07-29
Selamat datang di Wuma, produsen yang berkomitmen untuk mengembangkan dan memproduksi berbagai jenis peredam roda gigi dan gearmotor di bidang transmisi roda gigi.
No. 10, Xiangcun Industrial Zone, Dongyuan Town, Qingtian County, Lishui City, Zhejiang, China
Copyright © Zhejiang Wuma Drive Co., Ltd All Rights Reserved KEBIJAKAN PRIVASI Blog
 EN