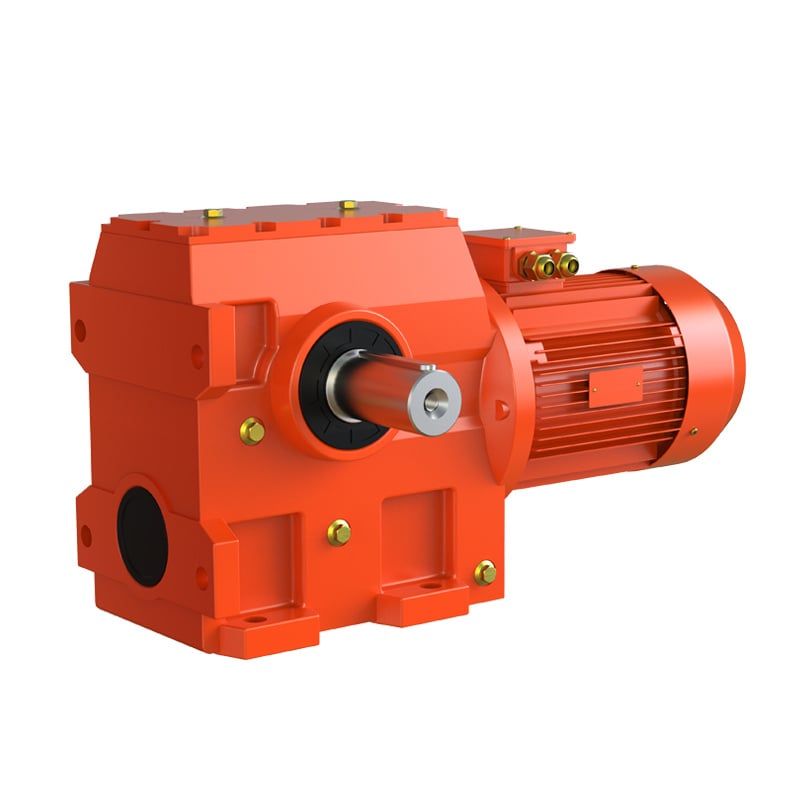
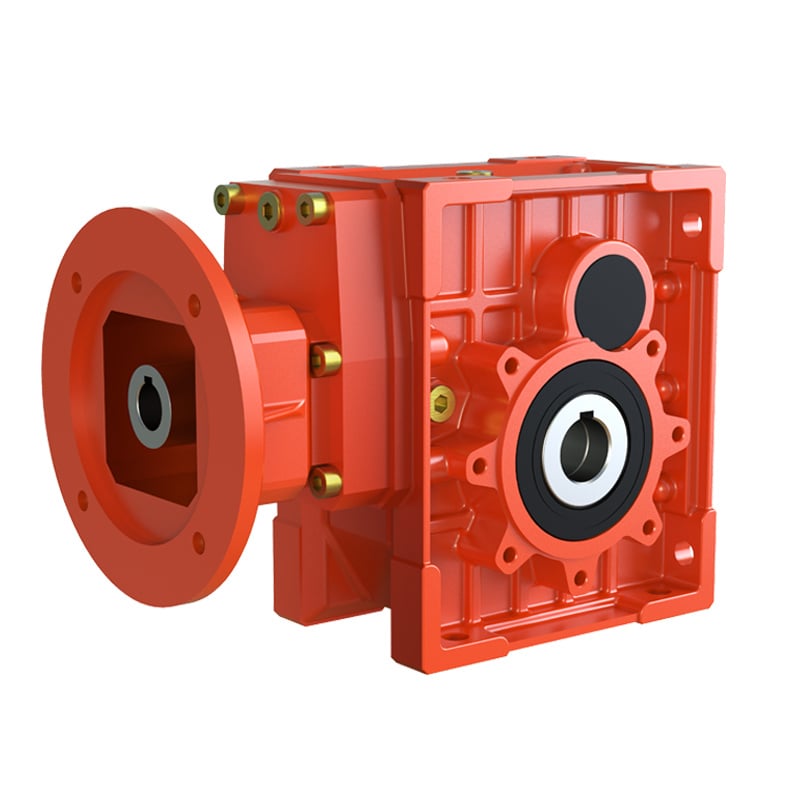
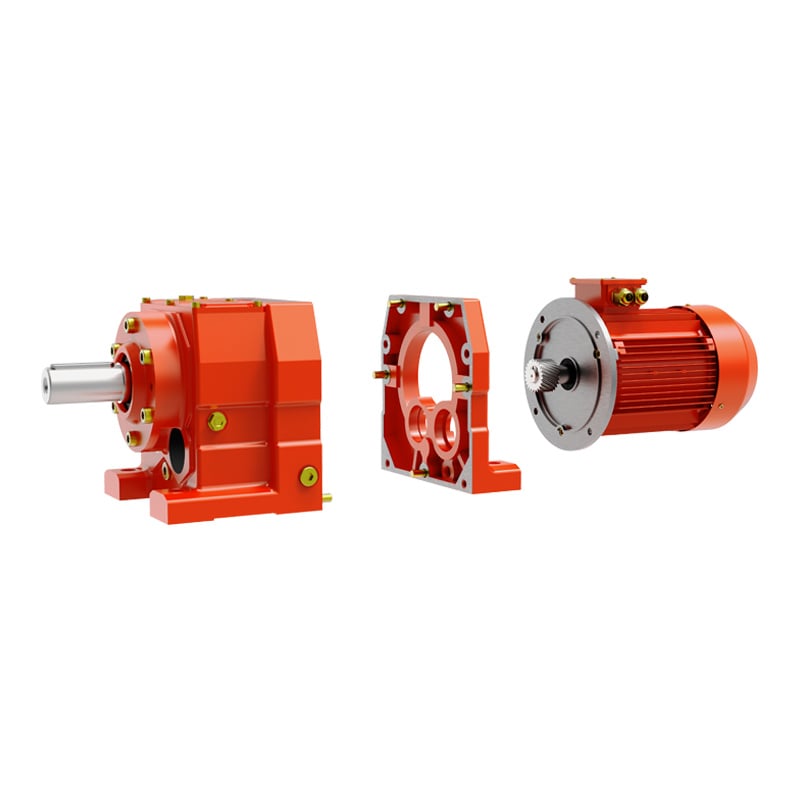
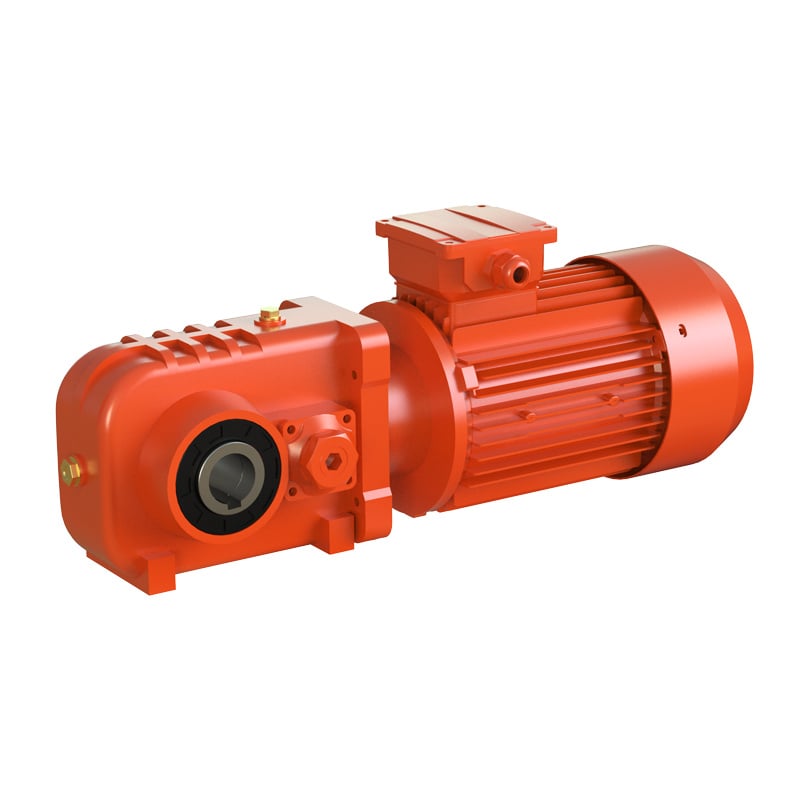
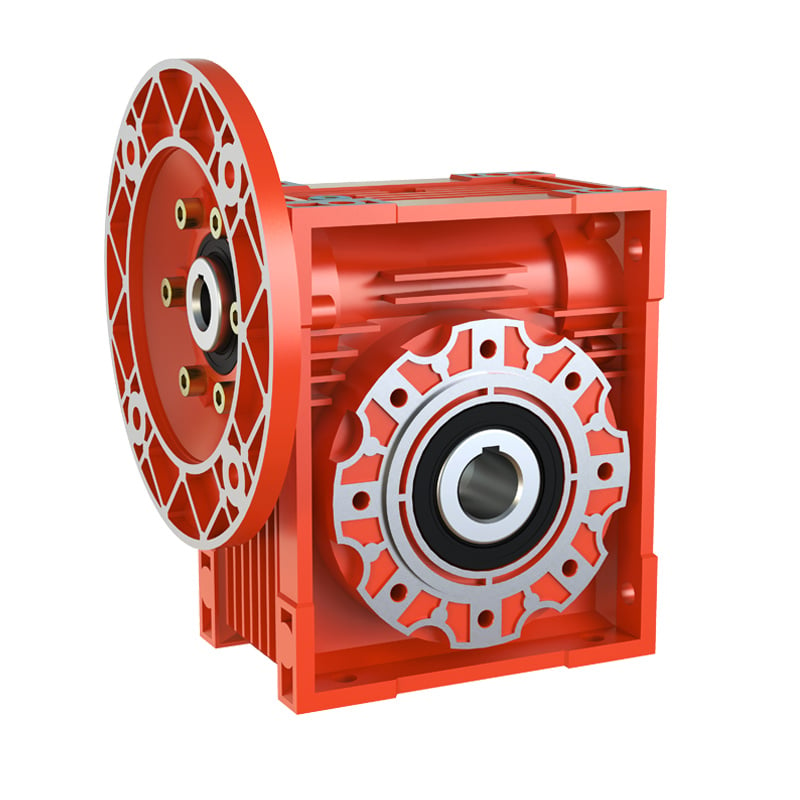
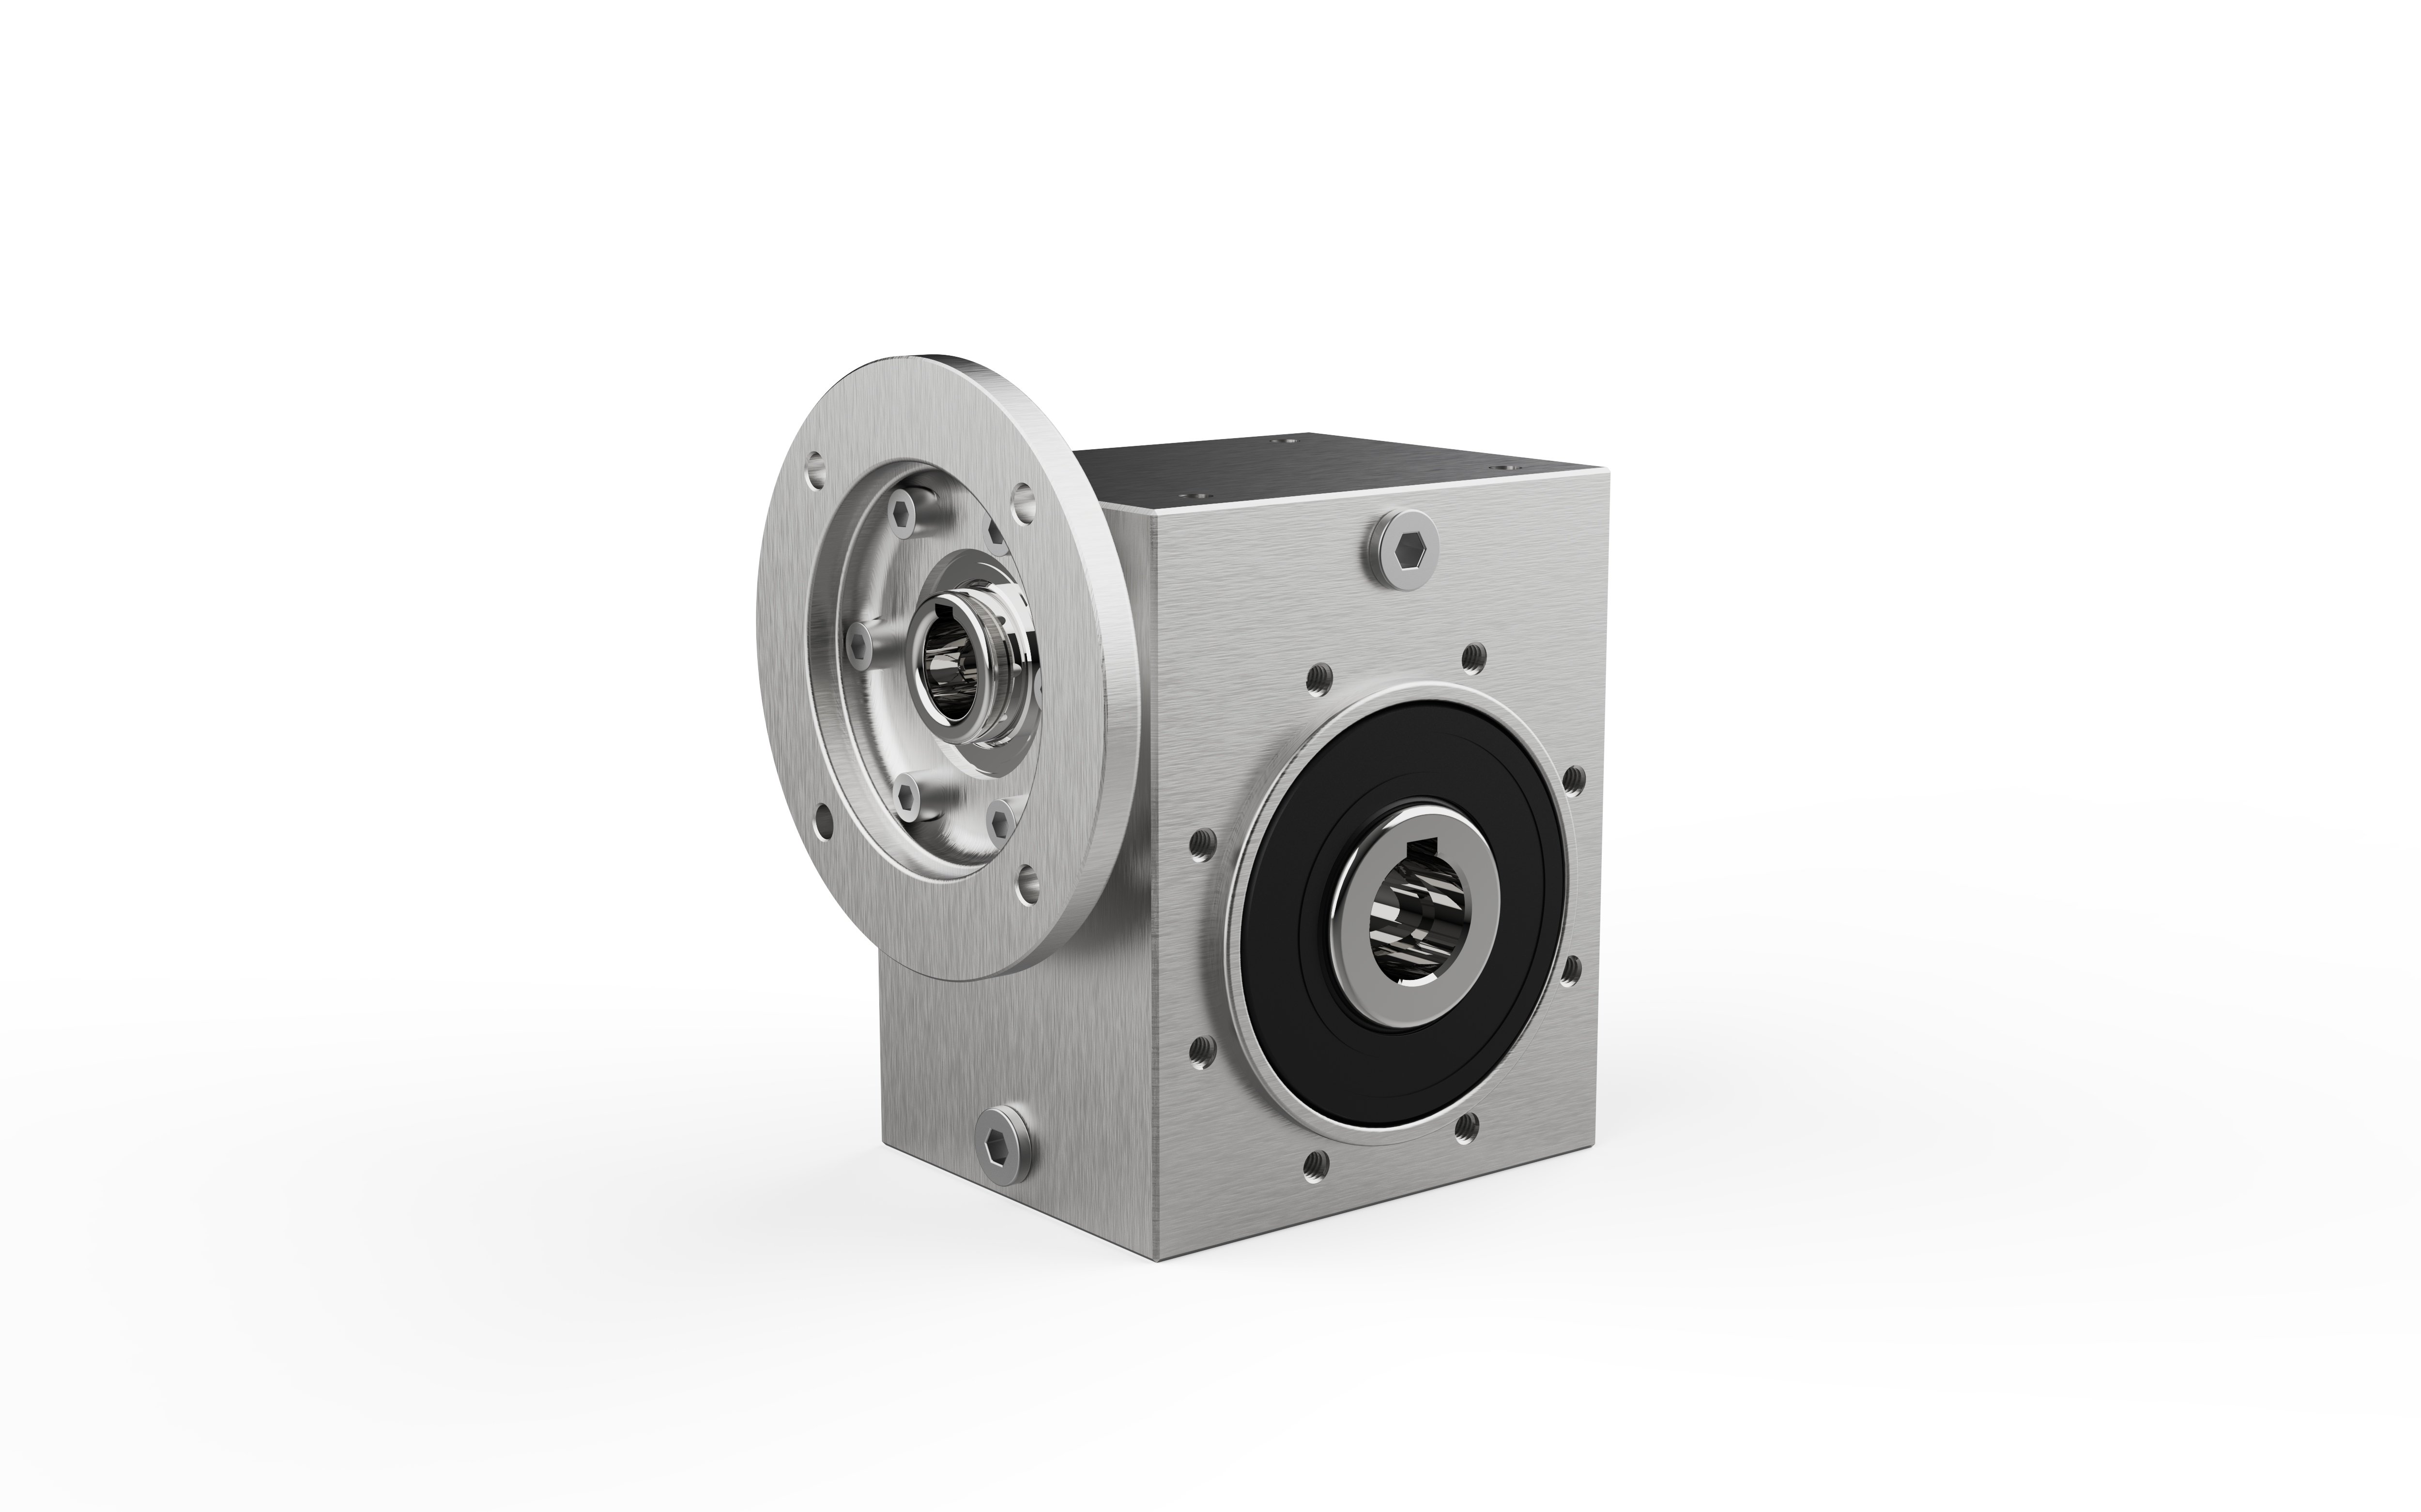
주철 및 알루미늄 기어 하우징에 내구성 있는 페인트 접착력을 확보하려면 각 생산 단계에서 엄격한 실행이 필수적이다. 우마 드라이브에서는 하우징 표면 마감 작업이 연속적인 5단계 표준작업절차(SOP)를 따른다.
케이싱 표면은 먼지, 제거하기 어려운 그리스 및 절단유를 완전히 제거한 후 열이나 마이크로 화이버 천으로 건조하고 프라이머 도포 전 알코올로 닦습니다. 표면의 녹은 와이어 브러시 또는 블라스팅을 사용하여 완전히 제거하고 노출된 금속의 재산화를 방지하기 위해 즉시 처리합니다.
노출된 금속 표면은 50-60 메시의 거친 연마재 또는 스틸 울을 사용하여 연마합니다. 이는 프라이머 접착력을 크게 향상시키고 작동 진동 시 페인트 박리를 방지하는 최적의 미세한 톱니 모양을 생성합니다.
도장 전 기술자들은 출력축연장부, 모터파일럿보어, 오일씰시트, 베어링, 브리더벤트, 명판 등 노출된 금속으로 남아야 하는 모든 부분을 주의 깊게 마스킹 처리합니다. 마스킹 페이퍼, 고급 테이프 및 형태에 맞는 플러그를 사용하여 개구부를 막아 페인트가 내부 부품으로 스며들지 않도록 합니다.
작동 환경에 따라 높은 접착력을 갖춘 프라이머와 우수한 내습성, 내충격성, 내부식성을 지닌 보호용 상도를 선정한다. 스프레이 건은 일정한 거리와 안정된 속도로 작동하며, 얇은 코팅을 여러 번 겹쳐 칠하는 기법(보통 2~4회)을 적용하여 흐름이나 처짐 없이 균일한 표면, 풍부한 색상 채도, 완전한 보호 효과를 달성한다.
최신 도장이 완료된 기어박스는 기포나 균열 발생을 방지하기 위해 극심한 열이나 직사광선을 피하고, 환기가 잘 되며 온도가 안정된 환경(약 20°C / 70°F)에서 경화된다. 완전히 건조된 후, 도막 두께 측정과 표면 폴리싱을 실시하여 매끄럽고 내구성이 뛰어나며 결함이 없는 마감 품질을 확보한다.
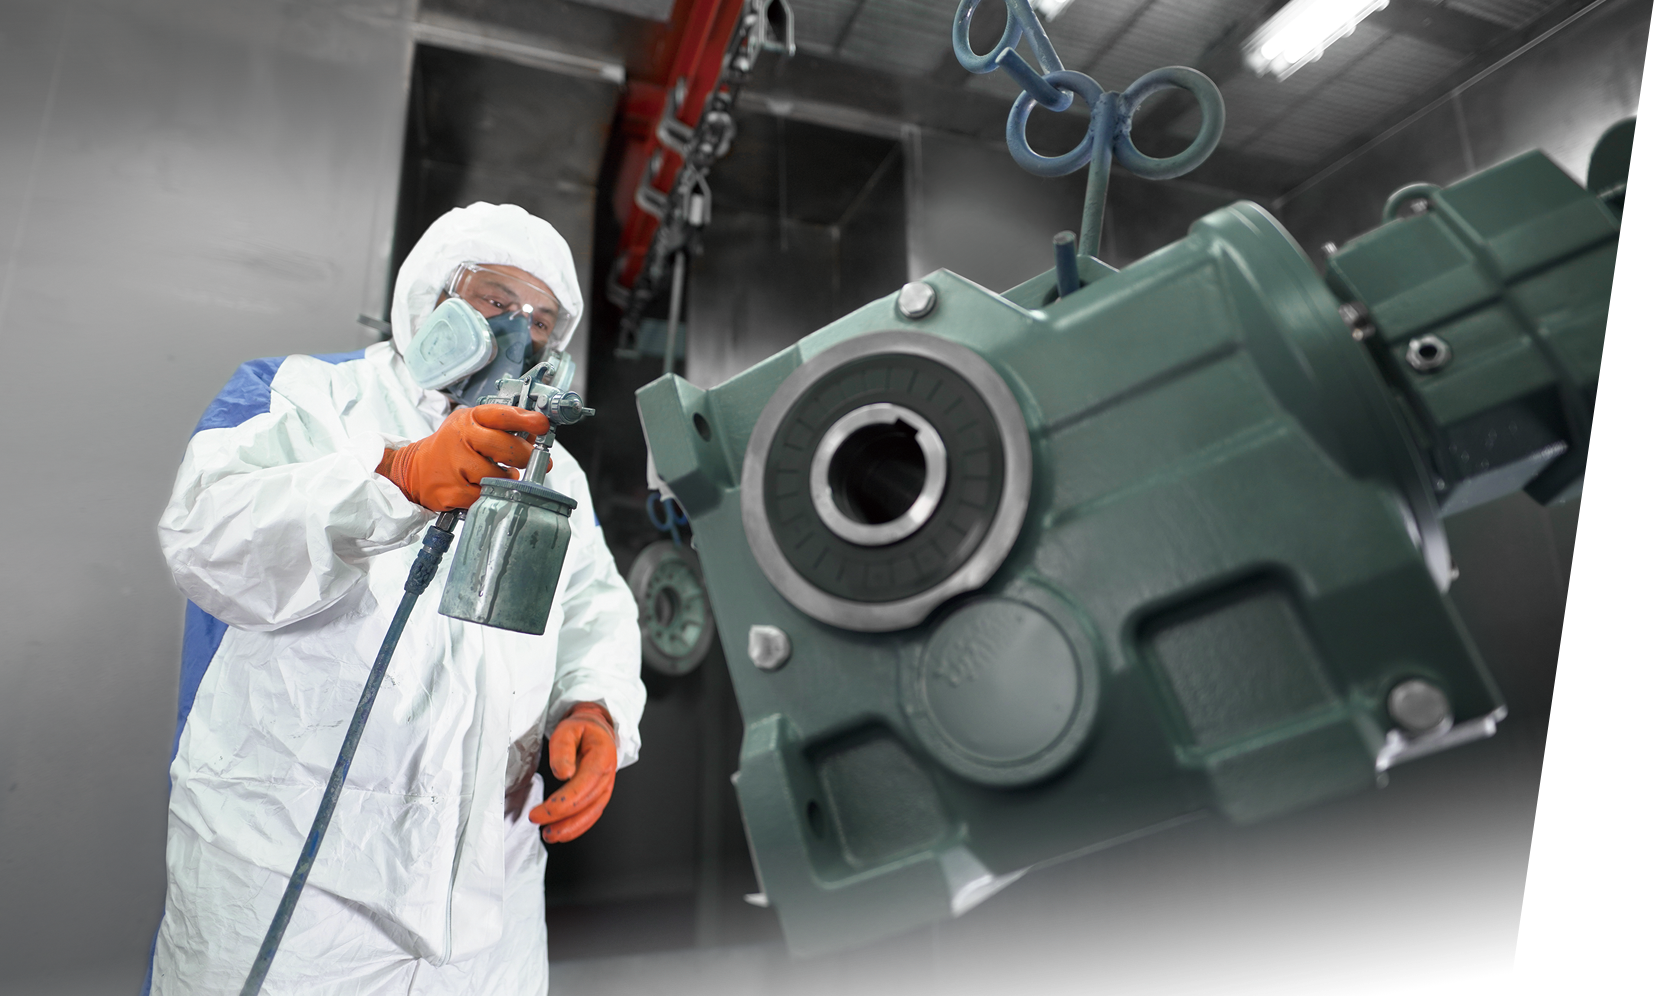
그림 1: 우마 드라이브 기어박스 도장 라인에서의 정밀 스프레이 도장 작업.
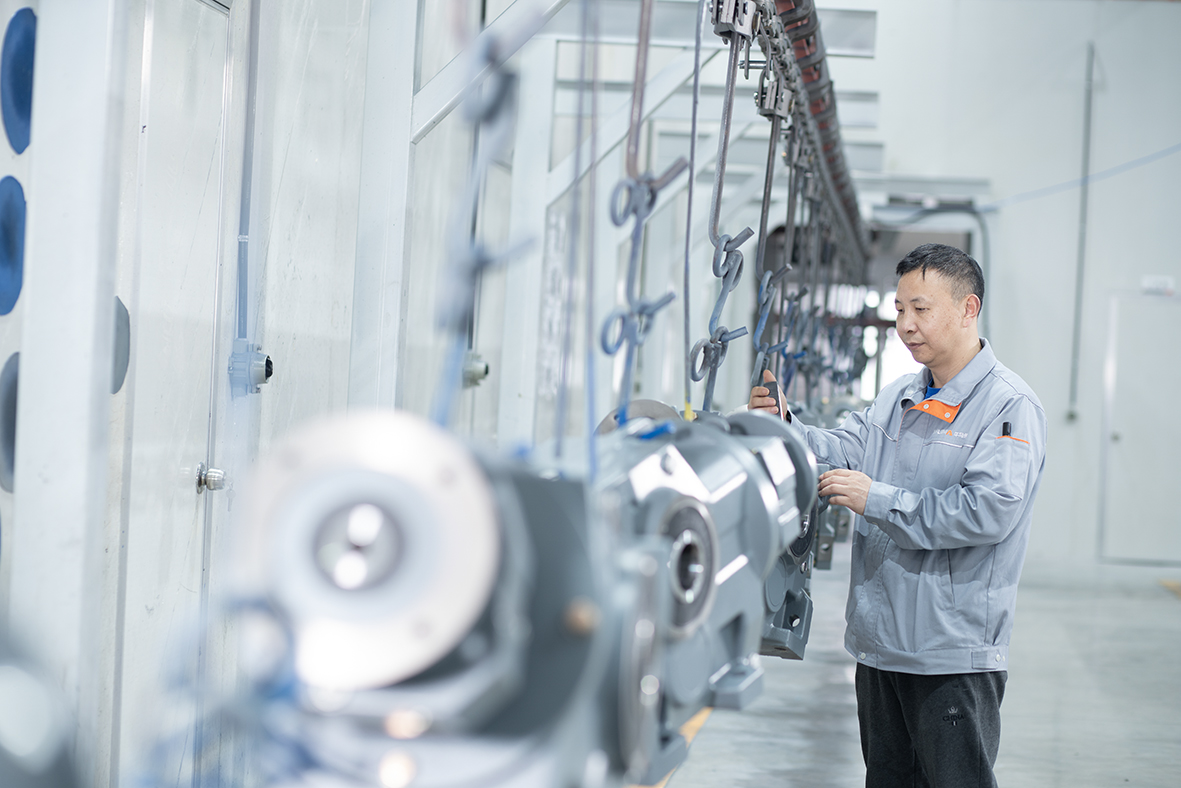
그림 2: 품질 기술자가 경화된 기어박스 하우징의 건막 두께(DFT)를 검증하는 모습.
부식 방지는 결코 만능 솔루션이 아니다. 부족한 보호는 외함의 조기 부식과 오일 오염을 유발하고, 과도한 보호는 불필요한 조달 자본을 증가시킨다. 우마 드라이브는 다음 기준에 따라 설계된 코팅 시스템을 제공한다. ISO 12944-2 대기 부식성 등급 :
| 부식성 등급 | 대상 환경 | 일반적인 코팅 시스템 | 총 도장 두께(DFT, μm) | 내구성 분류 |
|---|---|---|---|---|
| C1(매우 낮음) | 난방이 되는 실내 시설, 청정 공기, 낮은 습도(물류 창고, 청정 제조 시설). | 단층/이층 개량 알키드 또는 프라이머 + 에나멜. | 60–80 μm | 높음(15년 초과) |
| C2(낮음) | 가열되지 않은 실내 공간(일반 공장 조립 작업장)으로, 가끔 응결이 발생함. | 합성 수지 프라이머 + 폴리우레탄 상층 코팅. | 80–120 μm | 중간–높음(7–15년) |
| C3(중간) | 도시 및 산업 대기, 중간 수준의 이산화황(SO₂). 2습한 작업장(식품·음료 포장, 양조장). | 에폭시 프라이머 + 2액형 폴리우레탄 상층 코팅. | 120–160 μm | 높음(15년 초과) |
| C4(높음) | 화학 공장, 중간 염분 농도의 해안 지역, 야외 광산 컨베이어, 수처리 설비. | 아연 함유 에폭시 프라이머 + 중간층 에폭시 차단 코팅 + 2액형 지방족 폴리우레탄. | 180–240마이크로미터 | 높음(15년 초과) |
| C5(매우 높음/해양) | 해양 시설, 선박 항구, 극심한 화학 액체 튀김 구역, 극단 산업 응결 환경 | 고형분 에폭시 유리 플레이크/아연 도료 + 고내구성 불소계 폴리머 또는 지방족 폴리우레탄 | 240–320+마이크로미터 | 매우 높음(25년 초과) |
인증된 확장 가능한 도장 공정을 표준화하면 OEM 엔지니어 및 공장 정비 팀에 직접적인 경제적·운영적 이점을 제공한다.
실내 자동 조립 라인은 해양용 도료의 높은 비용을 부담하지 않는다. 당사는 도료 성분과 필름 두께를 귀사의 작동 조건에 정밀하게 맞춘다.
식품 및 제약 기계 분야에서 페인트 조각이 제품 흐름에 유입되면 치명적인 리콜이 발생합니다. 당사의 C3–C4 시스템은 고압 세척 공정에도 거품이나 벗겨짐 없이 견딜 수 있습니다.
출하되는 각 기어박스는 검증된 표면 처리 사양과 점검 기록을 파일에 기록하여 고객 기술 감사 시 규정 준수를 보장합니다.
모래 주조 흑연주철 및 고압 다이캐스트 알루미늄의 표면 다공성을 중화함으로써, 당사 코팅 시스템은 내부 부식 및 피로 균열을 방지합니다.
표면 코팅은 우마 드라이브의 완전히 통합된 파워트레인 제조 체인에서 하나의 연결 고리일 뿐입니다. 이 공정은 상류의 정밀 가공 공정 및 하류의 음향/운전 검증 공정과 직접 협조합니다:
C1 코팅은 청결하고 난방이 되는 실내 환경, 중성 대기 조건을 위해 설계된 단일 또는 이중 층 시스템으로, 건조 피막 두께(DFT)는 60–80 μm입니다. C5 코팅은 공격적인 화학 대기, 산업 폐수 또는 해양 오프쇼어 염분 분무 환경을 위해 개발된 고내구성 다층 에폭시-폴리우레탄 시스템으로, 건조 피막 두께(DFT)는 240–320+ μm입니다.
마스킹은 가공된 샤프트 연장부, 오일 실 접촉 립, 마운팅 파일럿 플랜지, 베이퍼 벤트, 명판 등 핵심 기능 인터페이스를 보호합니다. 이러한 표면에 오버스프레이가 발생하면 실 누출, 샤프트 런아웃, 정렬 오류, 모터 커플링 고착 등의 문제가 발생합니다.
철저한 탈지, 녹 제거 및 기계적 표면 연마를 통해 베어 메탈에 깨끗하고 질감 있는 앵커 프로파일을 형성합니다. 이를 통해 잔류 오일과 산화물을 완전히 제거하여 프라이머의 접착력을 극대화하고, 혹독한 작업 환경에서도 페인트 벗겨짐이나 벗겨짐 현상을 방지합니다.
네. 우마 드라이브의 자동 도장 라인은 고객이 지정한 RAL 색상 사양, 특수 고온 코팅, 그리고 건조 필름 두께 측정기와 크로스컷 부착력 시험으로 인증된 고객 맞춤형 건조 필름 두께를 모두 지원합니다.
식품 등급 워시다운 라인부터 중량급 해양 항만 컨베이어까지, 우마 드라이브 엔지니어는 귀사의 기계 장비에 맞춘 ISO 12944 C1–C5 맞춤 코팅 사양을 제공합니다.
 최신 소식
2026-08-26
2026-08-18
2026-08-15
2026-08-11
2026-07-31
2026-07-29
여러 종류의 기어 감속기 및 기어모터를 개발하고 제조하는 기어 전달 분야의 제조업체인 우마(Wuma)에 오신 것을 환영합니다.
No. 10, Xiangcun Industrial Zone, Dongyuan Town, Qingtian County, Lishui City, Zhejiang, China
Copyright © Zhejiang Wuma Drive Co., Ltd All Rights Reserved 개인정보 보호 정책 블로그
 EN