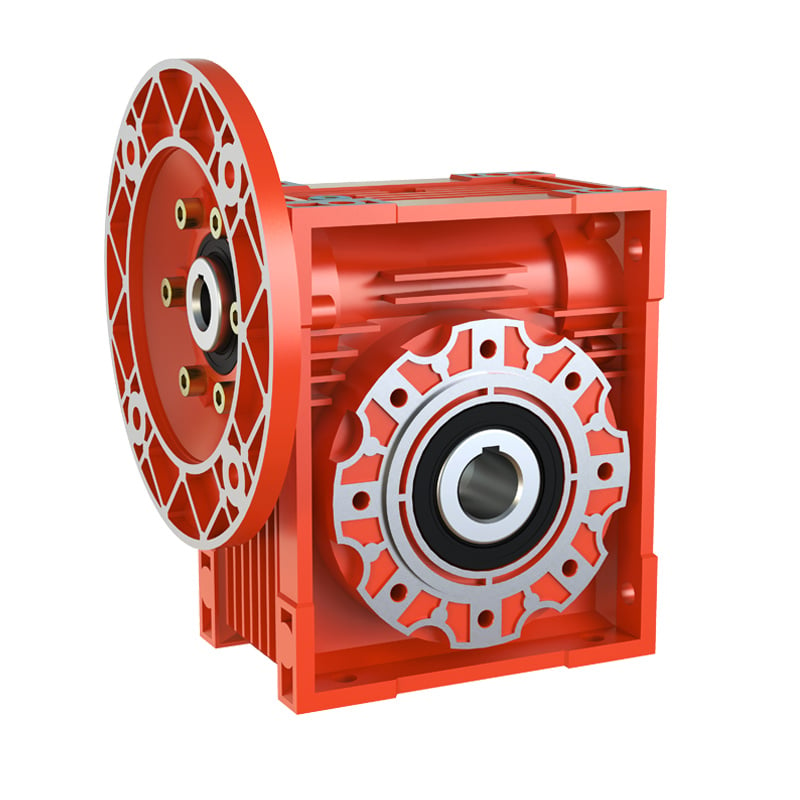
Để đạt được độ bám dính sơn bền vững trên vỏ hộp số bằng gang đúc và nhôm, cần thực hiện nghiêm ngặt từng bước trong quy trình sản xuất. Tại Wuma Drive, việc hoàn thiện bề mặt vỏ hộp tuân theo quy trình thao tác tiêu chuẩn liên tục gồm năm giai đoạn:
Bề mặt vỏ được làm sạch kỹ lưỡng nhằm loại bỏ bụi, dầu mỡ cứng đầu và dầu cắt, sau đó được làm khô bằng nhiệt hoặc khăn vi sợi rồi lau lại bằng cồn trước khi sơn lót. Mọi vết gỉ sét trên bề mặt đều được loại bỏ hoàn toàn bằng cách chà dây thép hoặc phun bi, đồng thời xử lý ngay lập tức để ngăn chặn quá trình tái oxy hóa của kim loại trần.
Các bề mặt kim loại trần được mài bằng vật liệu mài thô có độ hạt từ 50 đến 60 hoặc bằng thép không gỉ dạng bọt biển. Việc này tạo ra cấu trúc vi mô tối ưu trên bề mặt, giúp lớp sơn lót bám dính tốt hơn đáng kể và ngăn ngừa hiện tượng bong tróc lớp sơn do rung động trong quá trình vận hành.
Trước khi sơn, kỹ thuật viên cẩn thận bịt kín tất cả các khu vực phải giữ nguyên bề mặt kim loại trần — bao gồm phần nối dài trục đầu ra, lỗ định tâm động cơ, bề mặt lắp phớt dầu, bạc đạn, lỗ thông hơi và bảng tên. Giấy che chắn, băng keo chất lượng cao và nút bịt vừa khít được sử dụng để bịt kín các lỗ mở, ngăn sơn xâm nhập vào các bộ phận bên trong.
Các loại sơn lót bám dính cao và sơn phủ bảo vệ có khả năng chống ẩm, chống va đập và chống ăn mòn vượt trội được lựa chọn dựa trên môi trường vận hành. Súng phun duy trì khoảng cách ổn định và tốc độ đều; kỹ thuật phun lớp mỏng, nhiều lớp (thường từ 2 đến 4 lớp) được áp dụng nhằm đảm bảo độ bằng phẳng đồng đều, độ bão hòa màu đậm nét và khả năng bảo vệ toàn diện mà không bị chảy hoặc nhăn.
Các hộp số vừa được sơn sẽ được để đóng rắn trong môi trường thông thoáng tốt và ổn định về nhiệt độ (khoảng 20°C / 70°F), tránh xa nguồn nhiệt quá cao hoặc ánh nắng mặt trời trực tiếp nhằm ngăn ngừa hiện tượng nổi bọt hoặc nứt vỡ. Sau khi khô hoàn toàn, màng sơn sẽ được kiểm tra độ dày và đánh bóng bề mặt để đảm bảo lớp hoàn thiện mượt mà, bền vững và không khuyết tật.
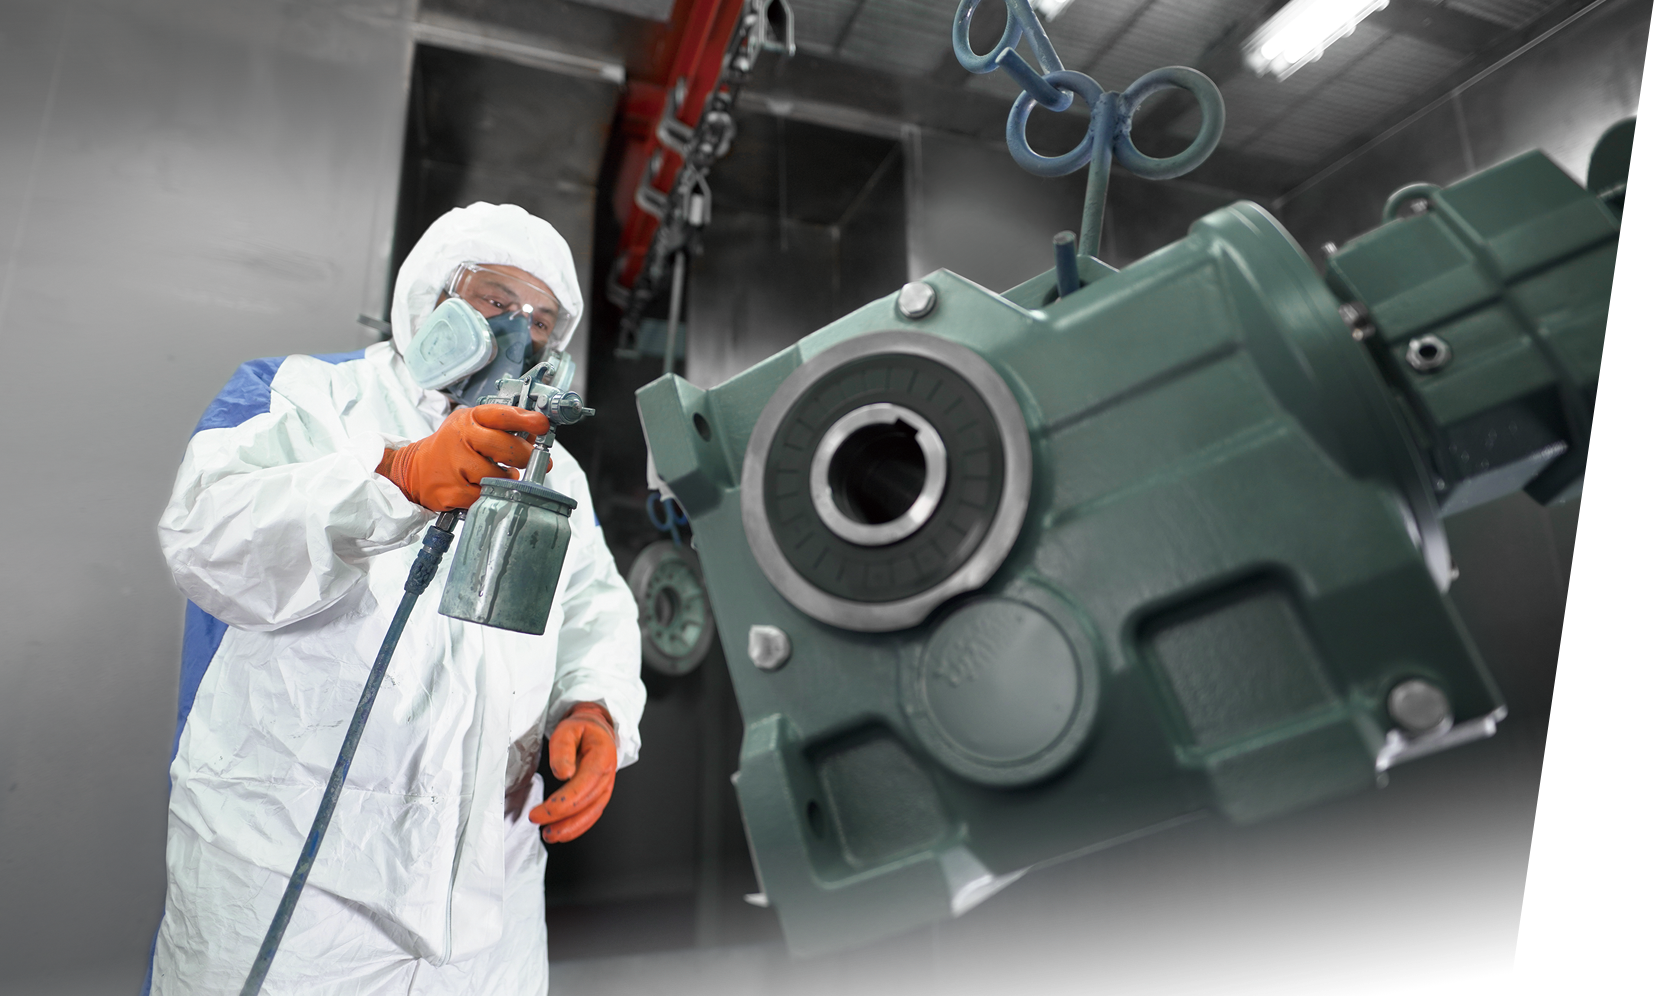
Hình 1: Thao tác sơn phun chính xác trên dây chuyền phủ sơn hộp số của Wuma Drive.
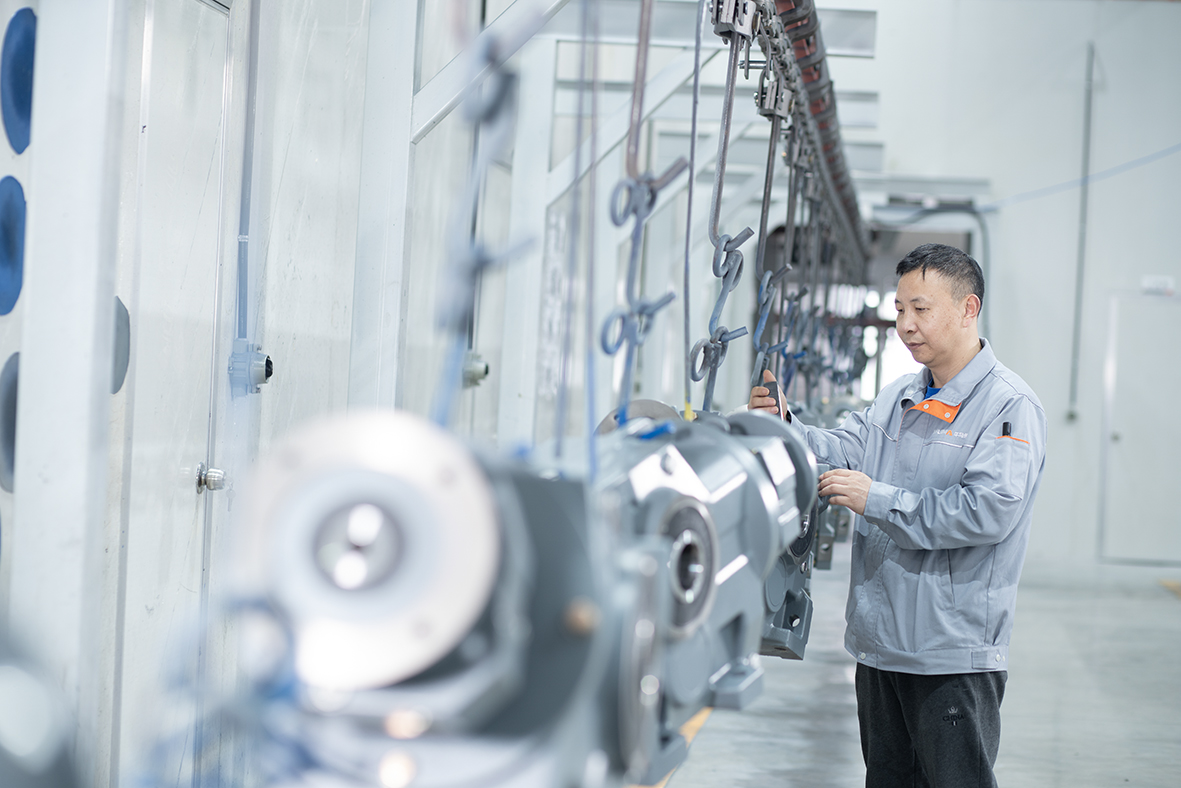
Hình 2: Kỹ thuật viên kiểm tra chất lượng đang xác minh độ dày màng sơn khô (DFT) trên vỏ hộp số đã đóng rắn.
Bảo vệ chống ăn mòn không bao giờ áp dụng chung cho mọi trường hợp. Bảo vệ thiếu dẫn đến gỉ vỏ sớm và nhiễm bẩn dầu, trong khi bảo vệ quá mức làm tăng chi phí mua sắm vốn không cần thiết. Wuma Drive cung cấp các hệ thống lớp phủ được thiết kế kỹ thuật, phân loại theo Các lớp ăn mòn khí quyển ISO 12944-2 :
| Cấp độ ăn mòn | Môi trường mục tiêu | Hệ thống lớp phủ điển hình | Tổng độ dày lớp phủ (μm) | Loại độ bền |
|---|---|---|---|---|
| C1 (Rất thấp) | Cơ sở sưởi ấm trong nhà, không khí sạch, độ ẩm thấp (kho hậu cần, sản xuất sạch). | Lớp phủ alkyd đã cải tiến một hoặc hai lớp, hoặc lớp lót + men. | 60 – 80 μm | Cao (> 15 năm) |
| C2 (Thấp) | Không gian trong nhà không sưởi ấm, thỉnh thoảng ngưng tụ (phân xưởng lắp ráp nhà máy thông thường). | Lớp sơn lót nhựa tổng hợp + lớp sơn phủ polyurethane. | 80 – 120 μm | Trung bình – Cao (7–15 năm) |
| C3 (Trung bình) | Môi trường đô thị và công nghiệp, nồng độ SO vừa phải 2; xưởng ẩm ướt (đóng gói thực phẩm/đồ uống, nhà máy bia). | Lớp sơn lót epoxy + lớp sơn phủ polyurethane hai thành phần. | 120 – 160 μm | Cao (> 15 năm) |
| C4 (Cao) | Nhà máy hóa chất, khu vực ven biển có độ mặn vừa phải, băng chuyền khai thác ngoài trời, trạm xử lý nước. | Lớp sơn lót epoxy giàu kẽm + lớp chắn epoxy trung gian + lớp sơn phủ polyurethane aliphatic hai thành phần. | 180 – 240 μm | Cao (> 15 năm) |
| C5 (Rất cao / Hàng hải) | Các nền tảng ngoài khơi, cảng tàu, khu vực bị bắn tung tóe hóa chất nghiêm trọng, ngưng tụ công nghiệp cực đoan. | Epoxy lớp mỏng thủy tinh/kẽm độ phủ cao + fluoropolymer độ bền cao hoặc polyurethane aliphatic. | 240 – 320+ μm | Rất cao (> 25 năm) |
Chuẩn hóa quy trình sơn được chứng nhận và có khả năng mở rộng mang lại lợi ích kinh tế và vận hành trực tiếp cho kỹ sư OEM cũng như đội bảo trì nhà máy:
Dây chuyền lắp ráp tự động trong nhà không phát sinh chi phí cao như sơn hàng hải ngoài khơi. Chúng tôi điều chỉnh thành phần hóa học của sơn và độ dày màng sơn một cách chính xác theo thông số vận hành của quý khách.
Trong máy móc chế biến thực phẩm và dược phẩm, các mảnh sơn bong tróc lọt vào dòng sản phẩm gây ra việc thu hồi trên diện rộng. Hệ thống C3–C4 của chúng tôi chịu được quy trình rửa áp lực cao mà không bị phồng rộp hay bong tróc.
Mỗi hộp số được giao đi đều lưu lại thông số xử lý bề mặt đã được xác minh và nhật ký kiểm tra trong hồ sơ, đảm bảo tuân thủ trong các cuộc kiểm toán kỹ thuật do khách hàng thực hiện.
Bằng cách trung hòa độ xốp bề mặt trên gang cầu đúc cát và nhôm đúc áp lực cao, hệ thống phủ của chúng tôi ngăn ngừa hiện tượng ăn mòn dưới bề mặt và nứt mỏi.
Xử lý bề mặt chỉ là một khâu trong chuỗi sản xuất hệ truyền động hoàn toàn tích hợp của Wuma Drive. Quá trình này phối hợp trực tiếp với gia công chính xác ở khâu đầu vào và kiểm định âm học/chạy thử ở khâu đầu ra:
Lớp phủ C1 là hệ thống một hoặc hai lớp (độ dày màng khô DFT 60–80 μm), được thiết kế cho môi trường trong nhà sạch, có sưởi và không khí trung tính. Lớp phủ C5 là hệ thống nhiều lớp chuyên dụng, gồm epoxy và polyurethane (độ dày màng khô DFT 240–320+ μm), được phát triển để chịu đựng khí quyển hóa chất khắc nghiệt, nước thải công nghiệp hoặc hơi muối biển ngoài khơi.
Việc che chắn bảo vệ các giao diện chức năng quan trọng—bao gồm phần trục gia công nhô ra, mép tiếp xúc của phớt dầu, mặt bích định tâm để lắp đặt, lỗ thông hơi và nhãn hiệu. Việc sơn văng lên những bề mặt này gây rò rỉ phớt, độ rung trục, sai lệch căn chỉnh và kẹt khớp nối động cơ.
Làm sạch hoàn toàn dầu mỡ, gỉ sét và mài cơ học bề mặt để tạo độ nhám bám chắc trên kim loại trần. Việc này loại bỏ hoàn toàn dầu mỡ và ôxy hóa còn sót lại, tối ưu hóa khả năng bám dính của lớp sơn lót và ngăn ngừa hiện tượng bong tróc hoặc bong lớp sơn khi vận hành trong điều kiện khắc nghiệt.
Có. Dây chuyền sơn tự động của Wuma Drive đáp ứng các yêu cầu màu sắc theo tiêu chuẩn RAL, các loại sơn chịu nhiệt đặc biệt và độ dày màng sơn khô do khách hàng quy định — được xác nhận bằng thiết bị đo độ dày màng sơn khô và kiểm tra độ bám dính bằng phương pháp cắt chéo.
Từ các dây chuyền rửa vệ sinh đạt tiêu chuẩn thực phẩm đến băng tải cảng biển hạng nặng, đội kỹ sư sơn phủ của Wuma Drive cung cấp các thông số kỹ thuật sơn phủ theo tiêu chuẩn ISO 12944 từ cấp C1 đến C5, được thiết kế riêng cho thiết bị cơ khí của bạn.
 Tin nóng
2026-08-26
2026-08-18
2026-08-15
2026-08-11
2026-07-31
2026-07-29
Chào mừng đến với Wuma, một nhà sản xuất cam kết phát triển và chế tạo các loại hộp giảm tốc và động cơ giảm tốc khác nhau cho lĩnh vực truyền động bánh răng.
No. 10, Xiangcun Industrial Zone, Dongyuan Town, Qingtian County, Lishui City, Zhejiang, China
Copyright © Zhejiang Wuma Drive Co., Ltd All Rights Reserved CHÍNH SÁCH BẢO MẬT BLOG
 EN