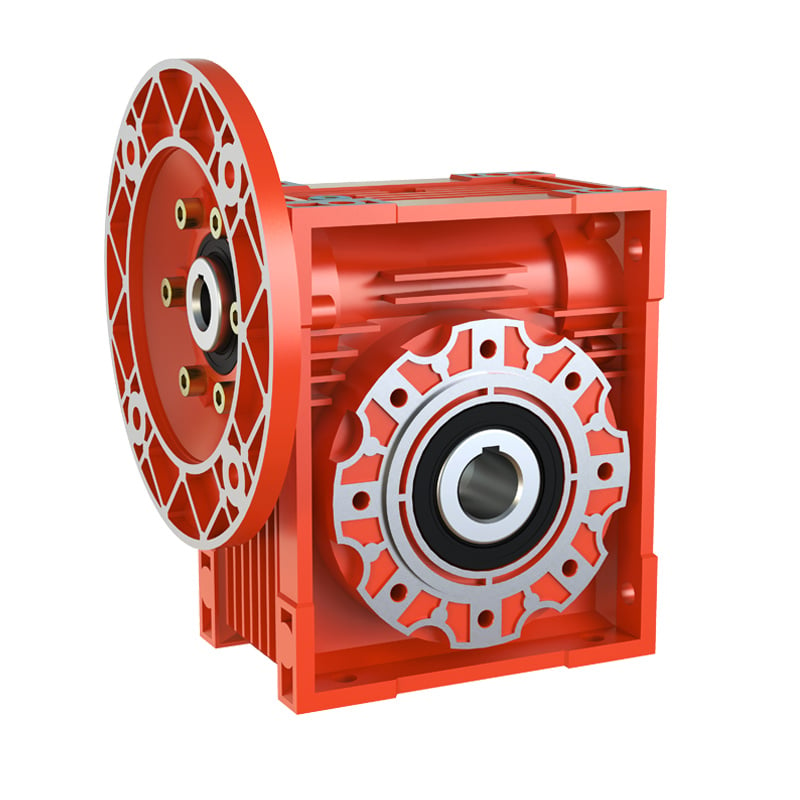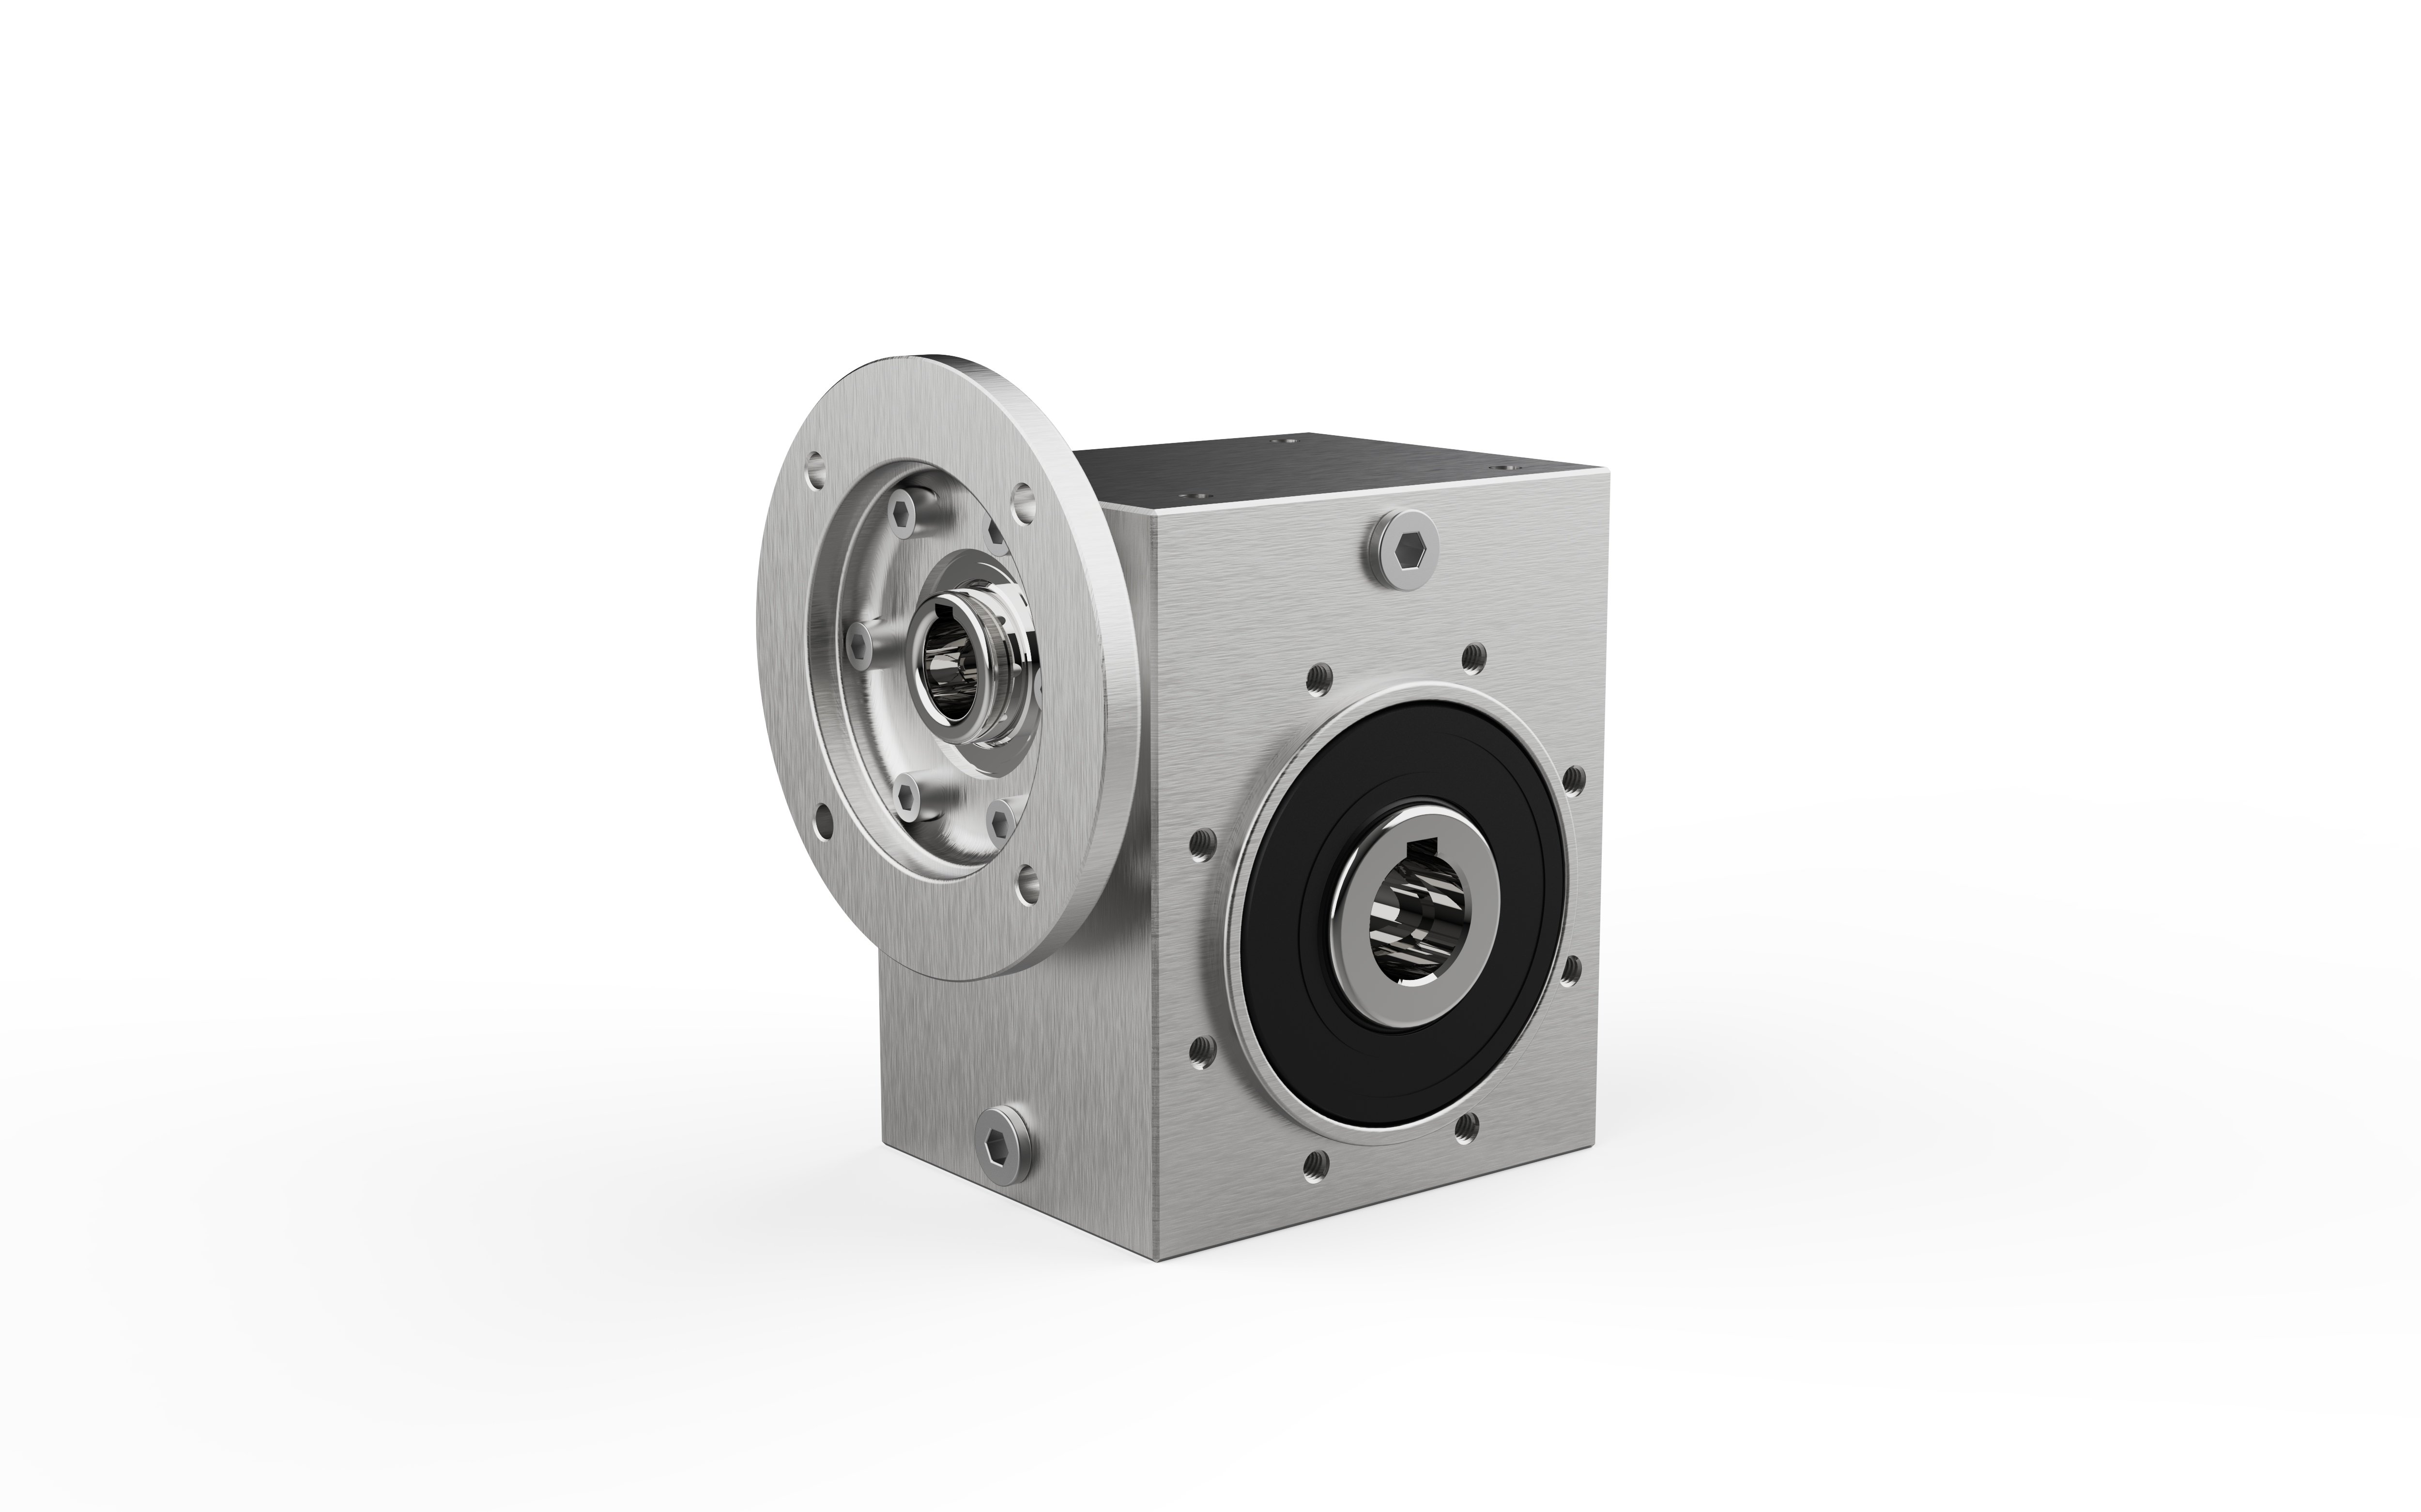
Ottenere un’adesione durevole della vernice su carcasse di cambio in ghisa e alluminio richiede un’esecuzione rigorosa in ogni fase produttiva. Presso Wuma Drive, la finitura superficiale delle carcasse segue una procedura operativa standard continua in cinque fasi:
La superficie della carcassa viene pulita accuratamente per rimuovere polvere, grasso ostinato e oli da taglio, quindi asciugata con calore o panni in microfibra e passata con alcol prima dell’applicazione del primer. Eventuale ruggine superficiale viene eliminata completamente mediante spazzolatura metallica o sabbiatura, e il metallo nudo viene trattato immediatamente per prevenire la ri-ossidazione.
Le superfici in metallo grezzo vengono smerigliate utilizzando materiali abrasivi grossolani da 50 a 60 mesh o lana d’acciaio. Ciò crea un profilo microscopico ottimale che migliora notevolmente l’adesione del primer e previene il distacco della vernice causato dalle vibrazioni operative.
Prima dell’applicazione della vernice, gli operatori sigillano con cura tutte le aree che devono rimanere in metallo grezzo, inclusi i prolungamenti dell’albero di uscita, i fori di centraggio del motore, i sedili delle guarnizioni d’olio, i cuscinetti, i tappi di ventilazione e le targhette identificative. Carta mascherante, nastro di alta qualità e tappi sagomati bloccano gli aperture per impedire che la vernice penetri nei componenti interni.
Vengono selezionati primer ad alta adesione e vernici di finitura protettive con eccellente resistenza all'umidità, agli urti e alla corrosione, in base all'ambiente operativo. Le pistole a spruzzo mantengono una distanza costante e una velocità regolare; viene applicata una tecnica a strati multipli e sottili (tipicamente da 2 a 4 mani) per garantire un livellamento uniforme, una saturazione cromatica intensa e una protezione completa, senza colature né sprofondamenti.
I riduttori appena verniciati vengono induriti in un ambiente ben ventilato e termicamente stabile (circa 20 °C / 70 °F), lontano da fonti di calore estremo o dalla luce solare diretta, per prevenire la formazione di bolle o crepe. Una volta completamente essiccati, lo spessore del film verniciato viene verificato e la superficie viene lucidata per garantire una finitura liscia, durevole e priva di difetti.
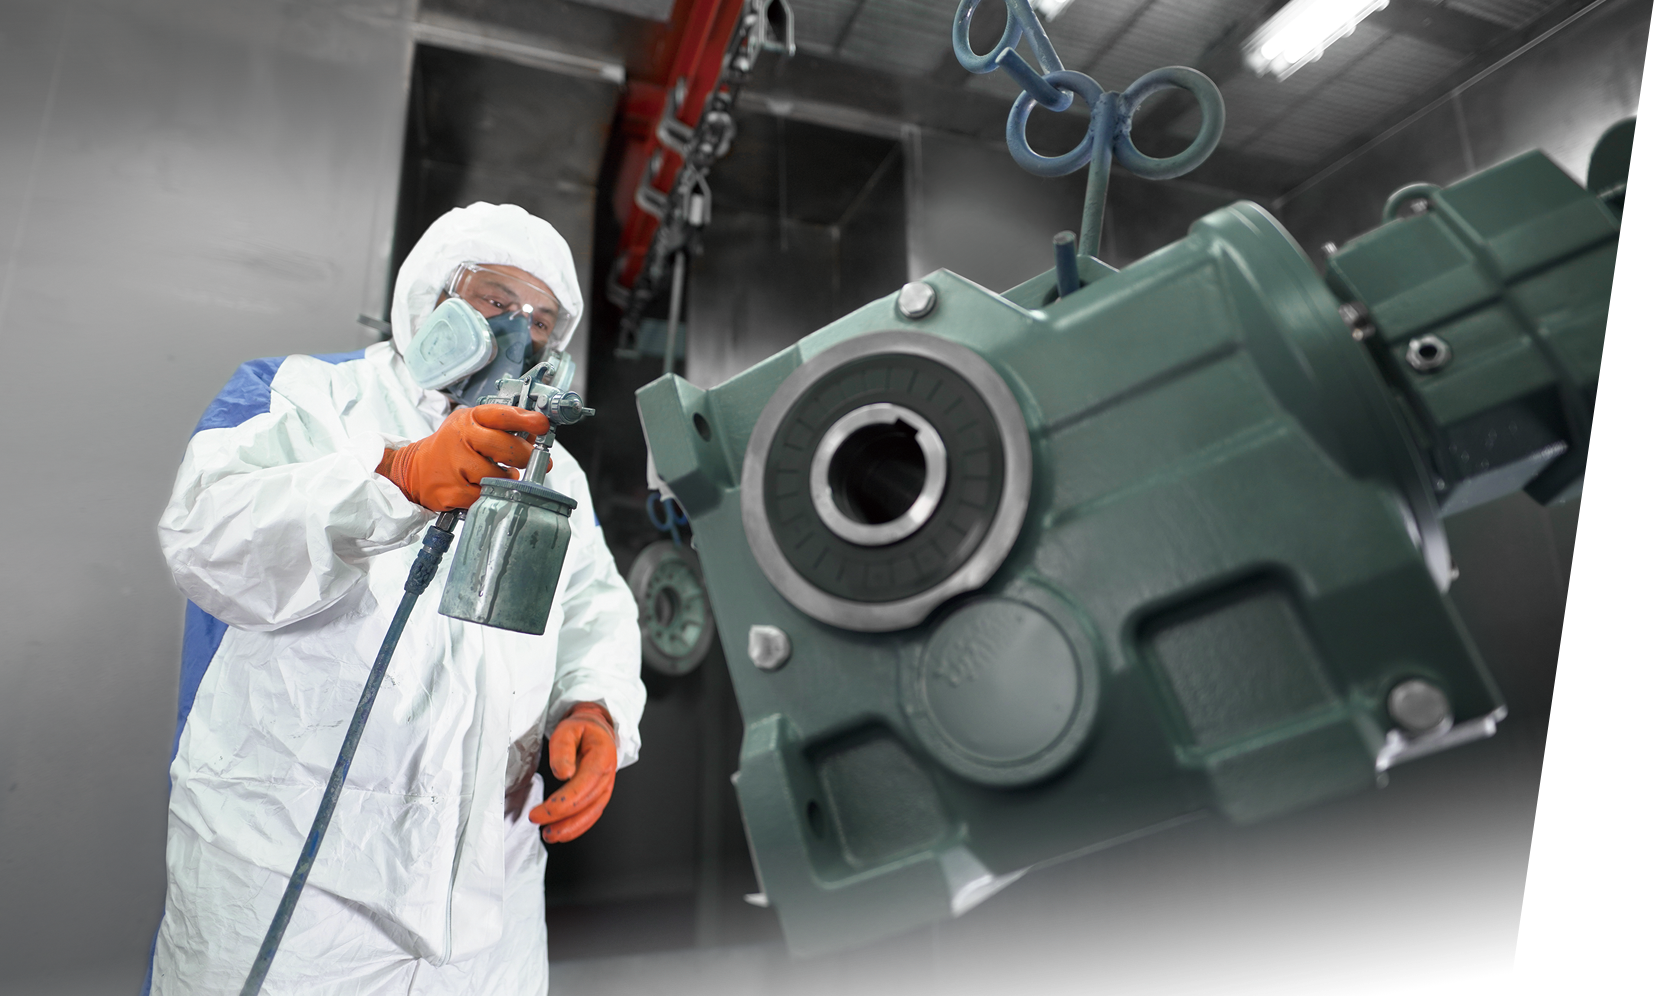
Figura 1: Operazione di verniciatura a spruzzo di precisione sulla linea di verniciatura dei riduttori Wuma Drive.
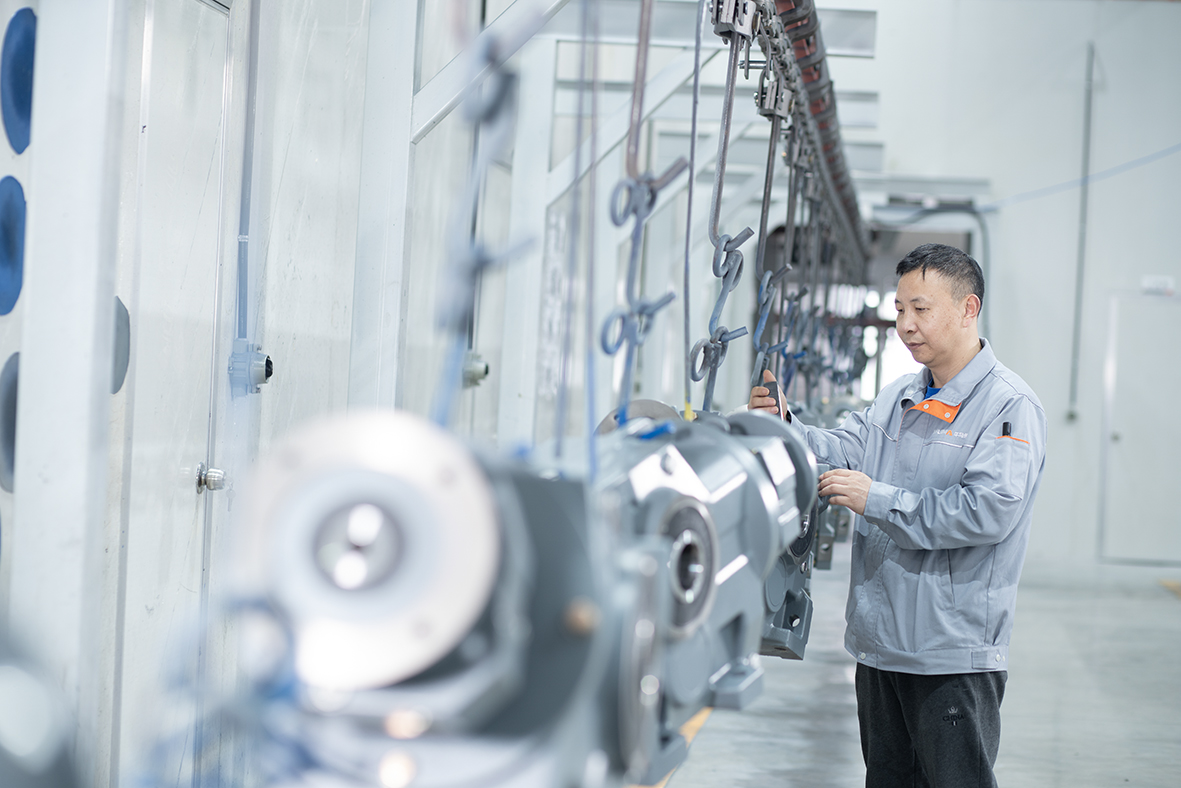
Figura 2: Tecnico qualificato che verifica lo spessore del film essiccato (DFT) sul corpo del riduttore indurito.
La protezione contro la corrosione non è mai una soluzione universale. Una protezione insufficiente causa ruggine prematura della carcassa e contaminazione dell'olio, mentre una protezione eccessiva fa lievitare inutilmente i costi di approvvigionamento. Wuma Drive fornisce sistemi di rivestimento progettati, classificati secondo Le classi di corrosività atmosferica ISO 12944-2 :
| Classe di corrosività | Ambiente di destinazione | Sistema di rivestimento tipico | Spessore totale del film secco (μm) | Categoria di durata |
|---|---|---|---|---|
| C1 (Molto bassa) | Strutture interne riscaldate, aria pulita, bassa umidità (magazzini logistici, produzione pulita). | Rivestimento mono- o bistrato a base di alchidi modificati, oppure primer + smalto. | 60 – 80 μm | Alta (> 15 anni) |
| C2 (Bassa) | Ambienti interni non riscaldati con condensa occasionale (officine di assemblaggio generiche). | Primer in resina sintetica + rivestimento di finitura in poliuretano. | 80 – 120 μm | Media – Alta (7–15 anni) |
| C3 (Media) | Atmosfere urbane e industriali, moderata presenza di SO 2; ambienti umidi come officine (confezionamento alimentare/bevande, birrifici). | Primer epossidico + rivestimento di finitura in poliuretano bicomponente. | 120 – 160 μm | Alta (> 15 anni) |
| C4 (Alta) | Impianti chimici, zone costiere con moderata salinità, nastri trasportatori esterni per miniere, impianti di trattamento acque. | Primer epossidico ricco di zinco + barriera epossidica intermedia + poliuretano alifatico bicomponente. | 180 – 240 μm | Alta (> 15 anni) |
| C5 (Molto elevata / Marina) | Piattaforme offshore, porti marittimi, aree con schizzi chimici severi, condensazione industriale estrema. | Epossidico ad alto spessore con fiocchi di vetro/zinco + fluoropolimero ad alta durabilità o poliuretano alifatico. | 240 – 320+ μm | Molto elevata (> 25 anni) |
Standardizzare un flusso di verniciatura certificato e scalabile offre vantaggi economici e operativi diretti per gli ingegneri OEM e per i team di manutenzione degli impianti:
Le linee di assemblaggio automatiche in ambiente interno non comportano i costi elevati delle vernici marine offshore. Adattiamo la chimica della vernice e lo spessore del film esclusivamente ai parametri operativi richiesti.
Nelle macchine per l'industria alimentare e farmaceutica, i frammenti di vernice che entrano nel flusso di prodotto innescano richiami catastrofici. I nostri sistemi C3–C4 resistono a lavaggi ad alta pressione senza rigonfiamenti né distacchi.
Ogni riduttore spedito registra, nei propri archivi, la specifica verificata del trattamento superficiale e il registro delle ispezioni, garantendo la conformità durante gli audit tecnici dei clienti.
Neutralizzando la porosità superficiale sulla ghisa sferoidale ottenuta per fusione in sabbia e sull'alluminio pressofuso ad alta pressione, i nostri sistemi di rivestimento prevengono la formazione di pitting sottosuperficiale e le fessurazioni da fatica.
Il rivestimento superficiale è solo un anello della catena produttiva completamente integrata di gruppi motopropulsori di Wuma Drive. Coordina direttamente con la lavorazione meccanica di precisione a monte e con la validazione acustica/operativa a valle:
I rivestimenti C1 sono sistemi a uno o due strati (spessore secco totale 60–80 μm) progettati per ambienti interni puliti e riscaldati con aria neutra. I rivestimenti C5 sono sistemi pesanti a più strati in epossidico-poliuretanico (spessore secco totale 240–320+ μm) progettati per atmosfere chimicamente aggressive, acque reflue industriali o nebbia salina offshore.
La mascheratura protegge le interfacce funzionali critiche, tra cui le estensioni degli alberi lavorate meccanicamente, i labbri di contatto delle guarnizioni dell’olio, le flange di centraggio per il fissaggio, i dispositivi di ventilazione e le targhette identificative. La vernice che si deposita accidentalmente su queste superfici provoca perdite delle guarnizioni, eccentricità degli alberi, errori di allineamento e blocco dell’accoppiamento con il motore.
Una completa sgrassatura, la rimozione della ruggine e la levigatura meccanica della superficie creano un profilo di ancoraggio pulito e ruvido sul metallo nudo. Ciò elimina gli oli residui e l'ossidazione, massimizzando l'adesione del primer e prevenendo lo scrostamento o il distacco della vernice in condizioni operative severe.
Sì. La linea automatizzata di verniciatura di Wuma Drive soddisfa specifiche personalizzate RAL, vernici speciali ad alta temperatura e spessori definiti dal cliente per il film secco, certificati mediante misuratori dello spessore del film secco e test di adesione a griglia incrociata.
Dalle linee di lavaggio per alimenti alle trasportatrici portuali pesanti, gli ingegneri di Wuma Drive forniscono specifiche di verniciatura personalizzate ISO 12944 C1–C5 per le vostre apparecchiature meccaniche.
 Notizie in primo piano
2026-08-26
2026-08-18
2026-08-15
2026-08-11
2026-07-31
2026-07-29
Benvenuti in Wuma, un produttore impegnato nello sviluppo e nella produzione di vari tipi di riduttori e motoriduttori per il settore della trasmissione meccanica.
No. 10, Xiangcun Industrial Zone, Dongyuan Town, Qingtian County, Lishui City, Zhejiang, China
Copyright © Zhejiang Wuma Drive Co., Ltd All Rights Reserved Informativa sulla privacy Blog
 EN