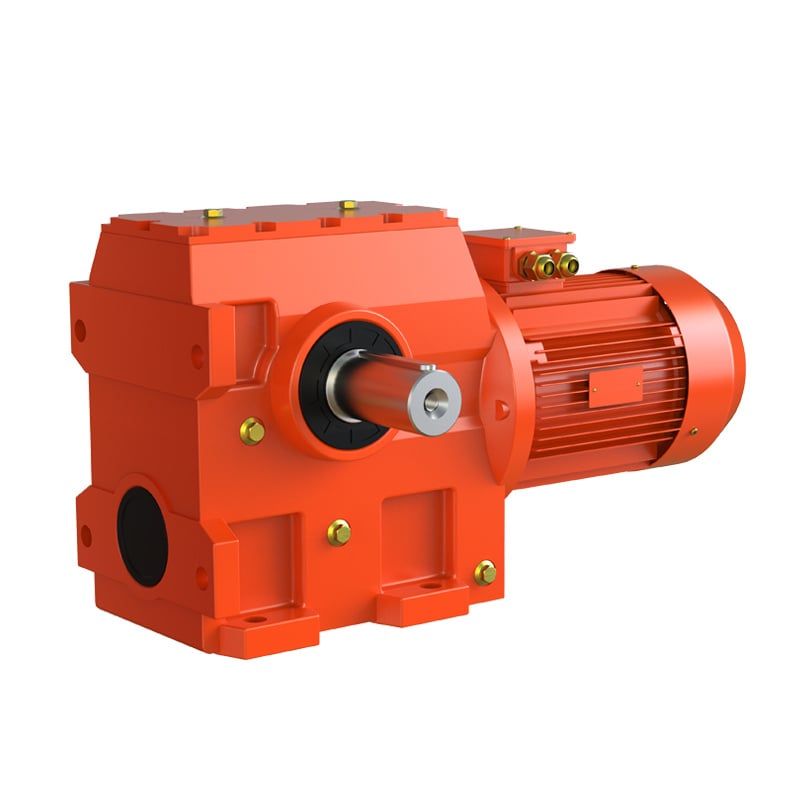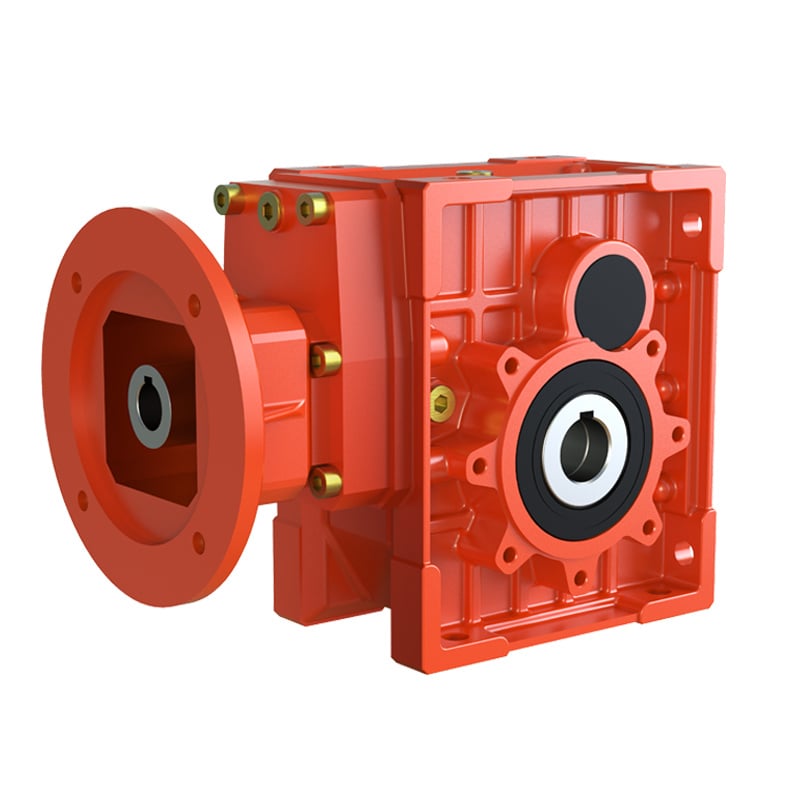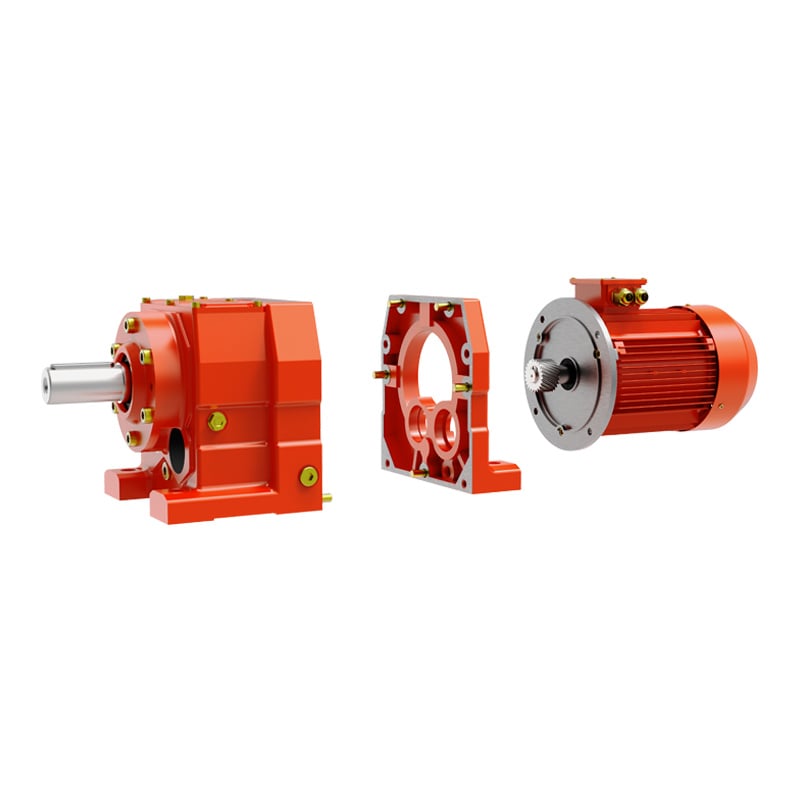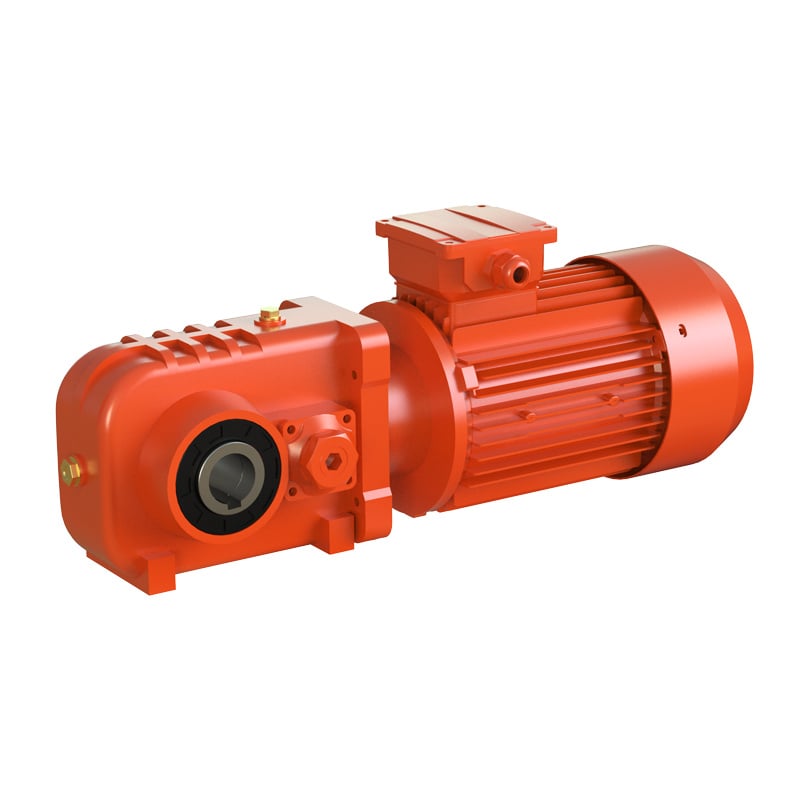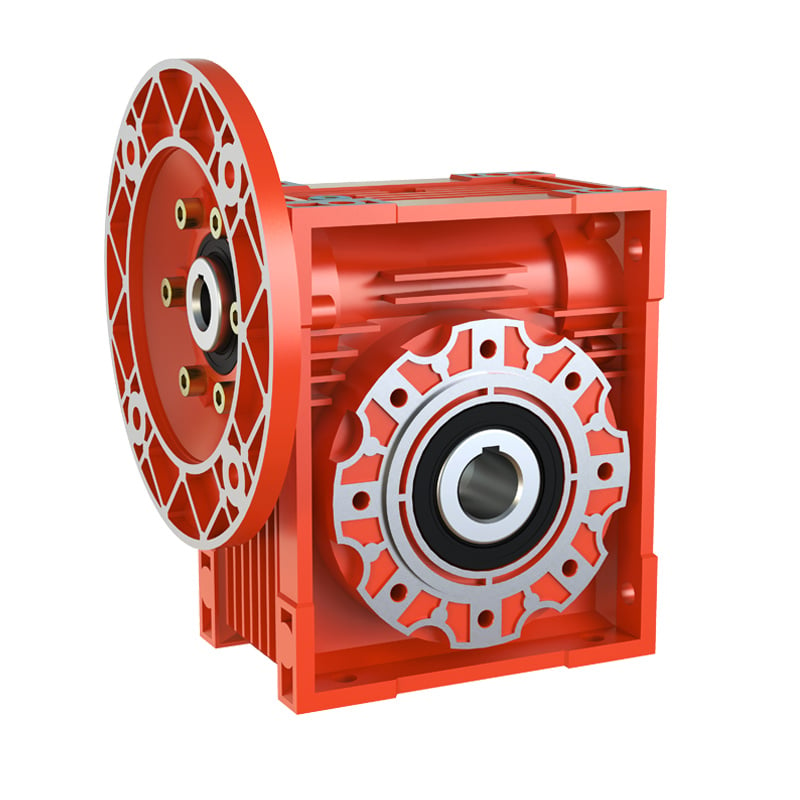
Для достижения долговечного сцепления краски с корпусами коробок передач из чугуна и алюминия требуется строгое соблюдение всех этапов производства. На предприятии Wuma Drive отделка поверхности корпусов осуществляется в соответствии с непрерывной пятиступенчатой стандартной операционной процедурой:
Поверхность корпуса тщательно очищается от пыли, стойких жировых загрязнений и смазочно-охлаждающих жидкостей, затем высушивается с помощью тепла или салфеток из микрофибры и обезжиривается спиртом перед нанесением грунта. Любая поверхностная ржавчина полностью удаляется щёткой по металлу или абразивным дробеструйным способом и сразу же обрабатывается для предотвращения повторного окисления оголённого металла.
Оголённые металлические поверхности шлифуются абразивными материалами с зернистостью 50–60 или стальной мочалкой. Это создаёт оптимальный микроскопический профиль «зубьев», который значительно улучшает адгезию грунта и предотвращает отслаивание красочного покрытия при вибрации в процессе эксплуатации.
Перед нанесением краски техники аккуратно герметизируют все участки, которые должны остаться без покрытия — включая выступающие части выходных валов, посадочные отверстия под двигатели, посадочные места масляных уплотнений, подшипники, дыхательные клапаны и таблички с маркировкой. Для этого используются малярная бумага, высококачественная лента и плотно прилегающие пробки, препятствующие проникновению краски во внутренние компоненты.
Для конкретных условий эксплуатации подбираются грунтовки с высокой адгезией и защитные верхние покрытия, обладающие превосходной стойкостью к влаге, ударам и коррозии. Распылители поддерживают постоянное расстояние до поверхности и стабильную скорость перемещения; применяется технология нанесения тонких слоёв в несколько проходов (обычно от 2 до 4 слоёв), обеспечивающая равномерное выравнивание, насыщенность цвета и полную защиту без подтёков и провисаний.
Недавно окрашенные редукторы отверждаются в хорошо проветриваемом помещении с устойчивой температурой (примерно 20 °C / 70 °F), защищённом от воздействия экстремального тепла или прямых солнечных лучей, чтобы предотвратить образование пузырей или трещин. После полного высыхания измеряется толщина лакокрасочного покрытия, а также выполняется полировка поверхности для обеспечения гладкого, прочного и бездефектного финишного покрытия.
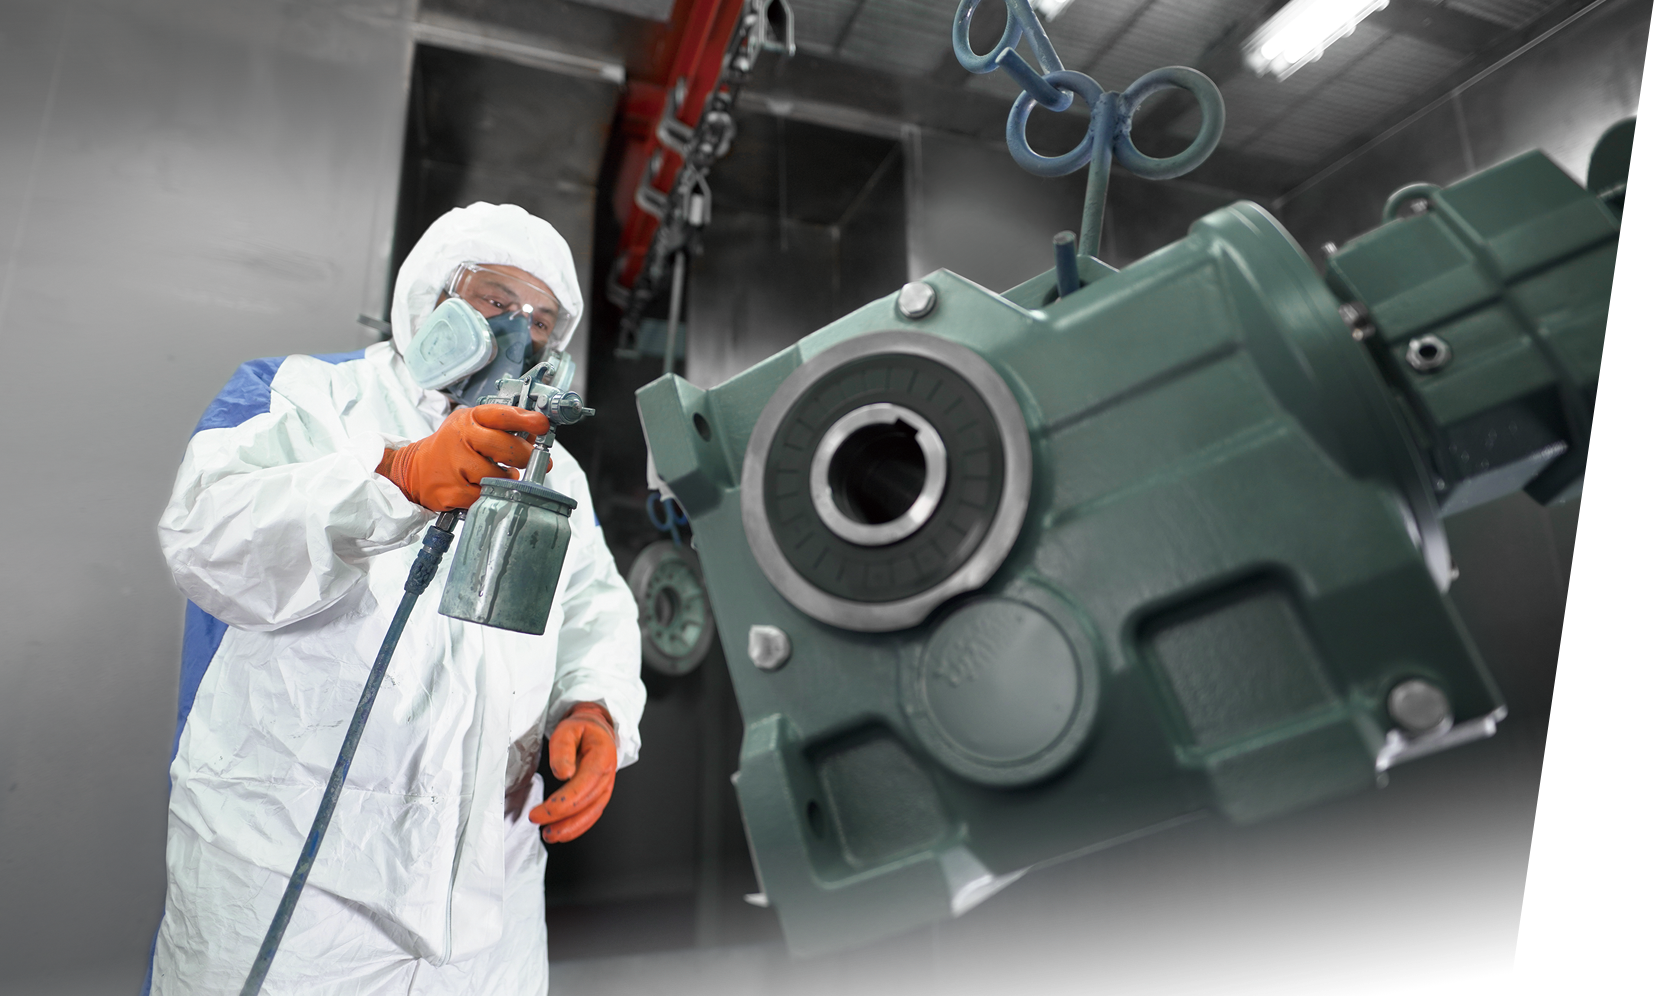
Рисунок 1: Операция точечного распыления краски на линии нанесения покрытий на редукторы компании Wuma Drive.
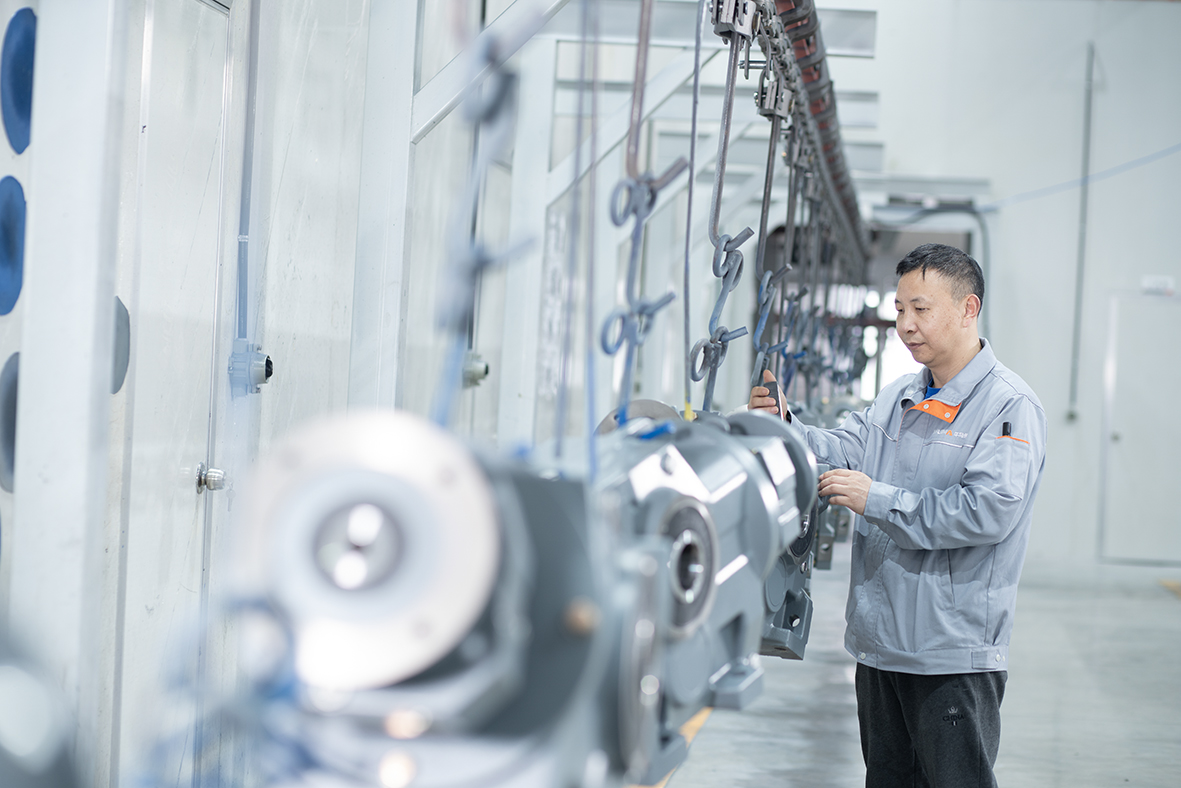
Рисунок 2: Специалист по качеству проверяет толщину высушенного покрытия (DFT) на отвержденном корпусе редуктора.
Защита от коррозии никогда не бывает универсальной. Недостаточная защита приводит к преждевременному образованию ржавчины на корпусе и загрязнению масла, а избыточная защита неоправданно увеличивает капитальные затраты на закупки. Компания Wuma Drive предлагает инженерные системы покрытий, классифицированные согласно Атмосферным классам коррозионной агрессивности ISO 12944-2 :
| Класс коррозионной агрессивности | Целевая среда | Типичная система покрытия | Общая толщина сухого слоя (мкм) | Категория долговечности |
|---|---|---|---|---|
| C1 (очень низкий) | Отапливаемые внутренние помещения, чистый воздух, низкая влажность (логистические склады, чистые производственные цеха). | Одно- или двухслойное модифицированное алкидное покрытие либо грунт + эмаль. | 60 – 80 мкм | Высокая (> 15 лет) |
| C2 (низкий) | Неотапливаемые внутренние помещения с периодическим образованием конденсата (общие сборочные цеха заводов). | Грунт на основе синтетической смолы + верхнее покрытие на основе полиуретана. | 80–120 мкм | Средний — высокий (7–15 лет) |
| C3 (средний) | Городские и промышленные атмосферы, умеренное содержание SO₂ 2влажные цеха (упаковка продуктов питания и напитков, пивоваренные заводы). | Эпоксидный грунт + двухкомпонентное полиуретановое верхнее покрытие. | 120–160 мкм | Высокая (> 15 лет) |
| C4 (высокий) | Химические предприятия, прибрежные зоны со средней солёностью, открытые горнодобывающие конвейеры, установки очистки воды. | Цинксодержащий эпоксидный грунт + промежуточный эпоксидный барьер + двухкомпонентный алифатический полиуретан. | 180 – 240 мкм | Высокая (> 15 лет) |
| C5 (очень высокая / морская) | Морские платформы, порты для судов, зоны с сильным химическим брызганием, зоны с экстремальной промышленной конденсацией. | Эпоксидное покрытие высокой толщины с добавлением стеклянных чешуек и цинка + фторполимер высокой прочности или алифатический полиуретан. | 240 – 320+ мкм | Очень высокий (> 25 лет) |
Стандартизация сертифицированного, масштабируемого процесса окраски даёт прямые экономические и эксплуатационные преимущества для инженеров-производителей оборудования и команд технического обслуживания на заводах:
Автоматизированные сборочные линии в помещении не требуют затрат, характерных для морских покрытий. Мы точно подстраиваем химию краски и толщину плёнки под ваши рабочие параметры.
В пищевом и фармацевтическом оборудовании отслаивающиеся частицы красочного покрытия, попадающие в поток продукции, вызывают катастрофические отзывные кампании. Наши системы C3–C4 выдерживают мойку под высоким давлением без вздутия или отслаивания.
Каждый отправленный редуктор имеет в архиве запись о подтверждённой спецификации его поверхностной обработки и журнале контроля, что гарантирует соответствие требованиям при технических аудитах заказчиков.
Нейтрализуя поверхностную пористость на ковком чугуне литьём в песчаные формы и алюминиевых сплавах, полученных литьём под высоким давлением, наши системы покрытий предотвращают образование подповерхностных язв и усталостных трещин.
Нанесение поверхностного покрытия — лишь одно звено полностью интегрированной цепочки производства силовых агрегатов Wuma Drive. Оно напрямую координируется с прецизионной механической обработкой на станках с ЧПУ на предыдущем этапе и с акустической проверкой и испытаниями на холостом ходу на последующем этапе:
Покрытия C1 — это однослойные или двухслойные системы (толщина сухой плёнки 60–80 мкм), предназначенные для чистых отапливаемых помещений с нейтральной атмосферой. Покрытия C5 — это тяжёлые многослойные эпоксидно-полиуретановые системы (толщина сухой плёнки 240–320+ мкм), разработанные для агрессивных химических сред, промышленных сточных вод или морского солевого тумана в офшорных условиях.
Маскирование защищает критически важные функциональные поверхности — включая обработанные выступающие участки валов, рабочие кромки уплотнений, монтажные центрирующие фланцы, дыхательные клапаны и таблички с маркировкой. Попадание краски на эти поверхности вызывает утечки уплотнений, биение валов, ошибки при центровке и заклинивание муфты соединения с электродвигателем.
Тщательное обезжиривание, удаление ржавчины и механическая шлифовка поверхности создают чистый, рельефный анкерный профиль на голом металле. Это устраняет остаточные масла и окислы, обеспечивая максимальное сцепление грунтовки и предотвращая отслаивание или шелушение покрытия в условиях тяжёлых эксплуатационных нагрузок.
Да. Автоматизированная линия окраски Wuma Drive поддерживает индивидуальные спецификации RAL, специализированные высокотемпературные покрытия и заданную заказчиком толщину сухой плёнки, подтверждённую измерениями толщиномером сухой плёнки и испытаниями на адгезию методом решётчатого надреза.
От линий мойки пищевого оборудования до тяжёлых морских портовых конвейеров инженеры Wuma Drive разрабатывают индивидуальные спецификации покрытий по стандарту ISO 12944 (классы C1–C5) для вашей механической техники.
 Свежие новости
2026-08-26
2026-08-18
2026-08-15
2026-08-11
2026-07-31
2026-07-29
Добро пожаловать в Wuma — производителя, специализирующегося на разработке и изготовлении различных типов редукторов и мотор-редукторов для области передачи крутящего момента.
No. 10, Xiangcun Industrial Zone, Dongyuan Town, Qingtian County, Lishui City, Zhejiang, China
Copyright © Zhejiang Wuma Drive Co., Ltd All Rights Reserved ПОЛИТИКА КОНФИДЕНЦИАЛЬНОСТИ Блог
 EN