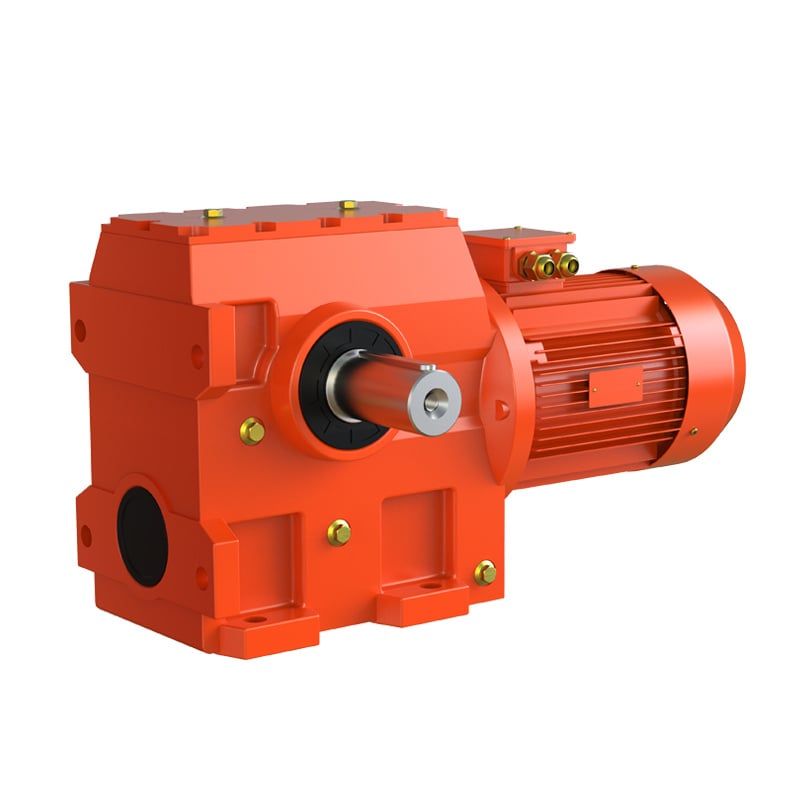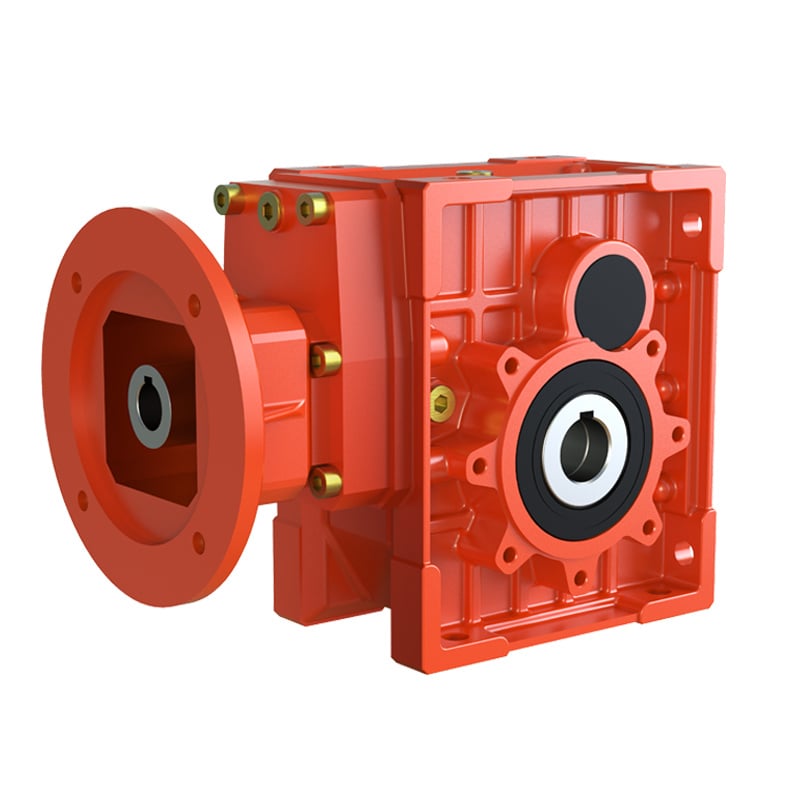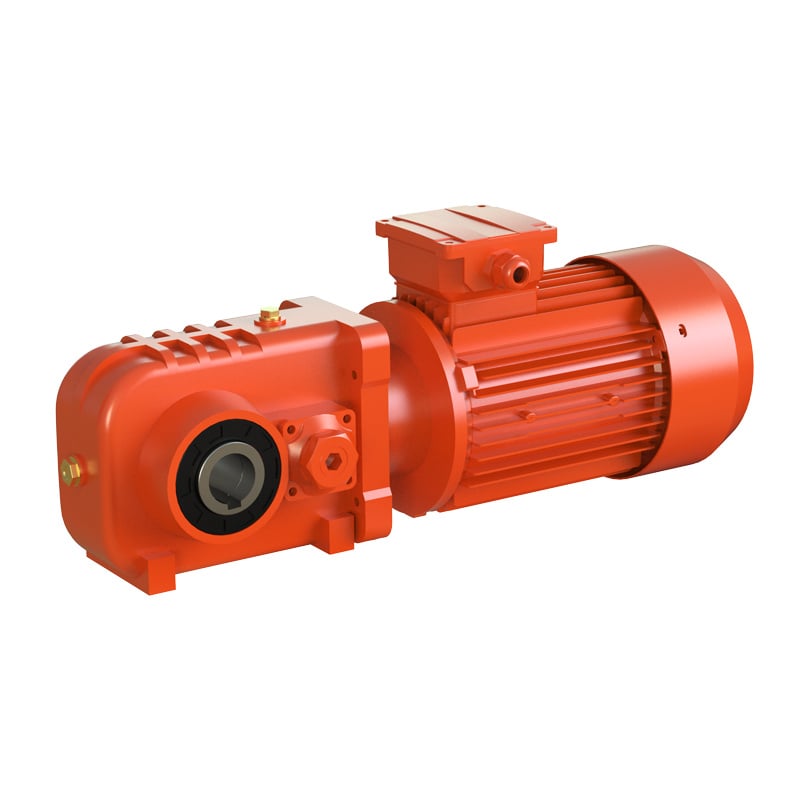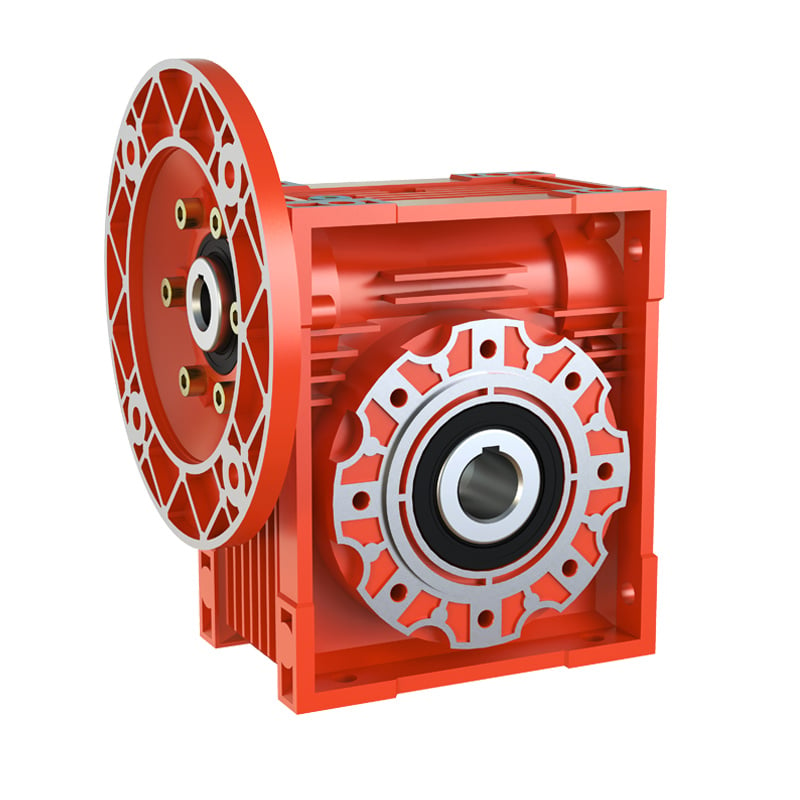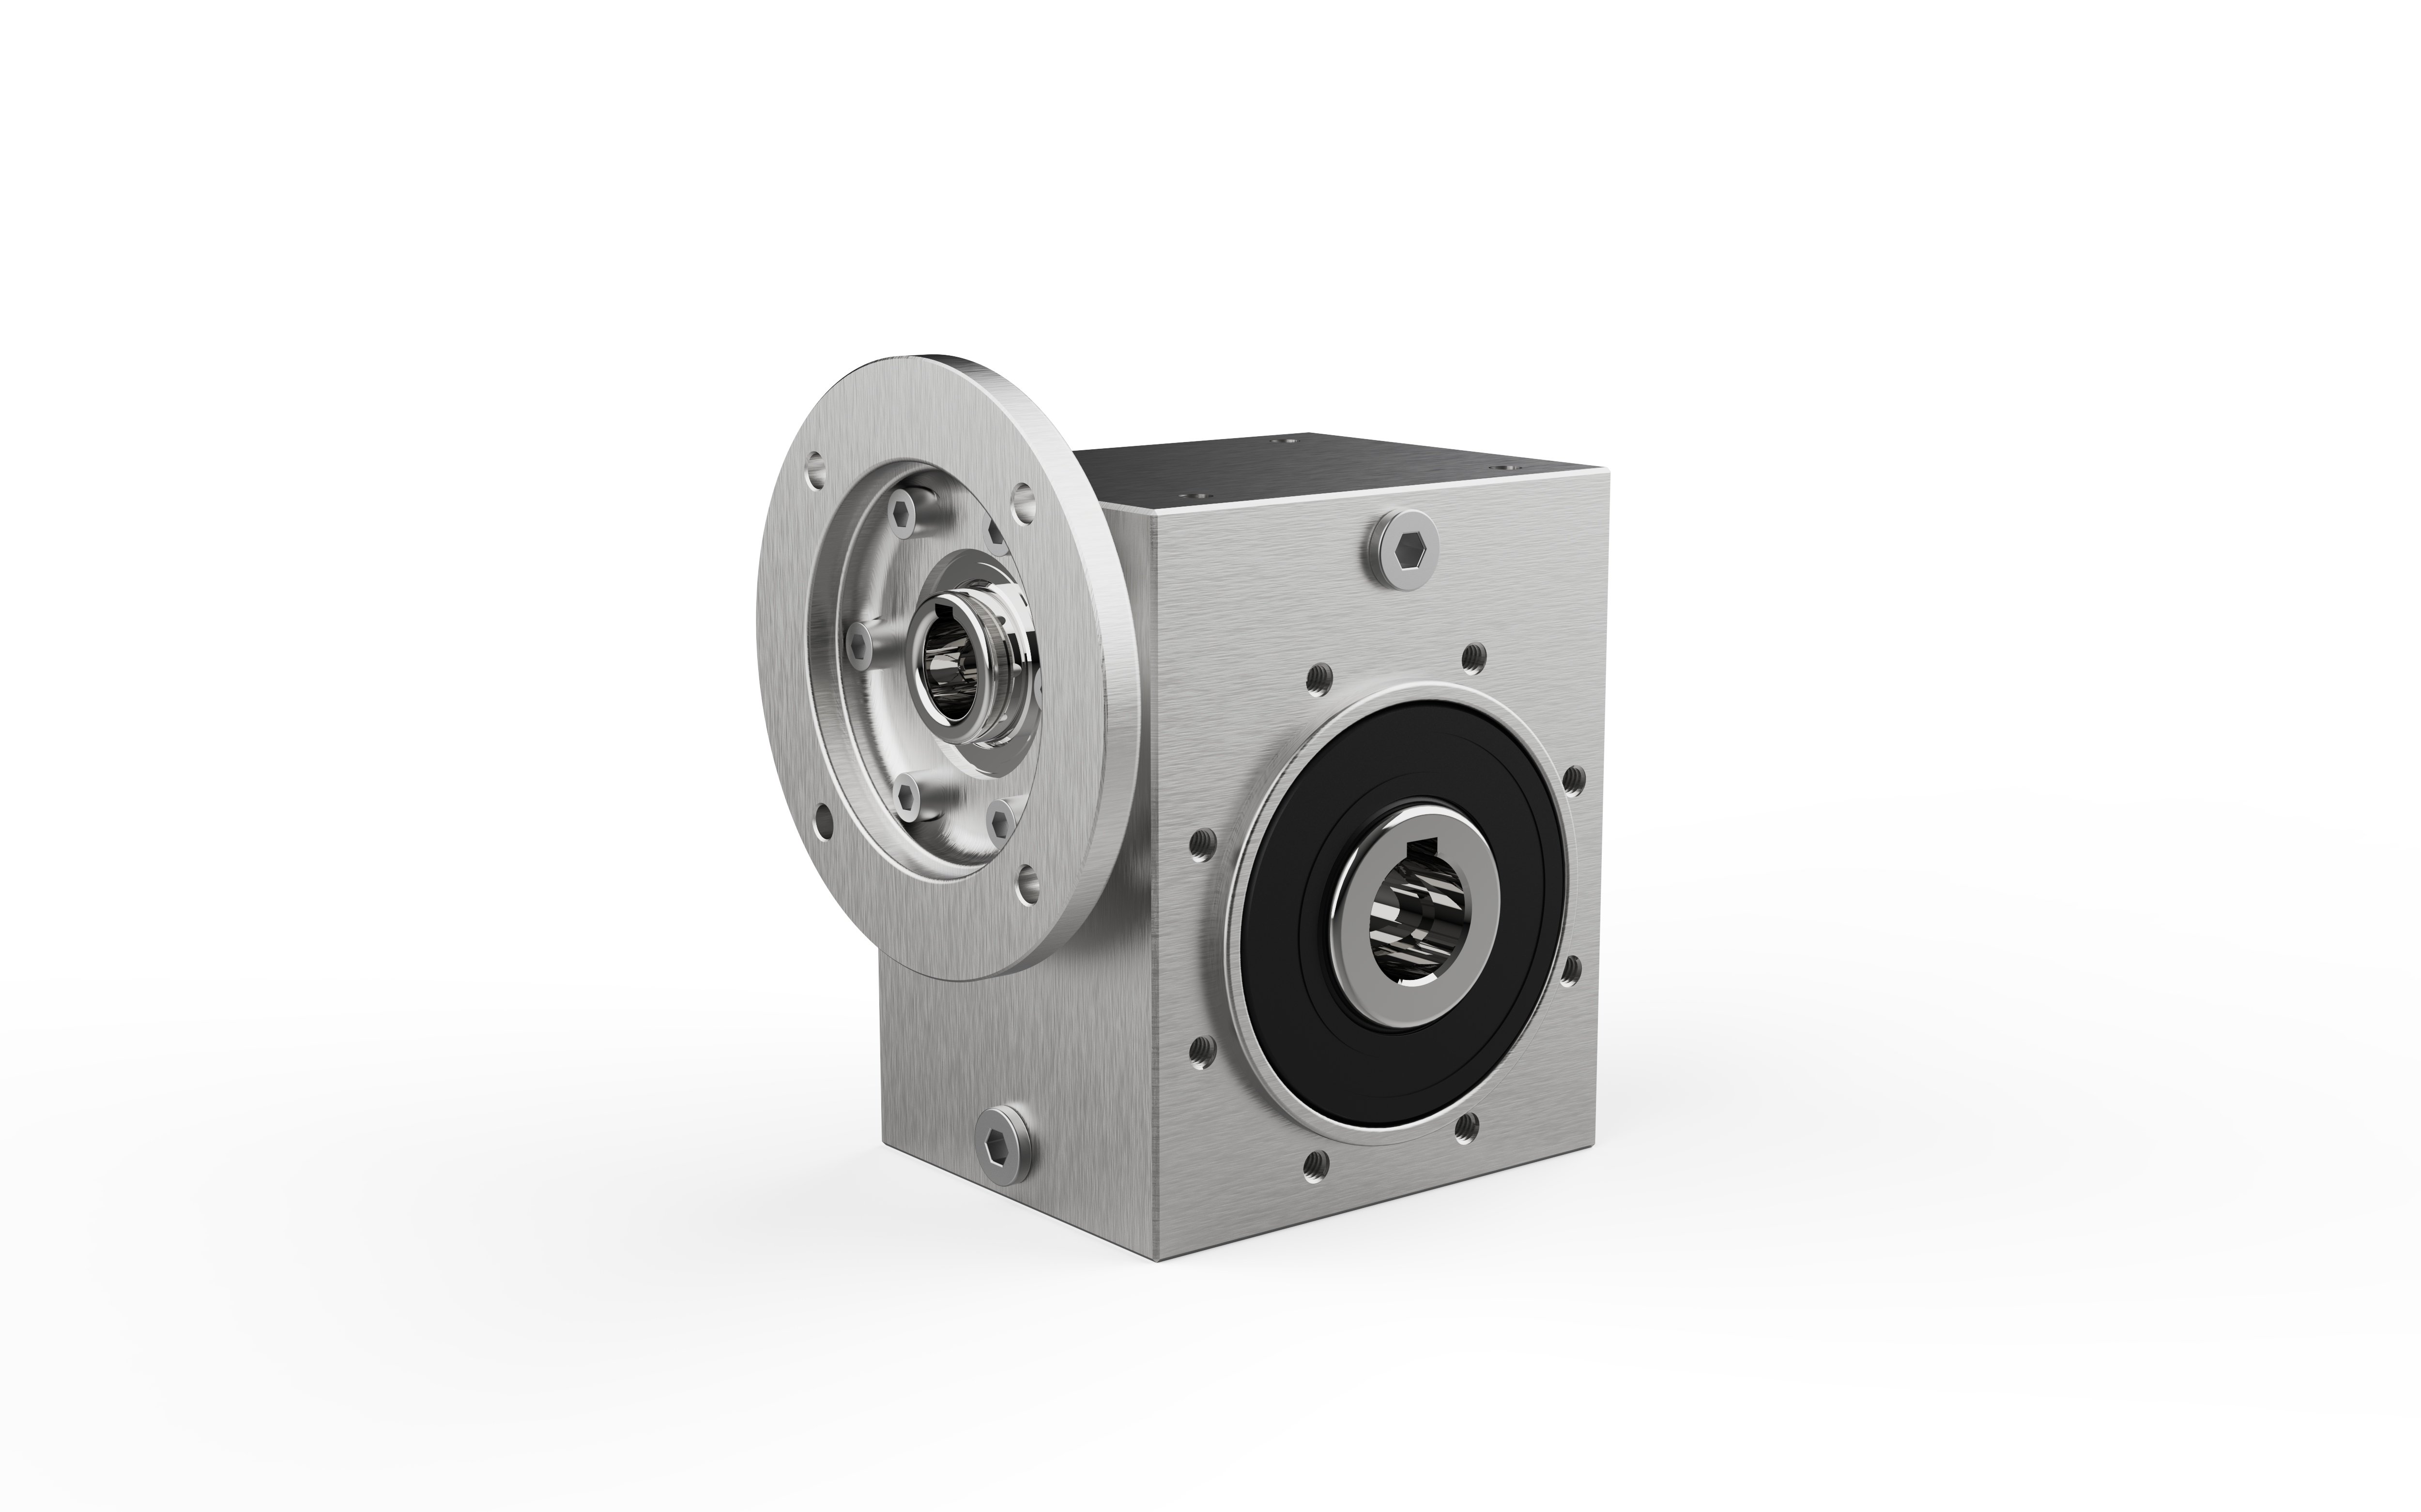
การให้สียึดเกาะอย่างทนทานบนตัวเรือนเกียร์ที่ทำจากเหล็กหล่อและอลูมิเนียม จำเป็นต้องปฏิบัติอย่างเคร่งครัดในทุกขั้นตอนของการผลิต ที่หัวเว่ยหม่าไดรฟ์ การตกแต่งพื้นผิวตัวเรือนดำเนินการตามขั้นตอนการปฏิบัติงานมาตรฐาน (SOP) แบบต่อเนื่อง 5 ขั้นตอน
พื้นผิวของเปลือกถูกทำความสะอาดอย่างทั่วถึงเพื่อกำจัดฝุ่น คราบไขมันที่ฝังแน่น และน้ำมันหล่อลื่นที่ใช้ในการตัด จากนั้นจึงทำให้แห้งด้วยความร้อนหรือผ้าไมโครไฟเบอร์ แล้วเช็ดด้วยแอลกอฮอล์ก่อนลงไพร์เมอร์ สนิมบนพื้นผิวจะถูกกำจัดออกอย่างสิ้นเชิงด้วยการขัดด้วยลวดเหล็กหรือการพ่นทราย และดำเนินการรักษาทันทีเพื่อป้องกันการเกิดออกซิเดชันซ้ำของโลหะที่เปิดเผย
พื้นผิวโลหะที่ไม่มีการเคลือบใดๆ จะถูกขัดด้วยวัสดุขัดแบบหยาบขนาดเกรน 50–60 หรือใช้ฟองน้ำขัดโลหะ (steel wool) ซึ่งจะสร้างลักษณะพื้นผิวจุลภาคที่เหมาะสมที่สุด ช่วยเสริมประสิทธิภาพการยึดเกาะของไพร์เมอร์อย่างมาก และป้องกันการลอกของสีภายใต้แรงสั่นสะเทือนขณะใช้งานจริง
ก่อนการพ่นสี ช่างเทคนิคจะปิดบังบริเวณทั้งหมดที่ต้องคงสภาพโลหะไว้โดยไม่เคลือบสีอย่างระมัดระวัง รวมถึงส่วนยื่นของเพลาส่งกำลัง รูนำเข้ามอเตอร์ (motor pilot bores) ที่นั่งซีลน้ำมัน ตลับลูกปืน ช่องระบายอากาศ และแผ่นป้ายชื่อ โดยใช้กระดาษปิดบัง เทปกันสีคุณภาพสูง และปลั๊กที่ออกแบบให้พอดีกับรูเปิด เพื่อป้องกันไม่ให้สีซึมเข้าไปในชิ้นส่วนภายใน
ใช้สีรองพื้นที่ยึดติดได้ดีมากและสีเคลือบป้องกันที่มีคุณสมบัติทนความชื้น แรงกระแทก และการกัดกร่อนได้เหนือกว่า โดยพิจารณาจากสภาพแวดล้อมในการใช้งาน หัวพ่นสีจะรักษาระยะห่างและอัตราความเร็วให้คงที่ พร้อมใช้เทคนิคการพ่นเป็นชั้นบางๆ หลายชั้น (โดยทั่วไป 2–4 ชั้น) เพื่อให้ผิวเรียบเสมอกัน สีเข้มข้นสม่ำเสมอ และให้การป้องกันอย่างครบถ้วนโดยไม่มีสีหยดหรือไหลเยิ้ม
กล่องเกียร์ที่เพิ่งพ่นสีเสร็จจะผ่านกระบวนการอบแข็งในสภาพแวดล้อมที่มีการระบายอากาศดีและอุณหภูมิคงที่ (ประมาณ 20°ซ. / 70°ฟ.) โดยหลีกเลี่ยงความร้อนจัดหรือแสงแดดโดยตรง เพื่อป้องกันไม่ให้เกิดฟองหรือรอยแตกร้าว หลังจากสีแห้งสนิทแล้ว จะมีการตรวจสอบความหนาของฟิล์มสีเมื่อแห้ง (DFT) และขัดผิวเพื่อให้ได้ผิวเรียบ แข็งแรง และปราศจากตำหนิ
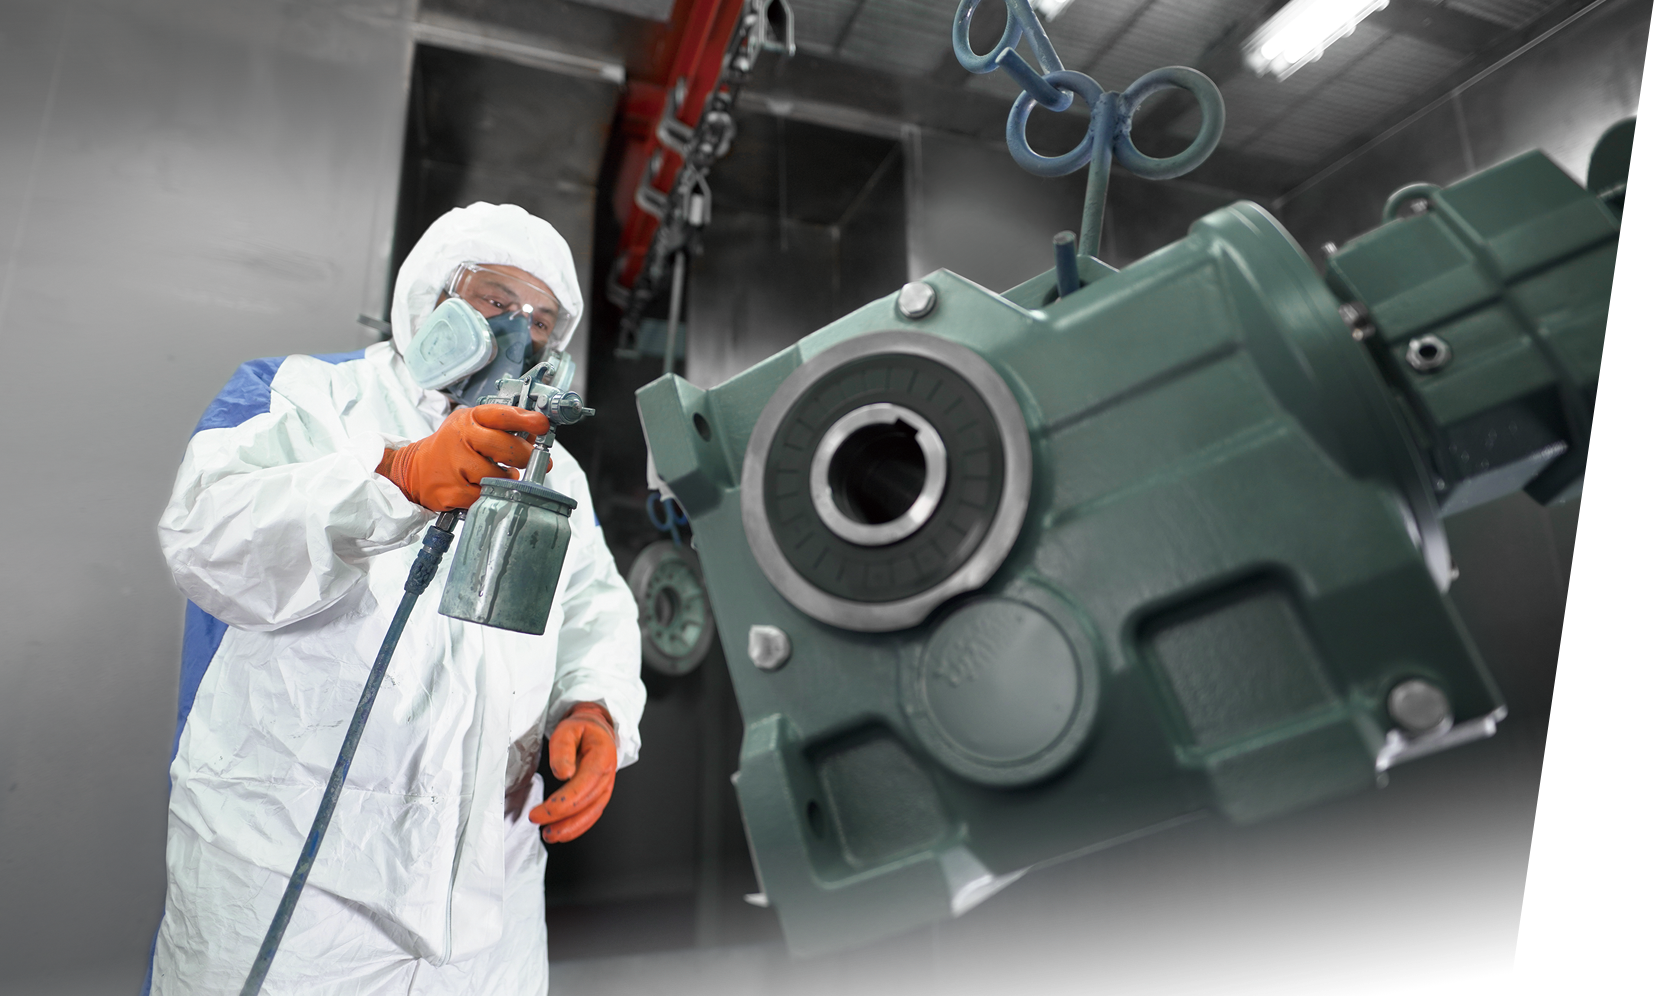
รูปที่ 1: การพ่นสีแบบแม่นยำบนสายการผลิตเคลือบกล่องเกียร์ของ Wuma Drive
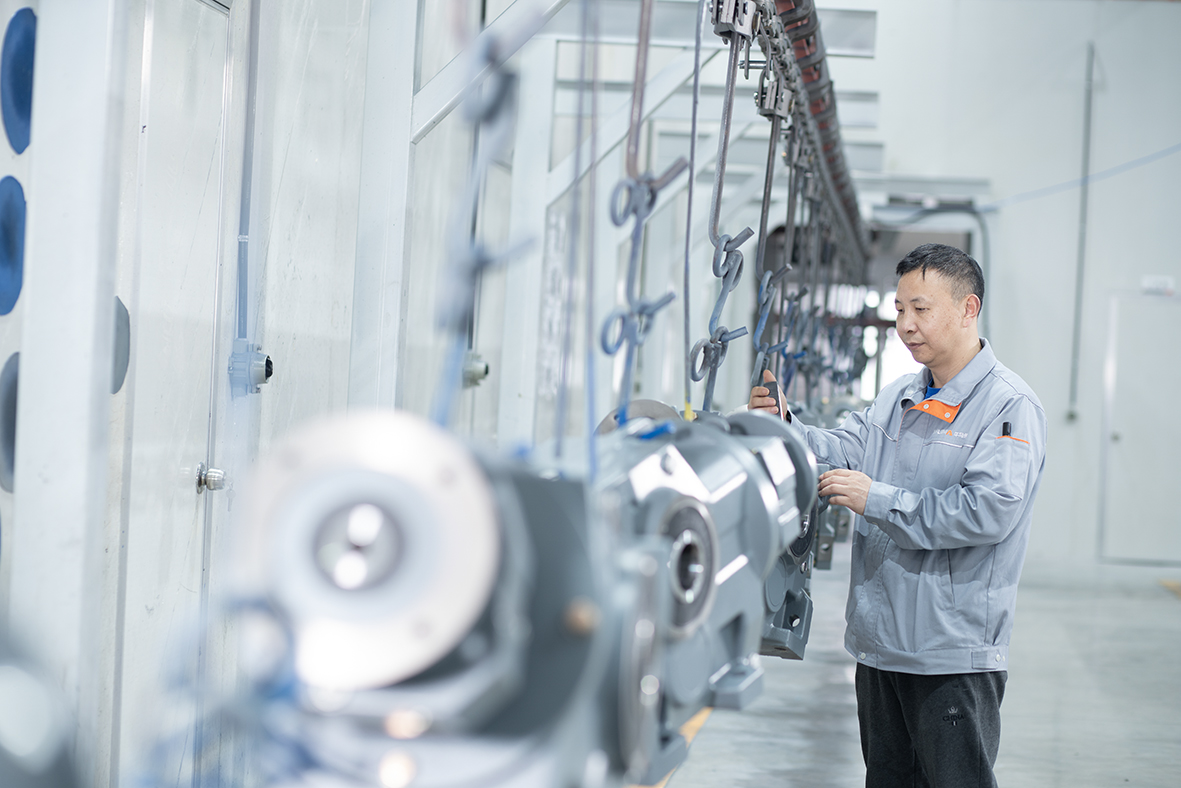
รูปที่ 2: ช่างควบคุมคุณภาพกำลังตรวจสอบความหนาของฟิล์มสีเมื่อแห้ง (DFT) บนตัวเรือนกล่องเกียร์หลังผ่านกระบวนการอบแข็ง
การป้องกันการกัดกร่อนไม่เคยใช้ได้ทั่วไปกับทุกสถานการณ์ ระบบป้องกันที่อ่อนแอเกินไปทำให้เปลือกภายนอกผุกร่อนก่อนวัยอันควรและน้ำมันปนเปื้อน ในขณะที่ระบบป้องกันที่เข้มข้นเกินไปส่งผลให้ต้นทุนการจัดซื้อเพิ่มสูงโดยไม่จำเป็น วู่หม่า ไดรฟ์ นำเสนอชุดระบบเคลือบผิวที่ออกแบบมาเฉพาะ ซึ่งจัดหมวดหมู่ตาม ระดับความรุนแรงของการกัดกร่อนในบรรยากาศตามมาตรฐาน ISO 12944-2 :
| ระดับความกัดกร่อน | สภาพแวดล้อมเป้าหมาย | ระบบเคลือบผิวทั่วไป | ความหนาสะสมทั้งหมด (ไมโครเมตร) | กลุ่มความทนทาน |
|---|---|---|---|---|
| C1 (ต่ำมาก) | สถานที่ภายในอาคารที่มีการควบคุมอุณหภูมิ มีอากาศสะอาด และความชื้นต่ำ (คลังสินค้า โรงงานผลิตที่สะอาด) | ระบบเคลือบผิวแบบชั้นเดียวหรือสองชั้น โดยใช้เรซินแอลคิดดัดแปลง หรือไพรเมอร์ร่วมกับเอนามล์ | 60 – 80 ไมโครเมตร | สูง (> 15 ปี) |
| C2 (ต่ำ) | พื้นที่ภายในอาคารที่ไม่ได้ให้ความร้อน และมีการควบแน่นเกิดขึ้นเป็นครั้งคราว (เช่น โรงงานประกอบทั่วไป) | ไพรเมอร์เรซินสังเคราะห์ + สีเคลือบโพลียูรีเทน | 80 – 120 ไมโครเมตร | ปานกลาง – สูง (7–15 ปี) |
| C3 (ปานกลาง) | บรรยากาศในเขตเมืองและเขตอุตสาหกรรม รวมถึงก๊าซซัลเฟอร์ไดออกไซด์ในระดับปานกลาง 2สถานที่ทำงานที่มีความชื้นสูง (เช่น โรงงานบรรจุภัณฑ์อาหารและเครื่องดื่ม โรงเบียร์) | ไพรเมอร์อีพอกซี + สีเคลือบโพลียูรีเทนแบบสองส่วน | 120 – 160 ไมโครเมตร | สูง (> 15 ปี) |
| C4 (สูง) | โรงงานผลิตสารเคมี บริเวณชายฝั่งที่มีความเค็มในระดับปานกลาง สายพานลำเลียงสำหรับเหมืองแร่กลางแจ้ง หน่วยบำบัดน้ำ | ไพรเมอร์อีพอกซีที่อุดมด้วยสังกะสี + ชั้นกันการซึมผ่านแบบอีพอกซี + สีเคลือบโพลียูรีเทนอะลิฟาติกแบบสองส่วน | 180 – 240 ไมโครเมตร | สูง (> 15 ปี) |
| C5 (สูงมาก / ทางทะเล) | แท่นขุดเจาะนอกชายฝั่ง ท่าเรือสำหรับเรือ พื้นที่ที่มีสารเคมีกระเด็นรุนแรง พื้นที่อุตสาหกรรมที่มีการควบแน่นรุนแรงเป็นพิเศษ | อีพอกซีเคลือบหนาพิเศษผสมเกล็ดแก้วและสังกะสี พร้อมสารเคลือบฟลูออโรโพลิเมอร์หรือโพลียูรีเทนอะลิฟาติกที่ทนทานสูง | 240 – 320+ ไมโครเมตร | สูงมาก (> 25 ปี) |
การใช้กระบวนการทาสีที่ได้รับการรับรองและปรับขยายขนาดได้เป็นมาตรฐาน จะให้ประโยชน์ทางเศรษฐกิจและปฏิบัติการโดยตรงแก่วิศวกรผู้ผลิตอุปกรณ์ดั้งเดิม (OEM) และทีมบำรุงรักษาโรงงาน:
สายการประกอบอัตโนมัติภายในอาคารไม่ก่อให้เกิดต้นทุนสูงเหมือนการทาสีโครงสร้างทางทะเลนอกชายฝั่ง เราออกแบบสูตรสีและความหนาของฟิล์มให้สอดคล้องอย่างเคร่งครัดกับพารามิเตอร์การใช้งานของท่าน
ในเครื่องจักรสำหรับอุตสาหกรรมอาหารและยา การหลุดร่อนของชั้นสีเข้าสู่สายการผลิตอาจก่อให้เกิดการเรียกคืนสินค้าอย่างรุนแรง ระบบ C3–C4 ของเราสามารถทนต่อการล้างด้วยแรงดันสูงได้อย่างมีประสิทธิภาพ โดยไม่เกิดอาการพองหรือลอกออก
เกียร์แต่ละตัวที่จัดส่งออกไปจะมีการบันทึกข้อมูลจำเพาะของการเคลือบผิวที่ผ่านการตรวจสอบแล้ว รวมทั้งบันทึกการตรวจสอบไว้ในแฟ้มข้อมูล เพื่อให้มั่นใจว่าสอดคล้องตามข้อกำหนดในระหว่างการตรวจสอบทางเทคนิคโดยลูกค้า
ด้วยการลดรูพรุนบนผิววัสดุเหล็กกล้าเหนียวที่หล่อจากทราย และอลูมิเนียมที่หล่อภายใต้แรงดันสูง ระบบการเคลือบของเราช่วยป้องกันการกัดกร่อนแบบเป็นหลุมใต้ผิวและรอยร้าวจากความเมื่อยล้า
การเคลือบผิวเป็นเพียงหนึ่งในขั้นตอนของห่วงโซ่การผลิตระบบขับเคลื่อนแบบบูรณาการเต็มรูปแบบของ Wuma Drive ซึ่งทำงานร่วมกันโดยตรงกับขั้นตอนการกลึงความแม่นยำแบบ CNC ที่อยู่ก่อนหน้า และขั้นตอนการตรวจสอบเสียง/การทดสอบการหมุนที่อยู่ถัดไป
การเคลือบระดับ C1 เป็นระบบที่มีชั้นเดียวหรือสองชั้น (ความหนาของฟิล์มแห้ง 60–80 ไมโครเมตร) ออกแบบมาสำหรับสภาพแวดล้อมภายในอาคารที่สะอาดและมีระบบทำความร้อน อากาศเป็นกลาง ส่วนการเคลือบระดับ C5 เป็นระบบที่มีความทนทานสูง ประกอบด้วยหลายชั้น ใช้เรซินอีพอกซีผสมโพลียูรีเทน (ความหนาของฟิล์มแห้ง 240–320+ ไมโครเมตร) ออกแบบมาเพื่อใช้งานในบรรยากาศที่มีสารเคมีรุนแรง น้ำเสียจากโรงงาน หรือละอองเกลือจากทะเลในงานนอกชายฝั่ง
การปิดบังช่วยปกป้องพื้นผิวที่ทำหน้าที่สำคัญ ได้แก่ ส่วนยื่นของเพลาที่ผ่านการกลึงแล้ว ขอบสัมผัสของซีลน้ำมัน แผ่นรองติดตั้งแบบไกด์ (pilot flanges) ช่องระบายอากาศ (breather vents) และป้ายชื่อผลิตภัณฑ์ การพ่นสีล้นไปยังพื้นผิวเหล่านี้อาจทำให้ซีลรั่ว ความคลาดเคลื่อนของเพลา (shaft runout) ข้อผิดพลาดในการจัดแนว และการติดขัดของข้อต่อระหว่างมอเตอร์กับเกียร์บ็อกซ์
การขจัดคราบน้ำมันอย่างทั่วถึง การกำจัดสนิม และการขัดผิวด้วยเครื่องจักร ช่วยสร้างพื้นผิวที่มีความหยาบและยึดเกาะได้ดีบนโลหะเปล่า สิ่งนี้ช่วยกำจัดน้ำมันและออกซิเดชันที่ตกค้างออกไปอย่างสมบูรณ์ ทำให้สารรองพื้นยึดติดได้ดีที่สุด และป้องกันไม่ให้สีลอกหรือหลุดร่อนแม้ในสภาวะการทำงานที่รุนแรง
ได้ สายการพ่นสีแบบอัตโนมัติของวู่หม่า ไดรฟ์ รองรับการระบุสีตามมาตรฐาน RAL ที่ลูกค้ากำหนดเอง รวมถึงสารเคลือบที่ทนความร้อนสูงเป็นพิเศษ และความหนาของฟิล์มแห้งตามที่ลูกค้ากำหนด โดยมีการรับรองคุณภาพผ่านเครื่องวัดความหนาของฟิล์มแห้งและทดสอบการยึดเกาะด้วยวิธีการขีดรอยแบบครอสคัต
ไม่ว่าจะเป็นสายการล้างแบบอาหารเกรด หรือสายพานลำเลียงสำหรับท่าเรือทะเลที่ต้องรับภาระหนัก วิศวกรด้านการเคลือบของวู่หม่า ไดรฟ์ สามารถออกแบบข้อกำหนดการเคลือบตามมาตรฐาน ISO 12944 ระดับ C1 ถึง C5 ที่เหมาะสมกับอุปกรณ์กลไกของคุณได้อย่างตรงจุด
 ข่าวร้อนแรง
2026-08-26
2026-08-18
2026-08-15
2026-08-11
2026-07-31
2026-07-29
ยินดีต้อนรับสู่ Wuma ผู้ผลิตที่มุ่งมั่นพัฒนาและผลิตเครื่องลดความเร็วชนิดต่างๆ และเกียร์มอเตอร์สำหรับงานส่งกำลังด้วยระบบเกียร์
No. 10, Xiangcun Industrial Zone, Dongyuan Town, Qingtian County, Lishui City, Zhejiang, China
Copyright © Zhejiang Wuma Drive Co., Ltd All Rights Reserved นโยบายความเป็นส่วนตัว บล็อก
 EN